
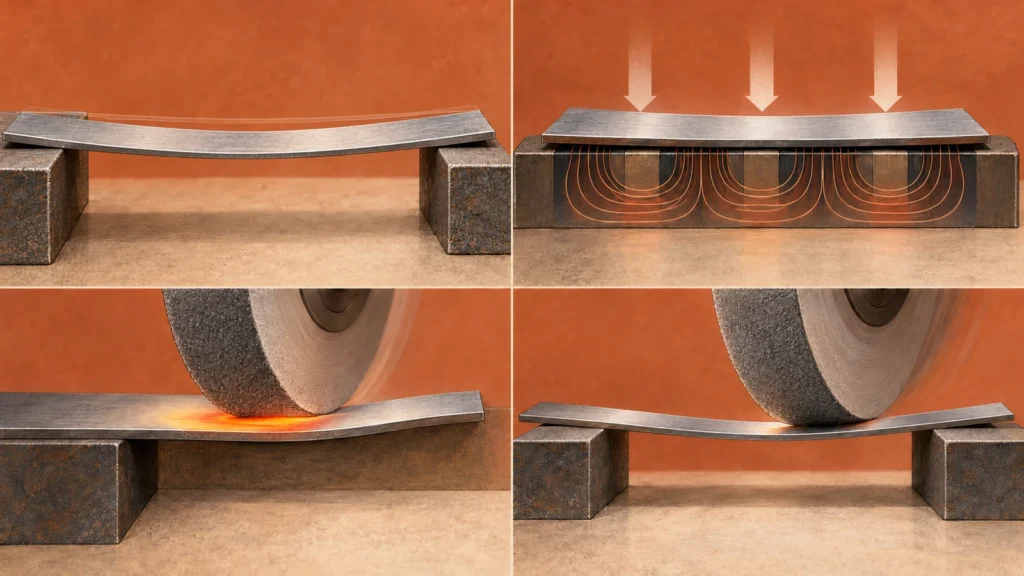
薄肉部品は、チャックに保持されている間は平面研削盤上で平らに見えても、解放後には反り上がることがあります。これは必ずしも最終パスが誤っていたことを意味するものではありません。研削によって残留応力が明らかになる場合もあれば、クランプ力や磁力が一時的にワークを平らにしている場合、また熱によってサイクル中に形状が変化する場合もあります。重要なのは、歪みがいつ現れるかという点です。研削前か、保持中か、解放直後か、それとも部品が冷却した後か、を見極めることです。.
その順序を診断することは、単に切り込み量を減らしたりスパークアウトを増やしたりするよりも効果的です。まず自由状態の部品をマッピングし、次にワーク保持の影響と材料応力・熱の影響を切り分けます。支配的なメカニズムを理解した後に初めて、プロセスや図面を変更すべきです。.
形状が変化するタイミングを特定する
まず一貫した測定計画から始めます。部品の向き、支持点、測定位置をマーキングします。研削前、意味がある場合は保持中、解放直後、そして安定した温度に達した後に再度、平面度またはプロファイルを確認します。シンプルな前後マップによって、部品がチャック上で無理に平らにされているのか、材料の除去に伴って形状が変化しているのかが明らかになります。.
すべての測定で同じ基準と支持方法を使用します。薄板は自重でたわんだり、裏返すと形状が変化したりすることがあります。測定力が断面剛性に対して無視できない場合、接触プローブが部品を変形させる可能性があります。サイズと公差に応じて、定盤、インジケータ、CMM、または非接触方式が適切な場合もありますが、測定セットアップ自体が制御されていないクランプになってはなりません。.
反りが生じる部品の背後にある4つのメカニズム
残留応力の解放: 圧延、押出、鋳造、または以前に機械加工された素材には、不均一な応力状態が含まれていることがあります。片側から材料を除去するとバランスが変化します。研削力や温度が小さくても、部品が反ることがあります。表裏で材料除去量が不均等だと、片面仕上げ加工中にこの影響が現れやすくなります。.
ワーク保持による歪み: 磁気チャックの力、真空、クランプ、バリ、切りくず、または汚れた支持面は、部品を自由状態ではない形状に引き寄せることがあります。その拘束された形状を研削すると、保持中は平らに見えても、力が除去されると変化する表面が得られます。過度なクランプ力は、機械的に保持された薄肉部にも同様の影響を及ぼす可能性があります。.
熱勾配: 研削エネルギーは接触領域を加熱します。クーラント供給の不均一、砥石の目詰まりや切れ味の低下、過剰な接触、または中断によって、局所的な温度差が生じることがあります。ワークが冷却されると一時的な膨張は消え、測定された形状が変化する可能性があります。熱は表面を損傷することもあるため、熱的問題を外観上のばらつきとして扱うべきではありません。.
支持や加工負荷の不均一: 柔軟な部分は、特に接触点が支持部から遠い場合、砥石の力によってたわむことがあります。支持が偏って分布していると、ある領域が浮き上がったりびびりが発生したりすることがあります。砥石、工作機械、治具、ワークは一つのコンプライアンス系を形成しており、プログラムされた切り込み量だけを変更しても支持の問題は解決しない場合があります。.
実践的なトラブルシューティングの手順
- 受け入れ時の状態を記録します。. 荒加工の前に素材をマッピングし、その情報が入手可能であれば、どのように切断、圧延、応力除去、または以前に機械加工されたかを記録します。.
- 接触面を確認します。. バリを取り除き、支持面とチャックが清浄であることを確認します。砥石が接触する前に、ワークが安定して載っていることを検証します。.
- 保持状態と自由状態の測定値を比較します。. ワークが主に解放時に変化する場合は、単純な最終パスの問題ではなく、拘束や残留応力を疑ってください。.
- 研削パターンを検査します。. 接触の不均一、焼け、びびり、または局所的な変色を探します。これらの観察は手がかりであり、測定の代わりにはなりません。.
- 工程順序を確認します。. 各面からどれだけの取り代が除去されるか、またワークがバランスの取れた段階で荒加工と仕上げ加工が行われているかを比較します。.
- 一度に一つのプロセス変数を変更します。. 支持、クランプ、砥石の状態、クーラント、または除去順序を調整し、その後同じ測定を繰り返します。.
この手順はよくある間違いを防ぎます。反りのある板を余分な力で平らに押さえ、研削し、その新しい表面で部品が安定していると判断してしまうことです。拘束を解除した後の測定こそが、その拘束なしで部品が使用される場合に重要な値です。.
問題を隠さずに工程を調整する
残留応力が生じやすい場合、バランスの取れた取り代除去によって急激な変化を抑えられます。形状が許す範囲で両面を段階的に粗加工し、仕上げ取り代を管理された状態で残し、必要に応じて工程間でワークを安定させます。応力除去処理は、材料、仕様、および後工程の要件が許す場合にのみ検討できます。熱処理自体が寸法を変化させ得るため、想定ではなく計画する必要があります。.
ワーク保持による歪みに対しては、部品を確実に保持できる最小の力を使い、研削領域付近の支持を改善し、キャリア、軟質支持、または代替の治具が適切かどうかを確認します。方法は安全かつ再現可能でなければなりません。部品が砥石側へ放出されたり、作業者の安全を損なったりする可能性のある治具を即興で作ってはいけません。.
熱的影響に対しては、砥石の切れ味とドレッシング、クーラントの流量と方向、および接触条件が材料と断面に適しているかを確認します。より軽い仕上げ戦略は場合によっては発熱を抑えられますが、不十分な支持や応力のあるブランクを補うものではありません。サイトの 平面研削情報 および 精密研削加工能力 がプロセスの背景を提供しますが、合格判定は依然として指定された自由状態の形状に依存します。.
自由状態の許容基準を定義する
柔軟な部品では、図面または検査計画で測定条件を明示すべきです。平面度を自由状態で評価するのか、規定の支持上で評価するのか、それとも指定された拘束下で評価するのかを明記します。データム、測定スパン、支持点、およびコーティングや組立の前後どちらで測定するかを特定します。これらの条件がなければ、同じ部品でも検査員によって異なる結果が得られます。.
また、平面度を厚さや平行度と区別します。板は厚さが均一でも全体として反ることがあり、局部的には平らでも両面間で平行でないことがあります。機能に必要な特性のみを指定し、部品を強制的に整形することなくそれらを評価できる検査方法を選びます。.
管理された工程の後も歪みが残る場合は、機能的な組立と比較します。わずかに反ったパネルは支持体に取り付けた状態で許容される場合がありますが、反った位置決めプレートは許容されない場合があります。機能試験は図面を補完できますが、合格合意がその試験を定義しない限り、測定可能な要件の代わりにはなりません。.
よくある質問
研削した板がチャック上では平らに見えるのに、取り外すと反るのはなぜですか?
チャックが板を自由状態よりも平らな形状に拘束している可能性があります。その拘束された表面を研削し、その後保持力を解除すると、内在する応力や弾性変形が現れます。.
軽い研削で薄肉部品の歪みは解消しますか?
熱や力によるたわみを減らすことはできますが、残留応力を除去したり、不適切な支持条件を修正したりすることはできません。サイクルを変更する前に原因を診断してください。.
薄肉部品は常に応力除去すべきですか?
いいえ。処理の適否は、材料、事前の加工、寸法リスク、仕様、および処理自体が形状を変化させる可能性に依存します。これはエンジニアリング上の判断であるべきです。.