
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
平面研削
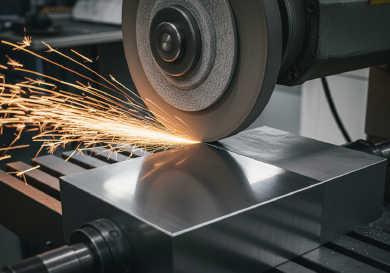
平面研削は、平坦な表面に滑らかな仕上げを施しながら、重要な寸法公差、平坦度、平行度を達成するために用いられる研削加工プロセスです。熱処理によって硬化した部品の仕上げに広く使用されています。従来のフライス工具は50 HRCより硬い材料の加工が困難だからです。.
Jucheng Precisionでは、細粒セラミック砥石とダイヤモンド砥石を備えた自動化されたOkamotoおよびChevalierの平面研削盤を運用しています。当社は金型ベース、プレス金型、精密機械部品を0.005mm以内の平坦度公差で仕上げることを専門としています。熱処理歪みの除去やシール面の実現など、当社の研削部門は最高水準の幾何学的精度を保証します。.
主な仕様
| 仕様 | 技術範囲 | 備考 |
|---|---|---|
| 最大部品サイズ | 1000 mm x 500 mm x 400 mm | テーブル移動限界 |
| 寸法公差 | +/- 0.002 mm | 温度管理に依存 |
| 平坦度 / 平行度 | 0.005 mm以内(300mm以上) | 金型プレートに重要 |
| 表面粗さ(Ra) | 0.2 µm – 0.8 µm | 研磨によりさらに細かく可能 |
| 対応材料 | 焼入れ鋼、超硬合金、ステンレス、鋳鉄 | 磁性材料が最適 |
| 取り代 | 0.2 mm – 0.5 mm | 研削用の取り代を残す |
| 標準リードタイム | 2~4日 | 通常は二次加工 |
研削方法
| 方法 | 説明 | 主な利点と用途 |
|---|---|---|
| 横軸スピンドル(往復テーブル) | 最も一般的なタイプ。砥石は水平軸上にあり、テーブルが前後に移動します。砥石は外周で切削します。. | 利点: 最高精度、優れた表面仕上げ、優れた平面度。. 用途: 精密工具製作、金型プレート、ゲージ。. |
| 縦軸スピンドル(ブランチャード) | ロータリー表面研削とも呼ばれます。砥石の端面で部品を研削します。材料除去がはるかに速くなります。. | 利点: 広い面積の迅速な取り代除去。独特の「クロスハッチ」パターン。. 用途: 大型の生鋳物の仕上げ、プレートの平坦化。. |
| クリープフィード研削 | 非常に遅い送り速度で非常に深い切り込みを行います。研削砥石を使用しますが、ほぼフライス加工のように機能します。. | 利点: 焼入れ材の複雑なプロファイル(スロット)を1パスで研削できます。. 用途: タービンブレードの根元、複雑なツールスロット。. |
表面研削の設計ガイドライン
磁気ワークホールディング:
表面研削盤は主にマグネットチャックを使用します。鉄系金属(鋼、鉄)は保持が最も容易です。非磁性部品(アルミニウム、真鍮)は複雑な真空治具やブロッキングが必要となり、コストが増加します。. ヒント: 精密研削が必要な部品は鋼で設計してください。.
研削逃げ:
砥石は90度の肩に当たって研削すると、どうしても半径が残ります。. ヒント: 砥石が壁に当たらず自由に通過できるよう、コーナーにアンダーカットまたは「研削逃げ」溝を追加してください。.
熱管理:
研削は大きな熱を発生します。薄い部品は熱膨張や応力解放により反りが生じる可能性があります。. ヒント: 平坦に研削する必要がある部品では、極端に薄い壁を避けてください。.
障害物:
研削する面は部品の最高点でなければなりません。研削面より高い突出したピン、ボス、その他の形状があると、砥石の通過が妨げられます。.
業界別用途
金型・治具
打ち抜き金型やストリッパープレートを厳密な平坦度に研削し、プレス工具がバリのないきれいな部品を切断できるようにします。.
射出成形
金型ベースとパーティングラインは、射出成形時のプラスチックの「バリ」を防ぐ完全なシールを確保するために表面研削されます。.
工作機械部品
リニアガイドウェイとスライディングブロックは研削加工され、滑らかで低摩擦の動作と長い使用寿命を確保します。.
自動車
エンジンのシリンダーヘッドとブロックは、ヘッドガスケットとの完全なシールを確保するために表面を再加工(デッキング)されます。.