
Una parte sottile può lasciare una rettificatrice piana piatta sotto il mandrino e incurvarsi dopo il rilascio. Ciò non significa automaticamente che l'ultima passata fosse sbagliata. La rettifica può rivelare tensioni residue, la forza di serraggio o magnetica può temporaneamente appiattire il pezzo, e il calore può creare una forma variabile durante il ciclo. La domanda utile è quando appare la distorsione: prima della rettifica, durante il serraggio, subito dopo il rilascio o dopo che il pezzo si è raffreddato.
Diagnosticare questa sequenza è più efficace che ridurre semplicemente l'avanzamento o aggiungere più passate a vuoto. Per prima cosa mappare il pezzo allo stato libero, poi separare gli effetti del serraggio da quelli delle tensioni del materiale e termici. Solo dopo aver compreso il meccanismo dominante si dovrebbe modificare il processo o il disegno.
Individuare quando cambia la forma
Iniziare con un piano di misurazione coerente. Contrassegnare l'orientamento del pezzo, i punti di appoggio e le posizioni di misurazione. Verificare la planarità o il profilo prima della rettifica, durante il serraggio se significativo, subito dopo il rilascio e di nuovo dopo che ha raggiunto una temperatura stabile. Una semplice mappa prima-dopo può rivelare se il pezzo viene forzato piatto sul mandrino o se la forma cambia man mano che viene asportato materiale.
Utilizzare lo stesso datum e lo stesso metodo di appoggio per ogni lettura. Una piastra sottile può flettersi sotto il proprio peso o cambiare forma quando viene capovolta. Se la forza di misurazione è significativa rispetto alla rigidezza della sezione, una sonda a contatto può flettere il pezzo. Una piastra di riscontro, un comparatore, una CMM o un metodo senza contatto possono essere appropriati a seconda delle dimensioni e della tolleranza, ma l'allestimento di misurazione stesso non deve diventare un serraggio incontrollato.
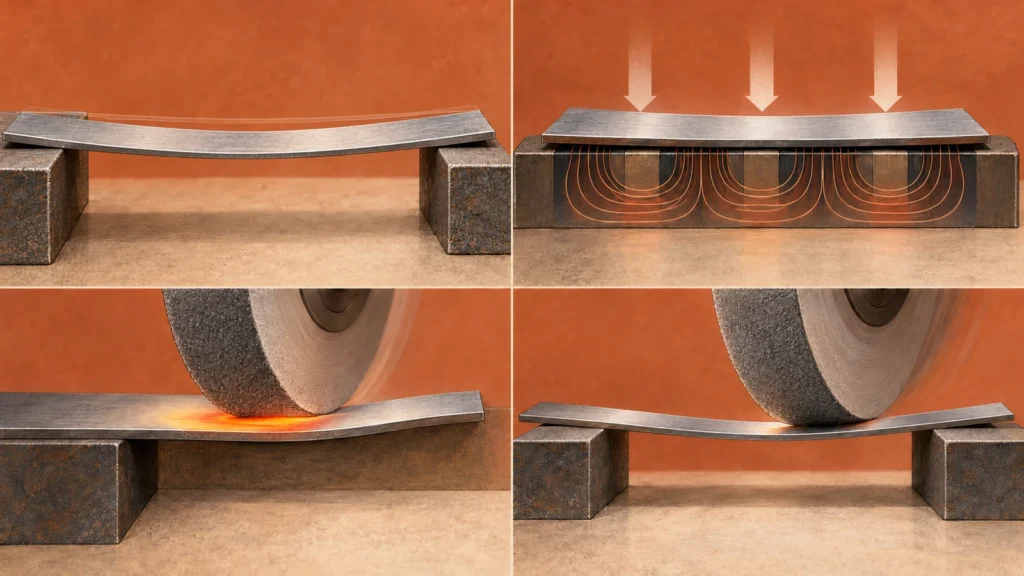
Quattro meccanismi alla base di un pezzo incurvato
Rilascio delle tensioni residue: Materiale laminato, estruso, colato o precedentemente lavorato può contenere uno stato tensionale non uniforme. L'asportazione di materiale da un lato modifica l'equilibrio. Il pezzo può incurvarsi anche quando la forza di rettifica e la temperatura sono modeste. Un'asportazione non uniforme sulle facce opposte rende più probabile che l'effetto si manifesti durante un'operazione di finitura su un solo lato.
Distorsione da serraggio: La forza del mandrino magnetico, il vuoto, i morsetti, le bave, i trucioli o una faccia di appoggio sporca possono deformare il pezzo in una forma che non è quella allo stato libero. La rettifica di quella forma vincolata produce una superficie che appare piatta durante il serraggio ma cambia quando la forza viene rimossa. Una forza di serraggio eccessiva può avere un effetto simile su una sezione sottile trattenuta meccanicamente.
Gradienti termici: L'energia di rettifica riscalda la zona di contatto. Un'erogazione irregolare del refrigerante, una mola consumata o caricata, un contatto eccessivo o interruzioni possono produrre differenze locali di temperatura. Quando il pezzo si raffredda, la dilatazione temporanea scompare e la forma misurata può cambiare. Il calore può anche danneggiare una superficie, quindi un problema termico non va trattato come una variazione estetica.
Supporto o carico di processo irregolare: Una sezione flessibile può flettersi sotto la forza della mola, soprattutto quando il punto di contatto è lontano da un supporto. Un supporto distribuito male può far sollevare o vibrare una zona. La mola, la macchina, l'attrezzatura e il pezzo formano un unico sistema di cedevolezza; modificare solo l'avanzamento programmato può non risolvere un problema di supporto.
Una sequenza pratica di risoluzione dei problemi
- Registrare la condizione in ingresso. Mappare il grezzo prima della sgrossatura e annotare come è stato tagliato, laminato, sottoposto a distensione o lavorato in precedenza, se tali informazioni sono disponibili.
- Controllare la superficie di contatto. Rimuovere le bave e confermare che la faccia di appoggio e il mandrino siano puliti. Verificare che il pezzo si appoggi in modo coerente prima che la mola lo tocchi.
- Confrontare le letture in stato vincolato e libero. Se il pezzo cambia principalmente al rilascio, sospettare un vincolo o una tensione residua anziché un semplice problema di passata finale.
- Ispezionare il pattern di rettifica. Cercare contatto irregolare, bruciature, vibrazioni o scolorimento locale. Queste osservazioni sono indizi, non sostituti della misurazione.
- Rivedere la sequenza. Confrontare quanto materiale viene asportato da ciascuna faccia e se il pezzo viene sgrossato e finito in fasi bilanciate.
- Modificare una variabile di processo alla volta. Regolare supporto, serraggio, condizione della mola, refrigerante o sequenza di asportazione, quindi ripetere le stesse misurazioni.
Questa sequenza previene un errore comune: tenere piatta con forza extra una piastra incurvata, rettificarla e presumere che la nuova superficie dimostri che il pezzo è stabile. La misurazione dopo il rilascio è quella che conta se il componente viene utilizzato senza quel vincolo.
Regolare il percorso senza nascondere il problema
Quando è probabile la presenza di tensioni residue, un'asportazione bilanciata del materiale può ridurre cambiamenti improvvisi. Sgrossare entrambe le facce a stadi dove la geometria lo consente, lasciare un sovrametallo di finitura controllato e consentire al pezzo di stabilizzarsi tra le operazioni quando necessario. Un trattamento di distensione può essere preso in considerazione solo quando materiale, specifica e requisiti a valle lo consentono; il trattamento termico stesso può modificare le dimensioni e deve essere pianificato anziché presunto.
Per la distorsione dovuta all'attrezzatura di fissaggio, utilizzare la forza minima che mantiene il pezzo saldamente fissato, migliorare il supporto in prossimità della zona di rettifica e verificare se un supporto portapezzo, un supporto morbido o un'attrezzatura alternativa siano appropriati. Il metodo deve rimanere sicuro e ripetibile. Non improvvisare un'attrezzatura che possa rilasciare il pezzo contro la mola o compromettere la sicurezza dell'operatore.
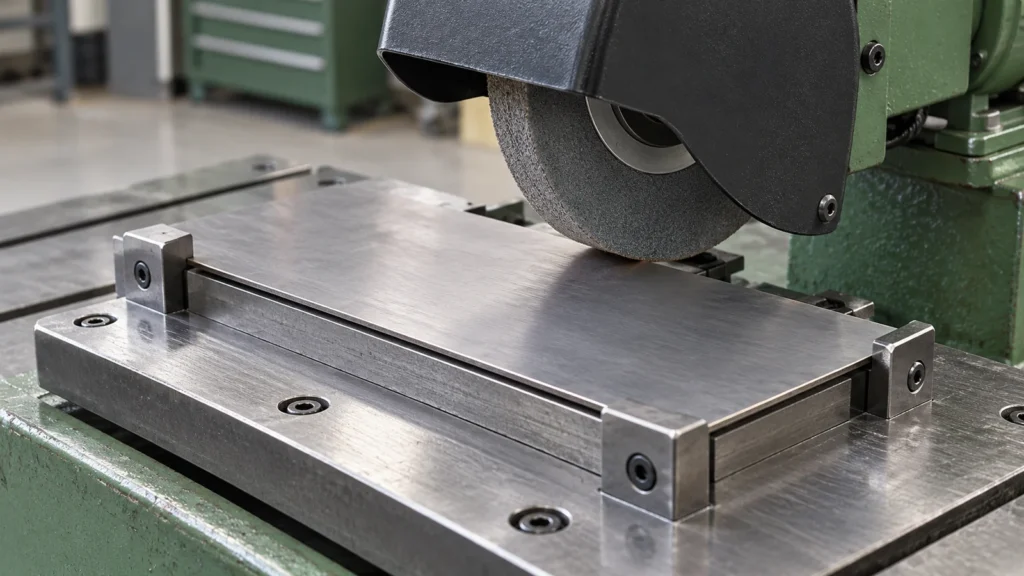
Per gli effetti termici, verificare l'affilatura e la ravvivatura della mola, la portata e la direzione del refrigerante e se le condizioni di contatto siano appropriate per il materiale e la sezione. Una strategia di finitura più leggera può ridurre il calore in alcuni casi, ma non compensa un supporto inadeguato o un grezzo sollecitato. Le informazioni sulla rettifica piana che capacità di rettifica di precisione del sito forniscono il contesto di processo; l'accettazione dipende comunque dalla geometria specificata allo stato libero.
Definire l'accettazione allo stato libero
Per un componente flessibile, il disegno o il piano di ispezione dovrebbe rendere esplicita la condizione di misurazione. Indicare se la planarità è valutata allo stato libero, su supporti definiti o sotto un vincolo specificato. Identificare il datum, la campata di misurazione, i punti di supporto e se il pezzo è misurato prima o dopo la verniciatura o il montaggio. Senza tali condizioni, due ispettori possono ottenere risultati diversi dallo stesso pezzo.
Distinguere inoltre la planarità dallo spessore e dal parallelismo. Una piastra può avere spessore uniforme ma essere incurvata nel suo insieme; può essere localmente piatta in alcune zone ma non parallela da faccia a faccia. Specificare solo le caratteristiche necessarie alla funzione, quindi scegliere un metodo di ispezione in grado di valutarle senza forzare il pezzo in forma.
Se la distorsione persiste dopo un processo controllato, confrontarla con il gruppo funzionale. Un pannello leggermente incurvato può essere accettabile quando installato contro supporti, mentre una piastra di posizionamento deformata può non esserlo. Le prove funzionali possono integrare il disegno, ma non dovrebbero sostituire un requisito misurabile a meno che l'accordo di accettazione definisca la prova.
FAQ
Perché una piastra rettificata appare piatta sul mandrino ma si flette dopo il rilascio?
Il mandrino può vincolare la piastra in una forma più piatta del suo stato libero. Rettificare quella superficie vincolata e poi rilasciare la forza di serraggio rivela la tensione sottostante o la deformazione elastica.
Una rettifica più leggera eliminerà la distorsione dei pezzi sottili?
Può ridurre la deflessione legata al calore o alla forza, ma non eliminerà le tensioni residue né correggerà una condizione di supporto inadeguata. Diagnosticare la causa prima di modificare il ciclo.
I pezzi sottili devono sempre essere sottoposti a distensione?
No. L'idoneità del trattamento dipende dal materiale, dalla lavorazione precedente, dal rischio dimensionale, dalla specifica e dalla possibilità che il trattamento stesso modifichi la forma. Deve essere una decisione ingegneristica.