
Тонкая деталь может выйти из плоскошлифовального станка плоской под патроном, а после освобождения выгнуться дугой. Это не обязательно означает, что последний проход был выполнен неправильно. Шлифование может выявить остаточные напряжения, сила зажима или магнитная сила могут временно выровнять заготовку, а нагрев может вызвать изменение формы в течение цикла. Полезный вопрос — когда появляется деформация: до шлифования, во время закрепления, сразу после освобождения или после остывания детали.
Диагностика этой последовательности эффективнее, чем простое уменьшение подачи или добавление дополнительных проходов без подачи. Сначала составьте карту детали в свободном состоянии, затем отделите эффекты закрепления от эффектов напряжений в материале и тепловых эффектов. Только после понимания доминирующего механизма следует изменять процесс или чертёж.
Определите, когда меняется форма
Начните с последовательного плана измерений. Отметьте ориентацию детали, точки опоры и места измерений. Проверяйте плоскостность или профиль до шлифования, во время закрепления детали, если это имеет смысл, сразу после освобождения и снова после достижения стабильной температуры. Простая карта «до и после» может показать, принудительно ли деталь выравнивается на патроне или форма меняется по мере удаления материала.
Используйте одну и ту же базу и метод опоры для каждого измерения. Тонкая пластина может прогибаться под собственным весом или менять форму при переворачивании. Если измерительное усилие значительно относительно жёсткости сечения, контактный щуп может отклонить деталь. В зависимости от размера и допуска могут подойти поверочная плита, индикатор, КИМ или бесконтактный метод, но сама измерительная установка не должна превращаться в неконтролируемый зажим.
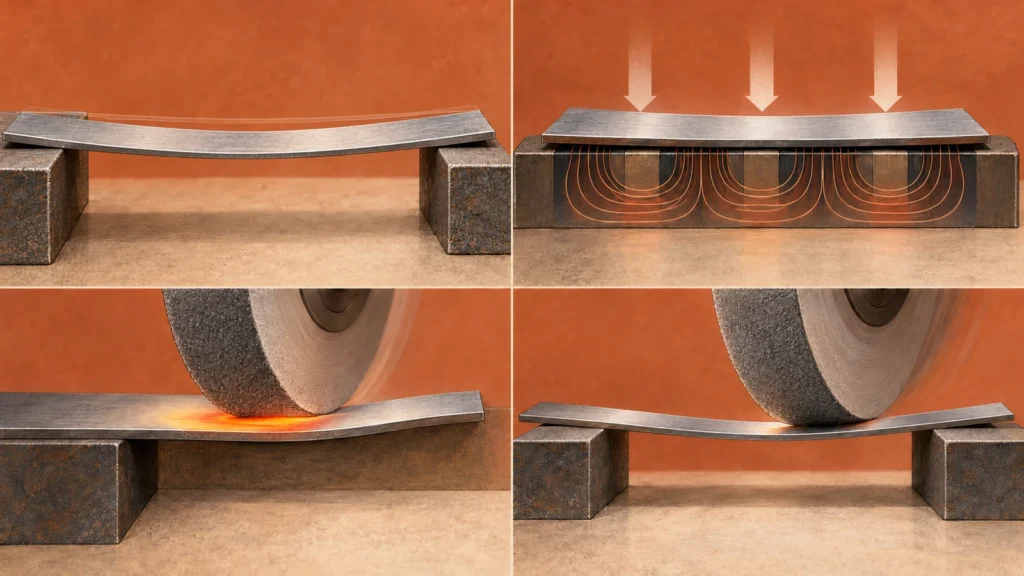
Четыре механизма, стоящие за изогнутой деталью
Снятие остаточных напряжений: Прокатанная, прессованная, литая или ранее обработанная заготовка может содержать неравномерное напряжённое состояние. Удаление материала с одной стороны нарушает баланс. Деталь может изгибаться даже при умеренных усилиях шлифования и температуре. Неравномерное снятие припуска с противоположных поверхностей повышает вероятность проявления этого эффекта при односторонней финишной операции.
Деформация от закрепления: Сила магнитного патрона, вакуум, зажимы, заусенцы, стружка или загрязнённая опорная поверхность могут придать детали форму, не соответствующую её свободному состоянию. Шлифование этой закреплённой формы создаёт поверхность, которая кажется плоской при закреплении, но меняется при снятии усилия. Чрезмерное усилие зажима может оказывать аналогичное воздействие на механически закреплённое тонкое сечение.
Тепловые градиенты: Энергия шлифования нагревает зону контакта. Неравномерная подача СОЖ, затупившийся или засаленный круг, чрезмерный контакт или прерывания могут вызывать локальные перепады температуры. По мере остывания заготовки временное расширение исчезает, и измеренная форма может измениться. Нагрев также может повредить поверхность, поэтому тепловую проблему не следует рассматривать как косметическое отклонение.
Неравномерное опирание или технологическая нагрузка: Гибкая секция может прогибаться под усилием круга, особенно когда точка контакта находится далеко от опоры. Плохо распределённое опирание может позволить одному участку приподняться или вибрировать. Круг, станок, приспособление и деталь образуют единую систему податливости; изменение только запрограммированной подачи может не устранить проблему опирания.
Практическая последовательность поиска неисправностей
- Зафиксируйте исходное состояние. Составьте карту заготовки перед черновой обработкой и отметьте, как она была разрезана, прокатана, подвергнута снятию напряжений или ранее обработана, если такая информация доступна.
- Проверьте контактную поверхность. Удалите заусенцы и убедитесь, что опорная поверхность и патрон чистые. Убедитесь, что заготовка устанавливается стабильно до касания круга.
- Сравните показания в закреплённом и свободном состоянии. Если деталь изменяется главным образом после освобождения, подозревайте закрепление или остаточные напряжения, а не простую проблему финишного прохода.
- Изучите картину шлифования. Ищите неравномерный контакт, прижоги, вибрации или локальное изменение цвета. Эти наблюдения являются подсказками, а не заменой измерений.
- Проанализируйте последовательность. Сравните, сколько припуска снимается с каждой поверхности и обрабатывается ли деталь черново и чистово сбалансированными этапами.
- Изменяйте по одной технологической переменной за раз. Отрегулируйте опирание, закрепление, состояние круга, СОЖ или последовательность съёма, затем повторите те же измерения.
Эта последовательность предотвращает распространённую ошибку: прижимание изогнутой пластины к плоскости с избыточной силой, её шлифование и предположение, что новая поверхность доказывает стабильность детали. Если компонент используется без такого закрепления, решающее значение имеет измерение после снятия усилия.
Скорректируйте маршрут, не скрывая проблему
Когда вероятны остаточные напряжения, сбалансированное снятие припуска может уменьшить внезапные изменения. Если геометрия позволяет, выполняйте черновую обработку обеих поверхностей поэтапно, оставляйте контролируемый припуск на чистовую обработку и при необходимости давайте заготовке стабилизироваться между операциями. Термообработку для снятия напряжений можно рассматривать только тогда, когда это допускают материал, спецификация и последующие требования; сама термообработка может изменить размеры, и её нужно планировать, а не предполагать.
При короблении от закрепления используйте минимальное усилие, обеспечивающее надёжное удержание детали, улучшайте опору вблизи зоны шлифования и проверяйте, уместны ли приспособление-носитель, мягкая опора или альтернативная оснастка. Метод должен оставаться безопасным и воспроизводимым. Не импровизируйте с оснасткой, которая может выпустить деталь в шлифовальный круг или поставить под угрозу безопасность оператора.
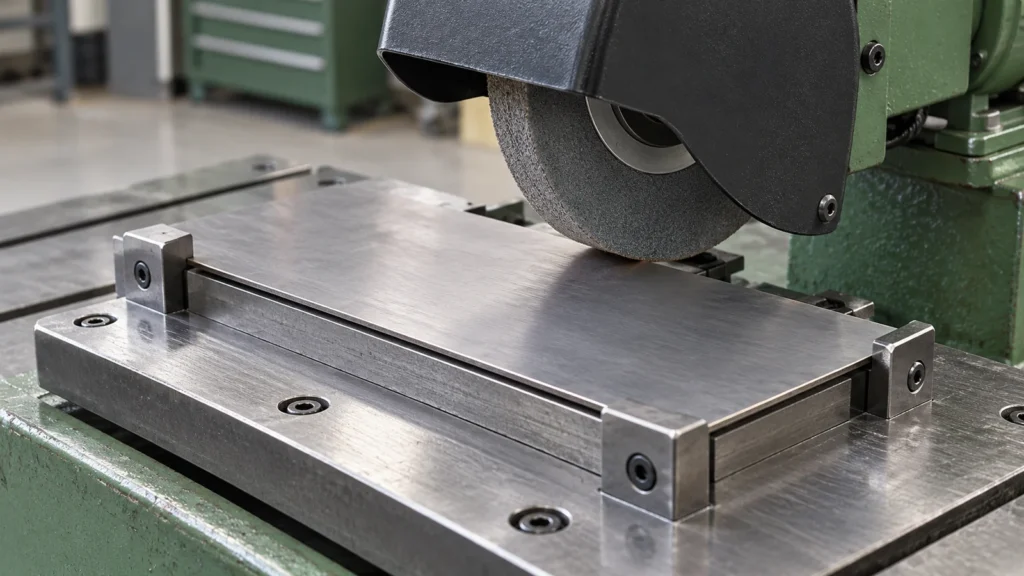
Что касается тепловых эффектов, проверьте остроту и правку круга, расход и направление СОЖ, а также соответствие условий контакта материалу и сечению. Более лёгкая стратегия чистовой обработки в некоторых случаях снижает нагрев, но не компенсирует недостаточную опору или заготовку с напряжениями. Информация о плоском шлифовании и возможности прецизионного шлифования на сайте даёт контекст процесса; приёмка по-прежнему зависит от заданной геометрии в свободном состоянии.
Определите критерии приёмки в свободном состоянии
Для гибкого компонента чертёж или план контроля должны явно указывать условие измерения. Укажите, оценивается ли плоскостность в свободном состоянии, на определённых опорах или при заданном закреплении. Определите базу, диапазон измерения, точки опоры и то, измеряется ли деталь до или после нанесения покрытия или сборки. Без этих условий два контролёра могут получить разные результаты для одной и той же детали.
Также отличайте плоскостность от толщины и параллельности. Пластина может иметь равномерную толщину, но быть изогнутой в целом; она может быть локально плоской на участках, но не параллельной между поверхностями. Указывайте только те характеристики, которые необходимы для функционирования, затем выбирайте метод контроля, позволяющий оценить их без принудительного придания детали формы.
Если коробление сохраняется после контролируемого процесса, сравните его с функциональной сборкой. Слегка изогнутая панель может быть приемлемой при установке на опоры, а покоробленная установочная плита — нет. Функциональные испытания могут дополнять чертёж, но не должны заменять измеримое требование, если соглашение о приёмке не определяет испытание.
Часто задаваемые вопросы
Почему шлифованная пластина выглядит плоской на патроне, но изгибается после освобождения?
Патрон может удерживать пластину в более плоской форме, чем её свободное состояние. Шлифование этой закреплённой поверхности с последующим снятием удерживающего усилия выявляет скрытые напряжения или упругую деформацию.
Устранит ли более лёгкое шлифование коробление тонких деталей?
Оно может уменьшить тепловой или силовой прогиб, но не устранит остаточные напряжения и не исправит неподходящие условия опоры. Прежде чем менять цикл, определите причину.
Нужно ли всегда снимать напряжения в тонких деталях?
Нет. Пригодность обработки зависит от материала, предшествующей обработки, риска размерных изменений, спецификации и вероятности того, что сама обработка изменит форму. Это должно быть инженерным решением.