
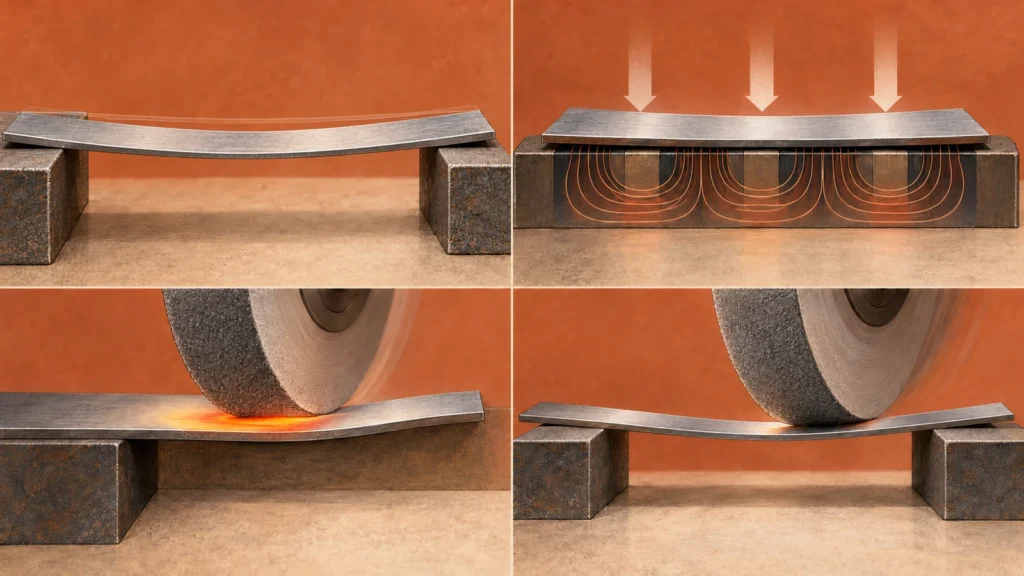
Una pieza delgada puede salir plana de una rectificadora de superficies bajo el mandril y arquearse al liberarla. Eso no significa automáticamente que la última pasada haya sido incorrecta. El rectificado puede revelar tensiones residuales, la fuerza de sujeción o magnética puede aplanar temporalmente la pieza y el calor puede crear un cambio de forma durante el ciclo. La pregunta útil es cuándo aparece la deformación: antes del rectificado, mientras está sujeta, inmediatamente después de liberarla o después de que la pieza se enfríe.
Diagnosticar esa secuencia es más eficaz que simplemente reducir el avance o añadir más pasadas sin chispa. Primero, mapee la pieza en estado libre; luego, separe los efectos de la sujeción de los efectos de tensión del material y térmicos. Solo después de comprender el mecanismo dominante se debe cambiar el proceso o el plano.
Ubique cuándo cambia la forma
Comience con un plan de medición consistente. Marque la orientación de la pieza, los puntos de apoyo y las ubicaciones de medición. Verifique la planitud o el perfil antes del rectificado, mientras la pieza está sujeta si eso es significativo, inmediatamente después de liberarla y de nuevo cuando alcance una temperatura estable. Un mapa simple de antes y después puede revelar si la pieza se está forzando a quedar plana en el mandril o si la forma cambia a medida que se elimina material.
Use el mismo datum y método de apoyo para cada lectura. Una placa delgada puede combarse bajo su propio peso o cambiar de forma al darle la vuelta. Si la fuerza de medición es significativa en relación con la rigidez de la sección, un palpador de contacto puede desviar la pieza. Una placa de superficie, un indicador, una CMM o un método sin contacto pueden ser apropiados según el tamaño y la tolerancia, pero la configuración de medición en sí no debe convertirse en una sujeción no controlada.
Cuatro mecanismos detrás de una pieza arqueada
Liberación de tensiones residuales: El material laminado, extruido, fundido o previamente mecanizado puede contener un estado de tensiones no uniforme. Eliminar material de un lado cambia el equilibrio. La pieza puede curvarse incluso cuando la fuerza de rectificado y la temperatura son moderadas. La eliminación desigual de material en caras opuestas hace más probable que el efecto aparezca durante una operación de acabado por un solo lado.
Deformación por sujeción: La fuerza del portapiezas magnético, el vacío, las abrazaderas, las rebabas, las virutas o una cara de apoyo sucia pueden deformar la pieza hacia una forma que no es su estado libre. Rectificar esa forma restringida produce una superficie que parece plana mientras está sujeta, pero cambia cuando se retira la fuerza. Una fuerza de sujeción excesiva puede tener un efecto similar en una sección delgada sujeta mecánicamente.
Gradientes térmicos: La energía de rectificado calienta la zona de contacto. Un suministro irregular de refrigerante, una muela desgastada o cargada, un contacto excesivo o las interrupciones pueden producir diferencias locales de temperatura. A medida que la pieza se enfría, la expansión temporal desaparece y la forma medida puede cambiar. El calor también puede dañar una superficie, por lo que un problema térmico no debe tratarse como una variación cosmética.
Apoyo desigual o carga del proceso: Una sección flexible puede flexionarse bajo la fuerza de la muela, especialmente cuando el punto de contacto está lejos de un apoyo. Un apoyo mal distribuido puede permitir que una región se levante o vibre. La muela, la máquina, el utillaje y la pieza forman un único sistema de flexibilidad; cambiar solo el avance programado puede no resolver un problema de apoyo.
- Registre la condición de entrada. Mapee la pieza en bruto antes del desbaste y anote cómo se cortó, laminó, alivió tensiones o mecanizó previamente, si esa información está disponible.
- Verifique la superficie de contacto. Elimine las rebabas y confirme que la cara de apoyo y el portapiezas estén limpios. Verifique que la pieza se asiente de forma consistente antes de que la muela la toque.
- Compare las lecturas con la pieza sujeta y en estado libre. Si la pieza cambia principalmente al liberarla, sospeche de la restricción o de las tensiones residuales en lugar de un simple problema de la pasada final.
- Inspeccione el patrón de rectificado. Busque contacto desigual, quemaduras, vibración o decoloración local. Estas observaciones son indicios, no sustitutos de la medición.
- Revise la secuencia. Compare cuánto material se elimina de cada cara y si la pieza se desbasta y se acaba en etapas equilibradas.
- Cambie una variable del proceso a la vez. Ajuste el apoyo, la sujeción, el estado de la muela, el refrigerante o la secuencia de retirada, y luego repita las mismas mediciones.
Esta secuencia evita un error común: sujetar una placa combada contra una superficie plana con fuerza adicional, rectificarla y suponer que la nueva superficie demuestra que la pieza es estable. La medición tras la liberación es la que importa si el componente se utiliza sin esa restricción.
Ajuste la ruta sin ocultar el problema
Cuando es probable que exista tensión residual, una eliminación de material equilibrada puede reducir los cambios repentinos. Desbaste ambas caras por etapas donde la geometría lo permita, deje un margen de acabado controlado y permita que la pieza se estabilice entre operaciones cuando sea necesario. Un tratamiento de alivio de tensiones puede considerarse solo cuando el material, la especificación y los requisitos posteriores lo permitan; el propio tratamiento térmico puede cambiar las dimensiones y debe planificarse en lugar de suponerse.
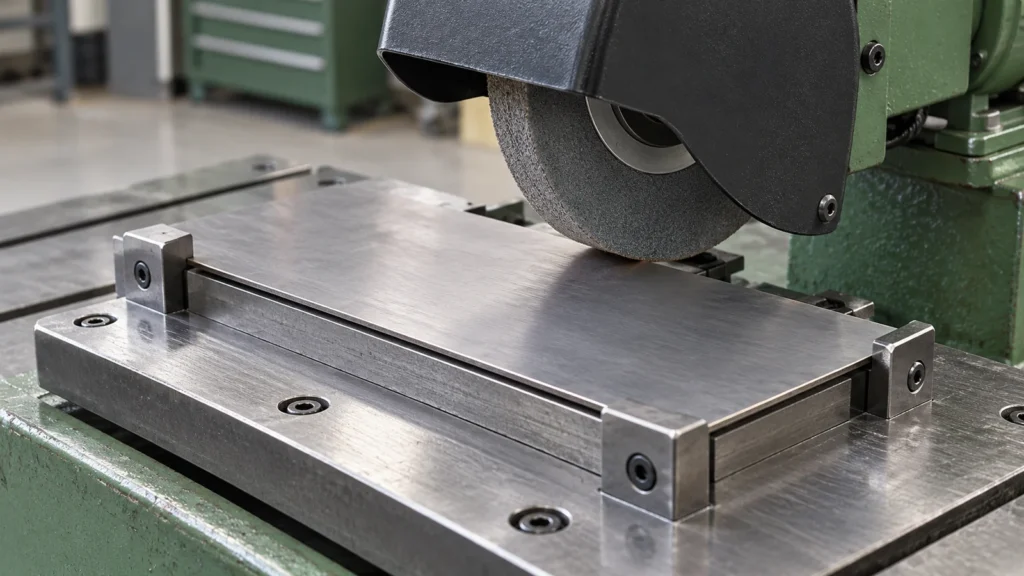
Para la distorsión por sujeción, utilice la menor fuerza que mantenga la pieza segura, mejore el apoyo cerca de la zona de rectificado y compruebe si es adecuado un portapiezas, un apoyo blando o un utillaje alternativo. El método debe seguir siendo seguro y repetible. No improvise un utillaje que pueda soltar la pieza hacia la muela o comprometer la seguridad del operario.
Defina la aceptación en estado libre
Para un componente flexible, el plano o el plan de inspección deben dejar explícita la condición de medición. Indique si la planitud se evalúa en estado libre, sobre apoyos definidos o bajo una restricción especificada. Identifique el datum, el intervalo de medición, los puntos de apoyo y si la pieza se mide antes o después del recubrimiento o del montaje. Sin esas condiciones, dos inspectores pueden obtener resultados diferentes de la misma pieza.
También distinga la planitud del espesor y del paralelismo. Una placa puede tener un espesor uniforme pero combarse en su conjunto; puede ser localmente plana por zonas pero no paralela de cara a cara. Especifique solo las características necesarias para la función y luego elija un método de inspección que pueda evaluarlas sin forzar la pieza a adoptar su forma.
Si la distorsión persiste tras un proceso controlado, compárela con el conjunto funcional. Un panel ligeramente combado puede ser aceptable cuando se instala contra apoyos, mientras que una placa de posicionamiento deformada puede no serlo. Las pruebas funcionales pueden complementar el plano, pero no deben sustituir un requisito medible a menos que el acuerdo de aceptación defina la prueba.
Preguntas frecuentes
¿Por qué una placa rectificada parece plana sobre el plato magnético pero se comba tras la liberación?
El plato puede estar restringiendo la placa a una forma más plana que su estado libre. Rectificar esa superficie restringida y luego liberar la fuerza de sujeción expone la tensión subyacente o la deformación elástica.
¿Eliminará la distorsión de piezas delgadas un rectificado más ligero?
Puede reducir la deflexión relacionada con el calor o la fuerza, pero no eliminará la tensión residual ni corregirá una condición de apoyo inadecuada. Diagnostique la causa antes de cambiar el ciclo.
¿Siempre deben aliviarse las tensiones en las piezas delgadas?
No. La idoneidad del tratamiento depende del material, el procesamiento previo, el riesgo dimensional, la especificación y la posibilidad de que el propio tratamiento cambie la forma. Debe ser una decisión de ingeniería.