
Une pièce mince peut quitter une rectifieuse plane plate sous le mandrin et se cambrer après sa libération. Cela ne signifie pas automatiquement que la dernière passe était incorrecte. La rectification peut révéler des contraintes résiduelles, la force de serrage ou magnétique peut aplatir temporairement la pièce, et la chaleur peut créer une forme changeante pendant le cycle. La question utile est de savoir quand la distorsion apparaît : avant la rectification, pendant le maintien, immédiatement après la libération, ou après le refroidissement de la pièce.
Diagnostiquer cette séquence est plus efficace que de simplement réduire l'avance ou d'ajouter plus de passes à vide. D'abord cartographier la pièce à l'état libre, puis séparer les effets du maintien en position des effets de contrainte matière et thermiques. Ce n'est qu'après avoir compris le mécanisme dominant que le processus ou le plan doivent être modifiés.
Localiser le moment où la forme change
Commencez par un plan de mesure cohérent. Marquez l'orientation de la pièce, les points d'appui et les emplacements de mesure. Vérifiez la planéité ou le profil avant la rectification, pendant le maintien de la pièce si cela est pertinent, immédiatement après la libération, et à nouveau après qu'elle a atteint une température stable. Une simple cartographie avant-après peut révéler si la pièce est forcée à plat sur le mandrin ou si la forme change au fur et à mesure de l'enlèvement de matière.
Utilisez la même référence et la même méthode de support pour chaque relevé. Une plaque mince peut fléchir sous son propre poids ou changer de forme lorsqu'elle est retournée. Si la force de mesure est significative par rapport à la rigidité de la section, un palpeur à contact peut dévier la pièce. Un marbre, un comparateur, une MMT ou une méthode sans contact peuvent être appropriés selon la taille et la tolérance, mais le dispositif de mesure lui-même ne doit pas devenir un serrage non maîtrisé.
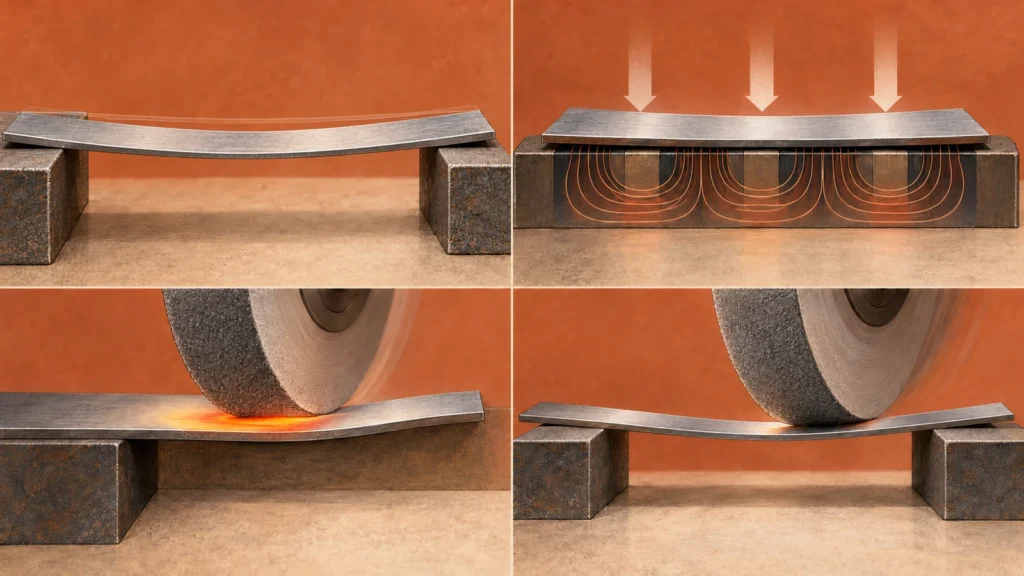
Quatre mécanismes à l'origine d'une pièce cambrée
Libération des contraintes résiduelles : Les matières laminées, extrudées, coulées ou déjà usinées peuvent contenir un état de contraintes non uniforme. L'enlèvement de matière d'un côté modifie l'équilibre. La pièce peut se courber même lorsque la force de rectification et la température sont modérées. Un enlèvement de matière inégal sur les faces opposées rend cet effet plus susceptible d'apparaître lors d'une opération de finition unilatérale.
Déformation due au maintien en position : La force du mandrin magnétique, le vide, les brides, les bavures, les copeaux ou une face d'appui sale peuvent déformer la pièce en une forme qui n'est pas son état libre. La rectification de cette forme contrainte produit une surface qui semble plate pendant le maintien mais change lorsque la force est retirée. Une force de serrage excessive peut avoir un effet similaire sur une section mince maintenue mécaniquement.
Gradients thermiques : L'énergie de meulage chauffe la zone de contact. Une distribution inégale du liquide de refroidissement, une meule émoussée ou encrassée, un contact excessif ou des interruptions peuvent produire des différences de température locales. Lorsque la pièce refroidit, la dilatation temporaire disparaît et la forme mesurée peut se modifier. La chaleur peut également endommager une surface, un problème thermique ne doit donc pas être traité comme une variation cosmétique.
Support ou charge de process inégal(e) : Une section flexible peut fléchir sous la force de la meule, surtout lorsque le point de contact est éloigné d'un support. Un support mal réparti peut laisser une zone se soulever ou vibrer. La meule, la machine, le montage et la pièce forment un seul système de compliance ; modifier uniquement l'avance programmée peut ne pas corriger un problème de support.
Une séquence de dépannage pratique
- Enregistrer l'état d'entrée. Cartographier l'ébauche avant l'ébauchage et noter comment elle a été découpée, laminée, soumise à un traitement de relaxation des contraintes ou usinée précédemment, si cette information est disponible.
- Vérifier la surface de contact. Ébavurer et confirmer que la face d'appui et le mandrin sont propres. Vérifier que la pièce repose de manière constante avant que la meule ne la touche.
- Comparer les relevés en état contraint et en état libre. Si la pièce se déforme principalement au relâchement, suspecter un bridage ou des contraintes résiduelles plutôt qu'un simple problème de passe de finition.
- Inspecter le motif de meulage. Rechercher un contact inégal, des brûlures, du broutement ou une décoloration locale. Ces observations sont des indices, et non des substituts à la mesure.
- Examiner la séquence. Comparer la quantité de matière enlevée sur chaque face et vérifier si la pièce est ébauchée et finie par étapes équilibrées.
- Modifier une seule variable de process à la fois. Ajuster le support, le bridage, l'état de la meule, le liquide de refroidissement ou la séquence d'enlèvement, puis répéter les mêmes mesures.
Cette séquence évite une erreur courante : maintenir une plaque bombée à plat avec une force supplémentaire, la rectifier, puis supposer que la nouvelle surface prouve que la pièce est stable. La mesure après relâchement est celle qui compte si le composant est utilisé sans cette contrainte.
Ajuster la gamme sans masquer le problème
Lorsque des contraintes résiduelles sont probables, un enlèvement de matière équilibré peut réduire les changements soudains. Ébauchez les deux faces par étapes lorsque la géométrie le permet, laissez une surépaisseur de finition contrôlée et laissez la pièce se stabiliser entre les opérations si nécessaire. Un traitement de relaxation des contraintes peut être envisagé uniquement lorsque le matériau, la spécification et les exigences en aval le permettent ; le traitement thermique lui-même peut modifier les dimensions et doit être planifié plutôt que supposé.
Pour la déformation due au maintien en position, utilisez la force minimale qui maintient la pièce en sécurité, améliorez le support près de la zone de rectification et vérifiez si un porte-pièce, un support souple ou un montage alternatif est approprié. La méthode doit rester sûre et reproductible. N'improvisez pas de montage qui pourrait libérer la pièce dans la meule ou compromettre la sécurité de l'opérateur.
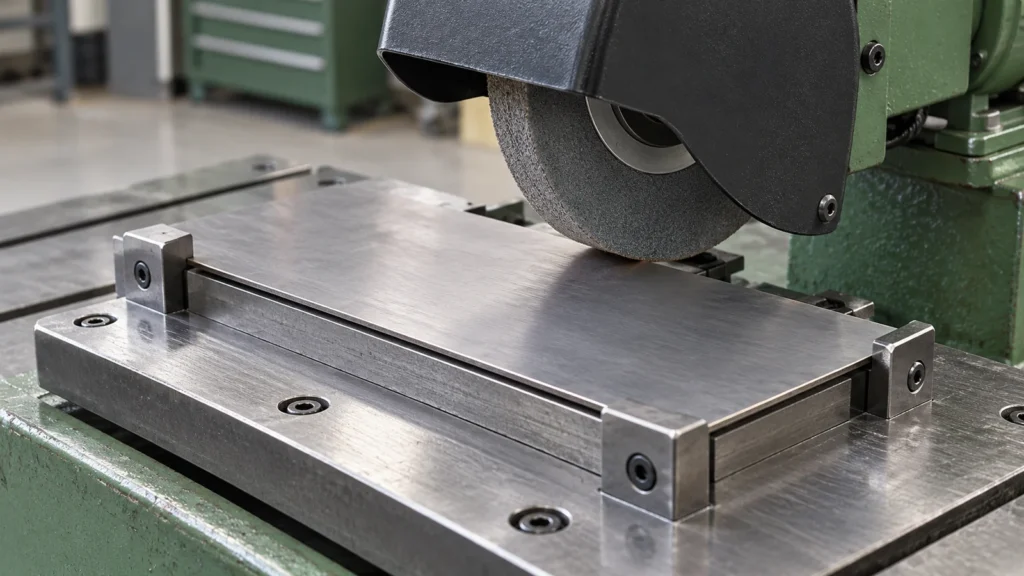
Pour les effets thermiques, vérifiez l'affûtage et le dressage de la meule, le débit et la direction du liquide de refroidissement, ainsi que l'adéquation des conditions de contact au matériau et à la section. Une stratégie de finition plus légère peut réduire la chaleur dans certains cas, mais elle ne compense pas un support inadéquat ou une ébauche sous contraintes. Les informations sur la rectification plane et capacité de rectification de précision du site fournissent le contexte du procédé ; l'acceptation dépend toujours de la géométrie à l'état libre spécifiée.
Définir l'acceptation à l'état libre
Pour un composant flexible, le plan de dessin ou d'inspection doit rendre explicite la condition de mesure. Précisez si la planéité est évaluée à l'état libre, sur des supports définis ou sous une contrainte spécifiée. Identifiez la référence, la portée de mesure, les points d'appui et si la pièce est mesurée avant ou après revêtement ou assemblage. Sans ces conditions, deux inspecteurs peuvent obtenir des résultats différents sur la même pièce.
Distinguez également la planéité de l'épaisseur et du parallélisme. Une plaque peut avoir une épaisseur uniforme mais être bombée dans son ensemble ; elle peut être localement plane par zones mais non parallèle d'une face à l'autre. Ne spécifiez que les caractéristiques nécessaires à la fonction, puis choisissez une méthode d'inspection capable de les évaluer sans forcer la pièce à prendre sa forme.
Si une déformation subsiste après un procédé contrôlé, comparez-la à l'assemblage fonctionnel. Un panneau légèrement bombé peut être acceptable lorsqu'il est installé contre des supports, tandis qu'une plaque de positionnement voilée peut ne pas l'être. Les essais fonctionnels peuvent compléter le dessin, mais ils ne doivent pas remplacer une exigence mesurable, sauf si l'accord d'acceptation définit l'essai.
FAQ
Pourquoi une plaque rectifiée semble-t-elle plane sur le mandrin mais se déforme-t-elle après relâchement ?
Le mandrin peut contraindre la plaque à une forme plus plane que son état libre. La rectification de cette surface contrainte puis le relâchement de la force de maintien révèlent les contraintes sous-jacentes ou la déformation élastique.
Une rectification plus légère éliminera-t-elle la déformation des pièces minces ?
Elle peut réduire la déflexion liée à la chaleur ou à la force, mais elle n'éliminera pas les contraintes résiduelles ni ne corrigera une condition de support inadaptée. Diagnostiquez la cause avant de modifier le cycle.
Les pièces minces doivent-elles toujours subir une relaxation des contraintes ?
Non. L'adéquation du traitement dépend du matériau, du traitement antérieur, du risque dimensionnel, de la spécification et de la possibilité que le traitement lui-même modifie la forme. Il doit s'agir d'une décision d'ingénierie.