
يمكن أن يترك الجزء الرقيق آلة التجليخ السطحي مستويًا تحت ظرف التثبيت ثم ينثني إلى تقوس بعد تحريره. هذا لا يعني تلقائيًا أن التمريرة النهائية كانت خاطئة. قد يكشف التجليخ عن إجهاد متبقٍ، وقد تعمل قوة التثبيت أو القوة المغناطيسية على تسطيح قطعة العمل مؤقتًا، وقد تُحدث الحرارة تغيرًا في الشكل أثناء الدورة. السؤال المفيد هو متى يظهر التشوه: قبل التجليخ، أو أثناء التثبيت، أو فور التحرير، أو بعد أن يبرد الجزء.
تشخيص هذا التسلسل أكثر فعالية من مجرد تقليل التغذية أو إضافة المزيد من التمريرات بدون تغذية. أولاً، ارسم خريطة للجزء في حالته الحرة، ثم افصل تأثيرات تثبيت قطعة العمل عن تأثيرات إجهاد المادة والتأثيرات الحرارية. فقط بعد فهم الآلية السائدة ينبغي تغيير العملية أو الرسم.
تحديد متى يتغير الشكل
ابدأ بخطة قياس متسقة. حدد اتجاه الجزء ونقاط الدعم ومواقع القياس. افحص الاستواء أو المقطع قبل التجليخ، وأثناء تثبيت الجزء إن كان ذلك ذا معنى، وفور التحرير، ومرة أخرى بعد أن يصل إلى درجة حرارة مستقرة. يمكن لخريطة بسيطة قبل وبعد أن تكشف ما إذا كان الجزء يُفرض مستويًا على الظرف أو ما إذا كان الشكل يتغير مع إزالة المادة.
استخدم نفس المرجع وطريقة الدعم في كل قراءة. يمكن أن تنثني صفيحة رقيقة تحت وزنها أو يتغير شكلها عند قلبها. إذا كانت قوة القياس كبيرة نسبيًا بالنسبة لصلابة المقطع، فقد يؤدي مسبار التلامس إلى انحراف الجزء. قد تكون صفيحة سطحية أو مؤشر أو آلة قياس إحداثي أو طريقة غير تلامسية مناسبة حسب الحجم والتفاوت، لكن إعداد القياس نفسه يجب ألا يصبح تثبيتًا غير مضبوط.
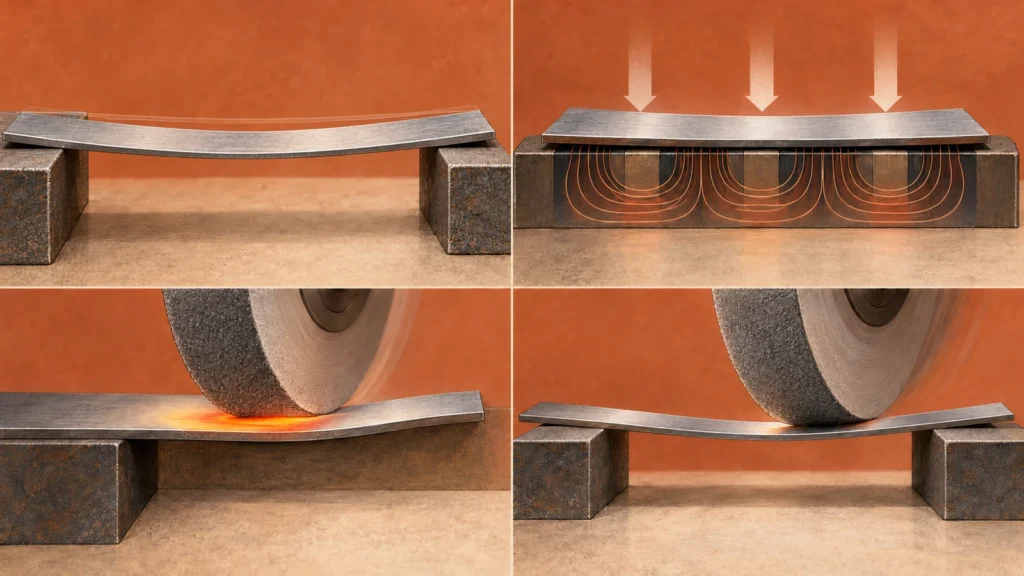
أربع آليات وراء انحناء الجزء
تحرر الإجهاد المتبقي: يمكن أن تحتوي المادة المدرفلة أو المبثوقة أو المصبوبة أو المشغلة مسبقًا على حالة إجهاد غير منتظمة. تؤدي إزالة المادة من جانب واحد إلى تغيير التوازن. قد ينحني الجزء حتى عندما تكون قوة التجليخ ودرجة الحرارة معتدلتين. إزالة المادة غير المتساوية على الوجهين المتقابلين تجعل التأثير أكثر احتمالًا للظهور أثناء عملية تشطيب أحادية الجانب.
تشوه تثبيت قطعة العمل: يمكن لقوة الظرف المغناطيسي أو الفراغ أو المشابك أو النتوءات أو الرقائق أو وجه دعم متسخ أن تسحب الجزء إلى شكل ليس حالته الحرة. ينتج عن تجليخ ذلك الشكل المقيد سطح يبدو مستويًا أثناء التثبيت لكنه يتغير عند إزالة القوة. يمكن أن يكون لقوة التثبيت المفرطة تأثير مماثل على مقطع رقيق مثبت ميكانيكيًا.
التدرجات الحرارية: تسخين طاقة التجليخ لمنطقة التلامس. يمكن أن يؤدي توصيل سائل التبريد غير المتساوي، أو عجلة التجليخ الباهتة أو المحملة، أو التلامس المفرط، أو الانقطاعات إلى فروق في درجة الحرارة الموضعية. مع تبريد قطعة العمل، يختفي التمدد المؤقت وقد يتغير الشكل المقاس. يمكن أن تتلف الحرارة أيضًا السطح، لذا لا ينبغي التعامل مع مشكلة حرارية على أنها تباين تجميلي.
دعم غير متساوٍ أو تحميل العملية: يمكن أن ينحرف المقطع المرن تحت قوة عجلة التجليخ، خاصةً عندما تكون نقطة التلامس بعيدة عن نقطة الدعم. يمكن أن يؤدي الدعم الموزع بشكل سيئ إلى ارتفاع منطقة واحدة أو اهتزازها. تشكل عجلة التجليخ والماكينة والتثبيت والقطعة نظام امتثال واحد؛ وقد لا يؤدي تغيير التغذية المبرمجة فقط إلى إصلاح مشكلة الدعم.
تسلسل عملي لاستكشاف الأخطاء وإصلاحها
- سجّل الحالة الواردة. ارسم خريطة للقطعة الخام قبل التخشين ولاحظ كيف تم قطعها أو دلفنتها أو تخفيف إجهادها أو تشغيلها آليًا سابقًا إذا كانت هذه المعلومات متاحة.
- افحص سطح التلامس. أزل النتوءات وتأكد من نظافة وجه الدعم والظرف. تحقق من استقرار قطعة العمل بشكل متسق قبل أن تلامسها عجلة التجليخ.
- قارن القراءات في الحالة المثبتة والحالة الحرة. إذا تغيرت القطعة بشكل رئيسي عند التحرير، فاشتبه في التقييد أو الإجهاد المتبقي بدلًا من مشكلة بسيطة في التمريرة النهائية.
- افحص نمط التجليخ. ابحث عن التلامس غير المتساوي أو الاحتراق أو الاهتزاز أو تغير اللون الموضعي. هذه الملاحظات أدلة وليست بدائل عن القياس.
- راجع التسلسل. قارن مقدار المادة المزالة من كل وجه وما إذا كانت القطعة تُخشَّن وتُنهَّى على مراحل متوازنة.
- غيّر متغيرًا واحدًا من متغيرات العملية في كل مرة. اضبط الدعم أو التثبيت أو حالة عجلة التجليخ أو سائل التبريد أو تسلسل الإزالة، ثم كرر القياسات نفسها.
This sequence prevents a common mistake: holding a bowed plate flat with extra force, grinding it, and assuming the new surface proves the part is stable. The measurement after release is the one that matters if the component is used without that restraint.
تعديل المسار دون إخفاء المشكلة
When residual stress is likely, balanced stock removal can reduce sudden changes. Rough both faces in stages where geometry permits, leave a controlled finishing allowance, and allow the work to stabilize between operations when necessary. A stress-relief treatment may be considered only when material, specification, and downstream requirements allow it; heat treatment itself can change dimensions and must be planned rather than assumed.
For workholding distortion, use the least force that keeps the part secure, improve support near the grind zone, and check whether a carrier, soft support, or alternative fixture is appropriate. The method must remain safe and repeatable. Do not improvise a fixture that can release the part into the wheel or compromise operator safety.
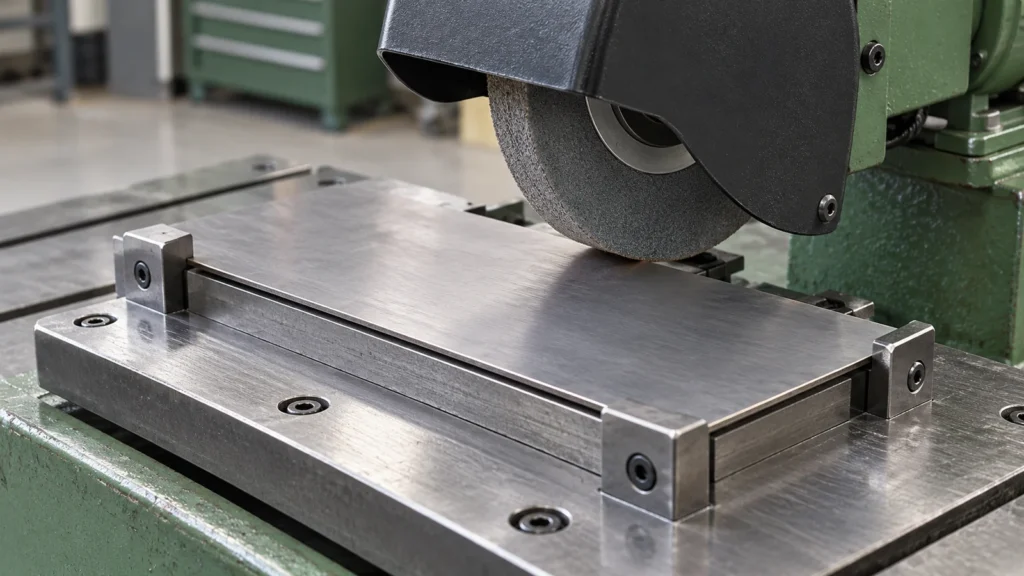
For thermal effects, verify wheel sharpness and dressing, coolant flow and direction, and whether the contact conditions are appropriate for the material and section. A lighter finishing strategy can reduce heat in some cases, but it does not compensate for inadequate support or a stressed blank. The site’s surface grinding information و قدرة التجليخ الدقيق provide process context; acceptance still depends on the specified free-state geometry.
تحديد قبول الحالة الحرة
For a flexible component, the drawing or inspection plan should make the measurement condition explicit. State whether flatness is evaluated in a free state, on defined supports, or under a specified restraint. Identify the datum, measurement span, support points, and whether the part is measured before or after coating or assembly. Without those conditions, two inspectors can obtain different results from the same part.
Also distinguish flatness from thickness and parallelism. A plate may have uniform thickness but bow as a whole; it may be locally flat in zones but not parallel from face to face. Specify only the characteristics needed for function, then choose an inspection method that can evaluate them without forcing the part into shape.
If distortion remains after a controlled process, compare it with the functional assembly. A slightly bowed panel may be acceptable when installed against supports, while a warped locating plate may not be. Functional testing can supplement the drawing, but it should not replace a measurable requirement unless the acceptance agreement defines the test.
الأسئلة الشائعة
Why does a ground plate look flat on the chuck but bend after release?
The chuck may be restraining the plate in a flatter shape than its free state. Grinding that constrained surface and then releasing the holding force exposes the underlying stress or elastic deformation.
Will lighter grinding eliminate thin-part distortion?
It may reduce heat or force-related deflection, but it will not remove residual stress or correct an unsuitable support condition. Diagnose the cause before changing the cycle.
Should thin parts always be stress-relieved?
No. Treatment suitability depends on material, prior processing, dimensional risk, specification, and the potential for the treatment itself to change shape. It should be an engineering decision.