
Ein dünnes Teil kann einen Flachschleifer unter dem Spannfutter flach verlassen und sich nach dem Lösen zu einer Wölbung aufbiegen. Das bedeutet nicht automatisch, dass der letzte Durchgang falsch war. Das Schleifen kann Eigenspannungen aufdecken, Spann- oder Magnetkräfte können das Werkstück vorübergehend flachdrücken, und Wärme kann während des Zyklus eine sich verändernde Form erzeugen. Die entscheidende Frage ist, wann die Verformung auftritt: vor dem Schleifen, während der Einspannung, unmittelbar nach dem Lösen oder nach dem Abkühlen des Teils.
Die Diagnose dieser Abfolge ist effektiver als einfach den Vorschub zu reduzieren oder mehr Ausfunken hinzuzufügen. Zuerst den Freizustand des Teils erfassen, dann die Effekte der Werkstückaufnahme von Materialspannungs- und thermischen Effekten trennen. Erst nachdem der dominierende Mechanismus verstanden ist, sollten Prozess oder Zeichnung geändert werden.
Lokalisieren, wann sich die Form ändert
Beginnen Sie mit einem konsistenten Messplan. Markieren Sie die Ausrichtung des Teils, die Auflagepunkte und die Messstellen. Prüfen Sie die Ebenheit oder das Profil vor dem Schleifen, während der Einspannung, falls dies aussagekräftig ist, unmittelbar nach dem Lösen und erneut, nachdem das Teil eine stabile Temperatur erreicht hat. Eine einfache Vorher-Nachher-Erfassung kann zeigen, ob das Teil auf dem Spannfutter flachgedrückt wird oder ob sich die Form beim Materialabtrag ändert.
Verwenden Sie für jede Messung dieselbe Bezugsbasis und dieselbe Auflagemethode. Eine dünne Platte kann unter ihrem Eigengewicht durchhängen oder ihre Form ändern, wenn sie umgedreht wird. Wenn die Messkraft im Verhältnis zur Querschnittssteifigkeit erheblich ist, kann eine Tastspitze das Teil auslenken. Eine Messplatte, ein Messuhr, ein Koordinatenmessgerät oder ein berührungsloses Verfahren können je nach Größe und Toleranz geeignet sein, aber der Messaufbau selbst darf nicht zu einer unkontrollierten Einspannung werden.
Vier Mechanismen hinter einem gewölbten Teil
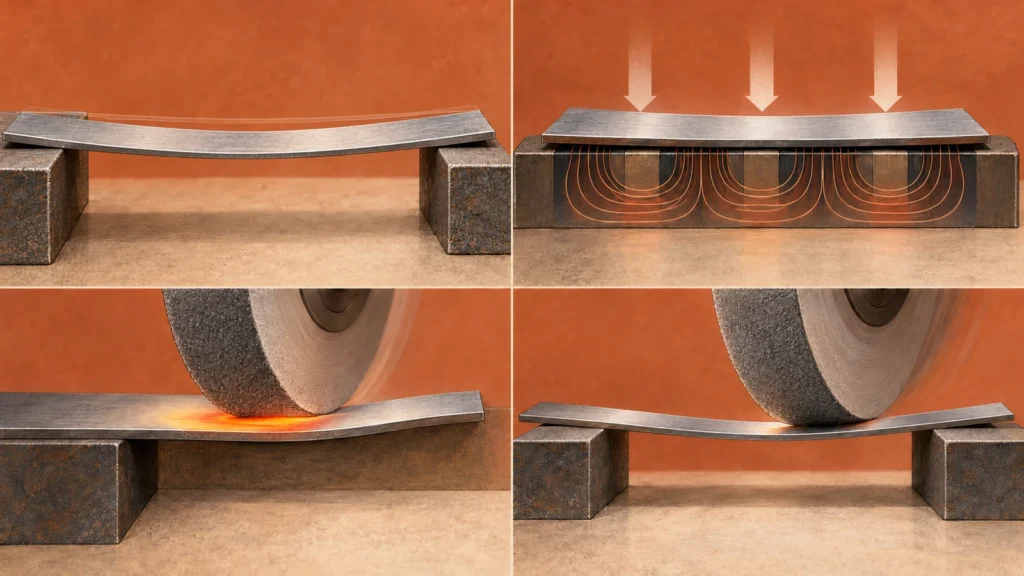
Eigenspannungsabbau: Gewalztes, stranggepresstes, gegossenes oder zuvor bearbeitetes Material kann einen ungleichmäßigen Spannungszustand aufweisen. Das Entfernen von Material auf einer Seite verändert das Gleichgewicht. Das Teil kann sich krümmen, selbst wenn Schleifkraft und Temperatur moderat sind. Ungleichmäßiger Materialabtrag auf gegenüberliegenden Flächen erhöht die Wahrscheinlichkeit, dass der Effekt während einer einseitigen Schlichtoperation auftritt.
Verformung durch Werkstückaufnahme: Magnetspannkraft, Vakuum, Spannpratzen, Grate, Späne oder eine verschmutzte Auflagefläche können das Teil in eine Form ziehen, die nicht seinem Freizustand entspricht. Das Schleifen dieser eingespannten Form erzeugt eine Oberfläche, die während der Einspannung flach erscheint, sich aber beim Entfernen der Kraft ändert. Übermäßige Spannkraft kann bei einem mechanisch gehaltenen dünnen Querschnitt eine ähnliche Wirkung haben.
Thermische Gradienten: Schleifenergie erwärmt die Kontaktzone. Ungleichmäßige Kühlmittelzufuhr, eine stumpfe oder zugesetzte Schleifscheibe, übermäßiger Kontakt oder Unterbrechungen können lokale Temperaturunterschiede erzeugen. Beim Abkühlen des Werkstücks verschwindet die vorübergehende Ausdehnung, und die gemessene Form kann sich verschieben. Hitze kann auch eine Oberfläche schädigen, daher sollte ein thermisches Problem nicht als kosmetische Abweichung behandelt werden.
Ungleichmäßige Auflage oder Prozessbelastung: Ein flexibler Abschnitt kann sich unter der Schleifscheibenkraft durchbiegen, insbesondere wenn der Kontaktpunkt weit von einer Auflage entfernt ist. Schlecht verteilte Auflage kann dazu führen, dass sich ein Bereich abhebt oder zu rattern beginnt. Schleifscheibe, Maschine, Vorrichtung und Werkstück bilden ein gemeinsames Nachgiebigkeitssystem; eine Änderung nur des programmierten Vorschubs behebt möglicherweise kein Auflageproblem.
Eine praktische Fehlersuche-Sequenz
- Den Anlieferungszustand dokumentieren. Den Rohling vor dem Schruppen vermessen und festhalten, wie er geschnitten, gewalzt, spannungsarm geglüht oder zuvor bearbeitet wurde, sofern diese Informationen verfügbar sind.
- Die Kontaktfläche prüfen. Grate entfernen und sicherstellen, dass Auflagefläche und Spannfutter sauber sind. Verifizieren, dass das Werkstück gleichmäßig aufliegt, bevor die Schleifscheibe es berührt.
- Messwerte im gespannten und freien Zustand vergleichen. Wenn sich das Teil hauptsächlich beim Lösen verändert, auf Einspannung oder Eigenspannung schließen statt auf ein einfaches Problem im Schlichtdurchgang.
- Das Schleifbild prüfen. Auf ungleichmäßigen Kontakt, Brandflecken, Rattern oder lokale Verfärbungen achten. Diese Beobachtungen sind Hinweise, kein Ersatz für Messungen.
- Die Abfolge überprüfen. Vergleichen, wie viel Material von jeder Fläche abgetragen wird und ob das Teil in ausgewogenen Stufen geschruppt und geschlichtet wird.
- Jeweils nur eine Prozessvariable ändern. Auflage, Einspannung, Schleifscheibenzustand, Kühlmittel oder Abtragfolge anpassen und dann dieselben Messungen wiederholen.
Diese Reihenfolge verhindert einen häufigen Fehler: eine gebogene Platte mit zusätzlicher Kraft flach zu halten, sie zu schleifen und anzunehmen, die neue Oberfläche beweise, dass das Teil stabil ist. Die Messung nach dem Freigeben ist diejenige, die zählt, wenn das Bauteil ohne diese Fixierung verwendet wird.
Den Weg anpassen, ohne das Problem zu verbergen
Wenn Eigenspannungen wahrscheinlich sind, kann ein ausgeglichener Materialabtrag plötzliche Veränderungen reduzieren. Schruppen Sie beide Flächen in Stufen, wo die Geometrie es zulässt, lassen Sie eine kontrollierte Schlichtzugabe stehen und lassen Sie das Werkstück zwischen den Operationen bei Bedarf stabilisieren. Eine Spannungsarmglühung kann nur in Betracht gezogen werden, wenn Werkstoff, Spezifikation und nachgelagerte Anforderungen es zulassen; die Wärmebehandlung selbst kann die Maße verändern und muss geplant statt angenommen werden.
Bei Verformung durch die Aufspannung verwenden Sie die geringste Kraft, die das Teil sicher hält, verbessern Sie die Auflage nahe der Schleifzone und prüfen Sie, ob ein Träger, eine weiche Auflage oder eine alternative Vorrichtung geeignet ist. Die Methode muss sicher und wiederholbar bleiben. Improvisieren Sie keine Vorrichtung, die das Teil in die Schleifscheibe freigeben oder die Bedienersicherheit beeinträchtigen kann.
Bei thermischen Effekten prüfen Sie die Schärfe und das Abrichten der Schleifscheibe, den Kühlmittelstrom und dessen Richtung sowie, ob die Kontaktbedingungen für Werkstoff und Querschnitt geeignet sind. Eine leichtere Schlichtstrategie kann in manchen Fällen die Wärme reduzieren, gleicht aber keine unzureichende Auflage oder einen verspannten Rohling aus. Die Informationen zum Flachschleifen und Präzisionsschleiffähigkeit der Website liefern den Prozesskontext; die Abnahme hängt weiterhin von der spezifizierten Freizustandsgeometrie ab.
Freizustand-Abnahme definieren
Bei einem flexiblen Bauteil sollten die Zeichnung oder der Prüfplan die Messbedingungen eindeutig festlegen. Geben Sie an, ob die Ebenheit im freien Zustand, auf definierten Auflagern oder unter einer festgelegten Fixierung bewertet wird. Benennen Sie das Bezugselement, die Messstrecke, die Auflagepunkte und ob das Teil vor oder nach Beschichtung oder Montage gemessen wird. Ohne diese Bedingungen können zwei Prüfer an demselben Teil unterschiedliche Ergebnisse erhalten.
Unterscheiden Sie außerdem Ebenheit von Dicke und Parallelität. Eine Platte kann gleichmäßige Dicke haben, aber als Ganzes gebogen sein; sie kann bereichsweise lokal eben, aber nicht flächenparallel sein. Spezifizieren Sie nur die für die Funktion erforderlichen Merkmale und wählen Sie dann ein Prüfverfahren, das diese bewerten kann, ohne das Teil in Form zu zwingen.
Bleibt nach einem kontrollierten Prozess eine Verformung bestehen, vergleichen Sie diese mit der funktionalen Baugruppe. Eine leicht gebogene Platte kann beim Einbau gegen Auflager akzeptabel sein, eine verzogene Positionierplatte hingegen nicht. Funktionstests können die Zeichnung ergänzen, sollten aber keine messbare Anforderung ersetzen, es sei denn, die Abnahmevereinbarung definiert den Test.
FAQ
Warum sieht eine geschliffene Platte auf dem Spannfutter eben aus, verzieht sich aber nach dem Freigeben?
Das Spannfutter kann die Platte in einer flacheren Form festhalten als in ihrem freien Zustand. Das Schleifen dieser eingespannten Oberfläche und das anschließende Freigeben der Haltekraft legt die zugrunde liegenden Spannungen oder elastischen Verformungen offen.
Beseitigt leichteres Schleifen die Verformung dünner Teile?
Es kann wärme- oder kraftbedingte Durchbiegung reduzieren, aber weder Eigenspannungen beseitigen noch eine ungeeignete Auflagebedingung korrigieren. Diagnostizieren Sie die Ursache, bevor Sie den Zyklus ändern.
Sollten dünne Teile immer spannungsarmgeglüht werden?
Nein. Die Eignung der Behandlung hängt von Werkstoff, vorheriger Bearbeitung, Maßrisiko, Spezifikation und der Möglichkeit ab, dass die Behandlung selbst die Form verändert. Es sollte eine technische Entscheidung sein.