
誰かがエッジを研磨したりオフセットを調整したりする前に、不良品を1つそのままの状態で保管してください。そのバリ、破断面、自由状態の形状は、利用可能な最良の証拠となる可能性があります。疑わしい部品をすべてすぐに手直しすると、次の不良を防ぐために必要な手がかりが失われることがあります。.
プラスチックCNC加工の変形、バリ、割れは、それぞれ異なる不具合カテゴリーです。. まず観察結果を分類し、それが現れた工程段階を追跡し、その後で妥当な原因を検証します。この材料横断的なガイドは、その調査を整理するためのものであり、グレード固有の切削計画に代わるものではありません。当社の CNC加工材料ガイド では、材料選定のより広い文脈を説明しています。.
付着したバリと損傷したエッジを区別する

一貫した照明と適切な倍率を使用して欠陥を記録します。ツール進入、ツール退出、穴、コーナー、サポート、ファスナーに対する位置を記録します。写真に基づく推定サイズではなく、検査記録に参照スケールを含めてください。.
| 観察 | 調査にとっての意味 | 保持すべき最初の証拠 |
|---|---|---|
| 出口エッジに薄いリップが残る | バリの形成と出口/支持条件を調査する | エッジ位置、ツールパス方向、工具状態 |
| 表面が引きずられたように見え、軟化またはかすれている | 単純なバリとして扱わず、熱、こすれ、切りくずの再切削を調査する | 表面と切りくずの外観、カッターとクーラントの記録 |
| コーナーから一部が欠けている | チッピングにより材料が除去されており、デバリングでは形状を復元できない | 破断位置、取扱履歴、残存寸法 |
| 応力がかかる特徴部の周囲に細い線や亀裂が発生する | 機械的応力と化学的曝露を併せて確認する | 初めて確認された時点、洗浄/接着剤、組立順序 |
| 目に見えるエッジ欠陥なしに部品の形状や寸法が変化する | 拘束、温度、湿気、残留応力、測定の影響を切り分ける | 文書化された支持条件と環境条件下で測定を繰り返す |
これらの観察事項は共存し得ます。ドリル加工された穴には出口バリと近接する亀裂が同時に存在することがあり、バリを除去しても亀裂は解消されません。同様に、表面の緩い切粉は自動的に付着バリではありません。除去可能な汚染と部品自体の損傷を区別してください。.
出口バリは、擦り付いたポケットとは異なる対策が必要です

工具出口における付着材料
切れ刃と、工具がフィーチャから離れる方向を検査してください。支持されていないエッジは、きれいに分離する代わりに曲がったり引き裂かれたりする可能性があります。最終パスが材料を脆弱な境界に向かって押し出しているか、支持をより長く保持できるか、承認されたエッジブレークが役立つかを確認してください。.
管理された二次デバリング工程が適切な場合があります。近接する寸法、シーリングランド、小穴、外観エッジへの許容影響を指定してください。「バリなし」は、すべてのエッジを丸める許可と解釈するのではなく、合意された検査方法と機能要件に結び付けるべきです。.
ポケットまたはボア内部のスミア
三菱ケミカルグループの加工ガイドは、プラスチック素材形状にとって工具の鋭利さ、クリアランス、切粉除去が重要な管理項目であると指摘しています。また、不適切な条件は熱を発生させ表面を損傷する可能性があると警告しています。工具が切粉を切削しているのか擦っているのか、切粉に明確な排出経路があるかを調査してください。.
「送りを下げる」を万能の修正として適用しないでください。工具と噛み合いに対して送りが軽くなりすぎると、擦りが増加する可能性があります。カッターの意図する用途を確認し、実際のポリマー、強化材、形状について管理された試験を設定してください。.
毛羽立った強化エッジ
ガラスまたは炭素充填グレードは、未充填ポリマーとは異なるエッジ品質のレビューが必要です。工具摩耗と、観察された材料が付着ポリマーバリ、露出した強化材、損傷した複合構造のいずれであるかを検査してください。見た目が良くなる平滑化操作でも、エッジを変化させたり許容できない粒子を残したりする可能性があります。.
切粉除去は機械のガードおよび安全な操作手順に従わなければなりません。糸状の切粉を引き離すために運転中の機械に手を入れないでください。.
洗浄と組立を通じてクラックを追跡する
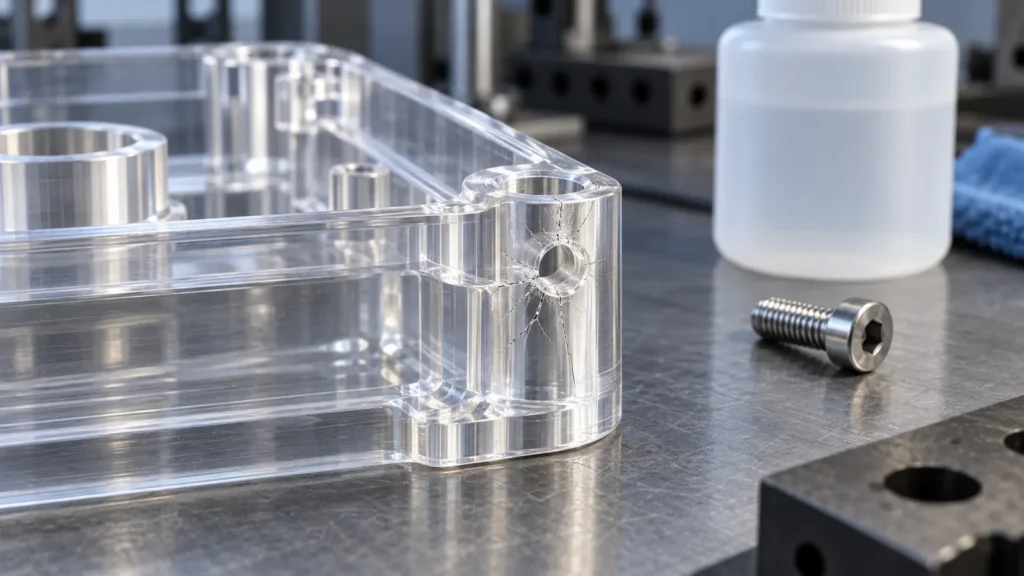
短いイベント記録を作成してください:加工、洗浄、乾燥、研磨または接着、検査、包装、組立。亀裂が実証できる最も早い段階を特定してください。これは、最後に実施した操作が原因だと仮定するよりも有益です。.
各薬品接触について、実際の製品、濃度、接触時間、温度を記録してください。切削液だけでなく、洗浄剤、接着剤、その他の組立薬品も含めてください。ポリマーに応力がかかると化学的適合性が変化する可能性があるため、無応力のクーポンが常に代表的な試験とは限りません。.
MCGは、一部の切削液が非晶性プラスチックの応力亀裂の一因になり得ると警告しています。正確なグレードと液体についてサプライヤーのガイダンスを使用し、洗浄シーケンス全体を検証してください。あるポリマーに適した方法が別のポリマーに自動的に適するわけではありません。.
機械的要因を個別に確認してください:局所的なノッチ形状、きつい締まり嵌め、皿穴付きファスナー、過剰な組立力、部品を曲げる支持など。ネジ付近の亀裂は荷重経路を調べる理由であり、材料ロットが欠陥である証拠ではありません。.
既存の PMMAの溶融、ヘイズ、ひび割れガイド アクリル特有の加工および光学上の問題に対応します。ここでは判断はより広範です。手直しを指定する前に、問題が切削、化学的曝露、組立、またはそれらの相互作用のどこに起因するかを確立します。.
寸法の変化は必ずしも切削エラーではありません

一貫したデータム構築とサポートで同じフィーチャを再確認します。コンプライアントな部品では、測定力自体が読み取り値に影響を与える可能性があります。2つの方法が一致しない場合は、プログラムを変更する前に、どちらの方法が図面の合格要件を表しているかを確立します。.
水分による変動
For ナイロンCNC加工部品, 水分コンディショニングと曝露履歴を記録します。Ensingerのガイダンスは、吸水と放出を寸法変化と関連付けています。乾燥、水分コンディショニング、熱応力除去は異なる操作です。用語を互換的に使用するのではなく、意図する目的を指定してください。.
拘束に伴う変動
部品が解放された直後に変化する場合は、治具の接触と力を調べます。コンプライアントな部品は、一時的に歪んだ状態で加工されることがあります。これは特に、当社の PTFE加工ページ. で扱うような軟質材料にとって重要です。制御されていないクランプ状態を補償するために公称寸法を変更しても、信頼性の高いプロセスが得られる可能性は低いです。.
材料除去または熱曝露後の変動
残留応力は材料が除去されると再分布する可能性があります。熱曝露によって後から変動が現れることもあります。素材形状、除去順序、および以前の処理を記録します。中間焼鈍が適切な場合は、その部品に承認された材料および厚さ固有の手順を使用してください。すべてのプラスチックに同じ炉サイクルを採用しないでください。.
処理によってサイズが変化する可能性がある場合は、後続の仕上げに十分な材料を計画します。最終加工後に適用される処理は、完成したフィーチャを公差外に動かす可能性があります。これは万能な救済措置ではありません。.
何を手直しできるかを判断し、それを証明する

追加の作業をリリースする前に、影響を受けた部品を隔離し、問題の範囲を定義します。現在の部品を修正する提案と、再発を防ぐための変更を分離します。どちらも証拠が必要ですが、異なる問いに答えるものです。.
| 提案された処置 | 必要な確認 |
|---|---|
| 付着したバリの除去 | 除去後の許容エッジ状態、近接寸法、清浄度を検証する |
| 移動したフィーチャーの再加工 | 残存ストック、データム復元、安定した合格条件を確認する |
| マーキングまたはヘイズのある表面の研磨 | 光学/外観要件と形状を検証する。研磨を亀裂補修として扱わないこと |
| 熱処理の適用 | 材料固有のプロセスを承認し、結果として生じる寸法変化と特性変化を評価する |
| 亀裂または欠けのあるフィーチャーの許容 | 権限のある技術的処置が必要であり、外観のみでは不十分 |
確認事項を以下を通じて合意する 品質・検査プロセス. 実施前後の証拠、承認された処置、プロセス改訂を保持すること。再加工部品の合格は、それ自体で改訂プロセスを後続の生産に対して妥当化するものではない。.
溶剤ワイプで引っかき傷と亀裂を区別できるか?
診断上の近道として未承認の溶剤を使用しないでください。表面を変質させたり、応力割れを悪化させたりする可能性があります。判定の違いが合否に影響する場合は、適切な検査方法を用い、資格を有する評価を受けてください。.
すべてのプラスチック部品は加工後にアニーリングすべきですか?
普遍的な規則はありません。ポリマー、素材の履歴、形状、および合否要件によって、処理が有用かどうか、また工程のどこに位置づけるかが決まります。計画外の処理は新たな寸法問題を生じさせる可能性があります。.
2回目の仕上げパスで全てのバリを除去できますか?
いいえ。特定のバリを低減できても、別の出口で新たなバリを生じさせたり、重要なエッジを変化させたりする可能性があります。該当する形状と工具寿命の範囲でパスを検証し、承認され必要とされる箇所では二次仕上げを行ってください。.