
Avant que quiconque ponce un bord ou ajuste un décalage, gardez une pièce rejetée intacte. Sa bavure, sa surface de rupture ou sa forme à l'état libre peut être la meilleure preuve disponible. Retravailler immédiatement chaque pièce suspecte peut supprimer les indices nécessaires pour prévenir le prochain rejet.
La déformation, les bavures et la fissuration en usinage CNC du plastique relèvent de catégories de défaillance différentes. Classez d'abord l'observation, remontez à l'étape où elle est apparue, puis testez une cause plausible. Ce guide transversal aux matériaux sert à organiser cette investigation ; il ne remplace pas un plan de coupe spécifique à une nuance. Notre guide des matériaux d'usinage CNC explique le contexte plus large de la sélection des matériaux.
Distinguer une bavure attachée d'un bord endommagé
 Utilisez un éclairage constant et un grossissement approprié pour enregistrer le défaut. Notez son emplacement par rapport à l'entrée de l'outil, à la sortie de l'outil, aux trous, aux coins, aux supports et aux fixations. Incluez une échelle de référence dans le dossier d'inspection, et non une taille estimée à partir d'une photographie.
Ces observations peuvent coexister. Un trou percé peut présenter une bavure de sortie et une fissure à proximité ; l'élimination de la bavure ne résout pas la fissure. De même, des copeaux libres sur une surface ne sont pas automatiquement des bavures adhérentes. Distinguer la contamination amovible de l'endommagement de la pièce elle-même.
Une bavure de sortie nécessite un correctif différent d'une poche étalée

Matière adhérente à la sortie de l'outil
Inspecter l'arête de coupe et la manière dont l'outil quitte la forme. Une arête non soutenue peut se plier ou se déchirer au lieu de se séparer proprement. Vérifier si la passe finale pousse la matière vers une limite fragile, si le support peut être maintenu plus longtemps et si un chanfreinage d'arête approuvé serait utile.
Une étape secondaire d'ébavurage contrôlée peut être appropriée. Spécifier son effet autorisé sur les dimensions voisines, les portées d'étanchéité, les petits trous et les arêtes esthétiques. “ Sans bavure ” doit être lié à une méthode d'inspection et à une exigence fonctionnelle convenues, et non interprété comme l'autorisation d'arrondir chaque arête.
Étalement à l'intérieur d'une poche ou d'un alésage
Le guide d'usinage du Mitsubishi Chemical Group identifie l'affûtage de l'outil, le dégagement et l'évacuation des copeaux comme des contrôles importants pour les demi-produits plastiques. Il avertit également que des conditions inappropriées peuvent générer de la chaleur et endommager la surface. Rechercher si l'outil coupe un copeau ou frotte, et si les copeaux disposent d'une voie d'évacuation dégagée.
Ne pas appliquer “ réduire l'avance ” comme correction universelle. Une avance devenue trop légère pour l'outil et l'engagement peut augmenter le frottement. Examiner l'application prévue de la fraise et établir un essai contrôlé pour le polymère, le renfort et la géométrie réels.
Une arête renforcée pelucheuse
Les grades chargés de verre ou de carbone exigent une évaluation de la qualité d'arête différente de celle des polymères non chargés. Inspecter l'usure de l'outil et déterminer si la matière observée est une bavure de polymère adhérente, un renfort exposé ou une structure composite endommagée. Une opération de lissage d'aspect meilleur peut néanmoins modifier l'arête ou laisser des particules inacceptables.
L'évacuation des copeaux doit respecter les protecteurs de machine et les procédures d'exploitation sûres. Ne pas passer la main dans une machine en fonctionnement pour retirer des copeaux filandreux.
Tracer les fissures à travers le nettoyage et l'assemblage
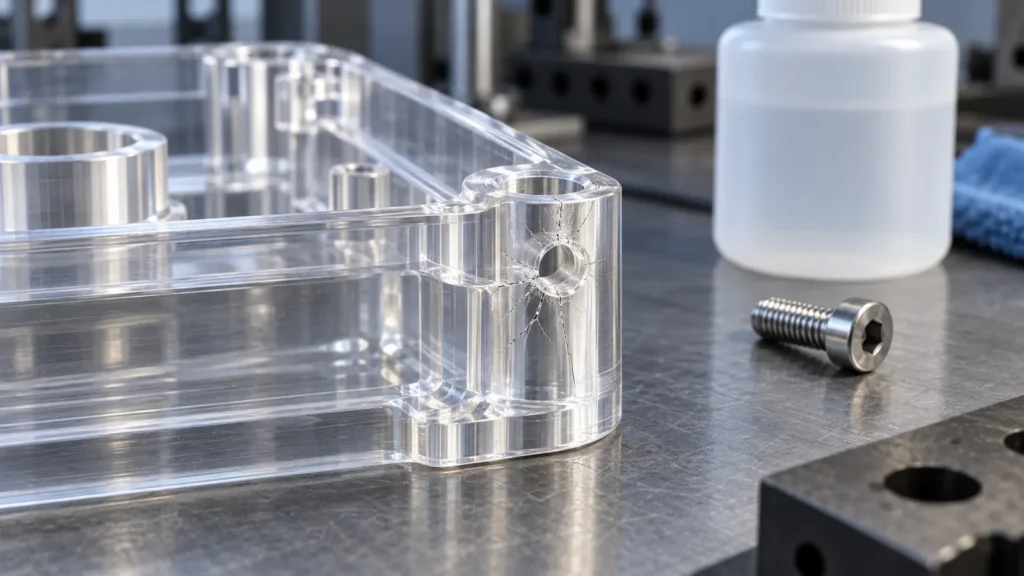 Établir un bref relevé des événements : usinage, lavage, séchage, polissage ou collage, inspection, emballage et assemblage. Identifier l'étape la plus précoce à laquelle la fissure peut être démontrée. Cela est plus instructif que de supposer que la dernière opération réalisée en est la cause.
Pour chaque contact chimique, consigner le produit réel, la concentration, la durée de contact et la température. Inclure les nettoyants, les adhésifs et les autres produits chimiques d'assemblage, et pas seulement le fluide de coupe. La compatibilité chimique peut changer lorsqu'un polymère est sous contrainte ; une éprouvette non contrainte n'est donc pas toujours un essai représentatif.
MCG avertit que certains fluides de coupe peuvent contribuer à la fissuration sous contrainte des plastiques amorphes. Suivre les recommandations du fournisseur pour le grade et le fluide exacts, et valider la séquence de nettoyage complète. Une méthode adaptée à un polymère ne convient pas automatiquement à un autre.
Vérifier séparément les facteurs mécaniques : géométrie locale d'entaille, ajustement serré avec interférence, fixation fraisée, force d'assemblage excessive ou support qui fléchit la pièce. Une fissure près d'une vis est une raison d'examiner le chemin de charge, et non la preuve que le lot de matière est défectueux.
Le guide existant Guide de fusion, de voile et de fissuration du PMMA traite des problèmes d'usinage et optiques propres à l'acrylique. Ici, la décision est plus large : établir si le problème provient de la coupe, de l'exposition chimique, de l'assemblage ou de leur interaction avant de spécifier une reprise.
Une dimension modifiée n'est pas toujours une erreur de coupe
 Revérifiez la même caractéristique avec une construction et un support de référence cohérents. Sur les pièces conformes, la force de mesure elle-même peut influencer la lecture. Si deux méthodes divergent, établissez laquelle représente l'exigence d'acceptation du plan avant de modifier le programme.
Pour pièces usinées CNC en nylon, consignez le conditionnement à l'humidité et l'historique d'exposition. Les recommandations d'Ensinger établissent un lien entre l'absorption et le relâchement d'eau et les variations dimensionnelles. Le séchage, le conditionnement à l'humidité et la relaxation des contraintes thermiques sont des opérations distinctes ; précisez l'objectif visé plutôt que d'employer ces termes de manière interchangeable.
Mouvement associé au maintien
Si une pièce se déforme immédiatement au relâchement, examinez le contact et la force du montage. Un composant conforme peut être usiné alors qu'il est temporairement déformé. Cela importe particulièrement pour les matériaux tendres, comme ceux traités sur notre page d'usinage du PTFE. Modifier la dimension nominale pour compenser un serrage non maîtrisé a peu de chances de produire un procédé fiable.
Mouvement après enlèvement de matière ou exposition thermique
Les contraintes résiduelles peuvent se redistribuer lorsque de la matière est enlevée. Une exposition thermique peut également révéler un mouvement ultérieur. Consignez la forme de départ, la séquence d'enlèvement et tout traitement antérieur. Lorsqu'un recuit intermédiaire est approprié, utilisez un mode opératoire adapté au matériau et à l'épaisseur, approuvé pour le composant ; n'adoptez pas un cycle de four unique pour tous les plastiques.
Prévoyez suffisamment de matière pour la finition ultérieure si un traitement risque de modifier les dimensions. Un traitement appliqué après l'usinage final peut déplacer une caractéristique finie hors tolérance. Ce n'est pas une étape de secours universelle.
Décider ce qui peut être retravaillé—et le prouver
 Isolez les pièces affectées et délimitez l'étendue du problème avant de lancer d'autres travaux. Séparez la proposition de correction des pièces actuelles de la modification destinée à prévenir la récurrence. Les deux nécessitent des preuves, mais elles répondent à des questions différentes.
Convenir des contrôles via le qualité et d'inspection du fournisseur. Conserver les preuves avant/après, la décision approuvée et la révision du processus. L'acceptation des pièces retravaillées ne valide pas à elle seule le processus révisé pour la production ultérieure.
Un essuyage au solvant peut-il distinguer une rayure d'une fissure ?
Ne pas utiliser un solvant non approuvé comme raccourci diagnostique. Il peut altérer la surface ou aggraver la fissuration sous contrainte. Utiliser une méthode d'inspection appropriée et obtenir une évaluation qualifiée lorsque la distinction affecte l'acceptation.
Faut-il recuire chaque pièce en plastique après usinage ?
Aucune règle universelle ne s'applique. Le polymère, l'historique du brut, la géométrie et les exigences de réception déterminent si le traitement est utile et où il se situe dans le processus. Un traitement non planifié peut créer un nouveau problème dimensionnel.
Une seconde passe de finition peut-elle éliminer toutes les bavures ?
Non. Elle peut réduire une bavure particulière, en recréer une à une autre sortie ou altérer un bord critique. Validez la passe sur les caractéristiques concernées et la plage de durée de vie de l'outil, avec une finition secondaire là où elle est approuvée et nécessaire.