
Antes de que alguien lije un borde o ajuste un offset, mantenga una pieza rechazada sin tocar. Su rebaba, superficie de fractura o forma en estado libre puede ser la mejor evidencia disponible. Retrabajar de inmediato cada pieza sospechosa puede eliminar las pistas necesarias para prevenir el siguiente rechazo.
La deformación, las rebabas y el agrietamiento en el mecanizado CNC de plásticos son categorías de falla diferentes. Clasifique primero la observación, rastree la etapa en la que apareció y luego pruebe una causa plausible. Esta guía transversal de materiales sirve para organizar esa investigación; no reemplaza un plan de corte específico para cada grado. Nuestro guía de materiales para mecanizado CNC explica el contexto más amplio de selección de materiales.
Separe una rebaba adherida de un borde dañado

Use iluminación consistente y una magnificación adecuada para registrar el defecto. Anote su ubicación respecto a la entrada de la herramienta, la salida de la herramienta, los agujeros, las esquinas, los soportes y los sujetadores. Incluya una escala de referencia en el registro de inspección, no un tamaño estimado basado en una fotografía.
| Observación | Qué significa para la investigación | Primera evidencia que conservar |
|---|---|---|
| Queda un labio fino adherido en un borde de salida | Investigar la formación de rebabas y la condición de salida/soporte | Ubicación del borde, dirección de la trayectoria de la herramienta y estado de la herramienta |
| Una superficie parece arrastrada, reblandecida o embadurnada | Investigar el calor, el roce y el recorte de virutas en lugar de tratarlo como una simple rebaba | Aspecto de la superficie y de las virutas, registro de la fresa y del refrigerante |
| Falta una pieza en una esquina | El desportillado ha eliminado material; el desbarbado no puede restaurar la geometría | Ubicación de la fractura, historial de manipulación y dimensiones restantes |
| Aparecen líneas finas o grietas alrededor de una característica sometida a tensión | Comprobar juntos la tensión mecánica y la exposición química | Cuando se detecte por primera vez, agentes de limpieza/pegado y secuencia de montaje |
| La pieza cambia de forma o tamaño sin un defecto visible en el borde | Separar los efectos de sujeción, temperatura, humedad, tensión residual y medición | Repita las lecturas bajo condiciones ambientales y de soporte documentadas |
Estas observaciones pueden coexistir. Un agujero taladrado puede tener una rebaba de salida y una grieta cercana; eliminar la rebaba no resuelve la grieta. De manera similar, las virutas sueltas sobre una superficie no son automáticamente rebabas adheridas. Distinga la contaminación removible del daño al propio componente.
Una rebaba de salida necesita una solución diferente a la de una cavidad embadurnada

Material adherido en la salida de la herramienta
Inspeccione el filo de corte y la forma en que la herramienta abandona la característica. Un borde sin soporte puede doblarse o desgarrarse en lugar de separarse limpiamente. Verifique si la pasada final empuja el material hacia un límite frágil, si el soporte puede mantenerse por más tiempo y si un rompebordes aprobado ayudaría.
Un paso secundario de desbarbado controlado puede ser apropiado. Especifique su efecto permitido sobre las dimensiones cercanas, las superficies de sellado, los agujeros pequeños y los bordes cosméticos. “Libre de rebabas” debe vincularse a un método de inspección y a un requisito funcional acordados, no interpretarse como permiso para redondear todos los bordes.
Embarrilado dentro de una cavidad o un barreno
La guía de mecanizado del Grupo Mitsubishi Chemical identifica la agudeza de la herramienta, la holgura y la eliminación de virutas como controles importantes para las formas de plástico en bruto. También advierte que las condiciones inadecuadas pueden generar calor y dañar la superficie. Investigue si la herramienta está cortando una viruta o frotando, y si las virutas tienen una ruta de salida clara.
No aplique “reducir el avance” como corrección universal. Un avance que se vuelve demasiado ligero para la herramienta y el compromiso puede aumentar el frotamiento. Revise la aplicación prevista del cortador y establezca una prueba controlada para el polímero, el refuerzo y la geometría reales.
Un borde reforzado deshilachado
Los grados con carga de vidrio o carbono requieren una revisión de la calidad del borde diferente a la de los polímeros sin carga. Inspeccione el desgaste de la herramienta y si el material observado es una rebaba de polímero adherida, refuerzo expuesto o estructura compuesta dañada. Una operación de alisado que parece mejor puede aún cambiar el borde o dejar partículas inaceptables.
La limpieza de virutas debe seguir las protecciones de la máquina y los procedimientos operativos seguros. No meta las manos en una máquina en funcionamiento para retirar virutas fibrosas.
Rastree las grietas a través de la limpieza y el ensamblaje
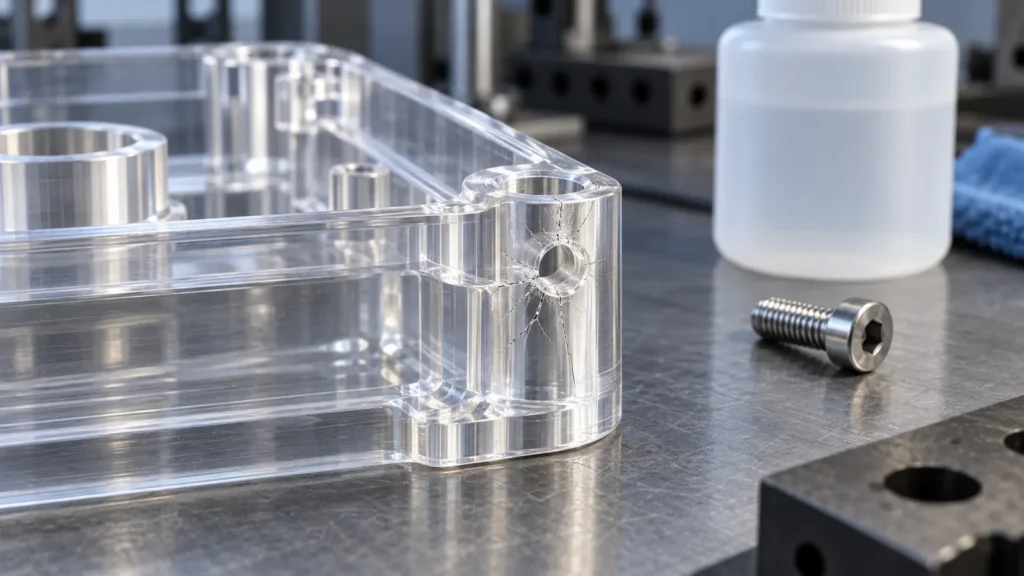
Build a short event record: machining, washing, drying, polishing or bonding, inspection, packaging and assembly. Identify the earliest stage at which the crack can be demonstrated. This is more informative than assuming that the last operation performed caused it.
For each chemical contact, record the actual product, concentration, contact time and temperature. Include cleaners, adhesives and other assembly chemicals—not just cutting fluid. Chemical compatibility can change when a polymer is stressed, so an unstressed coupon is not always a representative test.
MCG cautions that some cutting fluids can contribute to stress cracking in amorphous plastics. Use supplier guidance for the exact grade and fluid, and validate the complete cleaning sequence. A method suitable for one polymer is not automatically suitable for another.
Check mechanical contributors separately: local notch geometry, a tight interference fit, a countersunk fastener, excessive assembly force or a support that bends the part. A crack near a screw is a reason to examine the load path, not proof that the material batch is defective.
The existing Guía de fusión, turbidez y agrietamiento del PMMA aborda cuestiones ópticas y de mecanizado específicas del acrílico. Aquí, la decisión es más amplia: establezca si el problema se origina en el corte, la exposición química, el ensamblaje o su interacción antes de especificar el retrabajo.
Una dimensión modificada no siempre es un error de corte

Recheck the same feature with consistent datum construction and support. On compliant parts, the measuring force itself can influence the reading. If two methods disagree, establish which method represents the drawing’s acceptance requirement before changing the program.
Movimiento provocado por la humedad
Para piezas mecanizadas por CNC de nailon, registre el acondicionamiento de humedad y el historial de exposición. La orientación de Ensinger relaciona la absorción y liberación de agua con los cambios dimensionales. El secado, el acondicionamiento de humedad y el alivio de tensiones térmicas son operaciones diferentes; especifique el propósito previsto en lugar de usar los términos indistintamente.
Movimiento asociado con la sujeción
Si una pieza cambia inmediatamente al liberarla, examine el contacto y la fuerza del dispositivo de sujeción. Un componente flexible puede mecanizarse mientras está deformado temporalmente. Esto es especialmente importante para materiales blandos, como los tratados en nuestra página de mecanizado de PTFE. Cambiar la dimensión nominal para compensar una condición de sujeción no controlada probablemente no produzca un proceso fiable.
Movimiento después de la remoción de material o la exposición al calor
La tensión residual puede redistribuirse cuando se elimina material. La exposición térmica también puede revelar movimiento posteriormente. Registre la forma del material de partida, la secuencia de remoción y cualquier tratamiento previo. Cuando el recocido intermedio sea apropiado, utilice un procedimiento específico para el material y el espesor aprobado para el componente; no adopte un único ciclo de horno para todos los plásticos.
Planifique material suficiente para el acabado posterior si un tratamiento puede cambiar el tamaño. Un tratamiento aplicado después del mecanizado final puede desplazar una característica acabada fuera de tolerancia. No es un paso de rescate universal.
Decida qué se puede retrabajar y demuéstrelo

Contenga las piezas afectadas y defina el alcance del problema antes de liberar más trabajo. Separe la propuesta para corregir las piezas actuales del cambio destinado a prevenir la recurrencia. Ambos necesitan evidencia, pero responden a preguntas diferentes.
| Acción propuesta | Verificación requerida |
|---|---|
| Eliminar una rebaba adherida | Verificar la condición de borde permitida, las dimensiones cercanas y la limpieza después de la eliminación |
| Volver a mecanizar una característica desplazada | Confirmar el stock restante, la recuperación del datum y las condiciones de aceptación estables |
| Pulir una superficie marcada o turbia | Verificar los requisitos ópticos/de apariencia y la geometría; no tratar el pulido como reparación de grietas |
| Aplicar tratamiento térmico | Aprobar el proceso específico del material y evaluar los cambios dimensionales y de propiedades resultantes |
| Aceptar una grieta o una característica astillada | Requiere una disposición de ingeniería autorizada; la apariencia cosmética por sí sola es insuficiente |
Acordar las verificaciones a través del proceso de calidad e inspección. Conservar la evidencia de antes y después, la disposición aprobada y la revisión del proceso. La aceptación de piezas retrabajadas no valida por sí sola el proceso revisado para producción posterior.
¿Puede una limpieza con solvente distinguir un rayón de una grieta?
No utilice un solvente no aprobado como atajo de diagnóstico. Puede alterar la superficie o agravar el agrietamiento por tensión. Utilice un método de inspección adecuado y obtenga una evaluación calificada cuando la distinción afecte la aceptación.
¿Debe recocerse cada pieza de plástico después del mecanizado?
No se aplica una regla universal. El polímero, el historial del material, la geometría y los requisitos de aceptación determinan si el tratamiento es útil y en qué punto del proceso debe realizarse. Un tratamiento no planificado puede crear un nuevo problema dimensional.
¿Puede una segunda pasada de acabado eliminar todas las rebabas?
No. Puede reducir una rebaba concreta, recrear otra en otra salida o alterar un borde crítico. Valide la pasada en las características relevantes y el rango de vida útil de la herramienta, con acabado secundario donde esté aprobado y sea necesario.