
透明なPMMAハウジングが、正しい外形寸法でCNCマシンから出てきます。図面はこの部品が機能するはずだと示しています。しかし検査では、エッジは乳白色に見え、1つのドリル穴には微細なひび割れがあり、ポケットには目に見えるカッターマークがあり、研磨には予想をはるかに超える手間がかかります。これは、 アクリルPMMA加工の中心的な課題の一つです。形状を製作することは、形状、透明性、寸法安定性、そして外観仕上げを同時に実現することよりも、しばしば容易です。.
エンジニアやバイヤーにとって、この違いは重要です。PMMAは単純なプラスチックに見えるかもしれませんが、熱、工具の鋭利さ、クランプ圧力、切りくず排出、加工順序、応力、仕上げに強く反応します。アルミニウムでうまく機能するプロセスが、アクリルを数秒で損傷することがあります。許容できる試作品を製作するプロセスが、数量が増えると高コストまたは不安定になることもあります。.
解決策は、単に機械を遅くしたり、主軸回転数を上げたり、後からすべての表面を研磨したりすることではありません。信頼性の高いPMMA生産には、材料グレード、設備、カッター、送り、治具、粗加工、仕上げ加工、検査、後処理が連携する完全な加工戦略が必要です。.
本ガイドでは、その製造上の問題を失敗から解決まで追跡します。プロセスの仕組み、適切な機械と工具、透明部品が失敗する理由、実用的な生産手順の確立方法、PMMAが一般的に使用される場所、そしてJUCHENGのようなCNCサプライヤーを選定する前にバイヤーが評価すべき事項を説明します。.
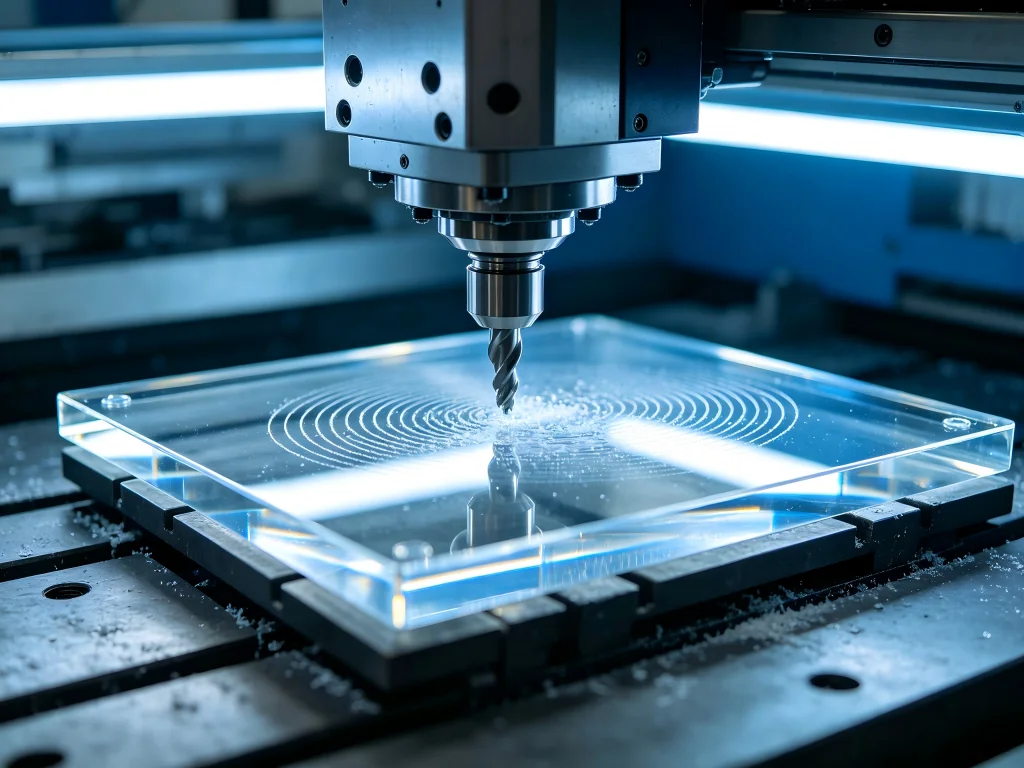
本当の問題:透明な材料は製造上のミスを露呈する
多くのCNC欠陥は、不透明なエンジニアリング部品では隠せます。黒いPOM筐体の内側の工具痕は、その商業的価値にほとんど影響しないかもしれません。アルミニウムブラケットの軽微な外観の違いは、アルマイト処理後に消えることがあります。.
透明なアクリルは、顧客が製造履歴を見ることができるため、異なる挙動を示します。.
工具痕は見えます。欠けは見えます。内部応力は最終的に見えるようになることがあります。不十分な研磨は見えます。不注意な取り扱いによる小さな傷は、部品が寸法検査に合格した後も明らかなまま残ることがあります。.
これは、PMMA製造がしばしば3つの別々の品質定義を含むことを意味します。
- 幾何学的品質: 寸法、穴、ポケット、半径、平坦度、位置、組み立てインターフェースは正しいですか?
- 表面品質: 加工痕、傷、エッジの欠け、バリ、ヘイズ、研磨不良は、合意された外観基準の範囲内ですか?
- 材料の完全性: 加工によって過度の熱、応力、割れ、その他後工程で故障を引き起こす可能性のある状態が生じていませんか?
サプライヤーは最初の要件を満たしつつ、他の二つを満たさない可能性があります。.
だからこそ、プロフェッショナルなアクリルCNCプロジェクトは、「あなたの機械はどの公差まで保持できますか?」という質問から始めるべきではありません。もっと広い問いから始めるべきです。「この部品は、加工、仕上げ、組立、洗浄、そして実使用の後に、何を果たす必要があるのか?」“
PMMAとは何か、そしてその挙動がなぜ重要か?
PMMAはポリメチルメタクリレートで、一般にアクリルと呼ばれる透明な熱可塑性樹脂です。商業ユーザーは、アクリルガラス、プレキシグラス、パースペックス、ルーサイトなどの名称でも認識しているかもしれません。.
その主な工学的魅力は、透明性、剛性、軽量性、耐候性、設計の柔軟性、加工性の組み合わせにあります。グレードと用途によって、PMMAは従来のガラスに関連する製造方法を必要とせずに、魅力的なガラスのような外観を提供できます。.
CNC加工は、エンジニアが平坦な輪郭以上のものを作成できるため、この材料をさらに有用にします。.
マシニングセンタは以下を製作できます:
- 精密なポケットとキャビティ;;
- 取付穴と座ぐり;;
- チャネルと流路;;
- ねじ山とインサート機能;;
- 曲面または三次元表面、;
- 光学および照明機能、;
- 彫刻マーキング、;
- 多面ハウジング、;
- プロトタイプレンズおよび光管理部品、;
- 複雑な透明エンジニアリングアセンブリ。.
これは試作と生産の間に重要な橋渡しを生み出します。開発チームは、射出成形用金型にコミットすることなく、透明部品の複数のバージョンを機械加工できます。CAD変更は迅速に導入され、テスト、測定、修正が可能です。.
しかし、PMMAの熱的および機械的挙動は、プロセス制御がなぜそれほど重要であるかを説明しています。.
金属は切削熱を切削領域から比較的効率的に逃がします。アクリルは同じようには振る舞いません。切削工具の周囲に熱が蓄積すると、ポリマーが軟化する可能性があります。一度軟化した材料が切れ刃に付着すると、工具性能は急速に低下する可能性があります。きれいな切りくずを生成する代わりに、工具は軟化した材料をこすったり、塗り広げたり、再切削し始める可能性があります。.
その結果、オペレーターは買い手が不満を述べる症状をまさに目にすることになります。溶けたエッジ、べとつく切りくず、白い表面、寸法変動、粗い壁面、またはプラスチックで覆われたように見える切削工具です。.
したがって、信頼性の高い機械加工は、切りくずを生成し、その切りくずをワークピースから遠ざけることにかかっています。.
失敗No.1:アクリルがきれいに切削されずに溶ける
溶融はおそらく最も議論されるアクリルCNCの問題です。なぜなら、即座に明らかな失敗を引き起こすからです。.
オペレーターが機械のドアを開けると、エンドミルに材料が巻き付いているのを発見します。エッジはシャープではなく、にじんだように見えます。小さな切りくずは、糸状または溶着した堆積物に変わっています。表面品質は崩壊します。.
直感的な対応として、送りを遅くすれば動きが遅くなり安全に感じられるため、送りを下げてしまうことがあります。.
しかし、それで問題が悪化することがあります。.
主軸が高速で回転し続ける一方で送りが非常に低くなると、各切れ刃が除去する材料が少なすぎる状態になります。有用な切りくずを生成する代わりに、切削工具はポリマーをこする時間が長くなります。摩擦は熱を発生させます。材料は軟化し、工具に付着し、さらに摩擦を増大させます。.
したがって重要な関係は、主軸回転数だけでも送り速度だけでもありません。切削工具の形状、刃数、主軸回転数、送り、噛み込み、材料、そして切りくず生成の関係です。.
プロセスはどのように修正すべきか
安定した切削戦略は一般に、明確な切りくずを生成し、効率的に排出し、熱くなった材料が再切削されるのを防ぐことを目指します。.
正確なパラメータ範囲は、機械、切削工具の直径、刃数、剛性、形状のジオメトリ、切込み深さ、PMMAグレード、仕上げ要件によって異なります。すべてのプロジェクトに通用する万能のRPM値は存在しません。.
しかし、いくつかのプロセス原則は依然として有用です。.
切削工具は鋭利であるべきです。工具形状はプラスチックの切削と切りくず排出を支援するものであるべきです。送りは、切削工具がこするのではなく切削するのに十分であるべきです。工具の噛み込みは不要な熱を生じさせないようにすべきです。切りくずは切削領域から速やかに離れるべきです。プロセスと材料の仕様が許す場合、エアブローや適切な冷却方法が切りくず排出を助けることがあります。.
オンラインのCNCコミュニティでは、同じパターンがしばしば語られます。汎用の多刃工具から適切なシングルフルートまたはOフルートの切削工具に移行し、適切な送りを維持してエアで切りくずを除去することで、アクリル加工が溶融問題からクリーンな切削作業へと変わることがある、とユーザーはよく報告しています。.
このユーザー体験は機械的に理にかなっています。大きな溝空間は切りくずの行き場を与えます。鋭利な刃先はこすりを減らします。効果的な排出は再切削を減らします。その結果、熱の蓄積が減り、壁面がより均一になる可能性があります。.
失敗例2:寸法は正しいが、部品が白く見える
曇ったエッジや乳白色の加工面は、また別の混乱を招く状況を生み出します。.
購入者は、未加工の素材表面を通して見ると技術的には透明であるのに、加工された壁面がすべて白く、あるいはすりガラスのように見える部品を受け取ることがあります。.
これは必ずしも材料自体が粗悪である証拠ではありません。.
加工された表面には微細な切削痕が存在します。これらの不規則性が光を散乱させます。表面がより不規則になるほど、光学的透明度は低下して見えます。.
過度の熱は問題を悪化させる可能性がありますが、安定したフライス加工であっても自動的に光学グレードの透明表面が得られるわけではありません。.
この区別は部品を指定する際に不可欠です。.
“「透明PMMA」は材料を表します。.
“「光学的に透明な加工表面」は、専用の加工と仕上げを必要とする可能性のある結果を表します。.
より良い加工表面から始める
最も経済的な研磨プロセスは、良好な加工から始まります。.
あるサプライヤーが外壁を粗く削り、深いカッターマークを残したとします。技術者はそれらを除去するためにかなりのサンディングと研磨を必要とするかもしれません。.
別のサプライヤーは粗加工と仕上げ加工を分けています。粗加工は制御された取り代を残します。鋭い仕上げカッターが安定した条件下で少量の材料を除去し、より均一な壁面を生成します。.
両方の部品は最終的に透明に見えるかもしれません。.
しかし、2番目のルートは二次作業がはるかに少なくて済み、形状をより確実に保つことができる可能性があります。.
これは研磨が材料を除去するため、特に重要です。サプライヤーは寸法変化、エッジ形状、平坦度、局所的な形状を考慮せずに、外観を無期限に改善することはできません。.
厳しい公差の透明部品では、加工と仕上げは独立した部門ではなく、一つの製造システムとして計画される必要があります。.
失敗例3:穴は今日は問題なく見えても、後でひび割れる
遅延亀裂は、明白な加工欠陥よりも危険な場合があります。なぜなら、部品はすでに検査に合格している可能性があるからです。.
透明な筐体は、寸法がきれいで外観も良好な状態で工場から出荷されることがあります。しかし、ネジが取り付けられ、輸送され、洗浄され、あるいは薬品にさらされた後、穴や応力のかかったエッジの周囲に微細なひび割れが形成され始めることがあります。.
この種の故障は、残留応力の役割を浮き彫りにします。.
応力は、原材料の生産、過酷な機械加工、不適切な穴あけ条件、クランプ、熱的影響、研磨、接着、あるいは最終組立に起因する可能性があります。.
設計はさらに別のリスク層を加えることがあります。.
エッジに近すぎる位置にある小さな穴は、より脆弱な領域を生み出します。皿ネジは高い局所応力を発生させる可能性があります。筐体がアルミニウムであるかのように締め付けられたファスナーは、ポリマーに過負荷をかける可能性があります。剛性の高い金属フレームは熱移動を拘束する可能性があります。.
言い換えれば、PMMAのひび割れは「悪いプラスチック」のせいに自動的にされるべきではありません。“
根本原因には、材料、機械加工、設計、組立、あるいは化学的曝露が関与している可能性があります。.
より信頼性の高い穴あけ戦略
穴あけは、透明なシートやブロック材料に従来のドリルをできるだけ速く押し通すのではなく、制御された切削操作として扱うべきです。.
適切な工具形状は、切れ刃における応力を低減できます。切りくずの排出は、詰まった切りくずが熱を加えるため重要です。突き抜け時には、出口周囲の未支持材料が欠ける可能性があるため、特に注意が必要です。.
重要な穴の場合、メーカーは直径、形状、公差、肉厚、設備に応じて、段階的なプロセスを用いたり、従来の穴あけではなくフライス加工によってその形状を加工したりすることがあります。.
PLEXIGLASの加工ガイダンスも、ドリル自体が必ずしも決定的要因ではないことを強調しています。正確なアクリル穴を製作するには、ドリルビットの切削形状が重要です。.
これは実用的な購買上の疑問につながります。
CNC加工店に穴あけができるかどうかだけを尋ねるのではなく、透明な部品の高応力穴をどのように加工し、検査し、保護する予定かを尋ねてください。.
鋳造アクリルか押出アクリルか?
CNCプログラムを作成する前に、原材料の選択がすでに結果に影響を与える可能性があります。.
キャストPMMAと押出PMMAはどちらもアクリルですが、その製造履歴と加工特性は異なります。.
キャストアクリルは、一般的に良好な加工特性、光学品質、熱的挙動を提供するため、要求の厳しいCNC用途に選ばれることがよくあります。押出アクリルは、適切なプロジェクトにおいて一貫した板厚と潜在的に低い材料コストを提供できますが、加工中の熱や内部応力に対してより敏感になる可能性があります。.
だからといって、押出材料が使用できないわけではありません。.
つまり、材料は単価だけで選ぶのではなく、用途に合わせて選ぶべきだということです。.
| 判断領域 | キャストPMMA | 押出PMMA | 購入者の検討事項 |
|---|---|---|---|
| 精密CNC加工 | 要求の厳しい加工に好んで選ばれることが多い | 制御されたパラメータで加工可能 | 形状、応力、仕上げのニーズを考慮 |
| 光学/外観用途 | 高級透明部品に有力な選択肢 | 多くの一般的な透明部品に適しています | 実際の光学要件を定義する |
| 切削中の熱感受性 | 一般に良好な加工特性 | より厳密な熱管理が必要な場合があります | サプライヤーのプロセス経験が重要です |
| シート厚みの均一性 | 生産関連のばらつきがより多く見られる場合があります | 多くの場合、安定したシート厚みを提供します | シートベースの設計に関連します |
| コスト優先 | グレードによってはコストが高くなる場合があります | 適切な用途では経済的です | 在庫価格だけでなく、総製造コストを比較してください |
| 複雑な機械加工光学部品 | 多くの場合、より安全な出発点 | 用途のレビューが必要 | 量産前の試作 |
| シンプルな窓またはパネル | 適している | 多くの場合適している | CNCが常に最も低コストなプロセスとは限らない |
JUCHENGのPMMA材料ガイダンスでは、光学部品、ライトガイド、医療用マニホールド、高級透明製品などの精密部品に鋳造アクリルを特に重視しています。.
バイヤーにとって、これはRFQに「アクリル、透明」以上のことを記載すべき理由を示す有用な例です。“
エンジニアリングチームがすでに必要なグレードを把握している場合は、それを記載してください。把握していない場合は、機能、環境条件、表面要件、数量を説明することで、加工サプライヤーが適切な選択肢について協議できるようになります。.
The アクリルPMMA加工プロセス: CADから透明部品まで
フライス加工、研磨、検査を無関係な作業として扱うのではなく、生産を通じて部品を追跡することで、堅牢なプロセスをより理解しやすくなります。.
ステージ1:材料を切削する前に設計をレビューする
最初の製造上の判断は、CADの段階で行うべきです。.
サプライヤーは、肉厚、ポケット深さ、工具アクセス、内部半径、穴あけ形状、穴からエッジまでの距離、ねじ、表面仕上げ、公差配分、アンダーカット、および可視表面を検討すべきです。.
このDfMレビューにより、高コストなミスを防ぐことができます。.
例えば、CADソフトウェアでは簡単に描けるため、エンジニアが完全に鋭い内角を指定することがあります。一般的なラウンドエンドミルでは、その角を直接創り出すことはできません。サプライヤーは、より小さなカッター、別の工程、設計変更、または逃げ形状を必要とする場合があります。.
同様に、非常に深く狭い透明ポケットはCAD上では単純に見えても、長く細いカッターを必要とする場合があります。その場合、工具のたわみや振動によって壁面の品質が損なわれる可能性があります。.
正しい問いは、「CNCでこれを作れるか?」ではありません。“
現代の機械加工は、驚くほど複雑な形状を実現できます。.
より適切な問いは、「繰り返し、経済的に、要求される品質で作れるか?」です。“
ステージ2:生PMMAの検証
生産前に材料の同一性を確認すべきです。.
品質に敏感なプロジェクトでは、トレーサビリティが重要になる場合があります。医療、自動車、分析、および規制対象の用途では、完成部品を指定された材料の供給元またはロットに関連付ける文書が必要となる場合があります。.
また、素材は、最終的な外観に影響を与える可能性のある傷、汚染、表面損傷、厚さ、その他の状態についても確認すべきです。.
これは、透明部品が取り扱いに対して特に敏感であるため重要です。.
加工センターは、意図的に再仕上げしない限り、未加工の光学面から深い傷を除去することはできません。.
ステージ3:ワークホールディングの計画
ワークピースは、切削力に抵抗できる十分な強度で保持しつつ、治具自体が問題の一部となるほど過度に強く保持してはなりません。.
いくつかのアプローチが適切な場合があります:
- 部品の形状に合わせて成形したソフトジョー;;
- シート状形状向けの真空ワークホールディング;;
- 犠牲支持プレート;;
- カスタム治具;;
- 低歪みクランプ;;
- タブまたは一時的な材料フィーチャー;;
- 化粧面を保護するように設計された多工程用治具。.
方法は形状と数量によって異なります。.
薄い透明プレートと厚い光学ブロックには、自動的に同じ固定戦略を用いるべきではありません。.
量産では、専用治具は初期コストを増やす可能性がありますが、一貫性を向上させ、ハンドリング時間を短縮できます。単発の試作品では、より柔軟なワークホールディングの方が経済的な場合があります。.
ステージ4:材料に適したツールの選択
アクリル加工は、カッターの選択がプロセス全体を変え得る用途の一つです。.
目的は、切りくずを排出するのに十分なフルートスペースを備えた鋭利な切削作用です。.
シングルフルートおよびOフルートカッターは、その形状が効率的な切りくず排出を支える可能性があるため、プラスチック加工で一般的な選択肢です。機械、形状、仕上げ要件によっては、他の超硬ツールも良好に機能する場合があります。.
重要な点は、工具はその加工工程に合わせて選定されるべきだということです。.
粗加工用工具は、仕上げ用カッターとは異なる課題を解決するものです。.
ドリルは、エンドミルとは異なる課題を解決するものです。.
透明な最終壁面に使用する工具は、目に見えないポケットから大量の材料を除去する工具と自動的に同じ扱いをすべきではありません。.
ステージ5:切削パラメータの確立
ここで経験豊富なプロセス開発が価値を持ちます。.
汎用的な「PMMAの送りと回転数」には強い検索需要がありますが、パラメータ表は誤った自信を生みかねません。.
6 mmのカッターを使用している2つの工場を想像してみてください。.
1台目は剛性が限られ高速スピンドルを備えた軽量ルーターです。2台目は剛性の高いワーク保持、制御されたクーラントまたはエア機能、異なる工具形状を備えた産業用マシニングセンタです。.
同じ数値設定でも、まったく異なる結果を生むことがあります。.
したがって実用的なプロセスは、検証済みのパラメータ範囲から始め、その後、切りくず形成、スピンドル負荷、音、表面外観、温度、工具への付着、寸法結果を考慮します。.
安定した加工では、溶けたペーストではなく切りくずが生成されます。.
この観察は、利用可能な最も簡単な診断ツールの一つです。.
ステージ6:将来の仕上げを損なわずに粗加工する
粗加工は材料を効率的に除去しますが、予測可能に仕上げられる状態で部品を残すべきです。.
よくある間違いは、荒加工を過度に積極的に押し進めすぎて、薄肉部が変形したり、エッジが欠けたり、後で研磨が必要になる表面に深い跡が残ったりすることです。.
優れた工程計画では、次に何が来るかを考慮します。.
壁面に精密仕上げ切削が施される場合、荒加工では制御された取り代を残すことがあります。部品に薄い特徴がある場合、加工順序はそれらを支えるために周囲の材料を一時的に保持することがあります。.
ワークピースに複数の段取りが必要な場合、工程は損傷を伴う取り扱いが終わるまで敏感な外観上の操作を遅らせることがあります。.
ここでCAM戦略が品質工学の一部となります。.
ステージ7:重要表面の仕上げ加工
専用の仕上げパスは、重い荒加工パスに両方の目標を達成させることを期待するよりも、より安定した最終寸法と優れた表面を提供できます。.
仕上げ用カッターは良好な状態であるべきです。工具の噛み込みは低減できます。進入と退出は重要エッジへの跡を避けるように計画できます。切削方向と経路戦略は試験に基づいて調整されることがあります。.
製造者は機能面と外観面を区別することもあります。.
取り付け面には平面度と寸法が必要な場合があります。.
外側の透明な壁には外観が必要な場合があります。.
光学上の特徴にはさらに別のレベルの管理が必要な場合があります。.
3つすべてに1つの汎用加工仕様を使用すると、コストが増加しながら真の要件を満たせない可能性があります。.
ステージ8:部品を損傷せずにバリ取りする
透明プラスチックのバリ取りには抑制が必要です。.
攻撃的なハンドツールは、小さなバリをすぐに傷、丸みを帯びたエッジ、または不整合な面取りに変えてしまう可能性があります。.
デバリング工程は図面に適合させるべきです。.
一部のエッジには、手作業でのエッジ処理ではなく、規定された機械加工面取りが施される場合があります。また、視界から隠れているため軽くデバリングされるだけのエッジもあります。.
高級な化粧エッジは、後の研磨工程の一部となる場合があります。.
ステージ9: 機能に応じて表面を仕上げる
すべてのPMMA表面を研磨すべきではありません。.
これはコストを管理する最も簡単な方法の一つです。.
内部の機械的ポケットは多くの場合、機械加工のままにしておくことができます。前面の表示面には優れた透明性が求められる場合があります。光を透過するエッジは、筐体内部に隠れたエッジとは異なる仕様が求められる場合があります。.
可能な仕上げアプローチには、制御された機械研磨、エッジ研磨、適切な場合の火炎処理、特殊な機械加工、高度な透明プラスチック仕上げプロセスなどがあります。.
適切なプロセスは、形状、公差、材料グレード、光学要件、化学的曝露、生産量によって異なります。.
ステージ10: 寸法と外観を検査する
完全な検査計画では、測定可能な幾何学的要件と目視による合否基準を分離すべきです。.
寸法検査には、公差と形状に応じて、ノギス、マイクロメータ、ゲージ、光学測定、CMM装置、その他の方法を使用できます。.
外観検査には、規定された照明、視距離、検査角度、表面ゾーン、サンプル基準、または傷やヘイズに関する合意された許容限度が必要となる場合があります。.
これらの定義がなければ、買い手と供給者の双方が仕様を満たしたと考えていても、「良好な外観」の解釈が異なっている可能性があります。.
Stage 11: Protect the Finished Component
Packaging is effectively the final manufacturing operation for a transparent part.
A perfectly polished component can lose its value during shipping if surfaces rub against one another.
Individual protection, appropriate film, separators, trays, bags, or custom packaging may therefore be justified for high-cosmetic parts.
This should be included in the production plan rather than treated as an afterthought.
Choosing an Acrylic PMMA Machining Machine
Buyers sometimes focus on whether the supplier has a “PMMA CNC machine.” In reality, acrylic does not require one single category of specialized machine.
The correct equipment depends on what the component needs.
Three-Axis CNC Milling
A 3-axis machining center can handle a large range of acrylic components, including plates, pockets, holes, profiles, simple housings, fixtures, windows, and many prototype parts.
If features are accessible from straightforward orientations, 3-axis machining may provide an efficient solution.
Four-Axis Machining
A rotary axis can reduce manual repositioning for parts containing features around multiple sides or cylindrical geometry.
Fewer manual setups may improve efficiency and reduce opportunities for handling damage.
5軸CNC加工
5軸対応能力は、透明部品に複合角度、曲面光学形状、複数面にまたがる特徴、アクセス困難な箇所、または複雑な自由曲面が含まれる場合に魅力的になります。.
主な利点は、5軸技術が単により先進的に聞こえるということではありません。.
その価値は、アクセス性と段取りの削減から生まれます。.
部品を取り外し、位置を変え、再びクランプするたびに、位置合わせや外観取り扱いのリスクが高まる可能性があります。より多くの特徴を1回の管理された段取りで完了できれば、幾何学的関係が改善される可能性があります。.
JUCHENGは、その設備基盤に150台以上のCNC工作機械と25台以上の5軸マシニングセンタが含まれると述べています。複雑な透明部品の購入者にとって、この種の能力は形状と生産拡張の両方を支える可能性があります。.
CNC旋盤加工
丸いアクリル部品は旋削することもできます。.
潜在的な例としては、透明ブッシング、リング、円筒形ハウジング、光学ボディ、スリーブ、流体関連部品、試作用レンズ形状などが挙げられます。.
工作機械の構成が変わっても同じPMMAの挙動が当てはまるため、工具の切れ味と熱管理は依然として重要です。.
専用仕上げ設備
光学的外観が重要となる場合、マシニングセンタは設備選定の一部にすぎません。.
サプライヤーはまた、研磨能力、検査システム、管理された洗浄、保護的取り扱い、および特殊な透明表面処理を備える必要がある場合があります。.
非常に高級な表面では、形状と仕様に応じてダイヤモンド仕上げが関連する場合があります。.
これにより、有用な調達ルールが導かれます。
工作機械の仕様を買うのではありません。あなたの部品に必要な完全なプロセス能力を買うのです。.
実用的な アクリルPMMAの加工手順 エンジニアリングチーム向け
購買担当者はCNC工作機械のプログラミングを行う必要はありませんが、生産の論理を理解することでサプライヤーの評価がはるかに容易になります。.
- まず機能を定義します。. 部品が構造的、外観的、光学的、流体的、保護的、またはこれらの組み合わせのいずれであるかを明示します。.
- 材料グレードを選択または確認します。. 鋳造PMMAと押出PMMAのどちらが要件に適合するかを決定します。.
- 重要表面を指定します。. 光学面、外観面、シール面、取付面、および非重要面を区別します。.
- 機能に応じて公差を適用します。. すべての寸法に極端な精度を割り当てることは避けます。.
- DfMレビューを実施します。. 肉厚、隅肉半径、穴、ポケット、ねじ、工具アクセス、および組立荷重を検討します。.
- 加工順序を作成します。. ワークホールディング、粗加工、仕上げ加工、穴あけ、多面加工、およびハンドリングを計画します。.
- ツーリングと切削条件を検証します。. 切りくずの生成が良好であることを確認し、過度な発熱を避けます。.
- 初期サンプルを検査します。. 量産に踏み切る前に、寸法を測定し、透明な表面を調べます。.
- 適切な仕上げ加工を施します。. 必要な表面のみを研磨し、重要な形状を保護します。.
- 最終検査と梱包を完了します。. 出荷前に、エンジニアリング要件と外観要件の両方を確認します。.
この手順は、典型的な「材料をセットしてサイクルスタートを押す」という説明より詳細に見えるかもしれませんが、各ステップは実際の故障モードに対処しています。.
RedditのCNC議論がアクリルについて教えてくれること
専門的な加工ガイドは有用ですが、機械工コミュニティは別の種類の証拠を提供します。それは、現場で繰り返される故障パターンです。.
アクリルに関するRedditのCNCおよびホビーCNCの議論では、いくつかのテーマが繰り返し登場します。.
“「溶け続ける」”
ユーザーはしばしば、非常に低い送りが自動的に安全とは限らないことに気づきます。.
刃先が健全な切りくずを生成していない場合、こすれによって熱が増加する可能性があります。そのため、経験豊富なユーザーはRPMと関連付けて送りを頻繁に議論し、どちらかの数値を独立して扱うことはありません。.
“「カッターにプラスチックが詰まっている」”
これは通常、切りくず排出、熱、およびカッター形状に起因します。.
ユーザーはOフルートまたはシングルフルート工具を繰り返し言及します。これらのカッターはプラスチックの切りくずを排出するための大きなフルート空間を提供するからです。.
エアブラストも現場でよく推奨される方法です。切削領域から離れた切りくずは再切削・再加熱されないからです。.
“「エッジは滑らかだが透明でない」”
これは機械加工仕上げと光学仕上げの違いを浮き彫りにします。.
機械加工された壁は指で触ると滑らかに感じても、光を十分に散乱させて曇って見えることがあります。.
要件は「滑らか」という言葉だけを使うのではなく、光学的および外観的な用語で定義する必要があります。.
“「フレームポリッシュすればいい」”
フレームポリッシュはアクリルの議論で頻繁に登場します。魅力的なエッジを迅速に生成できるからです。.
しかし、プロの生産判断では視覚的改善以上のことを考慮すべきです。.
熱影響、内部応力、接着、薬品曝露、寸法要件、形状、および将来の使用条件が、その方法が適切かどうかを決定する可能性があります。.
ディスプレイ作品に有効な方法が、精密医療または光学アセンブリに自動的に最適な選択とは限りません。.
Facebookと製造コミュニティが別の視点を加えるところ
製作やCNCのグループは、材料科学の観点ではなく、実用的な生産の観点からアクリルについて議論することがよくあります。典型的な会話は、どのルータービットがよりきれいなエッジを残すのか、なぜあるシートは溶けるのに別のシートは正常に切削できるのか、キャスト材は追加コストに見合う価値があるのか、どの程度の研磨が必要なのか、そして切りくずが工具に溶着するのをどう防ぐか、といった話題を中心に展開されます。.
こうした議論は、顧客が実際に経験していることを明らかにするため有用です。.
また、他人の機械からパラメータをコピーしても問題が解決しない理由も示しています。.
二人のユーザーがともに「6 mmアクリル」と言っていても、一人は剛性の高いCNCルーターで鋭利なシングルフルート超硬工具を使ってキャスト材を切削しており、もう一人は古いマルチフルートカッターで押出材を切削しているかもしれません。その主軸出力、剛性、RPM範囲、ワーク保持、冷却条件はまったく異なる可能性があります。.
優れたプロセスエンジニアリングは、こうした会話から数値を盲目的にコピーするのではなく、原理を抽出します。.
原理は一貫しています。すなわち、きれいな切削作用を生み出し、切りくずを通じて熱を除去し、切りくずを効率的に排出し、不要な摩擦を減らし、良好な加工面から仕上げ戦略を構築することです。.
アプリケーション詳細解説:光学および照明部品
照明は、PMMAの外観と製造上の柔軟性が大きな価値を生み出せる用途の一つです。.
ライトガイド、透明カバー、照明部品、光学プロトタイプ、LED関連部品、インジケーター要素、光学ハウジングには、単純なシート切断では作成できない形状が含まれる場合があります。.
例えば、光管理部品には、透明な外壁、内部ポケット、取り付け機能、光学面、およびLEDやセンサーとの精密な関係が必要となる場合があります。.
CNC加工により、開発段階でこれらの機能を一つのブロックから作成できます。.
課題は、光学性能が公称寸法だけに依存しない場合があることです。.
表面テクスチャは光の挙動に影響を与える可能性があります。LEDがエッジを照らすと、工具痕が目に見えるようになる場合があります。研磨によって形状が変化する可能性があります。室内照明ではほとんど見えない傷が、光が材料に入ると明らかになる場合があります。.
つまり、照明プロジェクトでは、どの表面が光を透過、反射、配光、または単に保持するのかを特定すべきです。.
その情報は、サプライヤーが製品性能に影響する箇所に製造上の労力を費やすのに役立ちます。.
医療・実験室用途
透明な部品は、オペレーターが内部状態を観察する必要がある機器においても明らかな価値を持ちます。.
想定される用途には、透明カバー、計器部品、実験室用治具、プロトタイプの流路システム、マニホールド、可視化チャンバー、ハウジング、機器の窓などが含まれます。.
透明なマニホールドは、加工品質がなぜ重要かを示す好例です。.
部品には相互接続された流路やポートが含まれる場合があります。エンジニアは流体経路を目視で確認できることを望むかもしれません。マニホールドは継手やシールと接合するため、寸法精度が重要です。粗い内部領域は流れや洗浄に影響を与える可能性があるため、表面品質が重要となる場合があります。.
材料の文書化と品質管理も重要になる場合があります。.
JUCHENGは、一般的なCNCおよびPMMAサービスと併せて、ISO 13485関連の製造能力を公開しています。医療機器のバイヤーにとって重要な価値は、証明書の名称そのものではなく、規制対象の製造環境に期待される規律ある文書化、トレーサビリティ、検査、プロセス管理の枠組みです。.
医療用途におけるPMMAの最終的な適合性は、依然として指定グレード、接触条件、滅菌方法、化学物質、規制要件、最終用途によって決まります。.
自動車・輸送分野の開発
PMMAは自動車開発、特に照明プロトタイプ、ディスプレイシステム、透明カバー、内装部品、試験治具、視覚的検証モデルにおいても有用です。.
CNC加工は、量産用金型が確定する前の段階で特に魅力的です。.
エンジニアリングチームは、その都度金型を変更することなく、複数の形状バージョンを試験できます。取付点、光学的関係、外観形状、組立インターフェースはデジタルで変更し、再度加工することができます。.
これにより、CADと実機試験の間の学習サイクルが短縮されます。.
自動車プログラムでは、プロセス文書化、寸法管理、再現性、サプライヤー品質システムも重視される場合があります。JUCHENGは品質認証の一つとしてIATF 16949を掲げており、これは顧客がプロトタイプや生産作業の背景にある広範な製造規律を評価する際に関連する可能性があります。.
電子機器・計測機器
アクリルは、計器窓、表示カバー、センサー窓、インジケータパネル、透明エンクロージャー、試作電子機器筐体などでしばしば検討されます。.
重要な設計上の課題は、しばしば統合にあります。.
表示窓は単純に見えても、取付穴、スナップ関連の形状、接着ゾーン、凹部、遮光機能、ボタン用クリアランス、位置合わせ面などを含む場合があります。.
CNC加工は、金型投資なしでこれらの機能を組み合わせることができます。.
少量・中量生産では、その柔軟性が理論上の最低単価よりも価値がある場合があります。.
産業機器および機械部品
産業用途では、点検カバー、機械窓、透明治具、可視化部品、ガード、測定治具、設備筐体などに透明ポリマーが使用される場合があります。.
ここでは材料選定において、衝撃リスクを慎重に検討すべきです。.
PMMAは優れた視覚特性を提供しますが、高衝撃ガード用として常に最適な透明プラスチックとは限りません。靭性が主要な安全要件である場合、ポリカーボネートの方が適切なことがあります。.
したがって、責任あるサプライヤーは、アクリルが最適な選択でない場合についても進んで議論する姿勢を持つべきです。.
適切な材料選定は、材料サプライヤーではなく用途を守るものです。.
PMMA対ポリカーボネート:透明性だけで選ばないこと
PMMAとポリカーボネートは、どちらも透明にできるため頻繁に比較されます。.
適切な選択は優先事項によって決まります。.
透明性、UV特性、表面外観、剛性、研磨された美観が重要な場合、PMMAは魅力的な選択肢となり得ます。.
耐衝撃性と靭性がより重視される用途では、ポリカーボネートが魅力的な選択肢となり得ます。.
購買時の誤りは、「どちらのプラスチックが優れているか?」と尋ねることです。“
より適切な問いは、「この製品が最も許容できない故障は何か?」です。“
光学的外観が中心的な要件であれば、PMMAを優先すべきかもしれません。.
衝撃による破損が重大な安全上の懸念を生む場合は、ポリカーボネートを評価すべきです。.
透明性も光学性能も重要でない場合は、用途に応じてPOM、ナイロン、PEEK、ABS、その他のエンジニアリングプラスチックなどの材料がより適切な性能を提供できる可能性があります。.
公差:過剰設計のない精密さ
PMMAは精密加工が可能ですが、購買担当者はすべての形状に可能な限り厳しい公差を割り当てる習慣を避けるべきです。.
公差は機能に従うべきです。.
位置決め用のボアは組立時の位置合わせを制御する場合があります。.
シール面には特定の平坦度が必要な場合があります。.
ライトガイドのインターフェースには正確な位置決めが必要な場合があります。.
隠れた外壁は、筐体内部に収まることだけが必要な場合があります。.
4つの形状すべてに同じ極端な公差を与えると、製品の改善に必ずしもつながらないまま、加工および検査のコストが増加します。.
ポリマーはまた、金属とは異なる形で温度や応力に反応します。薄い形状はより動きやすい場合があります。クランプは測定に影響を与える可能性があります。加工直後に測定された部品は、熱平衡に達した後で異なる挙動を示すこともあります。.
したがって、最も専門的な公差の議論には、材料、フィーチャサイズ、形状、環境条件、検査方法、および機能要件が含まれます。.
光学部品に寸法検査以上のものが必要な理由
CMMは、フィーチャが正しく配置されているかどうかを判断できます。.
しかし、CMMだけでは、目に見える窓を横切る傷を顧客が受け入れるかどうかを定義することはできません。.
したがって、透明部品の検査は、寸法システムと外観システムを組み合わせるべきです。.
高価値な案件では、RFQで外観ゾーンを定義することがあります。.
ゾーンAは、傷が厳しく制限される前面の表示窓とすることができます。.
ゾーンBは、軽微なばらつきが許容される研磨された外側エッジとすることができます。.
ゾーンCは、加工痕が許容される内部の取付け領域とすることができます。.
この種の仕様により、品質が客観的になり、納品後の議論が減少します。.
また、サプライヤーがすべての平方ミリメートルを光学面として扱う必要がないため、コストも抑制されます。.
すべてを研磨することの隠れたコスト
多くの購入者は、研磨を小さな最終工程だと考えています。.
しかし、研磨は最大のコスト要因の一つとなる場合があります。.
手作業の研磨は労力を消費します。複数の研磨段階は時間を消費します。複雑な形状はアクセスを困難にします。研磨中にシャープエッジと寸法を維持するには技術が必要です。.
すべての表面が「鏡面クリア」と指定されている場合、サプライヤーは部品の機械加工よりも仕上げに多くの時間を費やす可能性があります。.
これが、設計チームが視覚的要件と工学的要件を分けるべき理由です。.
内部ポケットに本当に光学的透明性が必要かどうかを問い合わせてください。.
取付け凹部の底面を機械加工ままにできるかどうかを問い合わせてください。.
露出した外周のみ研磨が必要かどうかを問い合わせてください。.
元の素材面を再加工せずにそのまま残せるかどうかを問い合わせてください。.
これらの判断により、性能を変えずに価格を下げることができます。.
組立て:完璧なPMMA部品でも組立て時に不具合が生じることがあります
機械加工サプライヤーは出荷まで部品を管理します。その後の工程は組立てプロセスが管理します。.
PMMAを位置ずれした組立てに無理に押し込むべきではありません。.
締結具には金属部品のトルク値を自動的に適用すべきではありません。ねじ周辺の局所的な圧力は応力を生じさせる可能性があります。アクリルに接触する鋭利な金属エッジは荷重を集中させる可能性があります。.
設計に応じて、ワッシャー、ショルダー締結具、インサート、柔軟なインターフェース、または管理されたクリアランスが、力をより効果的に分散できる場合があります。.
比較的大きなアクリル部品を金属構造物に取り付ける場合、熱膨張も考慮すべきです。.
温度変化に対して両材料が異なる挙動を示す場合、完全に剛性の取付け構造は応力を生じさせる可能性があります。.
設計には、管理された動きを許容するクリアランスまたは取付け戦略が必要になる場合があります。.
メンテナンス:洗浄薬品の選定が重要です
透明な表面は当然ながら頻繁な洗浄を必要とします。.
そのため、薬品との適合性が重要になります。.
攻撃的な洗浄剤や溶剤の中には、アクリルを損傷するものがあります。特に、部品にすでに加工応力や組立応力が含まれている場合は顕著です。.
研磨布は研磨面に傷を付けることもあります。.
要求の厳しい商業用途では、洗浄指示を製品仕様の一部として扱うべきです。.
選択したPMMAグレードとの適合性が確認されている洗浄方法を使用してください。不確実な薬品はリリース前にテストしてください。通常のガラスに適した洗浄剤がアクリルにも自動的に適していると仮定しないでください。.
保護的なメンテナンスを行うことで、繰り返しの修正研磨よりもはるかに長く光学品質を維持できます。.
現実的なケーススタディ:透明センサーハウジング
一般的な透明部品の不具合に基づく代表的な調達事例を考えてみましょう。.
北米の機器開発企業が、検証試験用に60個の透明センサーハウジングを必要としています。各ハウジングには、長方形のポケット、4つの取付穴、ケーブル用開口部、2つの位置決め機能、研磨された外周、および透明な前面視認面が含まれます。.
最初のサプライヤーは、この形状を標準的なプラスチック切削加工と見なしました。.
部品は迅速にプログラムされました。汎用カッターが使用されました。サイクルタイムを短縮するため、可能な箇所では粗加工と仕上げ加工が統合されました。.
初品はほとんどの寸法検査に合格しました。.
しかし、組立時の照明下で、いくつかの問題が現れました。.
ポケットの壁が曇って見えます。外周の透明性にばらつきがあります。一つの角に小さな欠けがあります。ネジを取り付けた後、一つの取り付け穴の周囲に細かい白い線が発生します。.
サプライヤーは研磨を増やすことを提案しています。.
これは価格を上げますが、ひび割れには対処していません。.
ステップ1:問題を分離する
プロジェクトチームはまず、欠陥を一つの問題として扱うことをやめます。.
曇ったポケットは、機械加工と表面仕上げの問題です。.
ばらつきのある外周は、機械加工と研磨の両方に関係します。.
欠けた角は、ツールパス、材料の支持、または仕上げ荷重に関係します。.
ひび割れた穴は、機械加工応力、形状、および組立荷重に関係します。.
各欠陥には、それぞれ独自の根本原因の追跡が必要です。.
ステップ2:材料を確認する
チームは、選択したPMMAグレードが複雑な機械加工と研磨に適しているかを確認します。.
機械加工品質と光学的外観が優先されるため、キャストグレードが評価されます。.
ステップ3:ツールと切りくず生成を確認する
次の試作では、プラスチックに適した鋭利なツールと、きれいな切りくず排出を中心に設計されたプロセスを使用します。.
低送りを自動的に安全とみなすのではなく、加工エンジニアは送り、主軸回転数、カッター形状、工具の噛み込み、切りくずの関係を評価します。.
ステップ4:粗加工と仕上げ加工の分離
粗加工では、外観壁に制御された材料を残します。.
専用の仕上げ加工で最終的な取り代を除去します。.
これにより深いカッターマークが減少し、研磨工程がより予測可能になります。.
ステップ5:取付穴の確認
穴の形状とエッジからの距離を確認します。穴あけ工程は熱と突き抜け損傷について検討します。.
組立チームはまた、不要な締結具荷重を低減し、穴の周囲に力がどのように分散されるかを考慮します。.
ステップ6:外観仕様の定義
「すべての表面をきれいに」と言う代わりに、図面は視認面と周囲を重要な外観領域として特定します。.
外観が機能に影響しない箇所では、内部の機械面は加工ままの状態を許容します。.
商業的結果
改訂された工程は、元の強引な工程よりもCNCサイクルがわずかに長くなる可能性があります。.
しかし、研磨工数が減り、不良リスクが下がり、組立不良が減少します。.
したがって、機械が可能な限り最速の除去速度で稼働しなくても、合格部品の総コストは低くなる可能性があります。.
これはバイヤーが覚えておくべき製造上の教訓です。.
最短の加工時間が常に最低の生産コストとは限りません。.
アクリルCNCサプライヤーの評価方法
見積単価だけでサプライヤーを選ぶと、透明部品に不必要なリスクが生じます。.
より確実なサプライヤー評価は、製造システムに着目します。.
そのサプライヤーはプラスチックを理解していますか?
主に鋼やアルミニウムを切削している企業は、優れた設備を持っていても、透明ポリマー向けの特有のプロセス経験を必要とする場合があります。.
一般的にどのアクリルグレードを加工しているかを尋ねましょう。.
鋳造材と押出材をどのように区別しているかを尋ねましょう。.
切りくずが切削工具に溶着し始めたとき、どのように対応するかを尋ねましょう。.
光学要件や外観要件がツールパスにどう影響するかを尋ねましょう。.
その回答は、「あらゆるプラスチックを加工できます」という一般的な文言よりもはるかに多くを明らかにします。“
そのサプライヤーは加工と仕上げの要件を分けて考えられますか?
経験豊富なサプライヤーは、精密な取付面、透明なエッジ、研磨された窓、隠れたポケットがそれぞれ異なる製造戦略を必要とする場合があることを理解しているべきです。.
この区別が価格の管理に役立ちます。.
十分な機械能力を持っていますか?
機械の台数だけでは品質は保証されませんが、プロジェクトが試作から量産へ移行する際には生産能力が重要になります。.
ある工場が試作品10個の加工には成功しても、需要が月1,000個になると苦戦する場合があります。.
購入者は技術力と利用可能な生産規模の両方を考慮すべきです。.
適切な検査体制を備えていますか?
検査は公差に見合ったものであるべきです。.
複雑な多面形状では、単純なハンドツールではなく三次元測定や光学システムが必要になる場合があります。.
外観が重要な場合は、外観検査についても理解しているサプライヤーであるべきです。.
DfMフィードバックを提供していますか?
質問をせずにCADファイルを受け取るだけのサプライヤーは、コストやリスクを削減する機会を逃している可能性があります。.
優れたDfMフィードバックは、脆弱な肉厚、現実的でない内側コーナー、不必要に厳しい公差、研磨が困難な箇所、繰り返し使用に適さないねじの概念などを特定できます。.
トレーサビリティと品質文書をサポートできますか?
これは医療、自動車、産業用、その他の管理されたサプライチェーンではより重要になります。.
プロジェクトにどの品質システムが適用されるか、またどのような検査文書や材料文書を提供できるかを確認してください。.
精密PMMA CNC加工でJUCHENGを選ぶ理由は何ですか?
JUCHENGは、透明プラスチックの能力を、単純なアクリル切断ではなく、精密加工と制御された後処理の組み合わせに位置づけています。.
同社が公開している能力には、光学部品、ライトガイド、ハウジング、医療用マニホールド、窓、および関連するエンジニアリング部品などの用途向けに、鋳造アクリルやその他の透明材料のCNC加工が含まれます。.
13年以上の精密製造の経験
経験は、プロセスに相互に作用する複数の変数がある場合に特に重要になります。.
アクリル加工が難しいのは、単一のパラメータが不可解だからではありません。材料、形状、ワーク保持、切削工具の状態、送り、熱、切りくず排出、公差、仕上げが互いに影響し合うからです。.
JUCHENGは13年以上の精密製造の経験を報告しており、エンジニアリングチームは単純なルーティングサービスよりも広範な製造背景を利用できます。.
150台以上のCNC機械と25台以上の5軸センター
JUCHENGが公開している製造プラットフォームには、150台以上のCNC機械と25台以上の5軸加工センターが含まれます。.
単純なアクリル板の場合、その規模は必要ないかもしれません。.
複雑なハウジング、多面形状、光学機能、迅速な開発サイクル、または生産数量の増加を伴うプロジェクトでは、より広範な設備能力が価値を持つことがあります。.
5軸加工はまた、複雑な形状に対する段取りを削減できるため、機能間の関係を改善し、敏感な透明表面の取り扱いを減らすことができます。.
透明材料の経験
JUCHENGは、アクリルPMMAやポリカーボネートを含む透明材料加工に関する専用の情報を維持しています。.
これが重要なのは、透明ポリマーが、通常の不透明部品とは異なる化粧品および光学要件を生み出すからです。.
購入者は、研磨、光透過面、傷防止、工具痕、目視検査について明確なコミュニケーションを必要とする場合があります。.
鋳造アクリルの対応力
JUCHENGは、要求の厳しい精密用途および光学用途向けに、鋳造PMMAを特に推奨しています。.
その材料ガイダンスでは、ライトガイド、医療用マニホールド、レンズ、高級透明製品などの部品について解説しています。.
この注力姿勢は、最も安価なアクリル素材の購入よりも、加工特性と最終的な透明性を重視するプロジェクトに役立つ可能性があります。.
自動車および医療プログラム向けの品質システム
JUCHENGは、ISO 9001、ISO 13485、IATF 16949、ISO 14001を含む認証および品質システムを公開しています。.
各認証はそれぞれ異なる管理要件や業界要件に対応するものですが、総合的に見ることで、製造品質、文書化、環境管理、管理された生産に対する体系的な取り組みの証拠を購入者に提供します。.
PMMAプロジェクトでは、認証があれば自動的にその部品が最終用途に適合するとは想定せず、適合要件を個別に確認する必要があります。.
材料のトレーサビリティ
JUCHENGは、その品質システムが素材サプライヤーから完成部品に至るまでの材料トレーサビリティを支えていると述べています。.
これは、顧客が文書化された材料の識別情報や管理された製造記録を必要とする場合に特に有用です。.
精密検査
検査能力を伴わない加工能力では、不完全なシステムとなります。.
JUCHENGの精密製造業務には、公開されている製造資料に記載されているZeiss測定機器を含むCMM検査能力が含まれています。.
複雑なアクリル筐体、多面取付関係、精密穴、管理されたインターフェースにおいては、測定能力によって、加工プロセスが実際にCADモデルの意図どおりのものを製作したかどうかを検証できます。.
試作から量産まで
多くのアクリルプロジェクトは試作品として始まります。.
試作品の解決を支援するサプライヤーは、理想的には、注文が量産プログラムになったときに何が変わるかを理解しているべきです。.
治具はより専門的になる可能性があります。検査計画は正式化される可能性があります。工具寿命を管理する必要があります。梱包は標準化が必要になる場合があります。材料の購買とバッチのトレーサビリティがより重要になる可能性があります。.
JUCHENGの設備量、多軸対応能力、エンジニアリングサポート、品質インフラの組み合わせは、初期検証から反復製造へのこの移行を支えることができます。.
より良いRFQを準備する方法
良い見積もりは情報から始まります。.
スクリーンショットと数量だけを提供すると、サプライヤーは仮定をせざるを得なくなります。その仮定は後に価格変更や品質に関する意見の相違として戻ってくることがよくあります。.
有用なRFQには、可能な場合は3Dモデルと、形状だけでは伝えられない寸法のための管理された2D図面を含めるべきです。.
すでに選択済みの場合はPMMAグレードを指定してください。.
材料が未決定のままの場合は、推測するのではなく用途を説明してください。.
重要寸法をマークしてください。.
光学面または外観面を特定してください。.
研磨の期待値を定義してください。.
ねじ、インサート、接着面、シール領域、嵌合部品を記述してください。.
試作数量と予想される将来の生産量を明記してください。.
紫外線曝露、温度範囲、衝撃、洗浄薬品、流体との接触などの環境条件を説明してください。.
最後に、どのような故障が最も重要かをサプライヤーに伝えてください。.
エッジに目に見える工具痕がある場合、部品は故障しますか?
穴が0.05 mmずれた場合、故障しますか?
ウィンドウが光学歪みを生じさせる場合、故障しますか?
繰り返し締結後にひび割れが生じた場合、故障しますか?
この情報により、エンジニアリングの取り組みを実際のビジネス要件に沿わせることができます。.
品質を犠牲にしないコスト削減
PMMAの見積もりが高額に見える場合、すぐに最安のサプライヤーを探すよりも良い選択肢があります。.
まず、公差を見直します。.
実際の組立インターフェースを保護しつつ、重要でない寸法を緩和します。.
次に、外観面を見直します。.
目に見える領域や光学領域のみを研磨することで、大幅な工数を削減できる場合があります。.
第三に、形状を見直します。.
非常に深いポケット、極端な肉厚比、微小な内部半径、加工が困難なアンダーカットは、加工の複雑さを増大させます。.
第四に、素材寸法を確認します。.
標準的な素材に効率的に収まる設計は、材料の無駄を減らすことができます。.
第五に、段取り回数を確認します。.
小さな設計変更により、複数のフィーチャーをより少ない方向から加工できる場合があります。.
第六に、想定生産量を共有します。.
10個の部品に最適な治具が、1万個に最適な治具とは限りません。.
これらの変更は、単に利益率をサプライヤーから買い手へ移すのではなく、総製造工数を削減します。.
CNC加工がPMMAの適切なプロセスでない場合
CNC加工は強力ですが、エンジニアリングガイドはその限界も説明すべきです。.
部品がポケット、精密な3Dフィーチャー、厳しい加工インターフェースを持たない単純な大型平板プロファイルである場合、エッジや応力の要件に応じて、レーザー切断や他のシートプロセスの方が経済的な場合があります。.
年間生産量が極めて多くなり、形状が成形に適している場合、初期の金型投資にもかかわらず、射出成形が単価を下げる可能性があります。.
製品が主に曲げ板金構造である場合、成形と製作の方が効率的な場合があります。.
CNCは、プロジェクトが複雑な形状、近接したフィーチャー間の関係、迅速な設計変更、少量から中量の生産、精密な穴やポケット、三次元曲面、または試作の柔軟性を必要とする場合に特に価値があります。.
有能なサプライヤーは、すべてのプロジェクトをCNCマシンに押し付けるのではなく、製品に合ったプロセスを顧客が選択できるよう支援すべきです。.
FAQ:アクリルPMMAのCNC加工
1. PMMAはCNC加工中に为什么会融化?
融化通常意味着切削工具周围积聚了过多的热量。相对于主轴转速而言进给过低、刀具钝化、排屑不良、刀具几何形状不合适、切削接触量过大或切屑二次切削都可能造成这种情况。加工过程应产生干净的切屑,而不是让切削刃摩擦亚克力。.
2. 哪种CNC刀具适合亚克力?
通常使用专为塑料设计的锋利硬质合金刀具。单刃和O型刃设计很受欢迎,因为其开放的槽形几何结构有助于有效排屑。理想的刀具仍取决于机床类型、特征尺寸、材料等级、所需表面质量、深度和加工工序。.
3. 对于CNC加工,浇铸PMMA比挤出PMMA更好吗?
浇铸亚克力通常更适合复杂加工和高品质透明零件,因为它具有良好的加工和光学特性。挤出亚克力对于合适的产品仍然可以很好地使用,并可能具有成本或板材厚度方面的优势。应由应用需求来决定材料等级。.
4. CNC加工的亚克力能变得光学透明吗?
可以。但是,标准铣削并不会自动留下光学表面。项目可能需要专门的精加工走刀、受控抛光、专用刀具或先进的精加工方法。光学表面应在报价时明确,因为精加工会影响成本和尺寸规划。.
5. 为什么亚克力在螺丝孔周围会开裂?
可能的原因包括加工应力、钻孔条件不佳、边距不足、几何形状易脆、紧固载荷过大、沉孔应力、化学暴露或这些因素的组合。应对CNC加工过程和最终装配都进行审查。.
6. PMMA能达到严格的CNC公差吗?
可以生产精密亚克力零件,但实际可实现的公差取决于几何形状、尺寸、壁厚、材料等级、热条件、精加工工序和检测方法。严格公差通常应分配给功能特征,而不是每一个尺寸。.
7. PMMA需要五轴CNC吗?
不需要。许多亚克力零件可以通过三轴加工高效生产。五轴CNC在复杂多面几何形状、复合曲面、刀具难以接近或减少装夹可改善特征关系和操作的设计中变得有用。.
8. 应如何清洁精密亚克力零件?
選択したPMMAグレードとの互換性が確認されている方法と洗浄剤を使用してください。研磨材や未検証の強力な溶剤は避けてください。部品に機械的応力や組立応力が残留している場合、化学的互換性は特に重要になります。.
最終的なエンジニアリングの視点:透明部品の原則
PMMAは優れたプロセス管理を報います。なぜなら、すべての工程が完成部品に現れるからです。.
鋭い刃物は痕跡を残します。.
鈍い刃物は痕跡を残します。.
適切に設計された仕上げパスは痕跡を残します。.
不十分な切粉排出は痕跡を残します。.
適切な研磨は痕跡を残します。.
不適切な取り扱いは痕跡を残します。.
その可視性こそが、透明部品を汎用の機械加工プラスチックとして調達すべきでない理由です。.
最も価値の高いサプライヤーは、寸法精度、光学的外観、材料の完全性、仕上げ、検査、梱包が相互に関連していることを理解しています。.
エンジニアにとって最も効果的な戦略は、実際の性能要件を定義することから始まります。用途に合わせてPMMAグレードを選択してください。現実的な機械加工挙動に基づいて形状を設計してください。重要な表面を特定してください。価値を生み出す箇所にのみ精密さを用いてください。表面仕上げを製造計画に組み込んでください。最初の部品を製造する前に組立応力を考慮してください。.
調達チームにとって、サプライヤー評価は時間単価や機械ブランドにとどまるべきではありません。プラスチック加工の知識、設備能力、検査、材料管理、品質システム、DfMコミュニケーション、透明部品の仕上げ、そして試作から反復生産へ移行する能力に注目してください。.
目的は単に透明なアクリル部品を得ることではありません。.
透明性を保ち、正しく嵌合し、組立に耐え、用途で性能を発揮し、商業的に妥当なコストで反復生産できる部品です。.
JUCHENGと精密アクリルプロジェクトを始めましょう
プロジェクトに透明ハウジング、ライトガイド、光学プロトタイプ、医療用マニホールド、計器用窓、自動車開発部品、照明部品、実験装置、その他の精密PMMA部品が含まれる場合、早期の製造レビューによって、後になって高コストとなる欠陥を防ぐことができます。.
JUCHENGは、3軸、4軸、5軸の製造能力、精密検査、透明材料加工の経験、DfMサポート、確立された品質管理システムに支えられたCNC加工サービスを提供しています。.
アクセス JUCHENG CNCマシニング CADモデルとプロジェクト要件を提出するには。.
PMMA特有の製造能力については、購入者はJUCHENGの 鋳造アクリルCNC加工 および 透明材料加工 リソースも確認できます。.
独立した技術的背景については、PLEXIGLASが穴あけや機械加工などの操作を網羅した詳細なアクリル加工ガイダンスを公開しています。参照: PLEXIGLAS加工ガイダンス.
見積もりを依頼する際は、CADモデル、図面、材料要件、数量、公差、重要な外観領域、光学要件、組立方法、予想生産量を提供してください。これらの詳細により、製造チームは部品を切断できるかどうかだけでなく、初品から量産まで確実に生産できるかどうかを評価できます。.
透明プラスチックを単に切断することから、再現可能な製造プロセスを設計することへのこの違いが、アクリルCNCプロジェクトが成功する生産部品になるか、それとも高コストな曇った試作品のもう一ラウンドになるかを最終的に決定づけます。.
[1]: https://www.jccncmachining.com/materials/pmma-acrylic/cast-acrylic/?utm_source=chatgpt.com 「CNC鋳造アクリル加工 | 光学透明PMMA部品 | Jucheng」“
[2]: https://www.plexiglas.de/en/service/processing/drilling-plexiglas?utm_source=chatgpt.com 「PLEXIGLASの穴あけ」“