
Antes que alguém lixe uma borda ou ajuste um offset, mantenha uma peça rejeitada intacta. Sua rebarba, superfície de fratura ou forma no estado livre pode ser a melhor evidência disponível. Retrabalhar imediatamente cada peça suspeita pode eliminar as pistas necessárias para evitar a próxima rejeição.
A deformação, as rebarbas e as rachaduras na usinagem CNC de plásticos são categorias de falha diferentes. Classifique primeiro a observação, rastreie a etapa em que ela apareceu e, em seguida, teste uma causa plausível. Este guia aplicável a diferentes materiais serve para organizar essa investigação; ele não substitui um plano de corte específico para cada classe de material. Nosso guia de materiais para usinagem CNC explica o contexto mais amplo de seleção de materiais.
Diferencie uma rebarba aderida de uma borda danificada

Use iluminação consistente e uma ampliação adequada para registrar o defeito. Anote sua localização em relação à entrada da ferramenta, à saída da ferramenta, aos furos, aos cantos, aos apoios e aos fixadores. Inclua uma escala de referência no registro de inspeção, e não um tamanho estimado com base em uma fotografia.
| Observação | O que isso significa para a investigação | Primeira evidência a manter |
|---|---|---|
| Um lábio fino permanece preso na aresta de saída | Investigar a formação de rebarba e a condição de saída/suporte | Localização da aresta, direção da trajetória da ferramenta e condição da ferramenta |
| Uma superfície parece arrastada, amolecida ou manchada | Investigar calor, atrito e recorte de cavaco em vez de tratá-lo como uma simples rebarba | Aparência da superfície e do cavaco, registro do cortador e do refrigerante |
| Falta um pedaço em um canto | O lascamento removeu material; o rebarbamento não pode restaurar a geometria | Localização da fratura, histórico de manuseio e dimensões restantes |
| Linhas finas ou trincas se desenvolvem ao redor de um recurso tensionado | Verificar estresse mecânico e exposição química em conjunto | Quando visto pela primeira vez, agentes de limpeza/colagem e sequência de montagem |
| A peça muda de forma ou tamanho sem um defeito visível na aresta | Separar os efeitos de restrição, temperatura, umidade, tensão residual e medição | Repita as leituras sob condições de suporte e ambientais documentadas |
Essas observações podem coexistir. Um furo perfurado pode ter uma rebarba de saída e uma trinca próxima; remover a rebarba não resolve a trinca. Da mesma forma, cavacos soltos em uma superfície não são automaticamente rebarbas aderidas. Distinga a contaminação removível do dano ao próprio componente.
Uma rebarba de saída exige uma correção diferente de um bolsão com material arrastado

Material aderido na saída da ferramenta
Inspecione a aresta de corte e a forma como a ferramenta deixa o recurso. Uma aresta sem suporte pode dobrar ou rasgar em vez de se separar de forma limpa. Verifique se o passe final empurra o material em direção a um limite frágil, se o suporte pode ser mantido por mais tempo e se um quebra-aresta aprovado ajudaria.
Uma etapa secundária de rebarbação controlada pode ser apropriada. Especifique seu efeito permitido sobre dimensões próximas, superfícies de vedação, furos pequenos e arestas estéticas. “Livre de rebarbas” deve estar vinculado a um método de inspeção e a um requisito funcional acordados, e não interpretado como permissão para arredondar todas as arestas.
Espalhamento dentro de uma cavidade ou furo
O guia de usinagem do Mitsubishi Chemical Group identifica a afiação da ferramenta, a folga e a remoção de cavacos como controles importantes para formas de estoque plásticas. Ele também alerta que condições inadequadas podem gerar calor e danificar a superfície. Investigue se a ferramenta está cortando um cavaco ou atritando, e se os cavacos têm uma rota clara de saída.
Não aplique “reduzir o avanço” como correção universal. Um avanço que se torna muito leve para a ferramenta e o engajamento pode aumentar o atrito. Revise a aplicação pretendida da fresa e estabeleça um teste controlado para o polímero, o reforço e a geometria reais.
Uma aresta reforçada com fibras soltas
Graus com carga de vidro ou carbono exigem uma revisão da qualidade da aresta diferente da dos polímeros sem carga. Inspecione o desgaste da ferramenta e se o material observado é uma rebarba de polímero aderida, reforço exposto ou estrutura composta danificada. Uma operação de alisamento que parece melhor pode ainda alterar a aresta ou deixar partículas inaceitáveis.
A remoção de cavacos deve seguir as proteções da máquina e os procedimentos operacionais seguros. Não introduza as mãos em uma máquina em operação para puxar cavacos fibrosos.
Rastreie rachaduras ao longo da limpeza e da montagem
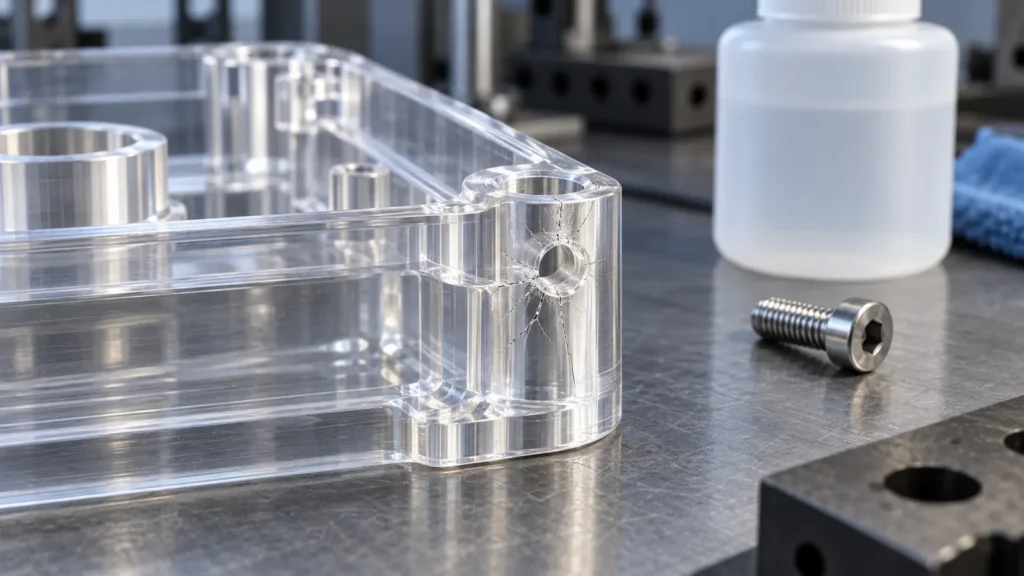
Build a short event record: machining, washing, drying, polishing or bonding, inspection, packaging and assembly. Identify the earliest stage at which the crack can be demonstrated. This is more informative than assuming that the last operation performed caused it.
For each chemical contact, record the actual product, concentration, contact time and temperature. Include cleaners, adhesives and other assembly chemicals—not just cutting fluid. Chemical compatibility can change when a polymer is stressed, so an unstressed coupon is not always a representative test.
MCG cautions that some cutting fluids can contribute to stress cracking in amorphous plastics. Use supplier guidance for the exact grade and fluid, and validate the complete cleaning sequence. A method suitable for one polymer is not automatically suitable for another.
Check mechanical contributors separately: local notch geometry, a tight interference fit, a countersunk fastener, excessive assembly force or a support that bends the part. A crack near a screw is a reason to examine the load path, not proof that the material batch is defective.
The existing Guia de fusão, névoa e fissuração do PMMA aborda questões ópticas e de usinagem específicas do acrílico. Aqui, a decisão é mais ampla: estabeleça se o problema se origina no corte, na exposição química, na montagem ou na interação entre eles antes de especificar o retrabalho.
Uma dimensão alterada nem sempre é um erro de corte

Recheck the same feature with consistent datum construction and support. On compliant parts, the measuring force itself can influence the reading. If two methods disagree, establish which method represents the drawing’s acceptance requirement before changing the program.
Movimento induzido pela umidade
Para peças de nylon usinadas em CNC, registre o condicionamento de umidade e o histórico de exposição. As orientações da Ensinger relacionam a absorção e liberação de água com mudanças dimensionais. Secagem, condicionamento de umidade e alívio de tensões térmicas são operações diferentes; especifique o propósito pretendido em vez de usar os termos de forma intercambiável.
Movimento associado à restrição
Se uma peça muda imediatamente ao ser liberada, examine o contato e a força do dispositivo de fixação. Um componente complacente pode ser usinado enquanto temporariamente distorcido. Isso é particularmente importante para materiais macios, como os abordados em nossa página de usinagem de PTFE. Alterar a dimensão nominal para compensar uma condição de fixação não controlada provavelmente não produzirá um processo confiável.
Movimento após remoção de material ou exposição ao calor
As tensões residuais podem se redistribuir quando o material é removido. A exposição térmica também pode revelar movimento posteriormente. Registre a forma do material bruto, a sequência de remoção e qualquer tratamento anterior. Quando o recozimento intermediário for apropriado, use um procedimento específico para o material e a espessura, aprovado para o componente; não adote um único ciclo de forno para todos os plásticos.
Planeje material suficiente para o acabamento subsequente caso um tratamento possa alterar o tamanho. Um tratamento aplicado após a usinagem final pode deslocar uma característica acabada para fora da tolerância. Não é uma etapa de salvamento universal.
Decida o que pode ser retrabalhado — e comprove

Contenha as peças afetadas e defina a extensão do problema antes de liberar mais trabalho. Separe a proposta de correção das peças atuais da mudança destinada a prevenir a recorrência. Ambas precisam de evidências, mas respondem a perguntas diferentes.
| Ação proposta | Verificação necessária |
|---|---|
| Remover uma rebarba aderida | Verifique a condição de borda permitida, as dimensões próximas e a limpeza após a remoção |
| Usine novamente um recurso deslocado | Confirme o estoque restante, a recuperação do datum e as condições de aceitação estáveis |
| Poli uma superfície marcada ou turva | Verifique os requisitos ópticos/de aparência e a geometria; não trate o polimento como reparo de trinca |
| Aplique tratamento térmico | Aprove o processo específico do material e avalie as mudanças dimensionais e de propriedades resultantes |
| Aceite uma trinca ou um recurso lascado | Requer uma disposição de engenharia autorizada; a aparência cosmética por si só é insuficiente |
Acorde as verificações por meio do processo de qualidade e inspeção. Retenha evidências de antes e depois, a disposição aprovada e a revisão do processo. A aceitação de peças retrabalhadas não valida, por si só, o processo revisado para produção posterior.
Um pano com solvente pode distinguir um arranhão de uma trinca?
Não use um solvente não aprovado como atalho de diagnóstico. Ele pode alterar a superfície ou agravar a fissuração por tensão. Use um método de inspeção apropriado e obtenha avaliação qualificada quando a distinção afetar a aceitação.
Toda peça plástica deve ser recozida após a usinagem?
Não se aplica uma regra universal. O polímero, o histórico do material, a geometria e os requisitos de aceitação determinam se o tratamento é útil e onde ele se encaixa no processo. Um tratamento não planejado pode criar um novo problema dimensional.
Uma segunda passagem de acabamento pode eliminar todas as rebarbas?
Não. Pode reduzir uma rebarba específica, criar outra em outra saída ou alterar uma aresta crítica. Valide a passagem nas características relevantes e na faixa de vida útil da ferramenta, com acabamento secundário onde for aprovado e necessário.