
Prima che qualcuno carteggi un bordo o regoli un offset, conserva un pezzo scartato senza toccarlo. La sua bava, la superficie di frattura o la forma allo stato libero possono essere la migliore prova disponibile. Rilavorare immediatamente ogni pezzo sospetto può eliminare gli indizi necessari a prevenire il prossimo scarto.
La deformazione, le bave e le crepe nella lavorazione CNC della plastica sono categorie di guasto diverse. Classifica prima l'osservazione, risali alla fase in cui è comparsa, poi verifica una causa plausibile. Questa guida trasversale ai materiali serve a organizzare tale indagine; non sostituisce un piano di taglio specifico per la qualità. Il nostro guida ai materiali per la lavorazione CNC spiega il più ampio contesto della selezione dei materiali.
Distingui una bava attaccata da un bordo danneggiato

Usa un'illuminazione costante e un ingrandimento adeguato per registrare il difetto. Annota la sua posizione rispetto all'ingresso dell'utensile, all'uscita dell'utensile, ai fori, agli angoli, ai supporti e agli elementi di fissaggio. Includi una scala di riferimento nel rapporto di ispezione, non una dimensione stimata basata su una fotografia.
| Osservazione | Cosa significa per l'indagine | Prima evidenza da conservare |
|---|---|---|
| Un labbro sottile rimane attaccato a un bordo di uscita | Indagare la formazione di bave e la condizione di uscita/supporto | Posizione del bordo, direzione del percorso utensile e condizione dell'utensile |
| Una superficie appare trascinata, ammorbidita o sbavata | Indagare calore, sfregamento e ritaglio del truciolo invece di trattarlo come una semplice bava | Aspetto della superficie e del truciolo, registro dell'utensile e del refrigerante |
| Manca un pezzo da un angolo | La scheggiatura ha rimosso materiale; la sbavatura non può ripristinare la geometria | Posizione della frattura, storico della movimentazione e dimensioni rimanenti |
| Linee sottili o cricche si sviluppano attorno a una caratteristica sollecitata | Verificare insieme lo stress meccanico e l'esposizione chimica | Alla prima osservazione, agenti di pulizia/incollaggio e sequenza di assemblaggio |
| Il pezzo cambia forma o dimensione senza un difetto visibile sul bordo | Separare gli effetti di vincolo, temperatura, umidità, tensione residua e misurazione | Ripetere le letture in condizioni di supporto e ambientali documentate |
Queste osservazioni possono coesistere. Un foro praticato può presentare una bava di uscita e una cricca nelle vicinanze; rimuovere la bava non risolve la cricca. Analogamente, i trucioli sciolti su una superficie non sono automaticamente bave aderenti. Distinguere la contaminazione rimovibile dal danno al componente stesso.
Una bava in uscita richiede una soluzione diversa da una tasca sbavata

Materiale aderente all'uscita dell'utensile
Ispezionare il tagliente e il modo in cui l'utensile lascia la feature. Un bordo non supportato può piegarsi o strapparsi invece di separarsi in modo netto. Verificare se la passata finale spinge il materiale verso un confine fragile, se il supporto può essere mantenuto più a lungo e se un'rottura del bordo approvata sarebbe d'aiuto.
Un passo di sbavatura secondaria controllato può essere appropriato. Specificare il suo effetto consentito sulle dimensioni adiacenti, sulle superfici di tenuta, sui fori piccoli e sui bordi estetici. “Senza bave” dovrebbe essere collegato a un metodo di ispezione concordato e a un requisito funzionale, non interpretato come autorizzazione ad arrotondare ogni bordo.
Spalmatura all'interno di una tasca o di un foro
La guida alla lavorazione del Mitsubishi Chemical Group identifica l'affilatura dell'utensile, il gioco e la rimozione dei trucioli come controlli importanti per le forme in plastica. Avverte inoltre che condizioni inadeguate possono generare calore e danneggiare la superficie. Verificare se l'utensile sta tagliando un truciolo o strofinando, e se i trucioli hanno un percorso di uscita libero.
Non applicare “ridurre l'avanzamento” come correzione universale. Un avanzamento che diventa troppo leggero per l'utensile e l'ingaggio può aumentare lo strofinamento. Rivedere l'applicazione prevista dell'utensile e stabilire una prova controllata per il polimero, il rinforzo e la geometria effettivi.
Un bordo rinforzato sfilacciato
I gradi caricati con vetro o carbonio richiedono una revisione della qualità del bordo diversa da quella dei polimeri non caricati. Ispezionare l'usura dell'utensile e se il materiale osservato è una bava di polimero aderente, un rinforzo esposto o una struttura composita danneggiata. Un'operazione di levigatura che sembra migliore può comunque modificare il bordo o lasciare particelle inaccettabili.
La rimozione dei trucioli deve seguire le protezioni della macchina e le procedure operative di sicurezza. Non raggiungere l'interno di una macchina in funzione per rimuovere trucioli filamentosi.
Traccia le crepe attraverso la pulizia e l'assemblaggio
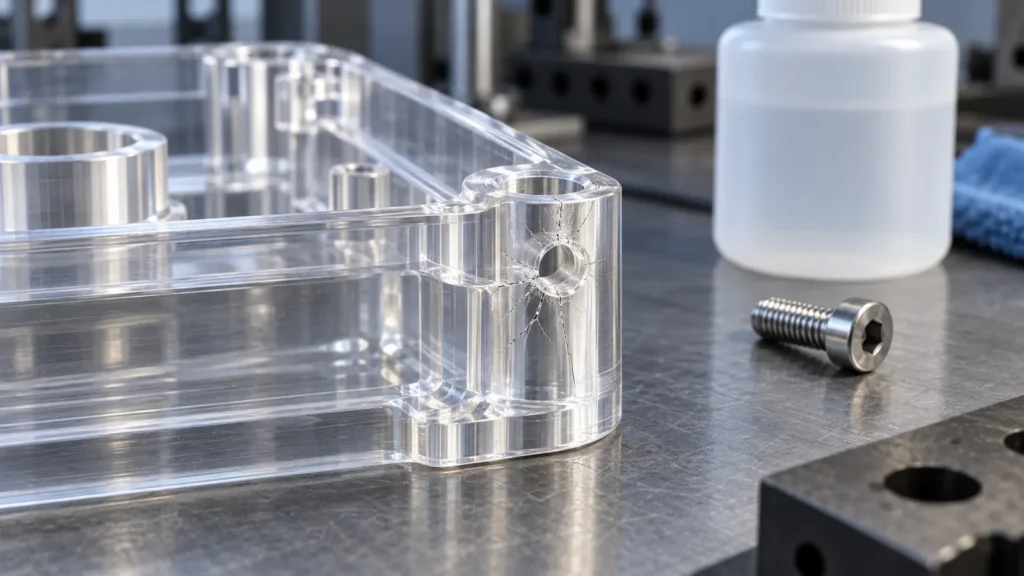
Build a short event record: machining, washing, drying, polishing or bonding, inspection, packaging and assembly. Identify the earliest stage at which the crack can be demonstrated. This is more informative than assuming that the last operation performed caused it.
For each chemical contact, record the actual product, concentration, contact time and temperature. Include cleaners, adhesives and other assembly chemicals—not just cutting fluid. Chemical compatibility can change when a polymer is stressed, so an unstressed coupon is not always a representative test.
MCG cautions that some cutting fluids can contribute to stress cracking in amorphous plastics. Use supplier guidance for the exact grade and fluid, and validate the complete cleaning sequence. A method suitable for one polymer is not automatically suitable for another.
Check mechanical contributors separately: local notch geometry, a tight interference fit, a countersunk fastener, excessive assembly force or a support that bends the part. A crack near a screw is a reason to examine the load path, not proof that the material batch is defective.
The existing Guida alla fusione, all'opacità e alla fessurazione del PMMA affronta problemi di lavorazione e ottici specifici dell'acrilico. Qui la decisione è più ampia: stabilire se il problema ha origine nel taglio, nell'esposizione chimica, nell'assemblaggio o nella loro interazione prima di specificare la rilavorazione.
Una dimensione variata non è sempre un errore di taglio

Recheck the same feature with consistent datum construction and support. On compliant parts, the measuring force itself can influence the reading. If two methods disagree, establish which method represents the drawing’s acceptance requirement before changing the program.
Movimento indotto dall'umidità
Per parti in nylon lavorate a CNC, registrare il condizionamento all'umidità e la storia dell'esposizione. Le indicazioni di Ensinger collegano l'assorbimento e il rilascio di acqua alle variazioni dimensionali. L'essiccazione, il condizionamento all'umidità e il rilassamento delle sollecitazioni termiche sono operazioni diverse; specificare lo scopo previsto invece di usare i termini in modo intercambiabile.
Movimento associato al vincolo
Se un pezzo cambia immediatamente al momento del rilascio, esaminare il contatto con l'attrezzatura e la forza. Un componente cedevole può essere lavorato mentre è temporaneamente distorto. Questo è particolarmente importante per materiali teneri come quelli trattati nella nostra pagina sulla lavorazione del PTFE. Modificare la dimensione nominale per compensare una condizione di serraggio non controllata difficilmente produrrà un processo affidabile.
Movimento dopo l'asportazione di materiale o l'esposizione al calore
Le sollecitazioni residue possono ridistribuirsi quando il materiale viene asportato. L'esposizione termica può anche rivelare movimenti successivi. Registrare la forma del grezzo, la sequenza di asportazione e qualsiasi trattamento precedente. Dove è appropriata una ricottura intermedia, utilizzare una procedura specifica per materiale e spessore approvata per il componente; non adottare un unico ciclo di forno per ogni plastica.
Prevedere materiale sufficiente per la finitura successiva se un trattamento può modificare le dimensioni. Un trattamento applicato dopo la lavorazione finale può spostare una caratteristica finita fuori tolleranza. Non è un passo di recupero universale.
Decidi cosa può essere rilavorato—e dimostralo

Isolare i pezzi interessati e definire l'estensione del problema prima di rilasciare altro lavoro. Separare la proposta per correggere i pezzi attuali dalla modifica intesa a prevenire il ripetersi del problema. Entrambe necessitano di evidenze, ma rispondono a domande diverse.
| Azione proposta | Verifica richiesta |
|---|---|
| Rimuovere una bava attaccata | Verificare la condizione del bordo consentita, le dimensioni adiacenti e la pulizia dopo la rimozione |
| Rilavorare una feature spostata | Confermare il materiale residuo, il recupero del datum e condizioni di accettazione stabili |
| Levigare una superficie macchiata o opaca | Verificare i requisiti ottici/di aspetto e la geometria; non trattare la levigatura come riparazione di cricche |
| Applicare un trattamento termico | Approvare il processo specifico per il materiale e valutare le variazioni dimensionali e di proprietà risultanti |
| Accettare una cricca o una feature scheggiata | Richiede una disposizione ingegneristica autorizzata; il solo aspetto estetico non è sufficiente |
Concordare i controlli tramite il processo di qualità e ispezione. Conservare le evidenze prima e dopo, la disposizione approvata e la revisione del processo. L'accettazione dei pezzi rilavorati non convalida di per sé il processo rivisto per la produzione successiva.
Una passata di solvente può distinguere un graffio da una cricca?
Non utilizzare un solvente non approvato come scorciatoia diagnostica. Può alterare la superficie o aggravare la fessurazione da stress. Utilizzare un metodo di ispezione appropriato e ottenere una valutazione qualificata quando la distinzione influisce sull'accettazione.
Ogni parte in plastica deve essere sottoposta a ricottura dopo la lavorazione?
Non si applica alcuna regola universale. Il polimero, la storia del materiale, la geometria e i requisiti di accettazione determinano se il trattamento è utile e dove si colloca nel processo. Un trattamento non pianificato può creare un nuovo problema dimensionale.
Una seconda passata di finitura può eliminare ogni bava?
No. Può ridurre una bava particolare, ricrearne una su un'altra uscita o alterare un bordo critico. Convalidare la passata sulle caratteristiche rilevanti e sull'intervallo di vita utensile, con finitura secondaria dove è approvata e necessaria.