
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
円筒研削(外径研削)
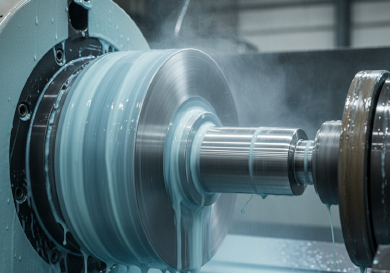
円筒研削(一般に外径研削と呼ばれる)は、中心軸を中心に回転する物体の外面を成形するために用いられます。完全な真円度(円形度)、同心度、精密な直径管理が求められるシャフト、アクスル、ローラーなどの円筒部品の仕上げにおける最適な方法です。.
Jucheng Precisionでは、CNC円筒研削盤を使用して焼入れ鋼や超硬合金の部品を加工しています。工具圧力の痕が残る旋削とは異なり、研削ではRa 0.2µmという微細な表面仕上げを実現し、直径公差を+/- 0.002mmに保つことができます。「両センタ」研削による単品試作から「センタレス」研削による大量生産まで、回転部品の振れや振動を抑えて正確に動作することを保証します。.
主な仕様
| 仕様 | 技術範囲 | 備考 |
|---|---|---|
| 最大部品直径 | 300 mm | 外径(OD) |
| 最大部品長さ | 1000 mm | センタ間距離 |
| 直径公差 | +/- 0.002 mm | 高精度はめあい |
| 真円度/円形度 | < 0.001 mm(1ミクロン) | 高速シャフトに不可欠 |
| 表面粗さ(Ra) | 0.2 µm – 0.4 µm | 鏡面仕上げ |
| 対応材料 | 焼入れ鋼(50 HRC以上)、超硬合金、クロムめっきシャフト | 軟質材料はホイールを目詰まりさせる |
| 加工バリエーション | 両センタ、センタレス | 部品の形状による |
研削方法
| 方法 | 説明 | 主な利点と用途 |
|---|---|---|
| 両センタ | 部品は両端のセンタ穴で保持される。砥石が材料を除去する間、部品が回転する。. | 利点: 複数の直径間で最高の同心度。取り外しと再装着を高精度に行える。. 用途: 精密ドライブシャフト、タービンスピンドル。. |
| センタレス研削 | 部品はセンタで保持されず、砥石と調整ホイールの間に配置される。. | 利点: 大量生産の単純部品に極めて高速。センタ穴不要。. 用途: ノックピン、ニードルローラー、小型ピストン。. |
| プランジ研削 | 砥石は部品に沿ってトラバースするのではなく、半径方向に切り込む(プランジカットのように)。. | 利点: 砥石を形状にドレッシングすれば、肩部や複雑なプロファイルも研削できる。. 用途: 段付きシャフト、ベアリングレース。. |
円筒研削の設計ガイドライン
センタ穴:
「両センタ」研削(最も精度の高い方法)では、シャフトは 必ず 旋削段階で両端にセンタ穴(通常60°)をドリル加工する必要があります。. ヒント: 図面にセンタ穴を指定し、削除しないでください。.
コーナーR:
研削砥石は鋭い角で目こぼれを起こします。ショルダーに対して完全な鋭角90°の角を維持することは不可能です。. ヒント: 砥石が逃げられるよう、ショルダー部にアンダーカット(逃げ溝)または大きなフィレット半径を設計してください。.
断続切削:
キー溝やクロス穴のあるシャフトの研削は「断続切削」を引き起こし、砥石を損傷したり振動を発生させたりする可能性があります。. ヒント: 可能ではありますが、コストが増加します。研削前にこれらの形状のバリ取りを確実に行ってください。.
取り代:
通常、直径に0.2mm~0.4mmの余肉を残す必要があります。 熱処理 これは酸化層や脱炭層の下まで研削できるようにするためです。.
業界別用途
油圧機器
油圧シリンダー用ピストンロッドは研削され、 クロムメッキ 高圧下で完全なシールを確保するため。.
自動車
カムシャフトとクランクシャフトは、エンジンのタイミングと円滑な動作を確保するために、カムとジャーナルの精密な円筒研削を必要とします。.
電動モーター
モーターシャフトは、ロータがステータのエアギャップと完全に同心で回転するように研削され、騒音と振動を低減します。.
ベアリング
ボールベアリングの内輪と外輪は、摩擦を最小限に抑えるためにミクロンレベルの真円度公差で研削されます。.