
+86-188-7042-1176
project@jcproto.com
Пн-Пт: 8:00-18:00 (GMT+8)
EN
Сертифицировано по ISO 9001:2015
Цилиндрическое шлифование (наружное шлифование)
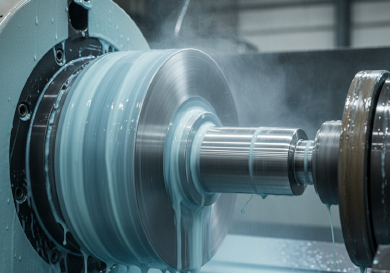
Цилиндрическое шлифование (часто называемое наружным шлифованием) используется для придания формы внешней поверхности объекта, вращающегося вокруг центральной оси. Это основной метод финишной обработки цилиндрических деталей, таких как валы, оси и ролики, требующих идеальной округлости (круглости), соосности и точного контроля диаметра.
В Jucheng Precision мы обрабатываем закалённые стальные и твердосплавные компоненты на станках с ЧПУ для цилиндрического шлифования. В отличие от точения, которое может оставлять следы давления инструмента, шлифование обеспечивает шероховатость поверхности до Ra 0,2 мкм и выдерживает допуски по диаметру до +/- 0,002 мм. Будь то единичный прототип с шлифованием “в центрах” или крупносерийное производство с бесцентровым шлифованием, мы гарантируем точное и безвибрационное вращение ваших деталей.
Ключевые характеристики
| Характеристика | Технический диапазон | Примечание |
|---|---|---|
| Макс. диаметр детали | 300 мм | Наружный диаметр (OD) |
| Макс. длина детали | 1000 мм | Расстояние между центрами |
| Допуск по диаметру | +/- 0,002 мм | Высокоточная посадка |
| Круглость / округлость | < 0,001 мм (1 микрон) | Критично для высокоскоростных валов |
| Шероховатость поверхности (Ra) | 0,2 мкм – 0,4 мкм | Зеркальная отделка |
| Совместимые материалы | Закалённая сталь (50+ HRC), твёрдый сплав, хромированные валы | Мягкие материалы забивают шлифовальный круг |
| Варианты процесса | В центрах, бесцентровое | Зависит от геометрии детали |
Методы шлифования
| Метод | Описание | Ключевые преимущества и области применения |
|---|---|---|
| В центрах | Деталь удерживается по центровым отверстиям с обоих торцов. Деталь вращается, а шлифовальный круг снимает материал. | Преимущество: Наивысшая соосность между несколькими диаметрами. Можно снимать и устанавливать повторно с высокой точностью. Применение: Прецизионные приводные валы, шпиндели турбин. |
| Бесцентровое шлифование | Деталь располагается между шлифовальным и ведущим кругами без фиксации в центрах. | Преимущество: Чрезвычайно высокая скорость для крупносерийных простых деталей. Центровые отверстия не требуются. Применение: Штифты, игольчатые ролики, малые поршни. |
| Врезное шлифование | Круг подаётся радиально в деталь (как при врезном резании), а не перемещается вдоль неё. | Преимущество: Позволяет шлифовать буртики и сложные профили, если круг заправлен по форме. Применение: Ступенчатые валы, дорожки подшипников. |
Рекомендации по проектированию для круглого шлифования
Центровые отверстия:
Для шлифования “в центрах” (наиболее точный метод) вал должны должен иметь центровые отверстия (обычно 60°), просверленные с обоих торцов на этапе токарной обработки. Совет: Указывайте центровые отверстия на чертеже; не удаляйте их.
Радиусы углов:
Шлифовальный круг разрушается на своих острых кромках. Невозможно выдержать идеально острый угол 90° у буртика. Совет: Предусмотрите подрезку (канавку для выхода круга) или большой радиус галтели у буртика, чтобы круг мог выйти.
Прерывистое резание:
Шлифование валов со шпоночными пазами или поперечными отверстиями вызывает “прерывистое резание”, которое может повредить круг или вызвать вибрации. Совет: Хотя это возможно, это увеличивает стоимость. Убедитесь, что эти элементы зачищены от заусенцев перед шлифованием.
Припуск на обработку:
Обычно нам требуется оставить 0,2 мм – 0,4 мм дополнительного материала по диаметру после термическая обработка чтобы гарантировать возможность шлифования ниже любых слоёв окисления или обезуглероживания.
Отраслевое применение
Гидравлика
Штоки поршней для гидравлических цилиндров шлифуются и хромируются для обеспечения идеального уплотнения под высоким давлением.
Автомобилестроение
Распредвалы и коленвалы требуют точного круглого шлифования кулачков и шеек для обеспечения газораспределения двигателя и плавной работы.
Электродвигатели
Валы двигателей шлифуются, чтобы обеспечить идеальную концентричность вращения ротора относительно воздушного зазора статора, снижая шум и вибрацию.
Подшипники
Внутренние и наружные кольца шарикоподшипников шлифуются с допусками по круглости на уровне микрометров для минимизации трения.