
+86-188-7042-1176
project@jcproto.com
Lun-Ven: 8:00-18:00 (GMT+8)
EN
Certificato ISO 9001:2015
Rettifica cilindrica (Rettifica OD)
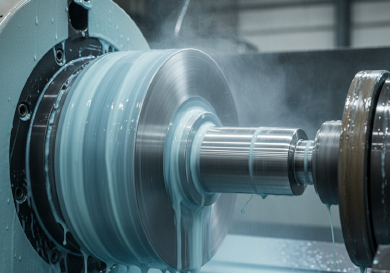
La rettifica cilindrica (spesso chiamata rettifica OD) viene utilizzata per dare forma all'esterno di un oggetto che ruota attorno a un asse centrale. È il metodo principale per la finitura di parti cilindriche come alberi, assi e rulli che richiedono una perfetta rotondità (circolarità), concentricità e un controllo preciso del diametro.
Presso Jucheng Precision, lavoriamo componenti in acciaio temprato e metallo duro utilizzando rettificatrici cilindriche CNC. A differenza della tornitura, che può lasciare segni di pressione dell'utensile, la rettifica produce una finitura superficiale fine fino a Ra 0,2 µm e mantiene tolleranze sul diametro di +/- 0,002 mm. Che si tratti di un singolo prototipo con rettifica “tra punte” o di una produzione in grandi volumi con rettifica “senza centri”, garantiamo che le vostre parti rotanti girino in modo preciso e senza vibrazioni.
Specifiche principali
| Specifica | Intervallo tecnico | Nota |
|---|---|---|
| Diametro massimo del pezzo | 300 mm | Diametro esterno (OD) |
| Lunghezza massima del pezzo | 1000 mm | Distanza tra le punte |
| Tolleranza sul diametro | +/- 0,002 mm | Accoppiamento ad alta precisione |
| Rotondità / Circolarità | < 0,001 mm (1 micron) | Fondamentale per alberi ad alta velocità |
| Rugosità superficiale (Ra) | 0,2 µm – 0,4 µm | Finitura a specchio |
| Materiali compatibili | Acciaio temprato (50+ HRC), carburo, alberi cromati | I materiali teneri intasano le mole |
| Varianti di processo | Tra punte, senza centri | Dipende dalla geometria del pezzo |
Metodi di rettifica
| Metodo | Descrizione | Vantaggi e applicazioni principali |
|---|---|---|
| Tra punte | Il pezzo è trattenuto dai fori di centratura su entrambe le estremità. Il pezzo ruota mentre la mola rimuove materiale. | Vantaggio: Massima concentricità tra più diametri. Può essere rimosso e ricaricato con precisione. Applicazione: Alberi di trasmissione di precisione, mandrini per turbine. |
| Rettifica senza centri | Il pezzo è posizionato tra una mola e una mola regolatrice senza essere trattenuto dai centri. | Vantaggio: Estremamente veloce per pezzi semplici in grandi volumi. Nessun foro di centratura necessario. Applicazione: Spine cilindriche, rulli a aghi, piccoli pistoni. |
| Rettifica a tuffo | La mola si muove radialmente nel pezzo (come un taglio a tuffo) anziché traslare lungo di esso. | Vantaggio: Può rettificare spallamenti e profili complessi se la mola è profilata nella forma desiderata. Applicazione: Alberi a gradini, piste di cuscinetti. |
Linee guida di progettazione per la rettifica cilindrica
Fori di centratura:
Per la rettifica “tra le punte” (il metodo più preciso), l'albero necessario deve avere fori di centratura (solitamente a 60°) praticati su entrambe le estremità durante la fase di tornitura. Suggerimento: Specificare i fori di centratura sul disegno; non rimuoverli.
Raggi di raccordo:
La mola si consuma sui suoi spigoli vivi. È impossibile mantenere un angolo perfettamente vivo a 90° contro uno spallamento. Suggerimento: Progettare un sottosquadro (gola di scarico) o un ampio raggio di raccordo sullo spallamento per consentire alla mola di scaricare.
Tagli interrotti:
La rettifica di alberi con cave per chiavetta o fori trasversali provoca “tagli interrotti”, che possono danneggiare la mola o causare vibrazioni. Suggerimento: Pur essendo possibile, aumenta il costo. Assicurarsi che queste caratteristiche siano sbavate prima della rettifica.
Sovrametallo:
Di solito è necessario lasciare 0,2 mm – 0,4 mm di materiale in più sul diametro dopo trattamento termico per garantire di poter rettificare al di sotto di eventuali strati di ossidazione o decarburazione.
Applicazioni industriali
Idraulica
Le aste dei pistoni per cilindri idraulici vengono rettificate e cromate per garantire una tenuta perfetta in condizioni di alta pressione.
Automotive
Gli alberi a camme e gli alberi motore richiedono una rettifica cilindrica precisa delle camme e dei perni per garantire la fasatura del motore e un funzionamento fluido.
Motori elettrici
Gli alberi motore vengono rettificati per garantire che il rotore ruoti perfettamente concentrico rispetto al traferro dello statore, riducendo rumore e vibrazioni.
Cuscinetti
Le piste interna ed esterna dei cuscinetti a sfere vengono rettificate con tolleranze di rotondità a livello di micron per ridurre al minimo l'attrito.