
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Rectification cylindrique (rectification extérieure)
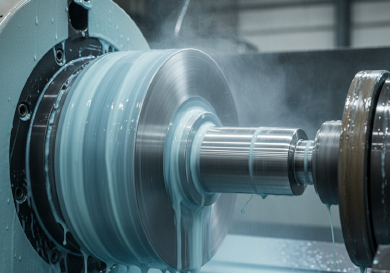
La rectification cylindrique (souvent appelée rectification extérieure) est utilisée pour façonner l'extérieur d'un objet qui tourne autour d'un axe central. C'est la méthode de référence pour la finition de pièces cylindriques comme les arbres, les essieux et les rouleaux qui exigent une circularité parfaite, une concentricité et un contrôle précis du diamètre.
Chez Jucheng Precision, nous usinons des composants en acier trempé et en carbure à l'aide de rectifieuses cylindriques CNC. Contrairement au tournage, qui peut laisser des marques de pression d'outil, la rectification produit un état de surface aussi fin que Ra 0,2 µm et maintient des tolérances de diamètre de +/- 0,002 mm. Que ce soit pour un prototype unique utilisant la rectification “ entre pointes ” ou pour une production à grande volume utilisant la rectification “ sans centre ”, nous garantissons que vos pièces rotatives tournent parfaitement et sans vibration.
Spécifications clés
| Spécification | Plage technique | Remarque |
|---|---|---|
| Diamètre maxi de pièce | 300 mm | Diamètre extérieur (DE) |
| Longueur maxi de pièce | 1000 mm | Distance entre pointes |
| Tolérance de diamètre | +/- 0,002 mm | Ajustement de haute précision |
| Circularité | < 0,001 mm (1 micron) | Critique pour les arbres à grande vitesse |
| Rugosité de surface (Ra) | 0,2 µm – 0,4 µm | Finition miroir |
| Matériaux compatibles | Acier trempé (50+ HRC), carbure, arbres chromés | Les matériaux tendres encrassent les meules |
| Variantes de procédé | Entre pointes, sans centre | Dépend de la géométrie de la pièce |
Méthodes de rectification
| Méthode | Description | Principaux avantages et applications |
|---|---|---|
| Entre pointes | La pièce est maintenue par les trous de centre aux deux extrémités. La pièce tourne pendant que la meule enlève la matière. | Avantage : Concentricité la plus élevée entre plusieurs diamètres. Peut être démontée et rechargée avec précision. Application : Arbres de transmission de précision, broches de turbine. |
| Rectification sans centres | La pièce repose entre une meule et une meule régulatrice sans être maintenue par des pointes. | Avantage : Extrêmement rapide pour les pièces simples en grande série. Aucun trou de centre nécessaire. Application : Goupilles cylindriques, rouleaux à aiguilles, petits pistons. |
| Rectification en plongée | La meule avance radialement dans la pièce (comme une coupe en plongée) plutôt que de la parcourir longitudinalement. | Avantage : Peut rectifier des épaulements et des profils complexes si la meule est dressée à la forme. Application : Arbres étagés, chemins de roulement. |
Directives de conception pour la rectification cylindrique
Trous de centre :
Pour la rectification “ entre pointes ” (la méthode la plus précise), l'arbre devez doit avoir des trous de centre (généralement à 60°) percés aux deux extrémités lors de la phase de tournage. Conseil : Spécifiez les trous de centre sur votre plan ; ne les supprimez pas.
Rayons d'angle :
Une meule s'use à ses arêtes vives. Il est impossible d'obtenir un angle parfaitement vif à 90° contre un épaulement. Conseil : Concevez une saignée (gorge de dégagement) ou un grand rayon de raccordement au niveau de l'épaulement pour permettre à la meule de se dégager.
Coupes interrompues :
La rectification d'arbres comportant des rainures de clavette ou des trous transversaux provoque des “ coupes interrompues ”, ce qui peut endommager la meule ou générer des vibrations. Conseil : Bien que réalisable, cela augmente le coût. Assurez-vous que ces caractéristiques sont ébavurées avant la rectification.
Surépaisseur de matière :
Nous avons généralement besoin de 0,2 mm – 0,4 mm de matière supplémentaire laissée sur le diamètre après traitement thermique pour garantir que nous puissions rectifier sous toute couche d'oxydation ou de décarburation.
Applications industrielles
Hydraulique
Les tiges de piston pour vérins hydrauliques sont rectifiées et chromées pour garantir une étanchéité parfaite sous haute pression.
Automobile
Les arbres à cames et les vilebrequins nécessitent une rectification cylindrique précise des cames et des tourillons pour garantir la synchronisation du moteur et un fonctionnement fluide.
Moteurs électriques
Les arbres moteurs sont rectifiés afin de garantir que le rotor tourne parfaitement concentrique avec l'entrefer du stator, réduisant ainsi le bruit et les vibrations.
Roulements
Les bagues intérieure et extérieure des roulements à billes sont rectifiées selon des tolérances de circularité de l'ordre du micron afin de minimiser le frottement.