
+86-188-7042-1176
project@jcproto.com
Seg-Sex: 8h-18h (GMT+8)
PT
Certificado ISO 9001:2015
Retificação Cilíndrica (Retificação Externa)
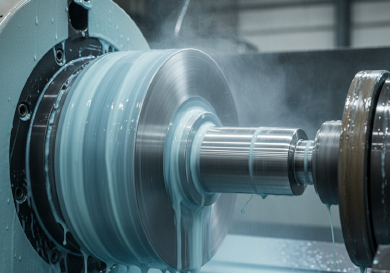
A Retificação Cilíndrica (frequentemente chamada de Retificação Externa) é usada para dar forma ao exterior de um objeto que gira em torno de um eixo central. É o principal método para o acabamento de peças cilíndricas como eixos, semi-eixos e rolos que exigem perfeita circularidade, concentricidade e controle preciso do diâmetro.
Na Jucheng Precision, processamos componentes de aço temperado e metal duro usando Retificadoras Cilíndricas CNC. Diferentemente do torneamento, que pode deixar marcas de pressão da ferramenta, a retificação produz um acabamento superficial tão fino quanto Ra 0,2 µm e mantém tolerâncias de diâmetro de +/- 0,002 mm. Seja para um único protótipo usando retificação “Entre Pontas” ou para produção em alta escala usando retificação “Sem Centro”, garantimos que suas peças rotativas girem de forma verdadeira e sem vibração.
Especificações Principais
| Especificação | Faixa Técnica | Observação |
|---|---|---|
| Diâmetro Máximo da Peça | 300 mm | Diâmetro Externo (OD) |
| Comprimento Máximo da Peça | 1000 mm | Distância entre pontas |
| Tolerância de Diâmetro | +/- 0,002 mm | Ajuste de alta precisão |
| Circularidade / Redondeza | < 0,001 mm (1 mícron) | Crítico para eixos de alta velocidade |
| Rugosidade Superficial (Ra) | 0,2 µm – 0,4 µm | Acabamento espelhado |
| Materiais compatíveis | Aço Temperado (50+ HRC), Metal Duro, Eixos Cromados | Materiais macios entopem os rebolos |
| Variantes de Processo | Entre Pontas, Sem Pontas | Depende da geometria da peça |
Métodos de retificação
| Método | Descrição | Principais Benefícios e Aplicações |
|---|---|---|
| Entre Pontas | A peça é fixada por furos de centro em ambas as extremidades. A peça gira enquanto o rebolo remove material. | Benefício: Máxima concentricidade entre múltiplos diâmetros. Pode ser removida e recarregada com precisão. Aplicação: Eixos de transmissão de precisão, fusos de turbinas. |
| Retificação Sem Centros | A peça fica entre um rebolo e um rebolo regulador sem ser fixada por pontas. | Benefício: Extremamente rápido para peças simples de alto volume. Não requer furos de centro. Aplicação: Pinos de posicionamento, roletes de agulhas, pistões pequenos. |
| Retificação por Penetração | O rebolo se move radialmente para dentro da peça (como um corte por penetração) em vez de percorrê-la longitudinalmente. | Benefício: Pode retificar ombros e perfis complexos se o rebolo for dressado na forma desejada. Aplicação: Eixos escalonados, pistas de rolamentos. |
Diretrizes de projeto para retificação cilíndrica
Furos de centro:
Para retificação “entre pontas” (o método mais preciso), o eixo deve deve ter furos de centro (geralmente 60°) perfurados em ambas as extremidades durante a fase de torneamento. Dica: Especifique os furos de centro no seu desenho; não os remova.
Raios de Canto:
Um rebolo se desgasta em seus cantos vivos. É impossível manter um canto vivo perfeito de 90° contra um ombro. Dica: Projete um rebaixo (canal de alívio) ou um raio de filete grande no ombro para permitir a folga do rebolo.
Cortes interrompidos:
A retificação de eixos com rasgos de chaveta ou furos transversais causa “corte interrompido”, o que pode danificar o rebolo ou causar vibrações. Dica: Embora seja possível, aumenta o custo. Certifique-se de que esses recursos estejam rebarbados antes da retificação.
Sobremetal:
Normalmente precisamos de 0,2 mm – 0,4 mm de material extra deixado no diâmetro após tratamento térmico para garantir que possamos retificar sob quaisquer camadas de oxidação ou descarbonetação.
Aplicações industriais
Hidráulica
As hastes de pistão para cilindros hidráulicos são retificadas e cromadas para garantir uma vedação perfeita sob alta pressão.
Automotivo
Comandos de válvulas e virabrequins exigem retificação cilíndrica precisa de cames e moentes para garantir o sincronismo do motor e um funcionamento suave.
Motores Elétricos
Os eixos dos motores são retificados para garantir que o rotor gire perfeitamente concêntrico com o entreferro do estator, reduzindo ruído e vibração.
Rolamentos
As pistas interna e externa dos rolamentos de esferas são retificadas com tolerâncias de circularidade na ordem de mícrons para minimizar o atrito.