
+86-188-7042-1176
project@jcproto.com
월-금: 오전 8시-오후 6시 (GMT+8)
EN
ISO 9001:2015 인증
원통 연삭 (외경 연삭)
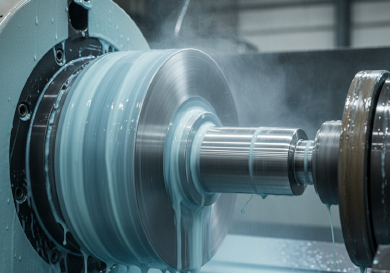
원통 연삭(흔히 외경 연삭이라고 함)은 중심축을 기준으로 회전하는 물체의 외형을 가공하는 데 사용됩니다. 완벽한 진원도(원형도), 동심도, 정밀한 직경 제어가 요구되는 샤프트, 액슬, 롤러와 같은 원통형 부품을 마무리하는 최고의 방법입니다.
주청 프레시전에서는 CNC 원통 연삭기를 사용하여 경화강 및 초경 부품을 가공합니다. 공구 압력 자국이 남을 수 있는 선삭과 달리, 연삭은 Ra 0.2µm 수준의 표면 조도를 구현하고 직경 공차를 +/- 0.002mm까지 유지합니다. “센터 간” 연삭을 이용한 단일 시제품 제작이든 “센터리스” 연삭을 이용한 대량 생산이든, 당사는 회전 부품이 정확하게 회전하고 진동이 없도록 보장합니다.
주요 사양
| 사양 | 기술 범위 | 비고 |
|---|---|---|
| 최대 부품 직경 | 300 mm | 외경 (OD) |
| 최대 부품 길이 | 1000 mm | 센터 간 거리 |
| 직경 공차 | +/- 0.002 mm | 고정밀 끼워맞춤 |
| 진원도 / 원형도 | < 0.001 mm (1 마이크론) | 고속 샤프트에 중요 |
| 표면 거칠기(Ra) | 0.2 µm – 0.4 µm | 거울면 같은 마감 |
| 호환 가능한 재료 | 경화강(50+ HRC), 초경합금, 크롬 도금 샤프트 | 연질 재료는 휠을 막힘 |
| 공정 변형 | 센터 간, 센터리스 | 부품 형상에 따라 다름 |
연삭 방법
| 방법 | 설명 | 주요 이점 및 응용 분야 |
|---|---|---|
| 센터 간 | 부품은 양쪽 끝의 센터 홀에 의해 고정됩니다. 부품이 회전하는 동안 연삭 휠이 재료를 제거합니다. | 이점: 여러 직경 간의 최고 동심도. 정확하게 분리 및 재장착 가능. 응용: 정밀 드라이브 샤프트, 터빈 스핀들. |
| 센터리스 연삭 | 부품은 센터에 의해 고정되지 않고 연삭 휠과 조정 휠 사이에 위치합니다. | 이점: 대량의 단순 부품에 매우 빠름. 센터 홀 불필요. 응용: 다웰 핀, 니들 롤러, 소형 피스톤. |
| 플런지 연삭 | 휠이 부품을 따라 이동하지 않고 부품 쪽으로 반경 방향으로 이동합니다(플런지 절삭과 유사). | 이점: 휠을 형상에 맞게 드레싱하면 숄더와 복잡한 프로파일을 연삭할 수 있습니다. 응용: 계단형 샤프트, 베어링 레이스. |
원통 연삭을 위한 설계 지침
센터 홀:
“센터 간” 연삭(가장 정밀한 방법)의 경우, 샤프트는 반드시 선삭 단계에서 양쪽 끝에 센터 홀(보통 60°)을 가공해야 합니다. 팁: 도면에 센터 홀을 명시하고, 제거하지 마십시오.
코너 반경:
연삭 휠은 날카로운 모서리에서 마모됩니다. 숄더에 대해 완벽하게 날카로운 90° 모서리를 유지하는 것은 불가능합니다. 팁: 휠이 빠져나올 수 있도록 숄더에 언더컷(릴리프 홈) 또는 큰 필렛 반경을 설계하십시오.
단속 절삭:
키홈이나 교차 홀이 있는 샤프트를 연삭하면 “단속 절삭”이 발생하여 휠이 손상되거나 진동이 발생할 수 있습니다. 팁: 가능은 하지만 비용이 증가합니다. 연삭 전에 이러한 형상의 버를 제거해야 합니다.
여유 소재:
일반적으로 직경에 0.2mm – 0.4mm의 추가 소재를 남겨야 합니다 열처리 산화층이나 탈탄층 아래까지 연삭할 수 있도록 하기 위해서입니다.
산업 응용 분야
유압
유압 실린더용 피스톤 로드는 연삭되며 크롬 도금 고압에서 완벽한 밀봉을 보장하기 위해.
자동차
캠축과 크랭크축은 엔진 타이밍과 원활한 작동을 보장하기 위해 로브와 저널의 정밀한 원통 연삭이 필요합니다.
전동 모터
모터 샤프트는 로터가 스테이터 공극과 완벽하게 동심으로 회전하도록 연삭되어 소음과 진동을 줄입니다.
베어링
볼 베어링의 내륜과 외륜은 마찰을 최소화하기 위해 마이크론 수준의 진원도 공차로 연삭됩니다.