
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
Außenrundschleifen (OD-Schleifen)
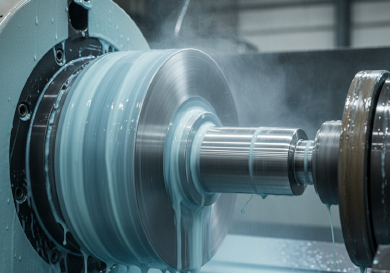
Außenrundschleifen (oft OD-Schleifen genannt) wird verwendet, um die Außenseite eines Objekts zu formen, das sich um eine zentrale Achse dreht. Es ist das bevorzugte Verfahren zur Endbearbeitung zylindrischer Teile wie Wellen, Achsen und Rollen, die perfekte Rundheit (Kreisförmigkeit), Konzentrizität und präzise Durchmesserkontrolle erfordern.
Bei Jucheng Precision bearbeiten wir gehärtete Stahl- und Hartmetallkomponenten mit CNC-Außenrundschleifmaschinen. Anders als beim Drehen, das Werkzeugdruckmarken hinterlassen kann, erzeugt das Schleifen eine Oberflächengüte von bis zu Ra 0,2 µm und hält Durchmessertoleranzen von +/- 0,002 mm ein. Ob für einen einzelnen Prototyp mittels “Between Centers”-Schleifen oder für die Großserienfertigung mittels “Centerless”-Schleifen – wir sorgen dafür, dass Ihre rotierenden Teile rundlaufen und vibrationsfrei sind.
Wichtige Spezifikationen
| Spezifikation | Technischer Bereich | Hinweis |
|---|---|---|
| Max. Teiledurchmesser | 300 mm | Außendurchmesser (OD) |
| Max. Teilelänge | 1000 mm | Abstand zwischen den Spitzen |
| Durchmessertoleranz | +/- 0,002 mm | Hochpräzise Passung |
| Rundheit / Kreisförmigkeit | < 0,001 mm (1 Mikron) | Kritisch für Hochgeschwindigkeitswellen |
| Oberflächenrauheit (Ra) | 0,2 µm – 0,4 µm | Spiegelglatte Oberfläche |
| Kompatible Materialien | Gehärteter Stahl (50+ HRC), Hartmetall, verchromte Wellen | Weiche Materialien verstopfen die Scheiben |
| Prozessvarianten | Zwischen Spitzen, Spitzenlos | Abhängig von der Bauteilgeometrie |
Schleifverfahren
| Methode | Beschreibung | Hauptvorteile & Anwendungen |
|---|---|---|
| Zwischen Spitzen | Das Teil wird über Zentrierbohrungen an beiden Enden gehalten. Das Teil rotiert, während die Schleifscheibe Material abträgt. | Vorteil: Höchste Rundlaufgenauigkeit zwischen mehreren Durchmessern. Kann präzise entnommen und wieder gespannt werden. Anw.: Präzisionsantriebswellen, Turbinenspindeln. |
| Spitzenlosschleifen | Das Teil liegt zwischen einer Schleifscheibe und einer Regelscheibe, ohne durch Spitzen gehalten zu werden. | Vorteil: Extrem schnell für einfache Teile in hohen Stückzahlen. Keine Zentrierbohrungen erforderlich. Anw.: Passstifte, Nadelrollen, kleine Kolben. |
| Einstechschleifen | Die Scheibe bewegt sich radial in das Teil hinein (wie bei einem Einstechschnitt), anstatt entlang des Teils zu verfahren. | Vorteil: Kann Absätze und komplexe Profile schleifen, wenn die Scheibe auf Form abgerichtet ist. Anw.: Stufenwellen, Lagerlaufflächen. |
Konstruktionsrichtlinien für das Außenrundschleifen
Zentrierbohrungen:
Für das Schleifen “zwischen Spitzen” (das genaueste Verfahren) muss die Welle müssen an beiden Enden während der Drehphase Zentrierbohrungen (üblicherweise 60°) aufweisen. Tipp: Geben Sie Zentrierbohrungen in Ihrer Zeichnung an; entfernen Sie diese nicht.
Eckenradien:
Eine Schleifscheibe bricht an ihren scharfen Kanten ab. Es ist unmöglich, eine perfekt scharfe 90°-Kante an einem Absatz einzuhalten. Tipp: Konstruieren Sie einen Freistich (Entlastungsnut) oder einen großen Verrundungsradius am Absatz, damit die Schleifscheibe freikommt.
Unterbrochene Schnitte:
Das Schleifen von Wellen mit Passfedernuten oder Querbohrungen verursacht “unterbrochene Schnitte”, die die Schleifscheibe beschädigen oder Vibrationen verursachen können. Tipp: Dies ist zwar möglich, erhöht jedoch die Kosten. Stellen Sie sicher, dass diese Merkmale vor dem Schleifen entgratet sind.
Aufmaß:
Wir benötigen in der Regel 0,2 mm – 0,4 mm zusätzliches Material auf dem Durchmesser nach Wärmebehandlung um sicherzustellen, dass wir unter etwaige Oxidations- oder Entkohlungsschichten schleifen können.
Branchenanwendungen
Hydraulik
Kolbenstangen für Hydraulikzylinder werden geschliffen und verchromt um eine perfekte Abdichtung unter hohem Druck zu gewährleisten.
Automobilindustrie
Nockenwellen und Kurbelwellen erfordern ein präzises Außenrundschleifen der Nocken und Lagerzapfen, um die Motorsteuerzeiten und einen reibungslosen Betrieb zu gewährleisten.
Elektromotoren
Motorwellen werden geschliffen, um sicherzustellen, dass sich der Rotor perfekt konzentrisch zum Luftspalt des Stators dreht, wodurch Geräusche und Vibrationen reduziert werden.
Lager
Die Innen- und Außenringe von Kugellagern werden auf Rundheitstoleranzen im Mikrometerbereich geschliffen, um die Reibung zu minimieren.