
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
Rectificado cilíndrico (rectificado exterior)
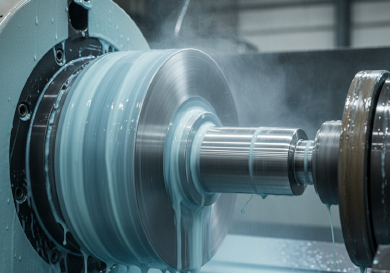
La rectificación cilíndrica (a menudo llamada rectificación de diámetros exteriores, OD Grinding) se utiliza para dar forma al exterior de un objeto que gira alrededor de un eje central. Es el método principal para el acabado de piezas cilíndricas como ejes, semiejes y rodillos que requieren una redondez perfecta (circularidad), concentricidad y un control preciso del diámetro.
En Jucheng Precision, procesamos componentes de acero endurecido y carburo utilizando rectificadoras cilíndricas CNC. A diferencia del torneado, que puede dejar marcas por la presión de la herramienta, la rectificación produce un acabado superficial tan fino como Ra 0,2 µm y mantiene tolerancias de diámetro de +/- 0,002 mm. Ya sea para un prototipo único mediante rectificación “entre puntos” o para producción de alto volumen mediante rectificación “sin centros”, garantizamos que sus piezas rotativas giren con precisión y sin vibraciones.
Especificaciones clave
| Especificación | Rango técnico | Nota |
|---|---|---|
| Diámetro máximo de la pieza | 300 mm | Diámetro exterior (DE) |
| Longitud máxima de la pieza | 1000 mm | Distancia entre centros |
| Tolerancia de diámetro | +/- 0,002 mm | Ajuste de alta precisión |
| Redondez / Circularidad | < 0,001 mm (1 micra) | Crítico para ejes de alta velocidad |
| Rugosidad superficial (Ra) | 0,2 µm – 0,4 µm | Acabado tipo espejo |
| Materiales compatibles | Acero endurecido (50+ HRC), carburo, ejes cromados | Los materiales blandos obstruyen las muelas |
| Variantes del proceso | Entre centros, sin centros | Depende de la geometría de la pieza |
Métodos de rectificado
| Método | Descripción | Beneficios clave y aplicaciones |
|---|---|---|
| Entre centros | La pieza se sujeta por agujeros de centrado en ambos extremos. La pieza gira mientras la muela elimina material. | Beneficio: Máxima concentricidad entre múltiples diámetros. Se puede retirar y volver a cargar con precisión. Aplicación: Ejes de transmisión de precisión, husillos de turbina. |
| Rectificado sin centros | La pieza se sitúa entre una muela de rectificado y una muela reguladora sin estar sujeta por centros. | Beneficio: Extremadamente rápido para piezas simples de gran volumen. No se necesitan agujeros de centrado. Aplicación: Pasadores cilíndricos, rodillos de agujas, pistones pequeños. |
| Rectificado por penetración | La muela se desplaza radialmente hacia la pieza (como un corte por penetración) en lugar de recorrerla a lo largo. | Beneficio: Puede rectificar hombros y perfiles complejos si la muela se rectifica con la forma deseada. Aplicación: Ejes escalonados, pistas de rodamientos. |
Pautas de diseño para el rectificado cilíndrico
Agujeros de centrado:
Para el rectificado “entre puntos” (el método más preciso), el eje debe debe tener agujeros de centrado (normalmente a 60°) taladrados en ambos extremos durante la fase de torneado. Consejo: Especifique los agujeros de centrado en su plano; no los elimine.
Radios de esquina:
Una muela de rectificar se desgasta en sus esquinas afiladas. Es imposible mantener una esquina perfecta y afilada de 90° contra un hombro. Consejo: Diseñe un socavado (ranura de alivio) o un radio de acuerdo grande en el hombro para permitir que la muela pase libremente.
Cortes interrumpidos:
El rectificado de ejes con chaveteros o agujeros transversales provoca “corte interrumpido”, lo que puede dañar la muela o causar vibraciones. Consejo: Aunque es posible, aumenta el costo. Asegúrese de que estas características estén desbarbadas antes del rectificado.
Sobrematerial:
Normalmente necesitamos dejar de 0,2 mm a 0,4 mm de material adicional en el diámetro después de tratamiento térmico para garantizar que podamos rectificar por debajo de cualquier capa de oxidación o descarburización.
Aplicaciones industriales
Hidráulica
Los vástagos de pistón para cilindros hidráulicos se rectifican y se cromoan para garantizar un sellado perfecto a alta presión.
Automoción
Los árboles de levas y los cigüeñales requieren un rectificado cilíndrico preciso de las levas y los muñones para garantizar la sincronización del motor y un funcionamiento suave.
Motores eléctricos
Los ejes de motor se rectifican para garantizar que el rotor gire perfectamente concéntrico con el entrehierro del estator, reduciendo el ruido y la vibración.
Rodamientos
Las pistas interior y exterior de los rodamientos de bolas se rectifican con tolerancias de redondez a nivel de micras para minimizar la fricción.