
+86-188-7042-1176
project@jcproto.com
الإثنين-الجمعة: 8ص-6م (GMT+8)
EN
معتمد ISO 9001:2015
التجليخ الأسطواني (تجليخ القطر الخارجي)
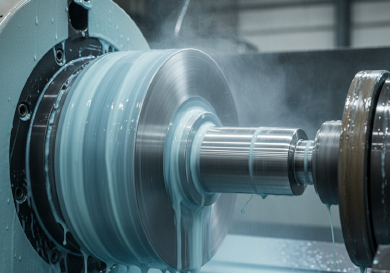
يُستخدم التجليخ الأسطواني (الذي يُطلق عليه غالبًا تجليخ القطر الخارجي) لتشكيل السطح الخارجي لجسم يدور حول محور مركزي. وهو الطريقة الأولى لإنهاء الأجزاء الأسطوانية مثل الأعمدة والمحاور والبكرات التي تتطلب استدارة مثالية (دائرية) وتمركزًا متحدًا وتحكمًا دقيقًا في القطر.
في Jucheng Precision، نعالج مكونات الفولاذ المقسى والكربيد باستخدام ماكينات التجليخ الأسطواني CNC. وعلى عكس الخراطة التي قد تترك آثار ضغط أداة القطع، ينتج التجليخ تشطيبًا سطحيًا ناعمًا يصل إلى Ra 0.2µm ويحافظ على تفاوتات القطر بحدود +/- 0.002mm. وسواء كان الأمر لنموذج أولي واحد باستخدام التجليخ “بين المراكز” أو للإنتاج بكميات كبيرة باستخدام التجليخ “اللامركزي”، فإننا نضمن أن تدور أجزائك الدوارة بشكل صحيح ودون اهتزاز.
المواصفات الرئيسية
| المواصفات | النطاق الفني | ملاحظة |
|---|---|---|
| أقصى قطر للجزء | 300 مم | القطر الخارجي (OD) |
| أقصى طول للجزء | 1000 mm | المسافة بين المراكز |
| تفاوت القطر | +/- 0.002 مم | ملاءمة عالية الدقة |
| الاستدارة / الدائرية | < 0.001 mm (1 ميكرون) | حاسم للأعمدة عالية السرعة |
| خشونة السطح (Ra) | 0.2 µm – 0.4 µm | تشطيب شبيه بالمرآة |
| المواد المتوافقة | فولاذ مصلد (50+ HRC)، كربيد، أعمدة مطليّة بالكروم | المواد اللينة تسدّ العجلات |
| أنواع العمليات | بين المراكز، بدون مراكز | يعتمد على هندسة القطعة |
طرق التجليخ
| الطريقة | الوصف | الفوائد والتطبيقات الرئيسية |
|---|---|---|
| بين المراكز | تُثبَّت القطعة بواسطة ثقوب مركزية على كلا الطرفين. تدور القطعة بينما تزيل عجلة التجليخ المادة. | الفائدة: أعلى درجة تركيز بين أقطار متعددة. يمكن إزالتها وإعادة تحميلها بدقة. التطبيق: أعمدة الإدارة الدقيقة، مغازل التوربينات. |
| التجليخ اللابمركزي | تستقر القطعة بين عجلة تجليخ وعجلة تنظيم دون تثبيتها بواسطة مراكز. | الفائدة: سريعة للغاية للقطع البسيطة عالية الحجم. لا حاجة لثقوب مركزية. التطبيق: مسامير التثبيت، بكرات الإبرة، المكابس الصغيرة. |
| التجليخ الغاطس | تتحرك العجلة قطريًا داخل القطعة (مثل قطع غاطس) بدلاً من التحرك على طولها. | الفائدة: يمكن تجليخ الأكتاف والملامح المعقدة إذا تم تسوية العجلة على الشكل المطلوب. التطبيق: أعمدة متدرجة، مسارات المحامل. |
إرشادات التصميم للتجليخ الأسطواني
ثقوب المركز:
من أجل التجليخ “بين المراكز” (الطريقة الأكثر دقة)، يجب أن يكون العمود تحديد به ثقوب مركز (عادة 60°) محفورة على كلا الطرفين خلال مرحلة الخراطة. نصيحة: حدد ثقوب المركز على الرسم الخاص بك؛ لا تقم بإزالتها.
أنصاف أقطار الزوايا:
تنكسر عجلة التجليخ عند زواياها الحادة. من المستحيل الحفاظ على زاوية 90° حادة تمامًا مقابل كتف. نصيحة: صمم قطعًا سفليًا (أخدود إرخاء) أو نصف قطر حاشية كبير عند الكتف للسماح للعجلة بالمرور.
القطع المتقطع:
تجليخ الأعمدة ذات مجاري الخوابير أو الثقوب المتقاطعة يسبب “قطعًا متقطعًا”، مما قد يتلف العجلة أو يسبب اهتزازات. نصيحة: رغم أنه ممكن، فإنه يزيد التكلفة. تأكد من إزالة النتوءات من هذه الميزات قبل التجليخ.
سماحية المخزون:
عادةً ما نحتاج إلى ترك مادة إضافية بمقدار 0.2 مم – 0.4 مم على القطر بعد المعالجة الحرارية لضمان إمكانية تجليخ الطبقات الواقعة تحت أي طبقات أكسدة أو إزالة كربنة.
تطبيقات الصناعة
الهيدروليك
تُجلخ قضبان المكابس الخاصة بالأسطوانات الهيدروليكية و تُطلى بالكروم لضمان إحكام مثالي تحت الضغط العالي.
السيارات
تتطلب أعمدة الكامات وأعمدة المرفق تجليخًا أسطوانيًا دقيقًا للحدبات والمجلات لضمان توقيت المحرك والتشغيل السلس.
المحركات الكهربائية
يتم تجليخ أعمدة المحركات لضمان دوران الدوار بشكل متوازٍ تمامًا مع فجوة الهواء في العضو الثابت، مما يقلل من الضوضاء والاهتزاز.
المحامل
يتم تجليخ الحلقتين الداخلية والخارجية للمحامل الكروية لتحقيق تفاوتات استدارة على مستوى الميكرون لتقليل الاحتكاك.