
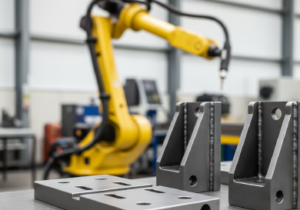
1018鋼
標準的な低炭素「軟鋼」。1018は、強度、延性、そして優れた溶接性のバランスに優れ、低コストです。構造用ブラケット、取付プレート、機械用治具に最適であり、浸炭焼入れにより耐摩耗性表面を付与しつつ、強靭で信頼性の高い芯部を維持することもできます。.
炭素鋼と合金鋼は、その絶大な強度、耐久性、そしてコスト効率の高さから、産業製造の基盤であり続けています。Jucheng Precisionは、軟鋼1018から高張力4140に至るまで、幅広い鋼種に対応した総合的な製造ソリューションを提供しています。鋼の加工には、高い切削抵抗に耐えうる堅牢な機械が必要です。当社工場には高い剛性とトルクを備えた150台以上のCNC工作機械があり、精度を維持しながら迅速に材料を除去することが可能です。IATF 16949認証取得パートナーとして、当社は自動車用駆動部品や構造部品の製造を専門としています。また、熱処理(焼入れ/焼なまし)や表面めっき(亜鉛/黒色酸化皮膜)などの重要な二次加工も提供し、完成品として組み立て可能な部品をお届けします。.
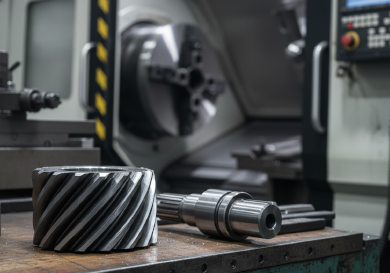
標準的な低炭素「軟鋼」。1018は、強度、延性、そして優れた溶接性のバランスに優れ、低コストです。構造用ブラケット、取付プレート、機械用治具に最適であり、浸炭焼入れにより耐摩耗性表面を付与しつつ、強靭で信頼性の高い芯部を維持することもできます。.
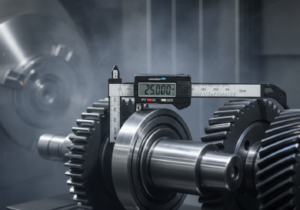
1018よりも高い強度と硬さを持つ中炭素鋼。高周波焼入れに優れた応答性を示すため、重荷重シャフト、アクスル、ギアの製造に最適な選択肢となります。1045は、過酷な産業機械用途において、耐摩耗性と構造的完全性の信頼できる組み合わせを提供します。.
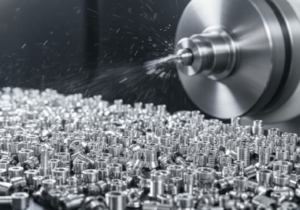
世界で「最も速く切削できる鋼」として知られています。この鉛入り快削炭素鋼は、高速自動ねじ盤加工に最適化されています。卓越した表面仕上げが得られ、溶接を必要としない複雑なブッシュ、油圧継手、小型精密ハードウェアの大量生産に最適です。.
高い引張強度、疲労抵抗、靭性を備えた汎用性の高いクロムモリブデン合金鋼。熱処理歪みを排除するため、しばしば予備焼入れ状態で機械加工され、耐久性と耐衝撃性が不可欠な高応力の自動車アクスル、産業用ギア、油田工具に最適な材料です。.
厚肉部での驚異的な強度と深い焼入れ性で知られるニッケルクロムモリブデン合金。優れた疲労抵抗と靭性を提供します。航空宇宙および防衛分野で極めて重要であり、4340は着陸装置、大型動力伝達シャフト、高性能エンジン部品の標準です。.
浸炭焼入れ(浸炭)専用に設計された高性能合金。極めて高い表面硬さ(60+ HRC)を達成しながら、非常に延性が高く耐衝撃性のある芯部を維持します。この「外は硬く、中は強靭」な特性は、過酷な環境で使用される高衝撃トランスミッションギア、カムシャフト、重荷重ピンに最適です。.
熱処理時の寸法安定性に優れた空冷焼入れ工具鋼。靭性と耐摩耗性の優れたバランスを提供します。A2は、長期的に安定した精度と焼入れ時の歪みを最小限に抑えることが求められる高精度プレス金型、マスターブロック、産業用ナイフの業界標準です。.
最大の耐摩耗性を実現するために設計された高炭素・高クロム鋼。60~62 HRCに焼入れされ、過酷な条件下でも鋭い切れ刃を維持します。この「半ステンレス」工具鋼は、長期連続打ち抜き金型、転造ダイス、極めて長い耐摩耗寿命が要求される産業用ブレードに最適な選択肢です。.
機械加工の容易さと優れた寸法安定性で知られる汎用性の高い油冷焼入れ鋼。精密ゲージ、マスターブロック、オーダーメイド刃物の「汎用」選択肢です。O1は割れのリスクを最小限に抑えつつ高い硬さに達するため、剃刀のように鋭く耐久性のある刃先が求められる部品に最適です。.
繰り返しの加熱と冷却に耐え、ひび割れ(ヒートチェッキング)を生じないように設計された熱間加工用合金です。高温でも高い硬度と強度を維持します。H13は、高圧ダイカスト金型、熱間押出工具、および研磨性材料を扱う大量生産用プラスチック射出成形金型における世界標準です。.
プラスチック射出成形金型産業向けに特別に設計された予備硬化合金(28-32 HRC)です。さらなる熱処理が不要なため、歪みやひび割れのリスクを排除します。P20は、大規模な金型ベース、フレーム、および構造用ダイホルダーにとって最も経済的で信頼性の高い選択肢です。.
| グレード | 一般名 | 主な特性 | 代表的な用途 |
|---|---|---|---|
| 1018 | 軟鋼/低炭素鋼 | 優れた溶接性と成形性。低コスト。高硬度のための熱処理は不可。. | 取付プレート、ブラケット、ピン、治具、一般的な構造部品。. |
| 1045 | 中炭素鋼 | 1018よりも高い強度。中程度の硬度に熱処理可能。良好な被削性。. | ボルト、スタッド、油圧シャフト、ギア。. |
| 4140 | クロモリ鋼 | 優れた靭性、耐衝撃性、疲労強度。高応力部品に広く使用されています。. | アクスル、クランクシャフト、ギア、フライス盤のスピンドル。. |
| 4340 | Ni-Cr-Mo合金鋼 | 厚肉部でも優れた強度と靭性。高温でも強度を維持。. | 航空宇宙用着陸装置、大型トラック部品、動力伝達ギア。. |
| 12L14 | 快削鋼 | 鉛/硫黄を含有し、極めて高速な切削が可能。低強度で溶接不可。. | ブッシュ、インサート、カプラー、大量生産向けスクリューマシン部品。. |
| A2 / D2 | 工具鋼 | 極めて硬く耐摩耗性に優れる。切削工具や金型に使用。. | パンチダイス、モールドインサート、切断刃、ゲージ。. |
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 重切削旋削 | 難加工合金鋼をシャフト、アクスル、円筒ハウジングに加工する高トルクCNC旋削。. | コスト効率のため高速材料除去率で大口径ビレットの処理が可能。. |
| 焼入れ後加工 | PCBNまたは特殊超硬工具を用い、熱処理後(最大約60 HRC)の鋼材を加工。. | 熱処理による歪み後の最終寸法調整を可能にし、高精度を確保。. |
| 精密研削 | 高精度公差(+/- 0.005mm)と優れた表面仕上げを実現する表面研削および円筒研削。. | 自動車や機械用途における軸受面や嵌合部品に不可欠。. |
| EDM・ワイヤカット | 金型製作や複雑な内部形状のために、焼入れされた工具鋼を放電加工で切断します。. | 従来のフライス加工ではアクセスできない鋭い角や深いキャビティの創成を可能にします。. |
熱処理戦略:
鋼は多くの場合、焼なまし(軟化)状態で機械加工され、次に硬度を得るために熱処理され、最後に仕上げ寸法に研削または焼入れ後旋削されます。このワークフローは、加工速度と部品の耐久性のバランスを取ります。.
切りくず制御:
低炭素鋼(1018など)は「粘っこく」なり、長く糸状の切りくずが発生することがあります。切りくずを扱いやすい大きさに分断するために、切りくず分断工具形状と高圧クーラントを使用し、切りくずの絡み付きを防ぎます。.
表面保護:
アルミニウムやステンレスとは異なり、標準的な鋼は錆びやすいです。輸送や保管中の腐食を防ぐため、部品は加工直後に油を塗布するか、めっき(亜鉛、ニッケル、黒色酸化)を施す必要があります。.
工具コーティング:
合金鋼の加工時に発生する高熱に耐えるため、TiCNまたはAlTiNコーティング工具を使用しており、より高速な加工と長い工具寿命を実現します。.
自動車(IATF 16949認証)
主要部品: トランスミッションギア、クランクシャフト、アクスルシャフト、エンジンブラケット。.
鋼を選ぶ理由: 合金鋼(4140/4340など)は、駆動系部品に必要な巨大な疲労強度と靭性を提供します。.
産業機械
主要部品: 油圧シリンダー、機械ベースプレート、高負荷用ファスナー。.
鋼を選ぶ理由: 1018および1045鋼は、高い剛性が要求される構造部品に対してコスト効率の良いソリューションを提供します。.
ロボティクス&オートメーション
主要部品: モーターマウント、精密ガイドレール、構造アーム。.
鋼を選ぶ理由: 高速ロボットシステムにおいて振動を減衰させるために必要な質量と剛性を提供します。.
石油・ガス
主要部品: ドリルビット本体、バルブ、高圧継手。.
鋼を選ぶ理由: 高強度合金は、ダウンホール掘削の過酷な圧力と摩耗環境に耐えます。.
| 密度 | 7.85 g/cm³ |
| 引張強度 | 370 - 2000+ MPa |
| 降伏強度 | 250 - 1600+ MPa |
| 破断伸び | 10 - 35 % |
| 弾性率 | 190 - 210 GPa |
| 硬さ | 120 HB - 60 HRC |
| 熱伝導率 | 40 - 50 W/m-K |
| 電気伝導率 | 5 - 15 % IACS |
| 融点 | 1370 - 1540 °C |
| 最大部品サイズ | 2000 mm (L) x 800 mm (W) x 600 mm (H) |