
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
1018鋼
AISI 1018は、低炭素「軟鋼」の中で最も一般的なグレードです。強度、延性、被削性の優れたバランスを非常に低コストで提供します。その決定的な特徴は優れた溶接性であり、より大きなアセンブリや構造物に溶接される部品の主要な選択肢となっています。合金鋼のように完全焼入れはできませんが、浸炭焼入れ(ケースハードニング)により、強靭な内部コアを保ちながら、硬く耐摩耗性のある表面を付与することができます。Jucheng Precisionでは、構造用プレート、取付ブラケット、機械治具向けに年間何トンもの1018鋼を加工しており、溶接、黒染め、亜鉛めっきなどの包括的な二次サービスを提供しています。.
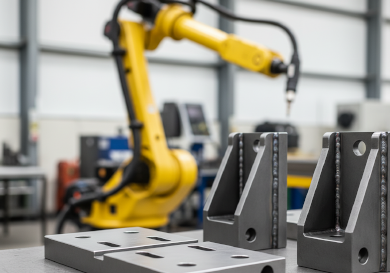
1018鋼の加工能力
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 大量生産ミリング | 1018はコスト効率の良い材料です。大型構造部品のバッチ向けに、高効率なツールパスを活用して材料を迅速に除去します。. | 最適化された荒加工サイクルにより、汎用鋼製ブラケットや取付プレートに対して最も低い部品単価を提供します。. |
| 溶接・製作 | 1018は最も溶接性に優れた鋼です。当社は、その後より大きなフレームやアセンブリに溶接される部品を加工します。. | 当社はワンストップサービスを提供します。CNC加工に続き、認定されたMIG/TIG溶接により複雑なシャーシを製作します。. |
| 平面研削 | 高い透磁率により、1018は平面平行研削用のマグネットチャックへの保持が容易です。. | 工具鋼よりも低コストで、優れた平面度を持つブランチャード研削ベースプレートや治具テーブルを製作します。. |
| 浸炭焼入れ | 表面を浸炭させ、強靭で延性のあるコアを維持しながら、硬く耐摩耗性のある「ケース」を形成します。. | 荷重下で折れることなく表面摩耗に耐える必要がある、耐久性のあるピン、ブッシュ、カムの製造に最適です。. |
1018鋼の製作ガイドライン
切りくず制御:
低炭素鋼は軟らかく「粘り気」があります。長く糸状の切りくずが発生し、工具に絡みつく傾向があります。. ヒント: 切りくず折りインサートと高圧クーラントを使用して、切りくずの排出を管理します。.
錆防止:
1018は耐食性がまったくありません。湿気にさらされるとすぐに錆びます。. ヒント: 加工後は直ちに油を塗るか、黒色酸化皮膜処理、亜鉛めっき、または塗装を施す必要があります。.
焼入れ不可:
1018は(4140のように)全体を焼き入れて硬化させることはできません。可能なのは 浸炭焼入れ (表面硬化)のみです。この合金に「全体焼入れ」を指定しないでください。.
主な用途
機械用治具
加工中に他の部品を保持するために使用されるベースプレート、クランプ、ブロック。低コストで高い安定性。.
構造用ブラケット
溶接性と靭性が重要なエンジン、モーター、重機用の取付金具。.
ピン&ブッシュ
肌焼き1018は、農業機械および建設機械の摩耗部品における標準です。.
消費財
家具のフレームやジム用品など、粉体塗装または塗装が施されるシンプルな外観部品。.
特性
| 密度 | 7.87 g/cm³ |
| 引張強度 | 440 MPa |
| 降伏強度 | 370 MPa |
| 硬さ | 126 HB(ブリネル) |
| 破断伸び | 15% |
| 熱伝導率 | 51.9 W/m-K |
| 被削性評価 | 70% |
| 溶接性 | 優れている |
| 焼入れ性 | 表面のみ |
| 耐食性 | 不良 |
| 磁性 | あり |
| 最大部品サイズ | 2000 x 800 x 600 mm |