
When engineers begin PMMA部品の切削加工, the first question is often simple: “Can the supplier hold the dimensions?” In practice, that is only part of the challenge. A PMMA component may pass dimensional inspection and still fail because its edges are cloudy, a drilled hole develops a crack, a polished surface shows distortion, or residual machining stress causes crazing after assembly.
PMMA, commonly called acrylic, can be an excellent material for transparent housings, optical covers, light guides, inspection windows, display components, medical equipment parts, and precision prototypes. It combines transparency, rigidity, UV stability, low weight, and good machinability. Yet it does not behave like aluminum, POM, or polycarbonate during CNC cutting.
The buying decision therefore should not focus only on the CNC machine. Material grade, tool geometry, heat management, workholding, toolpath strategy, finishing, inspection, packaging, and supplier experience may all affect the final result.
This guide examines PMMA machining from a buyer’s perspective. It explains what PMMA is, how CNC machining works with acrylic, why clear parts sometimes turn white or crack, what tolerances are realistic, how to evaluate suppliers, and when PMMA may be a better choice than polycarbonate or other engineering plastics.
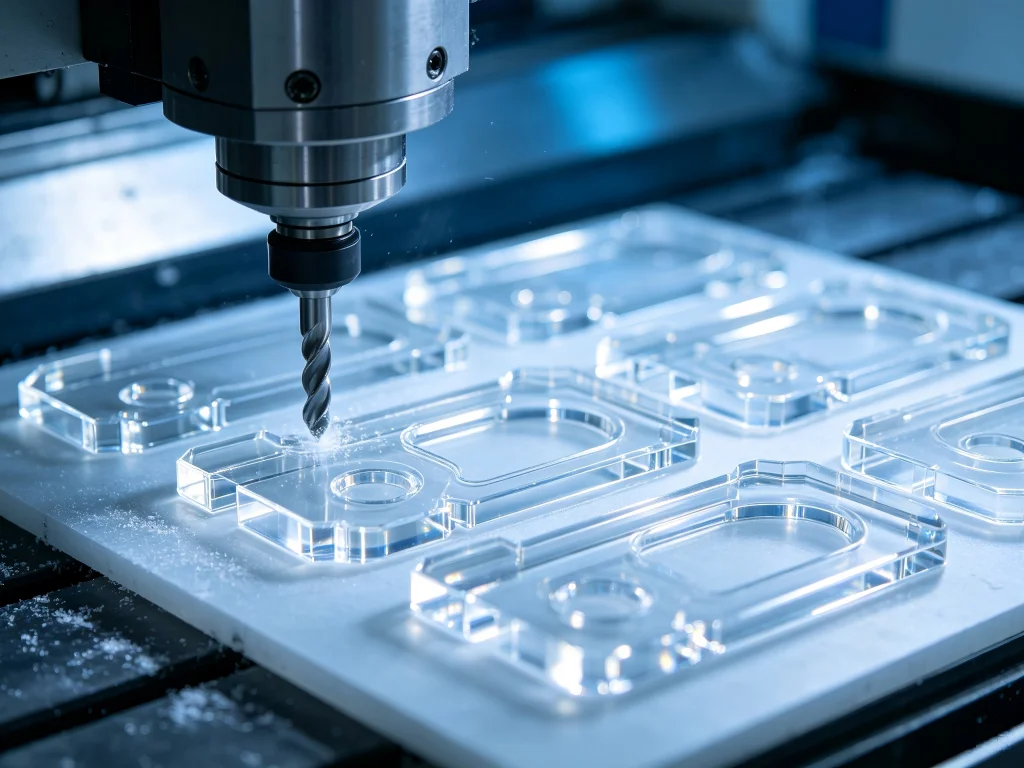
What Is PMMA and Why Is It CNC Machined?
PMMA stands for polymethyl methacrylate. It is a transparent thermoplastic widely known through terms and trade names such as acrylic, acrylic glass, Plexiglas, Perspex, and Lucite.
Its combination of optical appearance and mechanical rigidity makes PMMA particularly useful when a component must be both functional and visually clean. Unlike ordinary glass, PMMA can be milled, drilled, turned, engraved, threaded, polished, and formed using manufacturing equipment commonly associated with metal and plastic machining.
For product engineers, this creates an important advantage. A transparent component does not always need a mold.
A manufacturer could machine one prototype, twenty validation components, or a low-volume production batch directly from PMMA stock. Design revisions can then be introduced through CAD and CAM changes instead of expensive mold modifications.
Common reasons engineers specify machined acrylic include:
- High optical transparency is required.
- The component needs better UV stability than many common transparent plastics.
- Low-volume manufacturing makes injection molding difficult to justify.
- 設計にはポケット、穴、チャネル、カウンターボア、ねじ、または精密な取り付け用フィーチャーが含まれています。.
- 透明なプロトタイプは、最終的な量産設計を忠実に再現している必要があります。.
- 部品には高光沢または研磨された化粧面が必要です。.
- エンジニアリングチームは、金型投資の前に迅速な設計反復を必要としています。.
PMMAは、外観が重要な場合に特に魅力的です。適切に選択され、仕上げられたアクリルグレードは、複雑な形状への加工が比較的容易でありながら、プレミアムなガラスのような外観を実現できます。.
重要な区別:加工可能は簡単を意味しない
アクリルは加工が容易であるとよく言われます。その表現には文脈が必要です。.
PMMAは鋭利な工具でクリーンに切削できますが、その加工ウィンドウは金属に用いられるウィンドウとは異なります。この材料は金属と比較して熱伝導率が比較的低いです。切れ刃周辺で発生した熱は、ワークピースを通じて素早く逃げません。.
切削プロセスが過剰な熱を発生させると、工具周辺の材料が軟化する可能性があります。切りくずが切れ刃に付着し始めることがあります。汚染された工具はさらに摩擦を生み出します。摩擦が増えると熱が増え、問題は急速に加速する可能性があります。.
その結果、溶けたエッジ、曇った壁面、にじんだ表面、寸法誤差、または折損した切削工具が生じる可能性があります。.
これが、経験豊富なプラスチック加工技術者が、単なる最大主軸回転数ではなく、切りくずの生成という観点で考えることが多い理由です。.
目的は、ポリマーをクリーンに切削し、切りくずと発生した熱の多くを、どちらかが表面を損傷する前に除去することです。.
PMMAの加工問題が通常は熱から始まる理由
購買エンジニアが、見た目が似ている2つの見積書を受け取ったと想像してください。.
サプライヤーAは積極的な加工パラメータを提案し、非常に迅速な生産を約束しています。サプライヤーBは、制御された粗加工に続いて専用の仕上げパス、さらに光学面のための追加研磨を提案しています。.
最初の見積もりは安く見えるかもしれません。.
しかし、PMMA加工の経済性は必ずしもサイクルタイムだけで測れるものではありません。.
切削領域の周囲に熱が蓄積すると、いくつかの問題が発生する可能性があります:
- 切りくずが加工面に再溶着する可能性があります;;
- 刃先にプラスチックの付着物(ビルドアップ)が生じる可能性があります;;
- 薄肉形状が変形する可能性があります;;
- 表面粗さが増大する可能性があります;;
- 内部応力がより顕著になる可能性があります;;
- 穴に局部的な割れが生じる可能性があります;;
- 透明な壁面が曇る可能性があります;;
- 後工程の研磨に大幅に多くの手間がかかる可能性があります。.
不良品を10個生み出す高速な切削サイクルは、速い製造とは言えません。.
したがって、良好なPMMA加工は、主軸回転数、チップ負荷、工具形状、送り速度、切込み深さ、冷却戦略、機械剛性、ワーク保持、および部品形状のバランスを取ります。.
鋳造PMMA vs 押出PMMA:重要な購買判断
CNCサプライヤーが最初に尋ねるべき質問の一つは、「何個ですか?」ではありません。「その用途にはどのPMMAグレードと素材形態が必要ですか?」であるべきです。“
鋳造アクリルと押出アクリルは、機械加工中に異なる挙動を示すことがあります。.
鋳造PMMAは、要求の厳しい機械加工や外観用途において好まれることがよくあります。これは、良好な機械加工特性が得られ、特定の応力関連問題に対する感受性が低い可能性があるためです。押出材料は、適切な用途において厚みの均一性とコストの面で利点を提供できます。.
どちらも一律に優れていると自動的に表現すべきではありません。.
正しい選択は、寸法要件、光学要件、素材厚み、形状、仕上げ工程、数量、コスト目標によって決まります。.
鋳造アクリルが好まれる場合
鋳造PMMAは、プロジェクトが機械加工品質、厚肉部、研磨エッジ、詳細な形状、または光学的外観を重視する場合に検討できます。.
以下の用途に実用的な選択肢となります:
光学プロトタイプ、透明マニホールド、ディスプレイブロック、計器窓、実験室部品、ライトガイド、高級筐体、検査治具、複雑な透明機械加工部品。.
押出アクリルが理にかなう場合
押出PMMAは、比較的単純な形状、管理されたシート厚み、高い材料利用率、または設計と機械加工プロセスがその素材に対してすでに検証済みのプロジェクトにおいて、経済的に理にかなう場合があります。.
したがって、購入者は「透明アクリル」だけを指定することを避けるべきです。“
より有用なRFQでは、グレード、素材形態、透明性要件、該当する場合は色、厚み、寸法要件、外観表面要件、およびあらゆる環境曝露を明記します。.
PMMA vs ポリカーボネート vs POM:どの材料を購入すべきか?
部品に透明性が必要だからといって、PMMAが自動的に最良のプラスチックであるわけではありません。耐衝撃性が設計上支配的な場合は、ポリカーボネートが好ましいことがあります。透明性が不要で、寸法安定性、摩耗特性、機械的機能が重要な場合は、POMが好ましいことがあります。.
| 判断要因 | PMMA/アクリル | ポリカーボネート | POM/アセタール |
|---|---|---|---|
| 透明性 | 優れている;光学部品や外観部品によく選ばれる | 非常に良好 | 一般的に不透明 |
| 外観 | 優れた研磨仕上げ外観 | 良好 | 主に機能重視 |
| 耐衝撃性 | 中程度で比較的脆い | はるかに高い;衝撃用途によく好まれる | 良好な機械的耐久性 |
| UV/屋外での可能性 | 一般的に強い | グレードによる | グレードによる |
| CNC加工性 | 適切なプラスチック加工戦略で良好 | 良好だが熱管理は依然重要 | 優れている |
| 光学部品 | 有力候補 | 靭性が重要な箇所で有用 | 透明性には不適切 |
| 研磨クリア仕上げ | 優れた可能性 | 可能 | 通常は該当しない |
| 応力/割れ懸念 | 慎重な加工と仕上げが必要 | 一般に靭性が高いが一部環境では化学的に敏感 | 通常は脆性が低い |
| 典型的な購買優先順位 | 透明性+外観+精度 | 透明性+耐衝撃強度 | 機械的性能+寸法機能 |
この比較は有用な購買原則を浮き彫りにします。材料選定は故障モードから始めるべきです。.
最も許容できない故障が光学歪みや外観不良である場合、PMMAは魅力的な選択肢となり得ます。許容できない故障が衝撃破壊である場合、ポリカーボネートをより重視すべきかもしれません。部品が内部機械要素であり、透明性に価値がない場合は、別のエンジニアリングプラスチックの方が経済的である可能性があります。.
CNC加工によるPMMAの実際の仕組み
基本的なCNCプロセスは他のプラスチックの加工と似ています。CAD形状が部品を定義します。CAMソフトウェアがその形状をツールパスに変換します。CNCコントローラが切削工具をワークピースに対して移動させ、材料を除去します。.
変わるのはプロセス戦略です。.
1. 材料準備
PMMAの原材料は、まず図面および購買仕様と照合して確認する必要があります。板厚、グレード、色、表面状態、保護マスキングは、加工開始前に確認が必要な場合があります。.
材料の取り扱いは、多くの購買担当者が予想する以上に透明部品にとって重要です。CNCサイクル前に付いた傷は、部品完成後も見える可能性があります。.
そのため、製造シーケンスが許す場合、初期加工中は適切な表面に保護フィルムを残しておくことがあります。.
2. ワーク保持
PMMAには確実な支持が必要ですが、過度なクランプ圧力は逆効果になることがあります。.
金属部品は大きなバイスの圧力に耐えられる場合があります。透明アクリル部品は、不適切に保持されると局所的な応力や外観上の損傷が生じる可能性があります。.
形状に応じて、加工戦略ではソフトジョー、真空治具、犠牲プレート、カスタム治具、低歪みクランプ、またはこれらの方法の組み合わせを使用する場合があります。.
薄板部品は、不十分な支持により加工中に振動や浮き上がりが生じる可能性があるため、特に注意が必要です。.
3. 粗加工
粗加工では、必要に応じて最終仕上げ用の制御された取り代を残しながら、不要な材料の大部分を除去します。.
目的は単に材料除去量を最大化することではありません。.
ツールパスは、効率的な切りくず排出を支援し、高温の切りくずの再切削を防ぐ必要があります。切削領域に残った切りくずは再度切削される可能性があり、不要な熱を加え、表面を損傷する恐れがあります。.
4. 仕上げ加工
専用の仕上げ工程により、寸法制御と外観が大幅に改善される場合があります。.
1回の切削パスで粗加工と仕上げを同時に行うのではなく、工程では小さく制御された取り代を残すことができます。その後、鋭利な仕上げ工具がより安定した条件でその材料を除去します。.
このアプローチは、目に見えるエッジ、シール面、精密ポケット、導光面、および二次研磨を受ける部品に特に有効です。.
5. バリ取りとエッジ処理
PMMA部品は、CNC加工後に慎重なバリ取りが必要となる場合があります。過度な手仕上げは、傷、エッジの丸み、または不均一な形状を生じさせる可能性があります。.
したがって、バリ取り方法は図面の要件を反映すべきです。.
隠れた機械的エッジと光学的に視認されるエッジは、自動的に同じ処理を受けるべきではありません。.
6. 検査
外観が仕様の一部である場合、検査は寸法以上のものを検証すべきです。.
実用的な検査計画には、寸法チェック、ねじの検証、外観検査、表面要件、透明性評価、化粧面ゾーン、包装検査が含まれる場合があります。.
ツーリングの疑問:なぜカッター形状が重要なのか
アクリルについて議論する機械加工者は、しばしば一つの話題に戻ります。それは鋭い工具です。.
これは理にかなっています。PMMAは、工具が切削ではなく摩擦を起こすと反応が悪いからです。.
効率的なプラスチック切削用に設計された工具形状は、ポリマーを考慮せずに選ばれた汎用カッターよりも、優れた切りくず形成と排出を提供できる可能性があります。.
シングルフルートまたはOフルートのカッターは、開いた形状が切りくずの逃げ場を提供するため、アクリル加工によく検討されます。形状や仕上げ要件に応じて、研磨超硬工具や専用の仕上げカッターも適切な場合があります。.
非常に厳しい光学面には、専用のダイヤモンド工具を検討することもできます。.
購入者にとって重要な点は、単一の万能カッターを指定することではありません。.
代わりに、粗加工、仕上げ加工、穴あけ、彫刻、光学面加工の間で工具がどのように変わるかをサプライヤーに尋ねてください。.
すべてのPMMA形状を同じ汎用エンドミルで処理するサプライヤーは、再現性のある化粧品質を達成するのが難しい場合があります。.
RPMは話の半分にすぎない
オンラインで最もよくある質問の一つは、「アクリルにはどのRPMを使うべきか?」です。“
単一の正しい数値は存在しません。.
適切なスピンドル回転数は、カッター径、刃数、工具形状、送り速度、切込み深さ、機械剛性、クーラントまたはエアの戦略、材料グレード、および所望の仕上げに依存します。.
これは、別の工場のスピンドル設定をそのままコピーしても失敗する可能性がある理由を説明しています。.
小型のデスクトップルーターと剛性の高い産業用マシニングセンタは、どちらもPMMAを切削していても、必ずしも同じパラメータを使用できるわけではありません。.
より有用な概念はチップ負荷です。.
スピンドル回転数に対して送りが低すぎると、カッターがこすれたり、非常に小さな切りくずを生成したりする可能性があります。熱が上昇します。ポリマーは軟化し、カッターに付着する可能性があります。.
しかし、切削負荷が過大になると、脆いエッジが欠けたり、小さな工具が破損したりする可能性があります。.
安定したPMMA加工は、これらの両極端の間に存在します。.
そのバランスは、恣意的な「最大RPM」ルールではなく、プロセス知識と検証済みの加工パラメータを通じて構築されるべきです。.
CNC加工中にPMMAが白くなる理由
曇りや乳白色の表面は、透明アクリル部品において最も悩ましい欠陥の一つです。.
根本原因は、単純な一つの問題ではなく、複数のメカニズムが関与している可能性があります。.
考えられる要因には、過剰な切削熱、こすれ、鈍化した工具、切りくず排出不良、不適切な切削形状、過度な振動、粗い荒加工の痕跡、または加工中に導入された応力などがあります。.
したがって、是正戦略は診断から始まります。.
材料が目視で溶けている場合は、熱管理に直ちに注意を払うべきです。エッジに規則的な工具痕があるが溶けていない場合は、仕上げパラメータとカッター形状により注意を払うべきです。ひび割れが即座ではなく後から現れる場合は、残留応力と化学的曝露も調査すべきです。.
言い換えれば、「もっと研磨する」ことが常に正しい解決策とは限りません。.
研磨された表面は、不安定な加工プロセスを確実に補うことはできません。.
欠けエッジの防止
欠けは、切削工具が支持されていないアクリルエッジに進入または退出する箇所でしばしば発生します。.
これは特に薄肉部、狭いタブ、ドリル出口、外側輪郭の周辺で問題となることがあります。.
したがって、CAM戦略によって工具が部品に進入・退出する位置と方法を制御できます。.
実用的なアプローチとしては、より良い材料支持の維持、検証済みの箇所でのツールパス方向の変更、進入・退出動作の調整、仕上げ負荷の低減、犠牲材料の残置、荒加工と仕上げ加工の分離などが挙げられます。.
購入における重要な教訓は、エッジ品質が図面上の公称公差だけで決まるわけではないということです。.
エッジが目視で見える場合は、サプライヤーに伝えてください。.
機械加工者はSTEPモデルからすべての外観要件を推測することはできません。.
将来のひび割れを生じさせないPMMAの穴あけ
アクリルの穴あけには独自の工程計画が必要です。.
ドリル周辺に熱が蓄積する可能性があります。貫通時に欠けが生じることがあります。不適切な工具形状は穴周辺に過大な応力を生じさせる可能性があります。さらに、締結具の締め付けが強すぎると組立応力が加わります。.
したがって、製造直後は許容できるように見える穴が、後になって故障箇所となる可能性があります。.
設計者は、穴径、穴周辺の肉厚、エッジ距離、皿穴形状、締結具荷重、インサート、最終組立品の化学的環境を考慮すべきです。.
部品が繰り返し締結・取り外しされる場合、直接加工した小さなプラスチックねじに依存することが常に最良の長期設計とは限りません。.
負荷と形状に応じて、金属製のねじインサートや別の締結方法を用いることで、より優れた保守性が得られる可能性があります。.
どの公差を指定すべきか?
これは、購入者が製品性能を向上させることなく、誤ってコストを増加させてしまう領域の一つです。.
PMMAのすべての寸法に極めて厳しい公差を設定した図面は、サプライヤーに非重要な特徴部を精密インターフェースのように扱うことを強いるものです。.
その結果、加工時間、検査工数、不良リスク、そして価格が増加する可能性があります。.
代わりに、寸法を機能に応じて区分してください。.
軸受位置、光学的位置合わせ特徴部、シール面、組立インターフェース、または精密位置決め穴は、より厳しい管理を正当化する場合があります。外観上のプロファイルはそうではないかもしれません。.
PMMAは依然としてポリマーです。温度と内部応力は、安定した金属部品の場合とは異なる形で寸法に影響を与える可能性があります。.
したがって、適切な公差とは、組立が実際に必要とする公差です。.
JUCHENGは、ほとんどの特徴部に対して一般的な加工公差±0.005インチ(±0.127 mm)を公表しており、材料と形状に応じて±0.001インチ(±0.025 mm)以上が可能な場合があると述べています。PMMAプロジェクトでは、達成可能な値は、すべての図面寸法に自動的にコピーするのではなく、個々の形状に対して検討されるべきです。.
製造容易性のための設計:アクリル部品をより作りやすくする
優れたCNCの結果は、材料が機械に届く前に始まります。.
いくつかの設計上の決定により、製造リスクを低減できます。.
- 不必要に薄い壁を避けてください。. 薄いアクリル壁は、加工中に振動したりたわんだりする可能性があり、取り扱い中により脆弱になることがあります。.
- 実用的な内側コーナー半径を使用してください。. CNCエンドミルは自然に丸みのある内側コーナーを形成します。不可能な鋭利な内側コーナーを指定すると、追加の工程が必要になる可能性があります。.
- 機能公差と外観公差を分けてください。. 組み立てに必要な箇所に精度を適用してください。.
- 図面上で光学面を特定してください。. “「クリアPMMA」だけでは必要な表面仕上げを定義できません。.
- 工具のアクセスを考慮してください。. 深く狭いポケットや極端なアスペクト比は長い工具を必要とし、剛性が低下する可能性があります。.
- 穴から端部までの距離を確認してください。. 穴周辺の脆弱な形状はひび割れリスクを高める可能性があります。.
- ねじの機能を指定してください。. サプライヤーは、ねじが一時的な試作品の機能なのか、繰り返し使用される量産用インターフェースなのかを知る必要があります。.
- 外観ゾーンを定義してください。. 目に見える前面と隠れた取り付け面では、まったく異なる仕上げ基準が必要になる場合があります。.
これらの手順により、サプライヤーが実際の製品価値を生み出す箇所に工程管理を集中できるため、コストを削減しながら一貫性を向上させることができます。.
表面仕上げ:「透明」は仕上げ仕様ではありません
この区別が多くの調達上の問題を引き起こします。.
PMMA素材は透明な状態で届くかもしれませんが、CNC工具は物理的に材料を除去します。そのため、下地のポリマーが透明であっても、新たに加工された表面には工具痕が現れることがあります。.
異なる仕上げレベルについては、見積時に協議する必要があります。.
加工ままのPMMA
加工ままの表面には、カッターのパターンが目に見えて残ることがあります。これは、隠れた取付部、内部ポケット、治具、エンジニアリング試作品、および光学的外観が要求されない機能部品にとっては、まったく許容できる場合があります。.
二次研磨が最小限に抑えられるため、通常は最も経済的な選択肢です。.
機械研磨PMMA
機械仕上げは、加工痕を段階的に低減し、透明性を向上させることができます。このプロセスには、制御された研磨段階と、それに続く研磨剤が含まれる場合があります。.
この方法は多くの化粧面に有用ですが、寸法に関わる形状の周辺では慎重に制御する必要があります。.
研磨は材料を除去します。したがって、寸法変化を考慮せずに、表面を最終寸法どおりに正確に加工した後、大幅に研磨することは常に可能とは限りません。.
火炎研磨
火炎研磨は、表面を短時間加熱することで、特定の露出したアクリルエッジを迅速に改善できます。.
ただし、これを万能な解決策として扱うべきではありません。.
この熱プロセスは応力を導入する可能性があり、すべての精密部品、接着部品、薬品に曝される部品、または安全に関わる部品に適しているとは限りません。.
特定の用途に適しているかどうかは、エンジニアリングレビューで判断する必要があります。.
ダイヤモンド仕上げ
要求の厳しい透明表面では、専用のダイヤモンド工具を使用することで、制御された切削によって極めて微細な仕上げを直接実現できます。.
このアプローチにより、従来の研磨の必要量を減らせる可能性がありますが、コスト、形状、設備、光学仕様によって正当化される必要があります。.
光学品質には専用の検討が必要
「透明アクリル」を求める購入者と光学部品を求める購入者は、必ずしも同じ製品を求めているわけではありません。.
透明な機械ガードには適切な視認性があれば十分です。ライトガイドには制御された光透過性が必要な場合があります。センサー窓には一貫した光学特性が必要な場合があります。実験室用マイクロ流体部品には透明な流路が必要な場合があります。撮像部品には、はるかに厳格な表面および幾何形状の管理が必要な場合があります。.
光学用途では、以下についての協議が必要になる場合があります:
表面粗さ、平坦度、平行度、工具痕、研磨方法、歪み、透明性、検査照明、傷、エッジ品質、応力、許容される外観上の欠陥。.
用途が光学的になるほど、単純な寸法図だけでは役に立たなくなります。.
CNC加工PMMAが適する用途
照明および光学システム
PMMAは光透過用途と広く関連付けられています。CNC加工により、エンジニアは専用金型を待つことなく、ライトガイド、LEDカバー、レンズ関連部品、光学マウント、透明パネル、試作用照明構造を製作できます。.
これは光学開発中に特に価値がある場合があります。というのも、エンジニアは量産前に形状を何度か改訂することがあるからです。.
医療・実験室機器
透明部品により、ユーザーは流体、機構、インジケーター、または内部アセンブリを観察できます。.
想定される用途には、実験室用治具、機器カバー、試作流体制御部品、透明ハウジング、点検窓、装置パネルなどが含まれます。.
材料の適合性は、すべてのアクリルグレードが互換性を持つと仮定するのではなく、滅菌、薬品曝露、規制、生体適合性の要件に対して常に検証する必要があります。.
自動車開発
自動車エンジニアリングチームは、照明試作品、透明カバー、ディスプレイ部品、試験治具、内装開発部品、外観検証モデルにPMMAを使用する場合があります。.
小ロットのCNC生産は、射出成形や専用金型が確定する前の段階で有用です。.
電子機器・計測機器
透明窓、ディスプレイカバー、制御パネル、センサーハウジング、表示部品、試作筐体は、いずれもアクリルの外観上の利点を活かすことができます。.
CNC加工では、穴、ポケット、取付ボス、チャネル、コネクタ用の機能を部品に直接組み込むことも可能です。.
産業機器
機械窓、点検カバー、透明ガード、測定治具、流れ観察部品、試作筐体は、透明プラスチックにおける一般的なエンジニアリング用途です。.
ただし、衝撃危険性が大きい場合には、PMMAをポリカーボネートのようなより靭性の高い代替材料と慎重に比較する必要があります。.
消費財
アクリルは、ディスプレイ部品、照明製品、装飾金物、電子製品、小売用什器、高級筐体において高級感のある外観を実現できます。.
ここでは、外観検査が寸法検査と同様に重要となる場合があります。.
実践的なPMMA CNC事例:曇った試作品から量産対応部品へ
仮説的ではあるが代表的なエンジニアリングプロジェクトを考えてみましょう。.
製品開発者は、複数の取付穴、浅い内部ポケット、表示窓、研磨された外縁を備えた透明センサーハウジングを必要としています。.
最初の試作品は、もともとアルミニウムのような材料向けの生産ロジックで開発されたパラメータを用いて、強引に加工されます。.
寸法は許容範囲内に見えますが、いくつかの問題が生じています。.
ポケット表面は曇っています。一方のエッジには小さな欠けがあります。基本研磨後も工具痕が残っています。2つの穴には、ネジを締めた後に応力痕が現れています。.
自然な反応としては、研磨を強化したくなるかもしれません。.
しかしそれは、製造システムではなく症状を治療することになります。.
より強力な是正計画は、PMMAグレードと素材の状態の見直しから始めることができます。次にサプライヤーは、ワーク保持圧力の検討、プラスチックに適した鋭利な工具の選定、切りくず排出の見直し、粗加工と仕上げ加工の分離、目に見えるエッジ周辺での工具の進入・退出の制御、そして取付穴の設計の見直しを行うことができます。.
そうすれば、最終研磨工程ははるかに良好な加工面から開始できます。.
この区別は経済的に重要です。.
不良な表面を素早く生産し、それを修復するために多大な労力を費やすことは、そもそも表面を正しく加工するよりもコストがかかる可能性があります。.
精密PMMA部品の取り付け
取り付けはCNC加工とは無関係に思えるかもしれませんが、組立方法によって、適切に加工された部品が損傷せずに機能するかどうかが決まることがあります。.
アクリル部品は一般に、位置ずれした形状を無理に押し込むことなく取り付けるべきです。締結具は、金属製ハウジング向けに策定されたトルク値で自動的に締め付けるべきではありません。.
ワッシャー、柔軟なインターフェース、肩付きネジ、インサート、または制御された締結方法は、設計に応じて荷重を分散するのに役立つ場合があります。.
設計者はまた、大きなPMMA部品が金属フレームによって拘束されている場合の熱膨張も考慮すべきです。.
プラスチックが膨張しようとする一方でフレームが動きを妨げると、締結具や鋭い内部形状の周囲に応力が蓄積される可能性があります。.
したがって、クリアランスと取り付け方法は、想定される温度範囲を反映したものにすべきです。.
メンテナンス:加工アクリルの透明性を保つ方法
美しく研磨されたPMMA部品も、不適切な洗浄方法によって損傷する可能性があります。.
日常的なメンテナンスでは、選択したアクリルグレードとの互換性が確認されている洗浄剤を使用する必要があります。.
研磨性のある洗浄材は研磨面に傷を付ける可能性があります。特定の溶剤や刺激性の強い薬品は、特に残留応力が存在する箇所において、クレージングや化学侵食の原因となることがあります。.
重要な用途では、洗浄薬液の化学的性質を生産導入前に検証する必要があります。.
メンテナンス文書には、適切な布、洗浄剤、検査頻度、締結部の点検、交換基準を指定することもできます。.
読み解き方 PMMA部品の加工PDF
PMMA部品の加工PDFを探しているエンジニアは、多くの場合、送りと回転数の情報を求めています。有用な技術文書には、パラメータ表だけではなく、それ以上の内容が含まれているべきです。.
材料の種類、キャスト材と押出材の違い、工具形状、穴あけ、切断、フライス加工、旋削、冷却、切りくず排出、必要に応じたアニーリング、研磨、成形、取り扱いを網羅する情報を探してください。.
確立されたアクリルメーカーの加工ガイドは、万能なCNCレシピを示すものではなく、ポリマーがどのように挙動するかを説明しているため、有用な出発点となる参考資料になります。.
ただし、公開されているパラメータはあくまで出発点として扱うべきです。.
最終的な加工条件の範囲は、実際のCNC工作機械、切削工具、ワーク保持方法、形状、素材、仕上げ要件、生産環境を考慮して決定する必要があります。.
Redditの機械加工者が明かす実際のPMMAの問題
技術マニュアルは理論を説明します。現場の議論は、ユーザーが繰り返し苦労する箇所を明らかにします。.
CNCコミュニティ全体で、いくつかのテーマが繰り返し現れます。.
一つは溶融です。オペレーターは、単にスピンドル回転数を上げても問題が解決しないことにしばしば気づきます。送り、カッター形状、切りくず排出のバランスが悪い場合、スピンドル回転数を上げると切削が改善されるどころか、むしろ熱が増える可能性があります。.
もう一つの繰り返し現れるテーマは工具の切れ味です。アクリル加工に成功しているユーザーは、切れ味の鋭いカッターとプラスチックに適した工具を頻繁に強調しています。.
切りくず排出ももう一つの主要な話題です。切削領域から切りくずを除去することで再切削を減らし、熱の制御に役立つため、気流についてよく議論されます。.
表面の透明性も、しばしば混乱の原因となります。機械加工者は、通常のフライス加工で光学面が得られると期待することがあります。実際には、要求の厳しい光学仕上げには、専用の仕上げパス、特殊なカッター、研磨、または高度なダイヤモンド加工技術が必要となる場合があります。.
これらの議論は、本ガイドの中心的なポイントを裏付けています。PMMAの品質は、単一のRPM設定ではなく、プロセス全体によって生み出されるのです。.
PMMA CNCサプライヤーにバイヤーが尋ねるべきこと
部品単価は重要ですが、それは加工能力の後に検討すべきものです。.
有用なサプライヤー評価は証拠から始まります。.
そのサプライヤーが主に金属を加工するのではなく、エンジニアリングプラスチックを日常的に加工しているかどうかを尋ねてください。鋳造PMMAと押出PMMAをどのように選択するかを尋ねてください。熱と切りくずを制御するためにどのような戦略を用いるかを尋ねてください。粗加工用工具と仕上げ用工具を分けられるかを尋ねてください。透明な外観面をどのように検査するかを尋ねてください。.
次に、設備と品質インフラを調べます。.
複雑な形状を扱うサプライヤーには、多軸加工が必要となる場合があります。大量生産プロジェクトでは、不安定な納期を避けるために十分な機械能力が必要となる場合があります。厳しい公差の組立品には、適切な測定システムが必要です。自動車や医療のプロジェクトでは、体系的な品質管理とトレーサビリティが求められる場合があります。.
最後に、その企業がエンジニアリングコミュニケーションをどのように管理しているかを尋ねてください。.
PMMAプロジェクトはDfMフィードバックの恩恵を受けます。薄肉、深いポケット、微小な内側半径、壊れやすい穴、非現実的な光学仕様といった問題は、加工を開始する前に修正する方がはるかに安価だからです。.
なぜJUCHENGがCNC加工PMMA部品に選ばれるのか?
JUCHENGはPMMAプロジェクトを単純なプラスチック切断作業ではなく、精密製造プログラムとして捉えています。.
同社は13年以上の精密製造経験を有し、約8,000平方メートルの製造施設を運営しています。設備基盤には150台以上のCNC機械と25台以上の先進的な5軸マシニングセンタが含まれます。.
この設備範囲は、単純なアクリル部品から、多面形状、精密ポケット、穴、複雑な輪郭、厳しい組立関係を含むより複雑な部品まで対応できます。.
切断前のエンジニアリングサポート
JUCHENGは見積時に設計製造性(DFM)フィードバックを提供します。.
これはPMMAでは重要です。なぜなら形状がプロセスリスクに影響するからです。エンジニアは生産前に薄肉、穴位置、内側半径、加工アクセス、外観面、公差、仕上げ要件をレビューできます。.
CAD段階で製造リスクを低減することは、不適切な設計を機械上で補償しようとするよりも効果的である場合があります。.
3軸・4軸・5軸CNC対応能力
JUCHENGの製造プラットフォームには、3軸および4軸フライス加工、同時5軸加工、CNC旋削、旋盤・フライス複合加工、EDM、精密研削、および関連する精密プロセスが含まれます。.
PMMAでは、部品が複数の面に特徴を有する場合に多軸対応能力が有用です。不要な段取りを減らすことで、特徴間の幾何学的関係を改善すると同時に、敏感な透明表面の取り扱いも減らせます。.
大規模な製造能力
150台以上のCNC機械を備えるJUCHENGは、迅速な試作からより大規模な生産要件まで対応できます。.
これは、エンジニアリング検証から反復生産までを1社のサプライヤーで支えたい調達チームにとって重要です。.
試作専用のサプライヤーは5個では良好に機能しても、要件が数百または数千個になると苦戦する可能性があります。したがって生産計画では、サプライヤー認定前に将来の数量を考慮すべきです。.
要求の厳しい業界向けの品質管理
JUCHENGはISO 9001:2015、IATF 16949、ISO 13485、ISO 14001などの認証を公開しています。.
IATF 16949は自動車サプライチェーンで求められる規律あるプロセスアプローチを支え、ISO 13485は医療機器製造に関連する品質マネジメントの枠組みを提供します。ISO 9001はより広範な製造業務全体における体系的な品質管理を支えます。.
認証だけでは、すべてのPMMA部品があらゆる用途要件を満たすことを保証するものではありません。しかし、加工業務の背後に構造化された品質システムが存在する証拠をバイヤーに提供します。.
高度な検査
JUCHENGは精密検査能力の一環としてZeiss CMM装置を使用しています。.
重要な取付パターン、精密ポケット、幾何学的関係、または組立インターフェースを備えたアクリル部品では、適切な寸法検証がCNC機械の能力と同じくらい重要になる場合があります。.
検査要件は見積時に定義すべきであり、それにより製造および品質チームがどの寸法が重要かを理解できます。.
プロトタイプから生産へ
JUCHENGの公開ワークフローは、CAD提出から始まり、見積およびDfMレビュー、加工および品質管理、そして最終検査と納品へと続きます。.
同社が公開している標準的な試作品のリードタイムは、材料の入手可能性と複雑さに応じて約5~10営業日であり、特急プロジェクトは概ね3~5営業日で対応可能な場合があります。生産スケジュールは数量と複雑さに依存します。.
この仕組みは、より大規模な製造プログラムに着手する前に透明な試作品を検証する必要がある製品チームにとって有用です。.
加工PMMAのRFQを準備する方法
充実した見積パッケージは、何度にもわたるメールのやり取りを防ぎ、サプライヤーが要件を異なる解釈をするリスクを低減できます。.
まず3D CADモデルから始め、できればSTEPまたは他の広くサポートされているソリッドモデル形式を使用してください。公差、ねじ、重要寸法、検査要件、外観上の注記については2D図面を追加してください。.
既知の場合はPMMAグレードを指定してください。グレードが固定されていない場合は、用途を説明し、製造エンジニアが代替品を提案できるようにしてください。.
光学的または外観上重要なすべての表面を特定してください。.
要件が単に透明であること、視覚的に研磨されていること、または真に光学品質であることを定義してください。.
今回の注文数量と予想される将来の数量の両方を含めてください。試作品10個と年間生産10,000個では、異なる治具やプロセス戦略が正当化される場合があります。.
最後に、使用環境を説明してください。.
温度、UV曝露、洗浄薬品、衝撃リスク、締結方法、および嵌合材料は、PMMAが実際に正しい材料であるかどうかに影響を与える可能性があります。.
PMMA CNC加工におけるコスト要因
材料費は最終見積もりの一部にすぎません。.
加工時間は、深いポケット、複雑な3D曲面、小径カッター、複数の段取り、および厳しい公差によって増加します。.
研磨は主要なコスト要因になる可能性があります。透明な外観表面を実現するには、通常の機能性プラスチック部品を製造するよりも多くの労力が必要となることが多いためです。.
検査要件もコストに影響します。すべての部品のすべての特徴を測定するのは、いくつかの重要な寸法をサンプリングするよりもコストがかかります。.
少量の試作品は1個あたりの段取りコストが高くなる可能性がありますが、より大きな数量ではプログラミング、治具、プロセス開発のコストをより多くの部品に配分できます。.
したがって、低価格を求めるバイヤーは、自動的にサプライヤーを変更するのではなく、まず設計の簡素化に目を向けるべきです。.
不要な内部半径を大きくする、重要でない公差を緩める、研磨面積を減らす、段取りを簡素化する、または標準的な素材厚さを使用することで、製品の機能を変えずにコストを下げられる可能性があります。.
バイヤーが防げるPMMA加工のよくあるミス
最初のミスは、最低見積もりだけで購入することです。.
低い単価は、部品がひび割れ、曇った表面、一貫性のない寸法、または許容できない傷を伴って届いた場合、高くつく可能性があります。.
2つ目の間違いは、外観品質を定義しないことです。.
「透明」「美しい仕上げ」「傷なし」といった表現は主観的です。図面、サンプル、限界見本、写真、または合意された検査基準によって、期待値を測定可能にできます。.
3つ目の間違いは、過剰な公差設定です。.
厳しい公差は機能を守るためのものであり、図面を飾るためのものではありません。.
4つ目の間違いは、PMMAを金属のように扱うことです。.
ワークホールディング、切削パラメータ、熱挙動、バリ取り、研磨には、プラスチック特有のアプローチが必要です。.
5つ目の間違いは、組立を無視することです。.
完璧に加工されたアクリル部品でも、締結具が過度な局部応力を生じさせたり、不適合な薬品が応力のかかった表面に接触したりすると、割れることがあります。.
CNC加工PMMA部品に関するFAQ
PMMAはCNC加工が容易ですか?
PMMAは良好な被削性を持ちますが、透明で寸法安定性のある表面を実現するには、適切な工具とプロセス管理が必要です。鋭利な刃物、効果的な切りくず排出、安定したワークホールディング、そしてバランスの取れた送りと主軸回転数によって、溶融、欠け、不良な表面仕上げを低減できる場合があります。.
アクリル加工に最適な刃物は何ですか?
すべての形状に対応する万能な刃物はありません。単刃やOフルート形状を含む、プラスチック向けに設計された鋭利な超硬工具は、有用な切りくずクリアランスが得られるため、一般に検討されます。高級な光学仕上げには、専用の研磨工具やダイヤモンド工具が適切な場合があります。.
CNCフライス加工中にアクリルが溶融するのはなぜですか?
溶融は通常、切削領域における過剰な熱を示します。考えられる原因には、主軸回転数に対する送りの不足、刃物の鈍化、切りくずの再切削、排出不良、不適切な刃物形状、過剰な工具の食い込み、または不安定な加工条件が含まれます。.
CNC加工されたPMMAは完全に透明にできますか?
はい、PMMAは優れた透明性を実現できますが、通常の機械加工では目に見える工具痕が残る場合があります。仕様に応じて、機械研磨、制御されたエッジ研磨、専用仕上げ工具、またはダイヤモンド加工が必要になることがあります。.
CNC加工には押出アクリルより注型アクリルの方が適していますか?
注型アクリルは、良好な機械加工特性から、要求の厳しい機械加工や外観用途で選ばれることがよくあります。押出PMMAは、適した用途では素材の均一性とコスト面で利点がある場合があります。正しい選択は、形状、公差、外観、生産要件によって決まります。.
PMMAとポリカーボネートのどちらを使うべきですか?
用途の主な破壊モードに応じて選択してください。PMMAは光学透明性、表面外観、UV関連用途で好まれる場合があります。ポリカーボネートは、高い耐衝撃性と靭性が設計の主眼となる場合に適している可能性があります。最終的な材料選択は試験で確認する必要があります。.
PMMA部品は厳しいCNC公差を維持できますか?
はい、精密な寸法を製作できますが、達成可能な公差は形状、素材、フィーチャサイズ、温度、加工戦略、検査要件によって異なります。部品全体に極端な精度を指定するのではなく、機能フィーチャに厳しい公差を適用してください。.
PMMA加工の見積もりにPDF図面を提出できますか?
はい。PDF図面は公差、ねじ、表面要件、検査注記に役立ちます。形状が複雑な場合は、通常STEPなどの3D CADファイルを併せて添付する必要があります。JUCHENGは見積検討用に主要なCAD形式のほか、PDFやDWG図面も受け付けています。.
最終バイヤーチェックリスト:優れたPMMAサプライヤーを実際に定義するものは何か?
優れたPMMAサプライヤーとは、単にCNCフライスを所有している企業のことではありません。.
サプライヤーは、透明ポリマーが熱、応力、クランプ、工具形状、仕上げ、組立にどのように反応するかを理解しているべきです。また、図面要件を安定した生産プロセスに変換するための十分なエンジニアリング能力と検査能力も備えているべきです。.
調達チームにとって、最良の購買判断は通常、材料知識、加工能力、表面仕上げ管理、寸法検査、生産信頼性という5つの領域のバランスから生まれます。.
これらの領域が連携することで、CNC加工はPMMA素材を光学、医療、自動車、産業、電子機器、消費者向け用途のための正確で視覚的にきれいな部品に変えることができます。.
JUCHENGと共にPMMA CNC加工プロジェクトを始めましょう
プロジェクトで透明な試作品、精密アクリルハウジング、光学部品、ディスプレイ部品、ライトガイド、実験室用部品、またはカスタムPMMA生産部品が必要な場合、JUCHENGは生産開始前に設計をレビューできます。.
CADモデルと2D図面を以下からアップロードしてください JUCHENG CNCマシニング PMMAグレード、数量、重要公差、外観面、光学要件、目標納期を含めてください。.
エンジニアリングチームは見積前にDfMフィードバックを提供し、加工戦略を評価できます。これにより、薄肉、工具アクセスの困難、脆弱な穴、表面仕上げ、不要な公差に関する潜在的な問題を特定するのに役立ちます。.
アクリル加工に関する技術的背景については、エンジニアは以下も参照できます PLEXIGLASアクリル加工ガイドライン および確立されたCNC材料リファレンスとして ProtolabsのPMMA加工ガイド.
バイヤーにとっての目標は、単にアクリルを切削できる相手を見つけることではありません。目標は、最初の承認済みサンプルから将来の生産バッチまで、要求される寸法、外観、光学性能、生産の一貫性を実現する再現可能な製造プロセスを確立することです。.