
عندما يبدأ المهندسون في تصنيع أجزاء PMMA, ، فإن السؤال الأول غالبًا ما يكون بسيطًا: “هل يمكن للمورد الحفاظ على الأبعاد؟” في الواقع، هذا ليس سوى جزء من التحدي. قد يجتاز مكوّن PMMA الفحص البعدي ومع ذلك يفشل لأن حوافه غائمة، أو يتطور تشقق في ثقب محفور، أو يُظهر سطح مصقول تشوهًا، أو تسبب إجهاد التصنيع المتبقي في تكوّن شقوق دقيقة بعد التجميع.
يمكن أن يكون PMMA، المعروف شائعًا باسم الأكريليك، مادة ممتازة للأغلفة الشفافة، والأغطية البصرية، وأدلة الضوء، ونوافذ الفحص، ومكونات الشاشات، وأجزاء المعدات الطبية، والنماذج الأولية الدقيقة. فهو يجمع بين الشفافية والصلابة واستقرار الأشعة فوق البنفسجية والوزن المنخفض وقابلية التشغيل الجيدة. ومع ذلك، فإنه لا يتصرف مثل الألومنيوم أو POM أو البولي كربونات أثناء القطع باستخدام الحاسب الآلي.
لذلك لا ينبغي أن يركز قرار الشراء على آلة CNC فقط. فقد تؤثر درجة المادة، وهندسة الأدوات، وإدارة الحرارة، وتثبيت قطعة العمل، واستراتيجية مسار الأداة، والتشطيب، والفحص، والتغليف، وخبرة المورد، جميعها على النتيجة النهائية.
يتناول هذا الدليل تصنيع PMMA من منظور المشتري. ويشرح ماهية PMMA، وكيف يعمل التصنيع باستخدام الحاسب الآلي مع الأكريليك، ولماذا تتحول الأجزاء الشفافة أحيانًا إلى اللون الأبيض أو تتشقق، وما التفاوتات الواقعية، وكيفية تقييم الموردين، ومتى قد يكون PMMA خيارًا أفضل من البولي كربونات أو البلاستيكات الهندسية الأخرى.
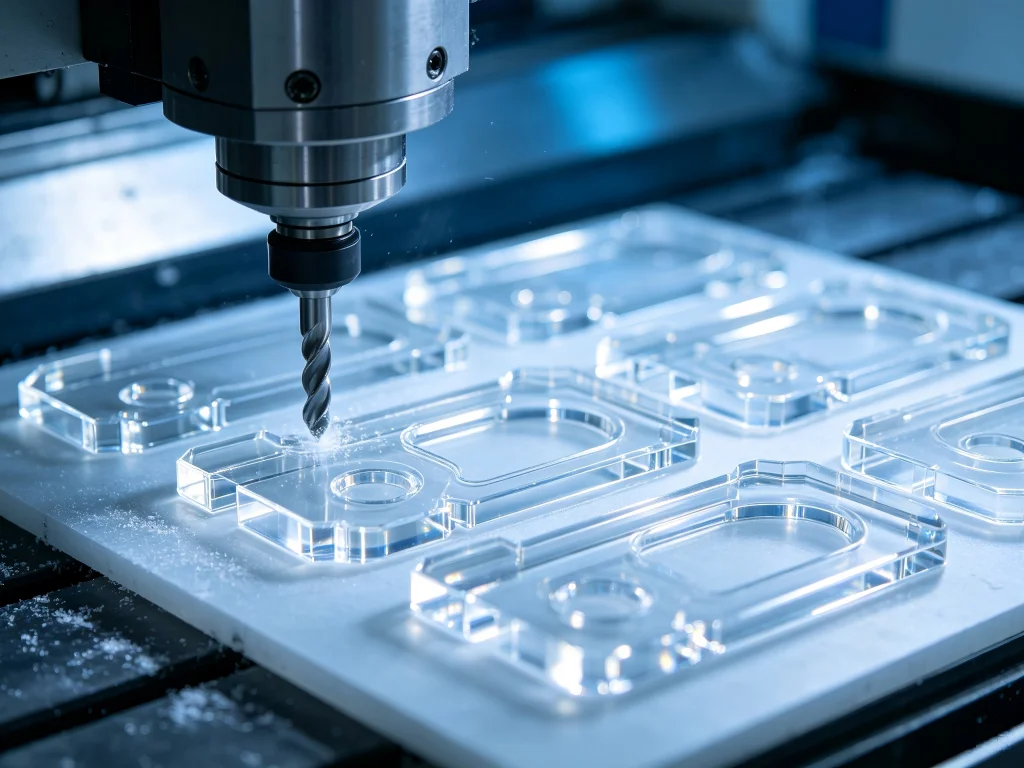
ما هو PMMA ولماذا يُصنَّع باستخدام الحاسب الآلي؟
PMMA هو اختصار بولي ميثيل ميثاكريلات. وهو مادة حرارية لدنة شفافة معروفة على نطاق واسع بمصطلحات وأسماء تجارية مثل الأكريليك، والزجاج الأكريليكي، وPlexiglas، وPerspex، وLucite.
إن مزيج المظهر البصري والصلابة الميكانيكية يجعل PMMA مفيدًا بشكل خاص عندما يجب أن يكون المكوّن وظيفيًا ونظيفًا بصريًا في آن واحد. وعلى عكس الزجاج العادي، يمكن تفريز PMMA وحفره وخراطته ونقشه وتسنينه وتلميعه وتشكيله باستخدام معدات التصنيع المرتبطة عادةً بتشغيل المعادن والبلاستيك.
بالنسبة لمهندسي المنتجات، يخلق هذا ميزة مهمة. فالمكوّن الشفاف لا يحتاج دائمًا إلى قالب.
يمكن للشركة المصنعة أن تصنّع نموذجًا أوليًا واحدًا، أو عشرين مكوّنًا للتحقق، أو دفعة إنتاج بكميات منخفضة مباشرةً من مخزون PMMA. ويمكن بعد ذلك إدخال تعديلات التصميم من خلال تغييرات CAD وCAM بدلًا من تعديلات القوالب المكلفة.
تشمل الأسباب الشائعة التي تجعل المهندسين يحددون الأكريليك المُصنَّع آليًا:
- الحاجة إلى شفافية بصرية عالية.
- يحتاج المكوّن إلى استقرار أفضل تجاه الأشعة فوق البنفسجية مقارنة بالعديد من البلاستيكات الشفافة الشائعة.
- التصنيع بكميات منخفضة يجعل من الصعب تبرير القولبة بالحقن.
- يتضمن التصميم تجاويف وثقوبًا وقنوات وثقوبًا غاطسة وخيوطًا أو ميزات تركيب دقيقة.
- يجب أن يمثل النموذج الأولي الشفاف بدقة التصميم النهائي للإنتاج.
- يحتاج المكوّن إلى سطح تجميلي عالي اللمعان أو مصقول.
- تحتاج فرق الهندسة إلى تكرارات تصميم سريعة قبل الاستثمار في الأدوات.
تكون PMMA جذابة بشكل خاص عندما تكون المظاهر مهمة. يمكن لدرجة أكريليك مختارة ومشطبة بشكل صحيح أن تنتج مظهرًا فاخرًا شبيهًا بالزجاج مع بقائها أسهل في التشغيل الآلي إلى هندسة معقدة.
التمييز المهم: قابلية التشغيل الآلي لا تعني السهولة
غالبًا ما يوصف الأكريليك بأنه سهل التشغيل الآلي. تحتاج هذه العبارة إلى سياق.
يمكن قطع PMMA بشكل نظيف باستخدام أدوات حادة، لكن نافذة التشغيل الآلي تختلف عن النافذة المستخدمة للمعادن. تتميز المادة بموصلية حرارية منخفضة نسبيًا مقارنة بالمعادن. الحرارة المتولدة حول حافة القطع لا تتبدد بسرعة عبر قطعة العمل.
إذا ولّدت عملية القطع حرارة زائدة، فقد تلين المادة المحيطة بالأداة. قد تبدأ الرقائق في الالتصاق بحافة القطع. ثم تولّد الأداة الملوثة احتكاكًا إضافيًا. ينتج عن المزيد من الاحتكاك مزيد من الحرارة، وقد تتسارع المشكلة بسرعة.
قد تشمل النتيجة حوافًا منصهرة وجدرانًا ضبابية وأسطحًا ملطخة وأخطاء أبعاد أو أدوات قطع مكسورة.
لهذا السبب غالبًا ما يفكر مشغلو آلات البلاستيك ذوو الخبرة من حيث تكوّن الرقائق بدلًا من مجرد الحد الأقصى لسرعة المغزل.
الهدف هو قطع البوليمر بشكل نظيف وإزالة كل من الرقاقة وكثير من الحرارة المتولدة قبل أن يتمكن أي منهما من إتلاف السطح.
لماذا تبدأ مشاكل التشغيل الآلي لـ PMMA عادةً بالحرارة
تخيل أن مهندس مشتريات يتلقى عرضين متشابهين بصريًا.
يقترح المورد A معاملات تشغيل عدوانية ويعد بإنتاج سريع جدًا. ويقترح المورد B عملية تجويف خشن مُتحكَّم بها تتبعها تمريرات تشطيب مخصصة وتلميع إضافي للأسطح البصرية.
قد تبدو عرض السعر الأول أرخص.
ومع ذلك، لا يمكن دائمًا قياس اقتصاديات تشغيل PMMA بزمن الدورة وحده.
عندما تتراكم الحرارة حول منطقة القطع، قد تحدث عدة مشكلات:
- قد تلتحم الرقائق مرة أخرى على السطح المشغَّل؛;
- قد تتكوّن تراكمات بلاستيكية على حافة القطع؛;
- قد تتشوّه الميزات الرقيقة؛;
- قد تزداد خشونة السطح؛;
- قد تصبح الإجهادات الداخلية أكثر أهمية؛;
- قد تُظهر الثقوب تشققات موضعية؛;
- قد تصبح الجدران الشفافة غائمة؛;
- قد يتطلب التلميع اللاحق عمالة أكبر بكثير.
دورة قطع أسرع تنتج عشرة أجزاء مرفوضة ليست تصنيعًا أسرع.
لذلك، يوازن التشغيل الجيد لـ PMMA بين سرعة المغزل، وحمل الرقاقة، وهندسة الأداة، ومعدل التغذية، وعمق القطع، واستراتيجية التبريد، وصلابة الماكينة، وتثبيت قطعة العمل، وهندسة الجزء.
PMMA المصبوب مقابل PMMA المبثوق: قرار شرائي مهم
أحد أول الأسئلة التي ينبغي أن يطرحها مورد التصنيع باستخدام الحاسب الآلي (CNC) ليس “كم عدد القطع؟” بل ينبغي أن يكون “أي درجة من PMMA وأي شكل من المخزون يتطلبه التطبيق؟”
يمكن أن يتصرف الأكريليك المصبوب والبثق بشكل مختلف أثناء التشغيل الآلي.
غالبًا ما يُفضَّل PMMA المصبوب للتطبيقات الآلية الصعبة والتطبيقات الجمالية لأنه قد يوفر سلوكًا آليًا ملائمًا وحساسية أقل لمشكلات معينة متعلقة بالإجهاد. يمكن أن توفر المادة المبثوقة مزايا في اتساق السماكة والتكلفة للتطبيقات المناسبة.
ولا ينبغي وصف أي منهما تلقائيًا بأنه متفوق عالميًا.
يعتمد الاختيار الصحيح على المتطلبات الأبعادية، والمتطلبات البصرية، وسماكة المخزون، والهندسة، وعملية التشطيب، وحجم الإنتاج، والهدف التكلفي.
متى قد يُفضَّل الأكريليك المصبوب
قد يُنظر إلى PMMA المصبوب عندما يركز المشروع بقوة على جودة التشغيل الآلي، أو المقاطع الأكثر سماكة، أو الحواف المصقولة، أو الميزات التفصيلية، أو المظهر البصري.
يمكن أن يكون خيارًا عمليًا لـ:
النماذج الأولية البصرية، والمشعبات الشفافة، وكتل العرض، ونوافذ الأجهزة، والمكونات المخبرية، وأدلة الضوء، والحاويات الفاخرة، وتجهيزات الفحص، والمكونات الشفافة المعقدة المشغلة آليًا.
متى قد يكون الأكريليك المبثوق منطقيًا
قد يكون PMMA المبثوق منطقيًا اقتصاديًا للتطبيقات التي تتضمن هندسة بسيطة نسبيًا، أو سماكة صفائح مضبوطة، أو استفادة عالية من المادة، أو المشاريع التي تم فيها التحقق من صحة التصميم وعملية التشغيل الآلي بالفعل لتلك المادة المخزنة.
لذلك ينبغي على المشتري تجنب تحديد “أكريليك شفاف” فقط.”
يحدد طلب عرض السعر (RFQ) الأكثر فائدة الدرجة، وشكل المخزون، ومتطلبات الشفافية، واللون إن وجد، والسماكة، والمتطلبات الأبعادية، ومتطلبات السطح الجمالية، وأي تعرض بيئي.
PMMA مقابل البولي كربونات مقابل POM: أي مادة ينبغي أن تشتريها؟
PMMA ليس تلقائيًا أفضل بلاستيك لمجرد أن أحد المكونات يحتاج إلى أن يكون شفافًا. قد يكون البولي كربونات مفضلًا عندما تكون مقاومة الصدمات هي المسيطرة على التصميم. وقد يكون POM مفضلًا عندما لا تكون الشفافية ضرورية ولكن الاستقرار الأبعادي وسلوك التآكل والوظيفة الميكانيكية مهمة.
| عامل القرار | PMMA / أكريليك | البولي كربونات | POM / أسيتال |
|---|---|---|---|
| الشفافية | ممتازة؛ غالبًا ما يتم اختيارها للأجزاء البصرية والتجميلية | جيد جدًا | معتم بشكل عام |
| المظهر البصري | مظهر مصقول ممتاز | جيد | وظيفي في المقام الأول |
| مقاومة الصدمات | متوسطة وهشة نسبيًا | أعلى بكثير؛ غالبًا ما يُفضّل للصدمات | متانة ميكانيكية جيدة |
| إمكانية مقاومة الأشعة فوق البنفسجية / الاستخدام الخارجي | قوي بشكل عام | يعتمد على الدرجة | يعتمد على الدرجة |
| قابلية التشغيل على ماكينات CNC | جيد مع استراتيجية صحيحة لتصنيع البلاستيك | جيد لكن إدارة الحرارة تبقى مهمة | ممتاز |
| المكونات البصرية | مرشح قوي | مفيد حيث تكون المتانة مهمة | غير مناسب للشفافية |
| تشطيب لامع شفاف | إمكانات ممتازة | ممكن | غير ذي صلة عادةً |
| قلق الإجهاد/التشقق | يتطلب تشغيلاً وتشطيباً دقيقين | أكثر متانة بشكل عام لكنه حساس كيميائياً في بعض البيئات | عادةً أقل قابلية للكسر الهش |
| أولوية الشراء النموذجية | الشفافية + المظهر + الدقة | الشفافية + مقاومة الصدمات | الأداء الميكانيكي + الوظيفة الأبعادية |
يُبرز هذا المقارنة مبدأ شرائياً مفيداً: يجب أن يبدأ اختيار المادة من نمط الفشل.
إذا كان الفشل الأكثر غير المقبول هو التشوه البصري أو سوء المظهر، فقد يكون PMMA جاذباً. أما إذا كان الفشل غير المقبول هو الكسر بالصدمة، فقد يستحق البولي كربونات اعتباراً أكبر. وإذا كان المكوّن عنصراً ميكانيكياً داخلياً ولا تُضيف الشفافية أي قيمة، فقد يكون بلاستيك هندسي آخر أكثر اقتصاداً.
كيف تعمل المعالجة الآلية CNC لـ PMMA فعلياً
تبدو عملية CNC الأساسية مشابهة لمعالجة البلاستيكات الأخرى. تُحدد هندسة CAD المكوّن. ويحوّل برنامج CAM تلك الهندسة إلى مسارات أدوات. ويحرّك متحكم CNC أدوات القطع نسبةً إلى قطعة العمل لإزالة المادة.
ما يتغير هو استراتيجية العملية.
1. تحضير المادة
يجب أولاً التحقق من مادة PMMA الخام مقابل الرسم ومواصفات الشراء. قد يلزم تأكيد السُمك والدرجة واللون وحالة السطح والتغطية الواقية قبل بدء المعالجة.
تناوُل المادة يهم أكثر بالنسبة للأجزاء الشفافة مما يتوقعه كثير من المشترين. فالخدش الذي يحدث قبل دورة CNC قد يبقى مرئياً بعد اكتمال الجزء.
لذلك قد يبقى الغشاء الواقي على الأسطح المناسبة أثناء المعالجة المبكرة حيثما يسمح تسلسل التصنيع بذلك.
2. تثبيت قطعة العمل
يحتاج PMMA إلى دعم آمن، لكن ضغط التثبيت المفرط قد يكون له أثر عكسي.
قد يتحمل المكوّن المعدني ضغط ملزمة كبير. أما مكوّن الأكريليك الشفاف فقد يتعرض لإجهاد موضعي أو تلف شكلي عند تثبيته بشكل غير صحيح.
اعتمادًا على الشكل الهندسي، قد تستخدم استراتيجية التشغيل فكوكًا طرية، أو مثبتات تفريغ هوائي، أو ألواحًا قابلة للتضحية، أو مثبتات مخصصة، أو تثبيتًا منخفض التشوه، أو مزيجًا من هذه الطرق.
تستحق مكوّنات الصفائح الرقيقة اهتمامًا خاصًا لأن الدعم الضعيف قد يسمح بالاهتزاز أو الرفع أثناء التشغيل.
3. التشغيل الخشن
تزيل عملية التشغيل الخشن معظم المواد غير المرغوب فيها مع ترك مخزون محكوم للتشطيب النهائي حيث يلزم.
الهدف ليس مجرد أقصى إزالة للمواد.
يجب أن تدعم مسارات الأدوات الإخلاء الفعال للرقائق وتمنع القطع المتكرر للرقائق الساخنة. فالرقاقة التي تبقى في منطقة القطع قد تُقطع مرة أخرى، مما يضيف حرارة غير ضرورية وقد يتلف السطح.
4. التشغيل النهائي (التشطيب)
قد تؤدي عملية تشطيب مخصصة إلى تحسين التحكم في الأبعاد والمظهر الشكلي بشكل كبير.
بدلًا من إجبار تمريرة قطع واحدة على أداء التشغيل الخشن والتشطيب في آن واحد، قد تترك العملية سماحية صغيرة محكومة. ثم تزيل أداة تشطيب حادة تلك المادة في ظروف أكثر استقرارًا.
يمكن أن يكون هذا النهج ذا قيمة خاصة للحواف المرئية، وأسطح الإحكام، والتجاويف الدقيقة، والأسطح الموجهة للضوء، والمكوّنات التي ستخضع للتلميع الثانوي.
5. إزالة النتوءات ومعالجة الحواف
قد تتطلب أجزاء PMMA إزالة دقيقة للنتوءات بعد المعالجة بالـ CNC. فالتشطيب اليدوي العنيف قد يُحدث خدوشًا أو حوافًا مستديرة أو هندسة غير متسقة.
يجب أن تعكس طريقة إزالة الحواف (deburring) متطلبات الرسم الهندسي.
لا ينبغي أن تحصل الحافة الميكانيكية المخفية والحافة المرئية بصريًا على نفس المعالجة تلقائيًا.
6. الفحص
يجب أن يتحقق الفحص من أكثر من الأبعاد عندما يكون المظهر جزءًا من المواصفات.
قد تتضمن خطة الفحص العملية فحوصات الأبعاد، والتحقق من السن اللولبي، والفحص البصري، ومتطلبات السطح، وتقييم الشفافية، والمناطق التجميلية، وفحص التغليف.
مسألة الأدوات: لماذا تُعد هندسة القاطع مهمة
كثيرًا ما يعود الميكانيكيون الذين يناقشون الأكريليك إلى موضوع واحد: الأدوات الحادة.
وهذا منطقي لأن PMMA يستجيب بشكل سيئ عندما تفرك الأداة بدلًا من أن تقطع.
قد توفر هندسة الأدوات المصممة للقطع الفعال للبلاستيك تشكيلًا وإخلاصًا أفضل للرقائق (chips) مقارنة بقاطع متعدد الأغراض يُختار دون مراعاة البوليمر.
غالبًا ما تُعتبر قواطع أحادية الحد (single-flute) أو على شكل O مناسبة لتصنيع الأكريليك لأن هندستها المفتوحة توفر مساحة لخروج الرقائق. واعتمادًا على الميزة ومتطلبات التشطيب، قد تكون أدوات الكربيد المصقولة أو قواطع التشطيب المتخصصة مناسبة أيضًا.
بالنسبة للأسطح البصرية عالية المتطلبات، يمكن النظر في استخدام أدوات ماسية متخصصة.
النقطة المهمة للمشترين هي عدم فرض قاطع واحد عالمي.
بدلًا من ذلك، اسأل المورد كيف تتغير الأدوات بين عمليات التخشين والتشطيب والثقب والنقش وعمليات الأسطح البصرية.
قد يجد المورد الذي يعالج كل ميزة في PMMA بنفس قاطع الطرف العام (end mill) صعوبة في تحقيق جودة تجميلية قابلة للتكرار.
عدد الدورات في الدقيقة (RPM) ليس سوى نصف القصة
أحد أكثر الأسئلة شيوعًا على الإنترنت هو: “ما عدد الدورات في الدقيقة (RPM) الذي يجب أن أستخدمه للأكريليك؟”
لا يوجد رقم صحيح واحد.
تعتمد سرعة المغزل المناسبة على قطر القاطع، وعدد الأسنان، وهندسة الأداة، ومعدل التغذية، وعمق القطع، وصلابة الماكينة، واستراتيجية التبريد أو الهواء، ودرجة المادة، والتشطيب المطلوب.
وهذا يفسر لماذا قد يفشل نسخ إعداد المغزل الخاص بورشة أخرى.
لا يمكن لماكينة تفريز مكتبية صغيرة ومركز تصنيع صناعي صلب أن يستخدما بالضرورة نفس المعاملات حتى لو كان كلاهما يقطع PMMA.
المفهوم الأكثر فائدة هو حمل الرقاقة.
إذا كانت التغذية منخفضة جدًا نسبةً إلى سرعة المغزل، فقد يحتك القاطع أو ينتج رقاقات صغيرة جدًا. فترتفع الحرارة. وقد يلين البوليمر ويلتصق بالقاطع.
أما إذا أصبح حمل القطع مفرطًا، فقد تتشظى الحواف الهشة أو قد يتعطل أداة صغيرة.
توجد معالجة PMMA المستقرة بين هذين الطرفين.
وينبغي تطوير هذا التوازن من خلال معرفة العملية ومعاملات تشغيل مُتحقَّق منها بدلًا من قاعدة اعتباطية “أقصى عدد دورات في الدقيقة”.
لماذا يتحول PMMA إلى اللون الأبيض أثناء التشغيل على ماكينات CNC
تُعد الأسطح الغائمة أو الحليبية من أكثر العيوب إثارةً للإحباط في مكونات الأكريليك الشفافة.
قد ينطوي السبب الجذري على عدة آليات بدلًا من مشكلة واحدة بسيطة.
تشمل العوامل المحتملة المساهمة الحرارة الزائدة للقطع، والاحتكاك، والأدوات الباهتة، وسوء إخلاء الرقاقات، وهندسة القطع غير المناسبة، والاهتزاز المفرط، وعلامات التخشين العميقة، أو الإجهاد الناتج أثناء التشغيل.
لذلك تبدأ استراتيجية التصحيح بالتشخيص.
إذا كانت المادة تذوب بشكل مرئي، فإن الإدارة الحرارية تستحق اهتمامًا فوريًا. وإذا كانت الحافة تحتوي على علامات أدوات منتظمة ولكن دون ذوبان، فقد تستحق معلمات التشطيب وهندسة القاطع مزيدًا من الاهتمام. وإذا ظهرت التشققات لاحقًا بدلاً من ظهورها فورًا، فينبغي أيضًا فحص الإجهاد المتبقي والتعرض الكيميائي.
بعبارة أخرى، “قم بتلميعه أكثر” ليس دائمًا الحل الصحيح.
لا يمكن للسطح المصقول أن يعوّض بشكل موثوق عن عملية تصنيع غير مستقرة.
منع الحواف المتشققة
غالبًا ما يحدث التشقق حيث يدخل القاطع أو يخرج من حافة أكريليك غير مدعومة.
قد يكون هذا مزعجًا بشكل خاص حول الجدران الرقيقة، واللسانات الضيقة، ومخارج الثقوب المحفورة، والخطوط الخارجية.
لذلك يمكن لاستراتيجية CAM التحكم في مكان وكيفية دخول الأداة وخروجها من المكوّن.
قد تشمل الأساليب العملية الحفاظ على دعم أفضل للمادة، وتغيير اتجاه مسار الأداة حيث تم التحقق من صلاحيته، وضبط حركة الدخول والخروج، وتقليل حمل التشطيب، وترك مادة قربانية، أو فصل عمليات التخشين والتشطيب.
الدرس الشرائي المهم هو أن جودة الحافة لا تُحدد فقط من خلال التفاوت الاسمي على الرسم.
إذا كانت الحافة مرئية بصريًا، فأخبر المورّد.
لا يمكن لعامل التشغيل أن يستنتج كل متطلب تجميلي من نموذج STEP.
حفر PMMA دون إحداث تشققات مستقبلية
يستحق حفر الأكريليك تخطيطًا خاصًا للعملية.
يمكن أن تتراكم الحرارة حول المثقاب. وقد يُحدث الاختراق تشققًا. وقد تضع هندسة الأداة السيئة إجهادًا مفرطًا حول الثقب. ثم يمكن للمثبتات المحكمة أن تضيف إجهاد التجميع.
وبالتالي فإن الثقب الذي يبدو مقبولًا فور التصنيع قد يصبح نقطة فشل لاحقًا.
يجب على المصممين مراعاة قطر الثقب، وسُمك الجدار حول الثقب، والمسافة من الحافة، وهندسة التجويف المخروطي، وحمل المثبّت، والحشوات المدرجة، والبيئة الكيميائية للتجميع النهائي.
إذا كان المكوّن سيُثبَّت ويُفكّ بشكل متكرر، فإن الاعتماد على سنّ بلاستيكي صغير مُشكَّل بالقطع مباشرة قد لا يكون دائمًا أفضل تصميم على المدى الطويل.
قد توفّر حشوة ملولبة معدنية أو مفهوم تثبيت مختلف قابلية صيانة أفضل اعتمادًا على الحمل والهندسة.
ما التفاوت الذي ينبغي عليك تحديده؟
هذا مجال يمكن للمشترين فيه أن يزيدوا التكلفة عن غير قصد دون تحسين أداء المنتج.
الرسم الذي يضع تفاوتات بالغة الضيق على كل بُعد من أبعاد PMMA يُرغم المورّد على معاملة الميزات غير الحرجة كأنها واجهات دقيقة.
قد يزيد ذلك من وقت التشغيل بالقطع، وجهد الفحص، وخطر الهدر، والسعر.
بدلًا من ذلك، قسّم الأبعاد وفقًا للوظيفة.
قد يبرّر موقع محمل، أو ميزة محاذاة بصرية، أو سطح إحكام، أو واجهة تجميع، أو ثقب تحديد موضع دقيق، تحكمًا أكثر إحكامًا. أما المظهر الخارجي الجمالي فقد لا يبرّر ذلك.
لا يزال PMMA بوليمرًا. يمكن لدرجة الحرارة والإجهاد الداخلي أن تؤثر على الأبعاد بشكل مختلف عما هي عليه في مكوّن معدني مستقر.
لذلك فإن التفاوت الصحيح هو التفاوت الذي يحتاجه التجميع فعليًا.
تنشر JUCHENG تفاوت تشغيل عام قدره ±0.005 بوصة (±0.127 مم) لمعظم الميزات، وتذكر أن ±0.001 بوصة (±0.025 مم) أو أفضل قد يكون ممكنًا اعتمادًا على المادة والهندسة. وبالنسبة لمشروع PMMA، ينبغي مع ذلك مراجعة القيمة القابلة للتحقيق مقابل كل هندسة على حدة بدلًا من نسخها تلقائيًا في كل بُعد من أبعاد الرسم.
التصميم من أجل قابلية التصنيع: اجعل جزء الأكريليك أسهل في الإنتاج
تبدأ نتائج CNC الجيدة قبل أن تصل المادة إلى الماكينة.
يمكن لعدة قرارات تصميمية أن تقلّل من مخاطر التصنيع.
- تجنب الجدران الرقيقة غير الضرورية. قد تهتز جدران الأكريليك الرقيقة أو تنحرف أثناء التشغيل الآلي وقد تكون أكثر عرضة للتلف أثناء المناولة.
- استخدم أنصاف أقطار الزوايا الداخلية العملية. تُنشئ قواطع التفريز CNC بطبيعتها زوايا داخلية مقوسة. قد يتطلب تحديد زوايا داخلية حادة مستحيلة عمليات إضافية.
- افصل التفاوتات الوظيفية عن تفاوتات المظهر. طبّق الدقة حيث يحتاجها التجميع.
- حدد الأسطح البصرية على الرسم. “لا يحدد ”PMMA الشفاف" تشطيب السطح المطلوب.
- ضع في الاعتبار وصول الأدوات. قد تتطلب الجيوب العميقة الضيقة ونسب الأبعاد المتطرفة أدوات طويلة، مما قد يقلل من الصلابة.
- راجع المسافات بين الثقوب والحواف. قد تزيد الأشكال الهندسية الهشة حول الثقوب من خطر التشقق.
- حدد وظيفة اللولب. يحتاج المورد إلى معرفة ما إذا كانت اللوالب ميزات نموذج أولي مؤقتة أم واجهات إنتاج للاستخدام المتكرر.
- حدد مناطق المظهر. قد يحتاج الوجه الأمامي المرئي وسطح التثبيت المخفي إلى معايير تشطيب مختلفة تمامًا.
قد تقلل هذه الخطوات من التكلفة مع تحسين الاتساق لأن المورد يمكنه تركيز التحكم في العمليات حيث يحقق قيمة منتج فعلية.
تشطيب السطح: “شفاف” ليس مواصفة تشطيب
هذا التمييز يسبب العديد من مشاكل التوريد.
قد يصل خام PMMA شفافًا، لكن أداة CNC تزيل المادة فعليًا. لذلك قد يُظهر السطح المشغّل حديثًا علامات الأداة رغم بقاء البوليمر الأساسي شفافًا.
ينبغي مناقشة مستويات التشطيب المختلفة أثناء التسعير.
PMMA كما تم تشغيله
قد يحتفظ السطح كما تم تشغيله بأنماط قاطع مرئية. يمكن أن يكون مقبولًا تمامًا لميزات التثبيت المخفية والجيوب الداخلية والتجهيزات والنماذج الأولية الهندسية والمكونات الوظيفية حيث لا يُشترط المظهر البصري.
عادةً ما يكون هذا الخيار الأكثر اقتصادية لأن التلميع الثانوي يتم تقليله إلى الحد الأدنى.
PMMA الملمّع ميكانيكيًا
يمكن للتشطيب الميكانيكي أن يقلل تدريجيًا من علامات التشغيل ويحسّن الصفاء. قد تتضمن العملية مراحل كاشطة مضبوطة تتبعها مركبات تلميع.
الطريقة مفيدة للعديد من الأسطح التجميلية لكن يجب التحكم فيها بعناية حول الميزات الأبعادية.
التلميع يزيل المادة. لذلك، لا يمكن دائمًا تشغيل السطح بدقة إلى الحجم النهائي ثم تلميعه بكثافة دون مراعاة التغير الأبعادي.
التلميع باللهب
يمكن للتلميع باللهب أن يحسّن بسرعة حواف أكريليك مكشوفة معينة عبر تسخين السطح لفترة وجيزة.
ومع ذلك، لا ينبغي التعامل معه كحل شامل.
قد تُدخل العملية الحرارية إجهادًا وقد لا تكون مناسبة لكل مكوّن دقيق أو ملتصق أو معرّض كيميائيًا أو حساس للسلامة.
ينبغي أن تحدد المراجعة الهندسية ما إذا كانت مناسبة للتطبيق المحدد.
التشطيب بالألماس
بالنسبة للأسطح الشفافة عالية المتطلبات، يمكن لأدوات الألماس المتخصصة إنشاء تشطيبات فائقة الدقة مباشرةً من خلال القطع المُتحكَّم فيه.
قد يقلل هذا النهج من كمية التلميع التقليدي المطلوبة، وإن كان يجب أن تبرره التكلفة والهندسة والمعدات والمواصفات البصرية.
الجودة البصرية تتطلب نقاشًا خاصًا بها
المشتري الذي يطلب “أكريليك شفاف” والمشتري الذي يطلب مكوّنًا بصريًا ليسا بالضرورة يطلبان المنتج نفسه.
واقي الآلة الشفاف يحتاج فقط إلى رؤية كافية. وقد يتطلب دليل الضوء نقلًا مُتحكَّمًا فيه للضوء. وقد تحتاج نافذة المستشعر إلى سلوك بصري متسق. وقد يحتاج المكوّن الميكروي السائل المختبري إلى قنوات شفافة. وقد يتطلب مكوّن التصوير تحكمًا أكثر صرامة بكثير في السطح والهندسة.
قد تتطلب التطبيقات البصرية مناقشة:
خشونة السطح، والاستواء، والتوازي، وآثار الأدوات، وطريقة التلميع، والتشوه، والشفافية، وإضاءة الفحص، والخدوش، وجودة الحواف، والإجهاد، والعيوب التجميلية المقبولة.
كلما أصبح التطبيق أكثر بصرية، قلّت فائدة الرسم الأبعادي البسيط بمفرده.
التطبيقات التي يكون فيها PMMA المشغّل بالتحكم الرقمي CNC منطقيًا
أنظمة الإضاءة والبصريات
يرتبط PMMA على نطاق واسع بتطبيقات نقل الضوء. وتتيح المعالجة بالتحكم الرقمي CNC للمهندسين إنتاج أدلة الضوء وأغطية LED والمكونات المتعلقة بالعدسات وحوامل البصريات والألواح الشفافة وهياكل الإضاءة النموذجية دون انتظار قوالب مخصصة.
يمكن أن يكون هذا ذا قيمة خاصة أثناء التطوير البصري لأن المهندسين قد يراجعون الأشكال الهندسية عدة مرات قبل الإنتاج.
المعدات الطبية والمخبرية
يمكن أن تسمح المكونات الشفافة للمستخدمين بمراقبة السوائل أو الآليات أو المؤشرات أو التجميعات الداخلية.
تشمل التطبيقات المحتملة تركيبات المختبرات، وأغطية الأجهزة، ومكونات السوائل الأولية، والحاويات الشفافة، ونوافذ الفحص، ولوحات المعدات.
يجب دائمًا التحقق من ملاءمة المادة مقابل متطلبات التعقيم والتعرض الكيميائي والمتطلبات التنظيمية والتوافق الحيوي بدلاً من افتراض أن جميع درجات الأكريليك قابلة للتبادل.
تطوير السيارات
قد تستخدم فرق هندسة السيارات PMMA لنماذج الإضاءة الأولية، والأغطية الشفافة، ومكونات العرض، وتركيبات الاختبار، وأجزاء تطوير المقصورة الداخلية، ونماذج التحقق البصري.
يمكن أن يكون الإنتاج بكميات منخفضة عبر التصنيع باستخدام الحاسب الآلي مفيدًا قبل الانتهاء من القولبة بالحقن أو الأدوات المخصصة.
الإلكترونيات والأجهزة
يمكن أن تستفيد النوافذ الشفافة وأغطية العرض ولوحات التحكم وحاويات المستشعرات ومكونات المؤشرات وحاويات النماذج الأولية جميعها من مظهر الأكريليك.
كما يسمح التصنيع باستخدام الحاسب الآلي بإدماج الثقوب والجيوب والنتوءات المثبتة والقنوات وميزات الموصلات مباشرةً في المكون.
المعدات الصناعية
تُعد نوافذ الآلات وأغطية الفحص والحواجز الشفافة وتركيبات القياس ومكونات مراقبة التدفق وحاويات النماذج الأولية مفاهيم هندسية شائعة للبلاستيكات الشفافة.
ومع ذلك، حيث تكون مخاطر الصدمات كبيرة، ينبغي مقارنة PMMA بعناية مع بدائل أكثر متانة مثل البولي كربونات.
المنتجات الاستهلاكية
يمكن أن يمنح الأكريليك مظهرًا فاخرًا في مكونات العرض ومنتجات الإضاءة والأجهزة الزخرفية والمنتجات الإلكترونية وتركيبات التجزئة والحاويات الراقية.
هنا قد يكون الفحص الجمالي بنفس أهمية الفحص الأبعادي.
حالة عملية لـ PMMA بالتصنيع باستخدام الحاسب الآلي: من نموذج أولي غائم إلى جزء جاهز للإنتاج
فكر في مشروع هندسي افتراضي لكنه تمثيلي.
يحتاج مطور منتج إلى مبيت مستشعر شفاف مزود بعدة فتحات تثبيت، وجيب داخلي ضحل، ونافذة عرض، وحواف خارجية مصقولة.
تُشغَّل النموذج الأولي الأول بسرعة عالية باستخدام معاملات طُوِّرت أصلاً لمنطق إنتاج شبيه بالألمنيوم.
تبدو الأبعاد مقبولة، لكن تظهر عدة مشكلات.
سطح الجيب ضبابي. إحدى الحواف تحتوي على رقائق صغيرة. تبقى آثار الأدوات مرئية بعد التلميع الأساسي. تُظهر فتحتان علامات إجهاد بعد إحكام ربط البراغي.
قد تكون رد الفعل الطبيعي هو زيادة التلميع.
فذلك يعالج الأعراض بدلاً من نظام التصنيع.
يمكن أن تبدأ خطة تصحيحية أقوى بمراجعة درجة PMMA وحالة المخزون. ثم يمكن للمورد فحص ضغط تثبيت قطعة العمل، واختيار أدوات حادة مناسبة للبلاستيك، وتعديل إخلاء الرقائق، وفصل الخشونة عن التشطيب، والتحكم في دخول وخروج الأداة حول الحواف المرئية، ومراجعة تصميم فتحات التثبيت.
يمكن بعد ذلك أن تبدأ عملية التلميع النهائية من سطح مشغَّل أفضل بكثير.
هذا التمييز مهم اقتصاديًا.
قد يكلف إنتاج سطح رديء بسرعة وإنفاق جهد كبير في إصلاحه أكثر من تشغيل السطح بشكل صحيح من البداية.
تركيب مكونات PMMA الدقيقة
قد يبدو التركيب غير مرتبط بالتشغيل باستخدام CNC، ومع ذلك يمكن لممارسات التجميع أن تحدد ما إذا كان المكون المشغَّل جيدًا سيبقى سليمًا.
ينبغي عمومًا تركيب مكونات الأكريليك دون إجبار الميزات غير المتوافقة على الدخول في موضعها. وينبغي عدم إحكام ربط المثبتات تلقائيًا باستخدام قيم عزم طُوِّرت لمبيتات معدنية.
قد تساعد الحلقات (الواشر) والواجهات المرنة وبراغي الكتف والحشوات وأساليب الربط المُتحكَّم فيها في توزيع الحمل اعتمادًا على التصميم.
يجب على المصممين أيضًا مراعاة التمدد الحراري عندما يكون مكوّن PMMA كبير محصورًا بإطار معدني.
إذا أراد البلاستيك التمدد بينما يمنع الإطار الحركة، فقد تتراكم الإجهادات حول أدوات التثبيت أو الميزات الداخلية الحادة.
لذلك يجب أن تعكس استراتيجية الخلوص والتركيب نطاق درجة الحرارة المتوقع.
الصيانة: الحفاظ على شفافية الأكريليك المشغّل آليًا
يمكن أن يتضرر مكوّن PMMA المصقول بشكل جميل بسبب ممارسات التنظيف السيئة.
يجب أن تستخدم الصيانة الروتينية منتجات تنظيف معروفة بتوافقها مع درجة الأكريليك المختارة.
قد تخدش مواد التنظيف الكاشطة الأسطح المصقولة. وقد تساهم بعض المذيبات والمواد الكيميائية العدوانية في التشقق أو الهجوم الكيميائي، لا سيما حيث يوجد إجهاد متبقٍ.
بالنسبة للتطبيقات الحرجة، يجب التحقق من كيمياء التنظيف قبل النشر في الإنتاج.
قد تحدد وثائق الصيانة أيضًا الأقمشة المناسبة وعوامل التنظيف وتكرار الفحص وفحوصات التثبيت ومعايير الاستبدال.
كيفية قراءة ملف PDF لأجزاء PMMA المشغّلة آليًا
غالبًا ما يبحث المهندسون عن ملف PDF لأجزاء PMMA المشغّلة آليًا عن معدلات التغذية والسرعات. يجب أن تحتوي الوثيقة التقنية المفيدة على أكثر من جدول معاملات.
ابحث عن معلومات تغطي نوع المادة، والمخزون المصبوب مقابل المبثوق، وهندسة الأداة، والثقب، والنشر، والتفريز، والخراطة، والتبريد، وإزالة الرقائق، والتلدين حيثما كان ذلك مناسبًا، والتلميع، والتشكيل، والمناولة.
يمكن أن تكون أدلة المعالجة من مصنّعي الأكريليك الراسخين مراجع أولية مفيدة لأنها تشرح كيفية سلوك البوليمر بدلاً من تقديم وصفة CNC عالمية.
ومع ذلك، يجب أن تُعامل المعاملات المنشورة كنقاط بداية.
يجب أن تراعي نافذة التصنيع النهائية آلة CNC الفعلية، وأداة القطع، وتثبيت قطعة العمل، والهندسة، والمادة الخام، ومتطلبات التشطيب، وبيئة الإنتاج.
ما يكشفه مشغلو الماكينات على Reddit عن مشكلات PMMA الحقيقية
تشرح الأدلة الفنية النظرية. أما نقاشات أرضية المصنع فتكشف أين يعاني المستخدمون مرارًا وتكرارًا.
عبر مجتمعات CNC، تظهر عدة موضوعات مرارًا وتكرارًا.
أحدها هو الانصهار. غالبًا ما يكتشف المشغلون أن مجرد زيادة سرعة المغزل لا تحل المشكلة. فإذا كانت التغذية وهندسة أداة القطع وإخلاء الرقائق غير متوافقة بشكل سيئ، فقد تولّد سرعة المغزل الأعلى حرارة أكبر بدلًا من قطع أفضل.
من الموضوعات المتكررة الأخرى حدة أداة القطع. فالمستخدمون الذين يعملون بنجاح مع الأكريليك يؤكدون غالبًا على أهمية أدوات القطع الحادة والعدد المناسبة للبلاستيك.
إخلاء الرقائق موضوع رئيسي آخر. غالبًا ما يُناقش تدفق الهواء لأن إزالة الرقائق من منطقة القطع يمكن أن تقلل من إعادة القطع وتساعد في التحكم بالحرارة.
وضوح السطح أيضًا مصدر متكرر للالتباس. يتوقع مشغلو الماكينات أحيانًا أن تترك عملية تفريز عادية سطحًا بصريًا. في الواقع، قد تتطلب التشطيبات البصرية الصارمة تمريرات تشطيب مخصصة، أو أدوات قطع متخصصة، أو تلميعًا، أو تقنيات متقدمة لتصنيع الماس.
تعزز هذه النقاشات نقطة محورية في هذا الدليل: جودة PMMA تُصنع من خلال العملية الكاملة، وليس من خلال إعداد سرعة دوران واحد.
ما الذي ينبغي أن يسأله المشترون مورد PMMA CNC
سعر القطعة مهم، لكنه ينبغي أن يأتي بعد قدرة العملية.
يبدأ التقييم المفيد للمورد بالأدلة.
اسأل عما إذا كان المورد يشغّل ماكينات الهندسة البلاستيكية بانتظام بدلًا من تشغيل المعادن في المقام الأول. اسأل كيف يتم اختيار PMMA المصبوب والبثق. اسأل عن الاستراتيجية المستخدمة للتحكم بالحرارة والرقائق. اسأل عما إذا كان يمكن فصل أدوات التخشين والتشطيب. اسأل كيف يتم فحص الأسطح التجميلية الشفافة.
ثم افحص المعدات والبنية التحتية للجودة.
قد يحتاج المورد الذي يتعامل مع هندسة معقدة إلى تصنيع متعدد المحاور. وقد يتطلب المشروع عالي الحجم سعة ماكينات كافية لتجنب جداول تسليم غير مستقرة. تحتاج التجميعات ذات التفاوتات الضيقة إلى أنظمة قياس مناسبة. وقد تتطلب مشاريع السيارات والقطاع الطبي إدارة جودة منظمة وإمكانية التتبع.
أخيرًا، اسأل كيف تدير الشركة التواصل الهندسي.
تستفيد مشاريع PMMA من ملاحظات DfM لأن مشكلات مثل الجدران الرقيقة والجيوب العميقة وأنصاف الأقطار الداخلية الصغيرة والثقوب الهشة والمواصفات البصرية غير الواقعية تكون تكلفة تصحيحها أقل بكثير قبل بدء التشغيل.
لماذا JUCHENG لمكونات PMMA المشغولة بالتحكم الرقمي؟
تتعامل JUCHENG مع مشاريع PMMA كبرامج تصنيع دقيقة وليس كعمليات قطع بلاستيك بسيطة.
تمتلك الشركة أكثر من 13 عامًا من الخبرة في التصنيع الدقيق وتدير منشأة تصنيع بمساحة تقارب 8,000 متر مربع. تشمل قاعدة معداتها أكثر من 150 آلة CNC وأكثر من 25 مركزًا متقدمًا للتصنيع بخمسة محاور.
يمكن لنطاق المعدات هذا دعم كل من مكونات الأكريليك المباشرة والأجزاء الأكثر تعقيدًا التي تحتوي على هندسة متعددة الأوجه وجيوب دقيقة وثقوب ومحيطات معقدة وعلاقات تجميع محكمة.
الدعم الهندسي قبل القطع
تقدم JUCHENG ملاحظات التصميم من أجل قابلية التصنيع أثناء التسعير.
هذا مهم مع PMMA لأن الهندسة تؤثر على مخاطر العملية. يمكن للمهندسين مراجعة الجدران الرقيقة ومواقع الثقوب وأنصاف الأقطار الداخلية والوصول للتشغيل والأسطح الجمالية والتفاوتات ومتطلبات التشطيب قبل الإنتاج.
قد يكون تقليل مخاطر التصنيع في مرحلة CAD أكثر فعالية من محاولة التعويض عن تصميم غير مناسب على الآلة.
قدرة CNC بثلاثة وأربعة وخمسة محاور
تشمل منصة التصنيع لدى JUCHENG التفريز بثلاثة محاور وأربعة محاور، والتصنيع المتزامن بخمسة محاور، والخراطة CNC، والخراطة-التفريز، والتصنيع بالتفريغ الكهربائي، والتجليخ الدقيق، والعمليات الدقيقة ذات الصلة.
بالنسبة لـ PMMA، يمكن أن تكون القدرة متعددة المحاور مفيدة عندما يحتوي المكون على ميزات على عدة أوجه. قد يؤدي تقليل عمليات الإعداد غير الضرورية إلى تحسين العلاقات الهندسية بين الميزات مع تقليل التعامل مع الأسطح الشفافة الحساسة أيضًا.
قدرة تصنيع كبيرة
مع أكثر من 150 آلة CNC، يمكن لـ JUCHENG دعم النماذج الأولية السريعة بالإضافة إلى متطلبات الإنتاج الأكبر.
وهذا مهم لفرق المشتريات التي تريد موردًا واحدًا يدعم المنتج من مرحلة التحقق الهندسي إلى الإنتاج المتكرر.
قد يؤدي المورد المتخصص في النماذج الأولية فقط أداءً جيدًا عند إنتاج خمس قطع، لكنه قد يواجه صعوبة عندما يصبح الطلب مئات أو آلاف المكونات. لذلك ينبغي لتخطيط الإنتاج أن يأخذ في الاعتبار حجم الطلب المستقبلي قبل تأهيل المورد.
إدارة الجودة للصناعات ذات المتطلبات الصارمة
تنشر JUCHENG شهادات تشمل ISO 9001:2015 وIATF 16949 وISO 13485 وISO 14001.
تدعم IATF 16949 نهج العمليات المنضبط المتوقع في سلاسل توريد السيارات، بينما توفر ISO 13485 إطارًا لإدارة الجودة ذا صلة بتصنيع الأجهزة الطبية. وتدعم ISO 9001 الرقابة المنهجية على الجودة عبر عمليات التصنيع الأوسع نطاقًا.
الشهادة وحدها لا تضمن أن كل قطعة PMMA ستلبي كل متطلبات التطبيق. لكنها توفر للمشترين دليلًا على وجود أنظمة جودة منظمة وراء عملية التشغيل الآلي.
فحص متقدم
تستخدم JUCHENG معدات Zeiss CMM ضمن قدرات الفحص الدقيق لديها.
بالنسبة للمكونات الأكريليكية ذات أنماط التثبيت الحرجة أو التجاويف الدقيقة أو العلاقات الهندسية أو واجهات التجميع، يمكن أن يكون التحقق الأبعادي المناسب بنفس أهمية قدرة آلة CNC.
ينبغي تحديد متطلبات الفحص أثناء التسعير حتى تفهم فرق التصنيع والجودة الأبعاد الحرجة.
من النموذج الأولي إلى الإنتاج
تبدأ سير العمل المنشورة لدى JUCHENG بتقديم ملف CAD، يليه التسعير ومراجعة التصميم للتصنيع (DfM)، ثم التشغيل الآلي ومراقبة الجودة، ثم الفحص النهائي والتسليم.
مهل التسليم القياسية للنماذج الأولية المنشورة من الشركة تبلغ حوالي 5–10 أيام عمل حسب توفر المواد والتعقيد، مع إمكانية توفير مشاريع مستعجلة في حوالي 3–5 أيام عمل. وتعتمد جداول الإنتاج على الكمية والتعقيد.
يمكن أن يكون هذا الهيكل مفيدًا لفرق المنتجات التي تحتاج إلى التحقق من نماذج أولية شفافة قبل الالتزام ببرنامج تصنيع أكبر.
كيفية إعداد طلب عرض سعر (RFQ) لـ PMMA المشغّل آليًا
يمكن لحزمة تسعير قوية أن تمنع عدة جولات من البريد الإلكتروني وتقلل من خطر تفسير الموردين للمتطلبات بشكل مختلف.
ابدأ بنموذج CAD ثلاثي الأبعاد، ويُفضَّل أن يكون بصيغة STEP أو أي صيغة أخرى مدعومة على نطاق واسع لنماذج الصلبة. أضف رسمًا ثنائي الأبعاد للتفاوتات والخيوط والأبعاد الحرجة ومتطلبات الفحص والملاحظات الجمالية.
حدِّد درجة PMMA حيثما كانت معروفة. وإذا لم تكن الدرجة محددة، فاشرح التطبيق واسمح لمهندس التصنيع باقتراح بدائل.
حدِّد كل سطح ذي أهمية بصرية أو جمالية.
حدِّد ما إذا كان المتطلب مجرد شفافية، أو تلميعًا بصريًا، أو بصريًا حقيقيًا.
ضمِّن الكمية لكل من الطلب الفوري والحجم المستقبلي المتوقع. قد تبرر عشر قطع نموذجية و10,000 قطعة إنتاج سنوية استخدام تثبيتات واستراتيجيات معالجة مختلفة.
أخيرًا، صِف بيئة التشغيل.
قد تؤثر درجة الحرارة والتعرض للأشعة فوق البنفسجية ومواد التنظيف الكيميائية وخطر الصدمات وطريقة التثبيت والمواد المتلاقية في ما إذا كانت PMMA هي المادة الصحيحة فعلاً.
عوامل التكلفة في التصنيع الآلي CNC لـ PMMA
تكلفة المادة ليست سوى جزء واحد من عرض السعر النهائي.
يزداد زمن التشغيل مع التجاويف العميقة والأسطح ثلاثية الأبعاد المعقدة والقواطع الصغيرة وعمليات التثبيت المتعددة والتفاوتات الضيقة.
قد يصبح التلميع أحد عوامل التكلفة الرئيسية لأن تحقيق أسطح جمالية شفافة يتطلب غالبًا عمالة أكثر من إنتاج مكوّن بلاستيكي وظيفي عادي.
تؤثر متطلبات الفحص أيضًا في التكلفة. فقياس كل ميزة في كل مكوّن يكلّف أكثر من أخذ عينات من بضعة أبعاد حرجة.
قد تحمل النماذج الأولية منخفضة الحجم تكلفة إعداد أعلى لكل قطعة، بينما يمكن للكميات الأكبر أن توزع تكاليف البرمجة والتثبيت وتطوير العمليات على مزيد من القطع.
لذلك ينبغي للمشترين الباحثين عن أسعار أقل أن ينظروا أولاً إلى تبسيط التصميم بدلاً من تغيير الموردين تلقائيًا.
إن زيادة نصف قطر داخلي غير ضروري، أو تخفيف تفاوت غير حرج، أو تقليل مناطق التلميع، أو تبسيط عمليات التثبيت، أو استخدام سماكات مخزون قياسية، قد يخفض التكلفة دون تغيير وظيفة المنتج.
أخطاء شائعة في تصنيع PMMA يمكن للمشترين تجنبها
الخطأ الأول هو الشراء بناءً على أقل عرض سعر فقط.
قد يصبح سعر الوحدة المنخفض مكلفًا إذا وصلت الأجزاء متشققة أو بأسطح ضبابية أو بأبعاد غير متسقة أو بخدوش غير مقبولة.
الخطأ الثاني هو عدم تحديد الجودة الجمالية.
مصطلحات مثل “شفاف” و“تشطيب جيد” و“بدون خدوش” ذاتية. يمكن للرسومات أو العينات أو عينات الحد أو الصور الفوتوغرافية أو معايير الفحص المتفق عليها أن تجعل التوقعات قابلة للقياس.
الخطأ الثالث هو الإفراط في التفاوتات.
يجب أن تحمي التفاوتات الضيقة الوظيفة، لا أن تزين الرسومات.
الخطأ الرابع هو التعامل مع PMMA كأنه معدن.
تثبيت قطعة العمل ومعاملات القطع والسلوك الحراري وإزالة النتوءات والتلميع تتطلب نهجًا خاصًا بالبلاستيك.
الخطأ الخامس هو تجاهل التجميع.
يمكن أن يتشقق جزء أكريليك مُشغَّل بدقة تامة عندما يُنشئ مثبّت إجهادًا موضعيًا مفرطًا أو تلامس مادة كيميائية غير متوافقة سطحًا مُجهدًا.
الأسئلة الشائعة حول تصنيع أجزاء PMMA بالتحكم الرقمي
هل يسهل تشغيل PMMA بالتحكم الرقمي؟
يتمتع PMMA بقابلية جيدة للتشغيل، لكن تحقيق أسطح شفافة ومستقرة الأبعاد يتطلب أدوات صحيحة وتحكمًا في العملية. قد تقلل أدوات القطع الحادة والإخلاء الفعال للرقائق والتثبيت المستقر لقطعة العمل والتغذيات وسرعات المغزل المتوازنة من الانصهار والتشظي وسوء تشطيب السطح.
ما هي أفضل أداة قطع لتشغيل الأكريليك؟
لا توجد أداة قطع عالمية لكل شكل هندسي. غالبًا ما تُعتبر أدوات الكربيد الحادة المصممة للبلاستيك، بما في ذلك الأشكال الهندسية أحادية الفلوت وO-flute، لأنها توفر خلوصًا مفيدًا للرقائق. قد تكون أدوات التلميع المتخصصة أو أدوات الماس مناسبة لعمليات التشطيب البصري عالية الجودة.
لماذا يذوب الأكريليك أثناء التفريز باستخدام CNC؟
يشير الذوبان عادةً إلى حرارة زائدة في منطقة القطع. تشمل الأسباب المحتملة التغذية غير الكافية نسبةً إلى سرعة المغزل، أو الأدوات الباهتة، أو إعادة قطع الرقائق، أو سوء الإخلاء، أو شكل هندسي غير مناسب لأداة القطع، أو تداخل مفرط للأداة، أو ظروف تشغيل غير مستقرة.
هل يمكن أن يكون PMMA المشغّل باستخدام CNC شفافًا تمامًا؟
نعم، يمكن أن يحقق PMMA شفافية ممتازة، لكن التشغيل العادي قد يترك علامات أدوات مرئية. اعتمادًا على المواصفات، قد يلزم التلميع الميكانيكي، أو تلميع الحواف المتحكم فيه، أو أدوات تشطيب متخصصة، أو تشغيل بأدوات الماس.
هل الأكريليك المصبوب أفضل من الأكريليك المبثوق لعمليات التشغيل باستخدام CNC؟
غالبًا ما يُختار الأكريليك المصبوب للتطبيقات المتطلبة في التشغيل والتطبيقات الجمالية بسبب خصائصه المواتية في التشغيل. قد يوفر PMMA المبثوق مزايا في اتساق المخزون والتكلفة للتطبيقات المناسبة. يعتمد الاختيار الصحيح على الشكل الهندسي والتفاوتات والمظهر ومتطلبات الإنتاج.
هل يجب أن أستخدم PMMA أم البولي كربونات؟
اختر وفقًا لنمط الفشل الأساسي للتطبيق. قد يُفضّل PMMA للوضوح البصري ومظهر السطح والتطبيقات المتعلقة بالأشعة فوق البنفسجية. قد يكون البولي كربونات مفضلًا حيث تسود مقاومة الصدمات العالية والمتانة في التصميم. يجب أن يؤكد الاختبار اختيار المادة النهائي.
هل يمكن لأجزاء PMMA الحفاظ على تفاوتات CNC الدقيقة؟
نعم، يمكن إنتاج أبعاد دقيقة، لكن التفاوت القابل للتحقيق يعتمد على الشكل الهندسي والمخزون وحجم الميزة ودرجة الحرارة واستراتيجية التشغيل ومتطلبات الفحص. طبّق التفاوتات الدقيقة على الميزات الوظيفية بدلًا من تحديد دقة متطرفة عبر المكوّن بأكمله.
هل يمكنني تقديم رسم PDF للحصول على عرض سعر لتشغيل PMMA؟
نعم. رسم PDF مفيد للتفاوتات والخيوط ومتطلبات السطح وملاحظات الفحص. عادةً ما يجب أن يرافقه ملف CAD ثلاثي الأبعاد مثل STEP عندما يكون الشكل الهندسي معقدًا. تقبل JUCHENG تنسيقات CAD الرئيسية بالإضافة إلى رسومات PDF وDWG لمراجعة عروض الأسعار.
قائمة التحقق النهائية للمشتري: ما الذي يحدد فعليًا مورد PMMA الجيد؟
مورد PMMA الجيد ليس مجرد شركة تمتلك ماكينة تفريز CNC.
يجب أن يفهم المورّد كيفية استجابة البوليمرات الشفافة للحرارة والإجهاد والتثبيت وهندسة الأدوات والتشطيب والتجميع. كما يجب أن يمتلك قدرة هندسية وفحصية كافية لتحويل متطلبات الرسم إلى عملية إنتاج مستقرة.
بالنسبة لفرق المشتريات، عادةً ما يأتي قرار الشراء الأفضل من الموازنة بين خمسة مجالات: معرفة المواد، وقدرة التصنيع الآلي، والتحكم في تشطيب السطح، والفحص الأبعادي، وموثوقية الإنتاج.
عندما تعمل هذه المجالات معًا، يمكن للتصنيع الآلي CNC تحويل مخزون PMMA إلى مكونات دقيقة ونظيفة بصريًا للتطبيقات البصرية والطبية والسيارات والصناعية والإلكترونيات والاستهلاكية.
ابدأ مشروع التصنيع الآلي CNC لـ PMMA مع JUCHENG
إذا كان مشروعك يتطلب نماذج أولية شفافة، أو أغلفة أكريليك دقيقة، أو مكونات بصرية، أو أجزاء شاشات عرض، أو أدلة ضوء، أو مكونات مختبرية، أو أجزاء إنتاج PMMA مخصصة، فيمكن لـ JUCHENG مراجعة التصميم قبل بدء الإنتاج.
ارفع نموذج CAD والرسم ثنائي الأبعاد عبر تصنيع CNC من جوتشنغ وقم بتضمين درجة PMMA والكمية والتفاوتات الحرجة والأسطح الجمالية والمتطلبات البصرية وتاريخ التسليم المستهدف.
يمكن للفريق الهندسي تقديم ملاحظات DfM وتقييم استراتيجية التصنيع الآلي قبل عرض السعر، مما يساعد في تحديد المشكلات المحتملة المتعلقة بالجدران الرقيقة وصعوبة الوصول إلى الأداة والثقوب الهشة وتشطيب السطح والتفاوتات غير الضرورية.
للحصول على خلفية تقنية حول معالجة الأكريليك، يمكن للمهندسين أيضًا الرجوع إلى إرشادات معالجة أكريليك PLEXIGLAS ومراجع مواد CNC المعتمدة مثل دليل التصنيع الآلي PMMA من Protolabs.
بالنسبة للمشترين، الهدف ليس مجرد العثور على شخص قادر على قطع الأكريليك. الهدف هو إنشاء عملية تصنيع قابلة للتكرار توفر الأبعاد والمظهر والأداء البصري واتساق الإنتاج المطلوب من أول عينة معتمدة وحتى دفعات الإنتاج المستقبلية.
تستند المعلومات الواردة في المقال حول قدرات شركة JUCHENG إلى المعلومات العامة الحالية على موقعها الإلكتروني: يسرد الموقع قدرات معالجة البلاستيك الهندسي بما في ذلك PMMA، وينشر أكثر من 150 جهاز CNC، وأكثر من 25 مركز تصنيع خماسي المحاور، ومنشأة بمساحة 8,000 متر مربع، وخبرة تزيد عن 13 عامًا، وأنظمة جودة ذات صلة وقدرات فحص Zeiss CMM.([杰克创客加工][1]) يمكن التحقق المتقاطع من المعلومات حول شفافية PMMA واستقراره تجاه الأشعة فوق البنفسجية وتطبيقاته في light pipes وlenses وlighting مع مواد CNC الصناعية.([Protolabs][2]) كما تذكر مناقشات التصنيع الفعلية على Reddit مرارًا دور الأدوات الحادة وأدوات الأكريليك أحادية الحافة/O-flute المخصصة للبلاستيك وإزالة الرقائق والتحكم الحراري وبدلات التشطيب في تقليل الانصهار وتحسين الأسطح الشفافة.([Reddit][3])
[1]: https://www.jccncmachining.com/ “www.jccncmachining.com”
[2]: https://www.protolabs.com/services/cnc-machining/plastics/acrylic/?utm_source=chatgpt.com “خدمة التصنيع باستخدام الحاسب الآلي للأكريليك (PMMA)”
[3]: https://www.reddit.com/r/hobbycnc/comments/1u2xmv0/acrylic_smooth_finish_technique/?utm_source=chatgpt.com “تقنية التشطيب الناعم للأكريليك”