
Cuando los ingenieros comienzan a mecanizar piezas de PMMA, la primera pregunta suele ser simple: “¿Puede el proveedor mantener las dimensiones?”. En la práctica, eso es solo parte del desafío. Un componente de PMMA puede pasar la inspección dimensional y aun así fallar porque sus bordes están turbios, un agujero taladrado desarrolla una grieta, una superficie pulida muestra distorsión, o la tensión residual del mecanizado causa craquelado después del ensamblaje.
El PMMA, comúnmente llamado acrílico, puede ser un material excelente para carcasas transparentes, cubiertas ópticas, guías de luz, ventanas de inspección, componentes de pantallas, piezas de equipos médicos y prototipos de precisión. Combina transparencia, rigidez, estabilidad UV, bajo peso y buena maquinabilidad. Sin embargo, no se comporta como el aluminio, el POM o el policarbonato durante el corte CNC.
Por lo tanto, la decisión de compra no debe centrarse únicamente en la máquina CNC. El grado del material, la geometría de la herramienta, la gestión del calor, la sujeción de la pieza, la estrategia de trayectoria de la herramienta, el acabado, la inspección, el embalaje y la experiencia del proveedor pueden afectar el resultado final.
Esta guía examina el mecanizado de PMMA desde la perspectiva del comprador. Explica qué es el PMMA, cómo funciona el mecanizado CNC con acrílico, por qué las piezas transparentes a veces se vuelven blancas o se agrietan, qué tolerancias son realistas, cómo evaluar a los proveedores y cuándo el PMMA puede ser una mejor opción que el policarbonato u otros plásticos de ingeniería.
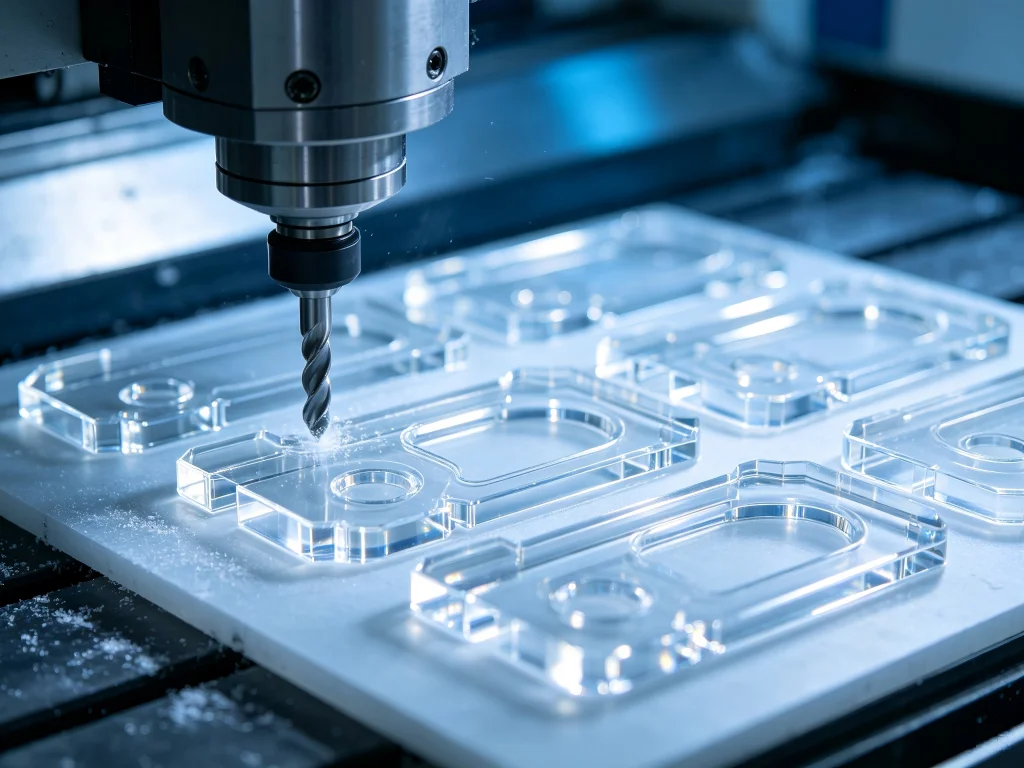
¿Qué es el PMMA y por qué se mecaniza con CNC?
PMMA son las siglas de polimetilmetacrilato. Es un termoplástico transparente ampliamente conocido por términos y nombres comerciales como acrílico, vidrio acrílico, Plexiglás, Perspex y Lucite.
Su combinación de apariencia óptica y rigidez mecánica hace que el PMMA sea particularmente útil cuando un componente debe ser tanto funcional como visualmente limpio. A diferencia del vidrio común, el PMMA se puede fresar, taladrar, tornear, grabar, roscar, pulir y conformar utilizando equipos de fabricación comúnmente asociados con el mecanizado de metales y plásticos.
Para los ingenieros de producto, esto crea una ventaja importante. Un componente transparente no siempre necesita un molde.
Un fabricante podría mecanizar un prototipo, veinte componentes de validación o un lote de producción de bajo volumen directamente a partir de material de PMMA. Las revisiones de diseño pueden introducirse entonces mediante cambios en CAD y CAM en lugar de costosas modificaciones del molde.
Las razones comunes por las que los ingenieros especifican acrílico mecanizado incluyen:
- Se requiere alta transparencia óptica.
- El componente necesita mejor estabilidad UV que muchos plásticos transparentes comunes.
- La fabricación de bajo volumen hace que el moldeo por inyección sea difícil de justificar.
- El diseño contiene cavidades, agujeros, canales, avellanados, roscas o características de montaje de precisión.
- Un prototipo transparente debe representar fielmente el diseño de producción final.
- El componente necesita una superficie cosmética de alto brillo o pulida.
- Los equipos de ingeniería necesitan iteraciones de diseño rápidas antes de invertir en utillaje.
El PMMA es especialmente atractivo cuando la apariencia importa. Un grado acrílico debidamente seleccionado y acabado podría producir una apariencia premium similar al vidrio, a la vez que sigue siendo más fácil de mecanizar en geometrías complejas.
La distinción importante: mecanizable no significa fácil
El acrílico se describe con frecuencia como fácil de mecanizar. Esa afirmación necesita contexto.
El PMMA puede cortarse limpiamente con herramientas afiladas, pero la ventana de mecanizado es diferente de la que se usa para los metales. El material tiene una conductividad térmica relativamente baja en comparación con los metales. El calor generado alrededor del filo de corte no desaparece rápidamente a través de la pieza.
Si el proceso de corte genera calor excesivo, el material alrededor de la herramienta puede reblandecerse. Las virutas pueden empezar a adherirse al filo de corte. La herramienta contaminada genera entonces fricción adicional. Más fricción produce más calor, y el problema puede acelerarse rápidamente.
El resultado puede incluir bordes fundidos, paredes turbias, superficies embadurnadas, errores dimensionales o herramientas de corte rotas.
Por eso los mecánicos de plásticos con experiencia suelen pensar en términos de formación de viruta en lugar de simplemente en la velocidad máxima del husillo.
El objetivo es cortar el polímero limpiamente y eliminar tanto la viruta como gran parte del calor generado antes de que cualquiera de los dos pueda dañar la superficie.
Por qué los problemas de mecanizado del PMMA suelen comenzar con el calor
Imagine que un ingeniero de compras recibe dos cotizaciones visualmente similares.
El Proveedor A propone parámetros de mecanizado agresivos y promete una producción muy rápida. El Proveedor B propone una operación de desbaste controlada seguida de pasadas de acabado dedicadas y pulido adicional para superficies ópticas.
La primera cotización puede parecer más económica.
Sin embargo, la economía del mecanizado de PMMA no siempre puede medirse solo por el tiempo de ciclo.
Cuando el calor se acumula alrededor de la zona de corte, pueden ocurrir varios problemas:
- las virutas pueden volver a soldarse sobre la superficie mecanizada;
- el filo de corte puede desarrollar acumulación plástica;
- las características delgadas pueden deformarse;
- la rugosidad superficial puede aumentar;
- las tensiones internas pueden volverse más significativas;
- los agujeros pueden mostrar grietas locales;
- las paredes transparentes pueden volverse turbias;
- el pulido posterior puede requerir mucha más mano de obra.
Un ciclo de corte más rápido que genera diez piezas rechazadas no es fabricación más rápida.
Por lo tanto, un buen mecanizado de PMMA equilibra la velocidad del husillo, la carga de viruta, la geometría de la herramienta, la velocidad de avance, la profundidad de corte, la estrategia de refrigeración, la rigidez de la máquina, la sujeción de la pieza y la geometría de la pieza.
PMMA fundido vs PMMA extruido: una decisión de compra que importa
Una de las primeras preguntas que un proveedor de CNC debería hacer no es “¿Cuántas piezas?” Debería ser “¿Qué grado de PMMA y qué forma de presentación requiere la aplicación?”
El acrílico colado y el extruido pueden comportarse de manera diferente durante el mecanizado.
El PMMA colado a menudo se prefiere para aplicaciones exigentes de mecanizado y cosméticas porque puede ofrecer un comportamiento de mecanizado favorable y una menor sensibilidad a ciertos problemas relacionados con tensiones. El material extruido puede ofrecer ventajas en cuanto a consistencia de espesor y costo para aplicaciones adecuadas.
Ninguno de los dos debe describirse automáticamente como universalmente superior.
La selección correcta depende de los requisitos dimensionales, los requisitos ópticos, el espesor del material, la geometría, el proceso de acabado, el volumen y el objetivo de costo.
Cuándo puede preferirse el acrílico colado
El PMMA colado puede considerarse cuando un proyecto pone un fuerte énfasis en la calidad del mecanizado, secciones más gruesas, bordes pulidos, detalles detallados o apariencia óptica.
Puede ser una opción práctica para:
prototipos ópticos, colectores transparentes, bloques de exhibición, ventanas de instrumentos, componentes de laboratorio, guías de luz, carcasas premium, accesorios de inspección y componentes transparentes mecanizados complejos.
Cuándo puede tener sentido el acrílico extruido
El PMMA extruido podría tener sentido económico para aplicaciones que involucran geometría relativamente simple, espesor de lámina controlado, alta utilización del material o proyectos en los que el diseño y el proceso de mecanizado ya han sido validados para ese material.
Por lo tanto, un comprador debería evitar especificar solo “acrílico transparente”.”
Una RFQ más útil identifica el grado, la forma de presentación, el requisito de transparencia, el color si corresponde, el espesor, los requisitos dimensionales, los requisitos de superficie cosmética y cualquier exposición ambiental.
PMMA vs policarbonato vs POM: ¿Qué material debería comprar?
El PMMA no es automáticamente el mejor plástico simplemente porque un componente necesita ser transparente. El policarbonato puede ser preferible cuando la resistencia al impacto domina el diseño. El POM puede ser preferible cuando la transparencia no es necesaria pero la estabilidad dimensional, el comportamiento al desgaste y la función mecánica importan.
| Factor de decisión | PMMA / Acrílico | Policarbonato | POM / Acetal |
|---|---|---|---|
| Transparencia | Excelente; a menudo seleccionado para piezas ópticas y cosméticas | Muy bueno | Generalmente opaco |
| Apariencia visual | Excelente apariencia pulida | Bueno | Principalmente funcional |
| Resistencia al impacto | Moderado y relativamente frágil | Mucho mayor; a menudo preferido para impacto | Buena durabilidad mecánica |
| Potencial UV/exterior | Generalmente fuerte | Depende del grado | Depende del grado |
| Mecanibilidad CNC | Buena con la estrategia correcta de mecanizado de plásticos | Buena, pero la gestión del calor sigue siendo importante | Excelente |
| Componentes ópticos | Candidato sólido | Útil donde la tenacidad es importante | No apropiado para transparencia |
| Acabado transparente pulido | Potencial excelente | Posible | Normalmente no relevante |
| Preocupación por tensión/agrietamiento | Requiere mecanizado y acabado cuidadosos | Generalmente más tenaz, pero químicamente sensible en algunos entornos | Generalmente menos frágil |
| Prioridad de compra típica | Claridad + apariencia + precisión | Transparencia + resistencia al impacto | Rendimiento mecánico + función dimensional |
La comparación resalta un principio de compra útil: la selección del material debe comenzar por el modo de falla.
Si la falla más inaceptable es la distorsión óptica o una apariencia deficiente, el PMMA podría ser atractivo. Si la falla inaceptable es la fractura por impacto, el policarbonato podría merecer mayor consideración. Si el componente es un elemento mecánico interno y la transparencia no aporta valor, otro plástico de ingeniería podría ser más económico.
Cómo funciona realmente el mecanizado CNC del PMMA
El proceso CNC básico parece similar al mecanizado de otros plásticos. La geometría CAD define el componente. El software CAM convierte esa geometría en trayectorias de herramienta. El controlador CNC mueve las herramientas de corte con respecto a la pieza de trabajo para eliminar material.
Lo que cambia es la estrategia del proceso.
1. Preparación del material
El material de PMMA en bruto debe verificarse primero contra el plano y la especificación de compra. El espesor, el grado, el color, el estado de la superficie y la máscara protectora pueden necesitar confirmación antes de comenzar el mecanizado.
La manipulación del material importa más para las piezas transparentes de lo que muchos compradores esperan. Un rayón creado antes del ciclo CNC puede permanecer visible después de que la pieza se haya completado.
Por lo tanto, la película protectora puede permanecer en las superficies adecuadas durante el procesamiento inicial donde la secuencia de fabricación lo permita.
2. Sujeción de la pieza
El PMMA necesita un soporte seguro, pero una presión de sujeción excesiva puede ser contraproducente.
Un componente metálico puede tolerar una presión significativa de la mordaza. Un componente de acrílico transparente podría desarrollar tensión localizada o daño cosmético cuando se sujeta incorrectamente.
Dependiendo de la geometría, la estrategia de mecanizado puede utilizar mordazas blandas, dispositivos de vacío, placas sacrificables, dispositivos personalizados, sujeción de baja distorsión o combinaciones de estos métodos.
Los componentes de chapa fina merecen especial atención porque un soporte deficiente puede permitir vibración o levantamiento durante el mecanizado.
3. Mecanizado en desbaste
El desbaste elimina la mayor parte del material no deseado mientras deja un margen controlado para el acabado final donde sea necesario.
El objetivo no es simplemente la máxima eliminación de material.
Las trayectorias de herramienta deben favorecer una evacuación eficiente de virutas y evitar el corte repetido de virutas calientes. Una viruta que permanece en la zona de corte puede cortarse de nuevo, añadiendo calor innecesario y potencialmente dañando la superficie.
4. Mecanizado de acabado
Una operación de acabado dedicada puede mejorar drásticamente el control dimensional y el aspecto cosmético.
En lugar de forzar una sola pasada de corte para realizar el desbaste y el acabado simultáneamente, el proceso podría dejar un pequeño margen controlado. Una herramienta de acabado afilada elimina entonces ese material en condiciones más estables.
Este enfoque puede ser especialmente valioso para bordes visibles, superficies de sellado, cavidades de precisión, superficies de guiado de luz y componentes que recibirán pulido secundario.
5. Desbarbado y tratamiento de bordes
Las piezas de PMMA pueden requerir un desbarbado cuidadoso después del procesamiento CNC. Un acabado manual agresivo puede introducir arañazos, bordes redondeados o geometría inconsistente.
Por lo tanto, el método de desbarbado debe reflejar los requisitos del plano.
Un borde mecánico oculto y un borde ópticamente visible no deberían recibir automáticamente el mismo tratamiento.
6. Inspección
La inspección debe verificar más que las dimensiones cuando la apariencia forma parte de la especificación.
Un plan de inspección práctico puede incluir verificaciones dimensionales, verificación de roscas, inspección visual, requisitos de superficie, evaluación de transparencia, zonas cosméticas e inspección de embalaje.
La cuestión de las herramientas: por qué importa la geometría del cortador
Los maquinistas que hablan sobre acrílico vuelven con frecuencia a un mismo tema: las herramientas afiladas.
Eso tiene sentido porque el PMMA responde mal cuando la herramienta roza en lugar de cortar.
Una geometría de herramienta diseñada para el corte eficiente de plásticos podría proporcionar una mejor formación y evacuación de virutas que un cortador de uso general seleccionado sin considerar el polímero.
Los cortadores de una sola hélice o de hélice en O se consideran con frecuencia para el mecanizado de acrílico porque su geometría abierta proporciona espacio para que las virutas escapen. Según el requisito de la característica y del acabado, las herramientas de carburo pulido o los cortadores de acabado especializados también pueden ser apropiados.
Para superficies ópticas de alta exigencia, podría considerarse el uso de herramientas de diamante especializadas.
El punto importante para los compradores no es dictar un cortador universal.
En su lugar, pregunte al proveedor cómo cambian las herramientas entre las operaciones de desbaste, acabado, taladrado, grabado y superficies ópticas.
Un proveedor que trata cada característica del PMMA con la misma fresa genérica puede tener dificultades para lograr una calidad cosmética repetible.
Las RPM son solo la mitad de la historia
Una de las preguntas más comunes en línea es: “¿Qué RPM debo usar para el acrílico?”
No existe un único número correcto.
La velocidad del husillo adecuada depende del diámetro de la fresa, el número de filos, la geometría de la herramienta, la velocidad de avance, la profundidad de corte, la rigidez de la máquina, la estrategia de refrigerante o aire, el grado del material y el acabado deseado.
Esto explica por qué copiar el ajuste de husillo de otro taller puede fallar.
Un pequeño router de sobremesa y un centro de mecanizado industrial rígido no necesariamente pueden usar los mismos parámetros, incluso si ambos están cortando PMMA.
El concepto más útil es la carga de viruta.
Si el avance es demasiado bajo en relación con la velocidad del husillo, la fresa puede rozar o generar virutas muy pequeñas. El calor aumenta. El polímero puede ablandarse y adherirse a la fresa.
Sin embargo, si la carga de corte se vuelve excesiva, los bordes frágiles pueden astillarse o una herramienta pequeña podría fallar.
El mecanizado estable del PMMA existe entre estos extremos.
Ese equilibrio debe desarrollarse mediante conocimiento del proceso y parámetros de mecanizado validados, en lugar de una regla arbitraria de “RPM máximas”.
Por qué el PMMA se vuelve blanco durante el mecanizado CNC
Las superficies turbias o lechosas se encuentran entre los defectos más frustrantes en componentes de acrílico transparente.
La causa raíz podría involucrar varios mecanismos en lugar de un único problema simple.
Los posibles contribuyentes incluyen calor de corte excesivo, rozamiento, herramienta desgastada, mala evacuación de viruta, geometría de corte inadecuada, vibración excesiva, marcas de desbaste profundas o tensiones introducidas durante el mecanizado.
Por lo tanto, la estrategia correctiva comienza con el diagnóstico.
Si el material se está fundiendo visiblemente, la gestión térmica merece atención inmediata. Si el borde contiene marcas de herramienta regulares pero no hay fusión, los parámetros de acabado y la geometría de la fresa pueden merecer más atención. Si las grietas aparecen más tarde en lugar de inmediatamente, también deben investigarse las tensiones residuales y la exposición química.
En otras palabras, “pulirlo más” no siempre es la solución correcta.
Una superficie pulida no puede compensar de forma fiable un proceso de mecanizado inestable.
Prevención de bordes astillados
El astillado suele producirse donde la fresa entra o sale de un borde de acrílico sin soporte.
Esto puede resultar especialmente problemático en paredes delgadas, pestañas estrechas, salidas taladradas y contornos exteriores.
Por lo tanto, la estrategia CAM podría controlar dónde y cómo entra y sale la herramienta del componente.
Los enfoques prácticos pueden incluir mantener un mejor soporte del material, cambiar la dirección de la trayectoria de la herramienta cuando esté validado, ajustar el movimiento de entrada y salida, reducir la carga de acabado, dejar material sacrificable o separar las operaciones de desbaste y acabado.
La lección importante para el comprador es que la calidad del borde no se determina únicamente por la tolerancia nominal del plano.
Si un borde es visible ópticamente, dígaselo al proveedor.
Un operador de máquinas no puede inferir todos los requisitos estéticos a partir de un modelo STEP.
Taladrado de PMMA sin crear grietas futuras
El taladrado del acrílico merece su propia planificación del proceso.
El calor puede acumularse alrededor de la broca. El perforado puede crear astillado. Una geometría de herramienta deficiente puede generar una tensión excesiva alrededor del orificio. Unos sujetadores apretados pueden añadir entonces tensión de montaje.
Por lo tanto, un orificio que parece aceptable inmediatamente después de la fabricación puede convertirse en un punto de fallo más adelante.
Los diseñadores deben considerar el diámetro del orificio, el espesor de pared alrededor del orificio, la distancia al borde, la geometría del avellanado, la carga del sujetador, los insertos y el entorno químico del montaje final.
Si el componente se va a fijar y desmontar repetidamente, depender de una pequeña rosca de plástico mecanizada directamente puede no ser siempre la mejor solución de diseño a largo plazo.
Un inserto roscado metálico o un concepto de fijación diferente podría ofrecer una mejor capacidad de servicio según la carga y la geometría.
¿Qué tolerancia debería especificar?
Esta es un área en la que los compradores pueden aumentar accidentalmente el costo sin mejorar el rendimiento del producto.
Un plano que coloca tolerancias extremadamente ajustadas en cada dimensión del PMMA obliga al proveedor a tratar características no críticas como interfaces de precisión.
Eso puede aumentar el tiempo de mecanizado, el esfuerzo de inspección, el riesgo de desechos y el precio.
En su lugar, divida las dimensiones según la función.
Una ubicación de rodamiento, una característica de alineación óptica, una superficie de sellado, una interfaz de ensamblaje o un orificio de localización de precisión pueden justificar un control más estricto. Un perfil cosmético externo puede que no.
El PMMA sigue siendo un polímero. La temperatura y la tensión interna pueden influir en las dimensiones de manera diferente a como lo harían en un componente metálico estable.
La tolerancia correcta es, por lo tanto, la tolerancia que el ensamblaje realmente necesita.
JUCHENG publica una tolerancia general de mecanizado de ±0,005 pulgadas (±0,127 mm) para la mayoría de las características y declara que ±0,001 pulgadas (±0,025 mm) o mejor puede ser posible según el material y la geometría. Para un proyecto de PMMA, el valor alcanzable aún debe revisarse frente a la geometría individual en lugar de copiarse automáticamente en cada dimensión del plano.
Diseño para la fabricación: haga que la pieza acrílica sea más fácil de producir
Los buenos resultados de CNC comienzan antes de que el material llegue a la máquina.
Varias decisiones de diseño pueden reducir el riesgo de fabricación.
- Evite paredes innecesariamente delgadas. Las paredes delgadas de acrílico pueden vibrar o desviarse durante el mecanizado y pueden ser más vulnerables durante la manipulación.
- Utilice radios internos de esquina prácticos. Las fresas CNC crean naturalmente esquinas internas redondeadas. Especificar esquinas internas afiladas imposibles podría requerir procesos adicionales.
- Separe las tolerancias funcionales y cosméticas. Aplique precisión donde el ensamblaje la necesite.
- Identifique las superficies ópticas en el plano. “PMMA transparente” no define el acabado superficial requerido.
- Considere el acceso de la herramienta. Las cavidades profundas y estrechas y las relaciones de aspecto extremas podrían requerir herramientas largas, lo que puede reducir la rigidez.
- Revise las distancias de orificio a borde. La geometría frágil alrededor de los orificios puede aumentar el riesgo de agrietamiento.
- Especifique la función de la rosca. El proveedor necesita saber si las roscas son características temporales de prototipo o interfaces de producción de uso repetido.
- Defina las zonas cosméticas. Una cara frontal visible y una superficie de montaje oculta pueden necesitar estándares de acabado muy diferentes.
Estos pasos podrían reducir el costo y, al mismo tiempo, mejorar la consistencia, ya que el proveedor puede concentrar el control del proceso donde genera valor real para el producto.
Acabado superficial: “Transparente” no es una especificación de acabado
Esta distinción causa muchos problemas de abastecimiento.
El material PMMA puede llegar transparente, pero una herramienta de CNC elimina físicamente material. Por lo tanto, la superficie recién mecanizada puede mostrar marcas de herramienta aunque el polímero subyacente siga siendo transparente.
Los distintos niveles de acabado deben tratarse durante la cotización.
PMMA tal como se mecaniza
Una superficie tal como se mecaniza puede conservar patrones visibles de la fresa. Puede ser perfectamente aceptable para elementos de montaje ocultos, cavidades internas, utillajes, prototipos de ingeniería y componentes funcionales donde no se requiere apariencia óptica.
Suele ser la opción más económica porque se minimiza el pulido secundario.
PMMA pulido mecánicamente
El acabado mecánico puede reducir progresivamente las marcas de mecanizado y mejorar la claridad. El proceso puede incluir etapas abrasivas controladas seguidas de compuestos de pulido.
El método es útil para muchas superficies cosméticas, pero debe controlarse cuidadosamente en torno a elementos dimensionales.
El pulido elimina material. Por lo tanto, una superficie no siempre puede mecanizarse exactamente a la medida final y luego pulirse intensamente sin considerar el cambio dimensional.
Pulido con llama
El pulido a la llama puede mejorar rápidamente ciertos bordes de acrílico expuestos calentando brevemente la superficie.
Sin embargo, no debe tratarse como una solución universal.
El proceso térmico puede introducir tensiones y puede no ser adecuado para todo componente de precisión, unido, expuesto químicamente o sensible a la seguridad.
La revisión de ingeniería debe determinar si es apropiado para la aplicación específica.
Acabado con diamante
Para superficies transparentes exigentes, el utillaje de diamante especializado puede crear acabados extremadamente finos directamente mediante corte controlado.
Este enfoque puede reducir la cantidad de pulido convencional requerido, aunque el costo, la geometría, el equipo y las especificaciones ópticas deben justificarlo.
La calidad óptica requiere su propia conversación
Un comprador que solicita “acrílico transparente” y un comprador que solicita un componente óptico no necesariamente están pidiendo el mismo producto.
Una protección de máquina transparente solo necesita una visibilidad adecuada. Una guía de luz puede requerir una transmisión de luz controlada. Una ventana de sensor puede necesitar un comportamiento óptico consistente. Un componente microfluídico de laboratorio puede necesitar canales transparentes. Un componente de formación de imágenes puede requerir un control superficial y geométrico mucho más estricto.
Las aplicaciones ópticas podrían requerir la discusión de:
rugosidad superficial, planitud, paralelismo, marcas de herramienta, método de pulido, distorsión, transparencia, iluminación de inspección, rayones, calidad de bordes, tensión y defectos cosméticos aceptables.
Cuanto más óptica se vuelve la aplicación, menos útil resulta por sí solo un simple plano dimensional.
Aplicaciones en las que el PMMA mecanizado por CNC tiene sentido
Sistemas de iluminación y ópticos
El PMMA se asocia ampliamente con aplicaciones de transmisión de luz. El mecanizado CNC permite a los ingenieros producir guías de luz, cubiertas de LED, componentes relacionados con lentes, monturas ópticas, paneles transparentes y estructuras de iluminación prototipo sin esperar a moldes dedicados.
Esto puede ser particularmente valioso durante el desarrollo óptico, ya que los ingenieros pueden revisar la geometría varias veces antes de la producción.
Equipos médicos y de laboratorio
Los componentes transparentes pueden permitir a los usuarios observar fluidos, mecanismos, indicadores o conjuntos internos.
Las aplicaciones potenciales incluyen accesorios de laboratorio, cubiertas de instrumentos, componentes fluidicos de prototipo, carcasas transparentes, ventanas de inspección y paneles de equipos.
La idoneidad del material siempre debe validarse frente a los requisitos de esterilización, exposición química, normativos y de biocompatibilidad, en lugar de asumir que todos los grados de acrílico son intercambiables.
Desarrollo automotriz
Los equipos de ingeniería automotriz pueden usar PMMA para prototipos de iluminación, cubiertas transparentes, componentes de pantallas, accesorios de prueba, piezas de desarrollo de interiores y modelos de validación visual.
La producción CNC de bajo volumen puede resultar útil antes de finalizar el moldeo por inyección o los utillajes dedicados.
Electrónica e instrumentación
Las ventanas transparentes, cubiertas de pantallas, paneles de control, carcasas de sensores, componentes indicadores y carcasas de prototipo pueden beneficiarse de la apariencia del acrílico.
El mecanizado CNC también permite incorporar directamente en el componente agujeros, bolsillos, jefes de montaje, canales y elementos de conexión.
Equipos industriales
Las ventanas de máquinas, cubiertas de inspección, protecciones transparentes, accesorios de medición, componentes de observación de flujo y carcasas de prototipo son conceptos de ingeniería habituales para plásticos transparentes.
Sin embargo, cuando los riesgos de impacto son significativos, el PMMA debe compararse cuidadosamente con alternativas más resistentes, como el policarbonato.
Productos de consumo
El acrílico puede crear una apariencia premium en componentes de pantallas, productos de iluminación, herrajes decorativos, productos electrónicos, accesorios para retail y carcasas de gama alta.
Aquí la inspección cosmética puede ser tan importante como la inspección dimensional.
Un caso práctico de PMMA mecanizado por CNC: de prototipo turbio a pieza lista para producción
Consideremos un proyecto de ingeniería hipotético pero representativo.
Un desarrollador de productos necesita una carcasa de sensor transparente con varios agujeros de montaje, un bolsillo interno poco profundo, una ventana de visualización y bordes exteriores pulidos.
El primer prototipo se mecaniza de forma agresiva utilizando parámetros desarrollados originalmente con una lógica de producción similar a la del aluminio.
Las dimensiones parecen aceptables, pero surgen varios problemas.
La superficie del bolsillo está turbia. Un borde contiene pequeñas astillas. Las marcas de herramienta siguen visibles tras el pulido básico. Dos orificios muestran marcas de tensión tras apretar los tornillos.
La reacción natural podría ser aumentar el pulido.
Eso trataría los síntomas en lugar del sistema de fabricación.
Un plan correctivo más sólido podría comenzar por revisar el grado de PMMA y el estado del material. El proveedor podría entonces examinar la presión de sujeción, seleccionar herramientas afiladas adecuadas para plástico, revisar la evacuación de virutas, separar el desbaste del acabado, controlar la entrada y salida de la herramienta alrededor de los bordes visibles y revisar el diseño de los orificios de montaje.
La operación de pulido final podría entonces partir de una superficie mecanizada mucho mejor.
Esta distinción importa económicamente.
Producir rápidamente una superficie deficiente y dedicar una cantidad significativa de mano de obra a repararla puede costar más que mecanizar la superficie correctamente desde el principio.
Instalación de componentes de PMMA de precisión
La instalación puede parecer ajena al mecanizado CNC, pero las prácticas de montaje pueden determinar si un componente bien mecanizado sobrevive.
Los componentes acrílicos generalmente deben instalarse sin forzar elementos desalineados en su posición. Los sujetadores no deben apretarse automáticamente con valores de par desarrollados para carcasas metálicas.
Arandelas, interfaces flexibles, tornillos de hombro, insertos o métodos de fijación controlados pueden ayudar a distribuir la carga según el diseño.
Los diseñadores también deben considerar la expansión térmica cuando un componente grande de PMMA está restringido por un marco metálico.
Si el plástico tiende a expandirse mientras el marco impide el movimiento, la tensión puede acumularse alrededor de los sujetadores o de elementos internos afilados.
Por lo tanto, la holgura y la estrategia de montaje deben reflejar el rango de temperatura esperado.
Mantenimiento: mantener transparente el acrílico mecanizado
Un componente de PMMA bellamente pulido puede dañarse por prácticas de limpieza inadecuadas.
El mantenimiento rutinario debe utilizar productos de limpieza que se sabe que son compatibles con el grado de acrílico seleccionado.
Los materiales de limpieza abrasivos pueden rayar las superficies pulidas. Ciertos disolventes y productos químicos agresivos pueden contribuir al agrietamiento (crazing) o al ataque químico, particularmente donde existen tensiones residuales.
Para aplicaciones críticas, la química de limpieza debe validarse antes del despliegue en producción.
La documentación de mantenimiento también puede especificar paños adecuados, agentes de limpieza, frecuencia de inspección, comprobaciones de sujeción y criterios de sustitución.
Cómo leer un PDF de piezas de PMMA mecanizadas
Los ingenieros que buscan un PDF de piezas de PMMA mecanizadas a menudo buscan avances y velocidades. Un documento técnico útil debe contener más que una tabla de parámetros.
Busque información que cubra el tipo de material, material colado frente a extruido, geometría de la herramienta, taladrado, aserrado, fresado, torneado, refrigeración, evacuación de virutas, recocido cuando corresponda, pulido, conformado y manipulación.
Las guías de procesamiento de fabricantes de acrílico consolidados pueden ser referencias iniciales útiles porque explican cómo se comporta el polímero en lugar de presentar una receta universal de CNC.
Sin embargo, los parámetros publicados deben seguir tratándose como puntos de partida.
La ventana de mecanizado final debe tener en cuenta la máquina CNC real, el cortador, la sujeción de la pieza, la geometría, el material, el requisito de acabado y el entorno de producción.
Qué revelan los mecánicos de Reddit sobre los problemas reales del PMMA
Los manuales técnicos explican la teoría. Las discusiones en el taller revelan dónde los usuarios tienen dificultades repetidamente.
En las comunidades de CNC, varios temas aparecen una y otra vez.
Uno es la fusión. Los operadores a menudo descubren que simplemente aumentar la velocidad del husillo no resuelve el problema. Si el avance, la geometría de la fresa y la evacuación de virutas están mal combinados, una mayor velocidad del husillo puede generar más calor en lugar de un mejor corte.
Otro tema recurrente es la nitidez de la herramienta. Los usuarios que trabajan con éxito con acrílico con frecuencia enfatizan el uso de fresas afiladas y herramientas adecuadas para plásticos.
La evacuación de virutas es otro tema principal. A menudo se habla del flujo de aire porque despejar las virutas de la zona de corte puede reducir el recorte repetido y ayudar a controlar el calor.
La claridad superficial también es una fuente frecuente de confusión. Los mecanizadores a veces esperan que una operación de fresado ordinaria deje una superficie óptica. En realidad, los acabados ópticos exigentes pueden requerir pasadas de acabado dedicadas, fresas especializadas, pulido o técnicas avanzadas de mecanizado con diamante.
Estas discusiones refuerzan un punto central de esta guía: la calidad del PMMA se crea mediante el proceso completo, no mediante un único ajuste de RPM.
Qué debe preguntar un comprador a un proveedor de mecanizado CNC de PMMA
El precio por pieza importa, pero debe considerarse después de la capacidad del proceso.
Una evaluación útil de un proveedor comienza con evidencias.
Pregunte si el proveedor mecaniza habitualmente plásticos de ingeniería en lugar de mecanizar principalmente metal. Pregunte cómo se seleccionan el PMMA colado y el extruido. Pregunte qué estrategia se utiliza para controlar el calor y las virutas. Pregunte si se pueden separar las herramientas de desbaste y de acabado. Pregunte cómo se inspeccionan las superficies cosméticas transparentes.
Luego examine los equipos y la infraestructura de calidad.
Un proveedor que maneja geometrías complejas puede necesitar mecanizado multieje. Un proyecto de gran volumen puede requerir suficiente capacidad de máquina para evitar programas de entrega inestables. Los ensamblajes de tolerancia ajustada necesitan sistemas de medición adecuados. Los proyectos automotrices y médicos pueden requerir una gestión de calidad estructurada y trazabilidad.
Por último, pregunte cómo gestiona la empresa la comunicación de ingeniería.
Los proyectos de PMMA se benefician de los comentarios de DfM porque problemas como paredes delgadas, cavidades profundas, radios internos diminutos, orificios frágiles y especificaciones ópticas poco realistas son mucho más económicos de corregir antes de que comience el mecanizado.
¿Por qué JUCHENG para componentes de PMMA mecanizados por CNC?
JUCHENG aborda los proyectos de PMMA como programas de fabricación de precisión en lugar de simples trabajos de corte de plástico.
La empresa cuenta con más de 13 años de experiencia en fabricación de precisión y opera una instalación de fabricación de aproximadamente 8.000 metros cuadrados. Su base de equipos incluye más de 150 máquinas CNC y más de 25 centros de mecanizado de 5 ejes avanzados.
Esa gama de equipos puede soportar tanto componentes acrílicos sencillos como piezas más complicadas que contienen geometría multifaz, cavidades de precisión, orificios, contornos complejos y relaciones de ensamblaje ajustadas.
Soporte de ingeniería antes del corte
JUCHENG proporciona comentarios de Diseño para la Fabricabilidad durante la cotización.
Esto es importante con el PMMA porque la geometría afecta el riesgo del proceso. Los ingenieros pueden revisar paredes delgadas, ubicaciones de orificios, radios internos, acceso de mecanizado, superficies cosméticas, tolerancias y requisitos de acabado antes de la producción.
Reducir el riesgo de fabricación en la etapa de CAD puede ser más eficaz que intentar compensar un diseño inadecuado en la máquina.
Capacidad CNC de 3, 4 y 5 ejes
La plataforma de fabricación de JUCHENG incluye fresado de 3 ejes y 4 ejes, mecanizado simultáneo de 5 ejes, torneado CNC, mecanizado de torno-fresado, EDM, rectificado de precisión y procesos de precisión relacionados.
Para el PMMA, la capacidad multieje puede ser útil cuando un componente contiene características en varias caras. Reducir las configuraciones innecesarias puede mejorar las relaciones geométricas entre características y también reducir la manipulación de superficies transparentes sensibles.
Gran capacidad de fabricación
Con más de 150 máquinas CNC, JUCHENG puede soportar prototipos rápidos así como requisitos de producción mayores.
Esto es importante para los equipos de compras que desean un solo proveedor para respaldar el producto desde la validación de ingeniería hasta la producción repetitiva.
Un proveedor solo de prototipos puede desempeñarse bien para cinco piezas pero tener dificultades cuando el requisito pasa a ser cientos o miles de componentes. Por lo tanto, la planificación de la producción debe considerar el volumen futuro antes de la calificación del proveedor.
Gestión de calidad para industrias exigentes
JUCHENG publica certificaciones que incluyen ISO 9001:2015, IATF 16949, ISO 13485 e ISO 14001.
IATF 16949 respalda el enfoque disciplinado por procesos que se espera en las cadenas de suministro automotrices, mientras que ISO 13485 proporciona un marco de gestión de la calidad relevante para la fabricación de dispositivos médicos. ISO 9001 respalda el control sistemático de la calidad en operaciones de fabricación más amplias.
La certificación por sí sola no garantiza que cada pieza de PMMA cumpla con todos los requisitos de cada aplicación. Sin embargo, sí proporciona a los compradores evidencia de que existen sistemas de calidad estructurados detrás de la operación de mecanizado.
Inspección avanzada
JUCHENG utiliza equipos Zeiss CMM como parte de sus capacidades de inspección de precisión.
Para componentes acrílicos con patrones de montaje críticos, cavidades de precisión, relaciones geométricas o interfaces de ensamblaje, la verificación dimensional adecuada puede ser tan importante como la capacidad de la máquina CNC.
Los requisitos de inspección deben definirse durante la cotización para que los equipos de fabricación y calidad comprendan qué dimensiones son críticas.
Del prototipo a la producción
El flujo de trabajo publicado por JUCHENG comienza con el envío del CAD, seguido de la cotización y la revisión de DfM, el mecanizado y el control de calidad, y luego la inspección final y la entrega.
Los plazos de entrega estándar para prototipos publicados por la empresa son de aproximadamente 5–10 días hábiles, según la disponibilidad de material y la complejidad, y los proyectos acelerados pueden estar disponibles potencialmente en aproximadamente 3–5 días hábiles. Los plazos de producción dependen de la cantidad y la complejidad.
Esta estructura puede ser útil para los equipos de producto que necesitan validar prototipos transparentes antes de comprometerse con un programa de fabricación más grande.
Cómo preparar una RFQ para PMMA mecanizado
Un paquete de cotización sólido puede evitar varias rondas de correos electrónicos y reducir el riesgo de que los proveedores interpreten los requisitos de manera diferente.
Comience con un modelo CAD 3D, preferiblemente STEP u otro formato de modelo sólido ampliamente compatible. Añada un plano 2D para tolerancias, roscas, dimensiones críticas, requisitos de inspección y notas estéticas.
Especifique el grado de PMMA cuando se conozca. Si el grado no está fijado, explique la aplicación y permita que el ingeniero de fabricación recomiende alternativas.
Identifique cada superficie óptica o estéticamente importante.
Defina si el requisito es simplemente transparente, visualmente pulido o genuinamente óptico.
Incluya la cantidad tanto para el pedido inmediato como para el volumen futuro esperado. Diez piezas de prototipo y 10.000 piezas de producción anual pueden justificar diferentes utillajes y estrategias de proceso.
Por último, describa el entorno de funcionamiento.
La temperatura, la exposición a los rayos UV, los productos químicos de limpieza, el riesgo de impacto, el método de fijación y los materiales de acoplamiento pueden influir en si el PMMA es realmente el material correcto.
Factores de coste en el mecanizado CNC de PMMA
El coste del material es solo una parte de la cotización final.
El tiempo de máquina aumenta con cavidades profundas, superficies 3D complejas, cortadores pequeños, múltiples montajes y tolerancias ajustadas.
El pulido puede convertirse en un factor de coste importante, ya que lograr superficies cosméticas transparentes a menudo requiere más mano de obra que producir un componente de plástico funcional ordinario.
Los requisitos de inspección también influyen en el coste. Medir cada característica en cada componente cuesta más que muestrear unas pocas dimensiones críticas.
Los prototipos de bajo volumen pueden conllevar un mayor coste de preparación por pieza, mientras que las cantidades mayores pueden distribuir los costes de programación, utillaje y desarrollo de procesos entre más piezas.
Por lo tanto, los compradores que buscan precios más bajos deberían fijarse primero en la simplificación del diseño en lugar de cambiar automáticamente de proveedor.
Aumentar un radio interno innecesario, relajar una tolerancia no crítica, reducir las áreas de pulido, simplificar los montajes o utilizar espesores de stock estándar podría reducir el coste sin cambiar la función del producto.
Errores comunes en el mecanizado de PMMA que los compradores pueden evitar
El primer error es comprar basándose únicamente en la cotización más baja.
Un precio unitario bajo puede resultar caro si las piezas llegan con grietas, superficies turbias, dimensiones inconsistentes o rayones inaceptables.
El segundo error es no definir la calidad cosmética.
Términos como “transparente”, “buen acabado” y “sin rayones” son subjetivos. Los planos, muestras, muestras límite, fotografías o criterios de inspección acordados pueden hacer que las expectativas sean medibles.
El tercer error es aplicar tolerancias excesivas.
Las tolerancias ajustadas deben proteger la función, no decorar los planos.
El cuarto error es tratar el PMMA como si fuera metal.
La sujeción de la pieza, los parámetros de corte, el comportamiento térmico, el desbarbado y el pulido requieren un enfoque específico para plásticos.
El quinto error es ignorar el ensamblaje.
Una pieza de acrílico mecanizada a la perfección aún puede agrietarse cuando un sujetador crea una tensión local excesiva o un producto químico incompatible entra en contacto con una superficie sometida a tensión.
Preguntas frecuentes sobre el mecanizado CNC de piezas de PMMA
¿Es fácil mecanizar PMMA por CNC?
El PMMA tiene buena maquinabilidad, pero lograr superficies transparentes y dimensionalmente estables requiere herramientas y control del proceso adecuados. Los cortadores afilados, una evacuación eficaz de la viruta, una sujeción estable de la pieza y avances y velocidades del husillo equilibrados pueden reducir el fundido, el astillado y un acabado superficial deficiente.
¿Cuál es el mejor cortador para mecanizar acrílico?
No existe un cortador universal para todas las geometrías. Las herramientas de carburo afiladas diseñadas para plásticos, incluidas las geometrías de una sola hélice y de hélice en O, se consideran habitualmente porque proporcionan una evacuación de viruta útil. Las herramientas especializadas de pulido o de diamante pueden ser apropiadas para acabados ópticos de alta gama.
¿Por qué se funde el acrílico durante el fresado CNC?
El fundido suele indicar un calor excesivo en la zona de corte. Las posibles causas incluyen un avance insuficiente en relación con la velocidad del husillo, herramientas desafiladas, recorte de viruta, mala evacuación, geometría del cortador inadecuada, un compromiso excesivo de la herramienta o condiciones de mecanizado inestables.
¿El PMMA mecanizado por CNC puede ser completamente transparente?
Sí, el PMMA puede lograr una excelente transparencia, pero el mecanizado ordinario puede dejar marcas de herramienta visibles. Según la especificación, puede ser necesario el pulido mecánico, el pulido de bordes controlado, herramientas de acabado especializadas o el mecanizado con diamante.
¿Es mejor el acrílico colado que el acrílico extruido para el mecanizado CNC?
El acrílico colado se selecciona con frecuencia para aplicaciones de mecanizado exigentes y cosméticas debido a sus favorables características de mecanizado. El PMMA extruido puede ofrecer ventajas en cuanto a consistencia del material y costo para aplicaciones adecuadas. La elección correcta depende de la geometría, la tolerancia, la apariencia y los requisitos de producción.
¿Debo usar PMMA o policarbonato?
Elija según el modo de falla principal de la aplicación. El PMMA puede preferirse por su claridad óptica, apariencia superficial y aplicaciones relacionadas con los rayos UV. El policarbonato puede ser preferible cuando dominan en el diseño la alta resistencia al impacto y la tenacidad. Las pruebas deben confirmar la elección final del material.
¿Pueden las piezas de PMMA mantener tolerancias CNC ajustadas?
Sí, se pueden producir dimensiones de precisión, pero la tolerancia alcanzable depende de la geometría, el material, el tamaño de la característica, la temperatura, la estrategia de mecanizado y los requisitos de inspección. Aplique tolerancias ajustadas a las características funcionales en lugar de especificar una precisión extrema en todo el componente.
¿Puedo enviar un plano en PDF para una cotización de mecanizado de PMMA?
Sí. Un plano en PDF es útil para tolerancias, roscas, requisitos de superficie y notas de inspección. Normalmente debe acompañarse de un archivo CAD 3D como STEP cuando la geometría es compleja. JUCHENG acepta los principales formatos CAD, así como planos en PDF y DWG, para la revisión de cotizaciones.
Lista de verificación final del comprador: ¿Qué define realmente a un buen proveedor de PMMA?
Un buen proveedor de PMMA no es simplemente una empresa que posee una fresadora CNC.
El proveedor debe comprender cómo los polímeros transparentes responden al calor, la tensión, el sujeción, la geometría de la herramienta, el acabado y el ensamblaje. También debe tener suficiente capacidad de ingeniería e inspección para convertir los requisitos del plano en un proceso de producción estable.
Para los equipos de compras, la mejor decisión de compra suele provenir de equilibrar cinco áreas: conocimiento del material, capacidad de mecanizado, control del acabado superficial, inspección dimensional y confiabilidad de la producción.
Cuando estas áreas trabajan juntas, el mecanizado CNC puede convertir el material de PMMA en componentes precisos y visualmente limpios para aplicaciones ópticas, médicas, automotrices, industriales, electrónicas y de consumo.
Comience su proyecto de mecanizado CNC de PMMA con JUCHENG
Si su proyecto requiere prototipos transparentes, carcasas de acrílico de precisión, componentes ópticos, piezas para pantallas, guías de luz, componentes de laboratorio o piezas de producción de PMMA personalizadas, JUCHENG puede revisar el diseño antes de que comience la producción.
Cargue su modelo CAD y plano 2D a través de Mecanizado CNC JUCHENG e incluya el grado de PMMA, la cantidad, las tolerancias críticas, las superficies cosméticas, los requisitos ópticos y la fecha de entrega objetivo.
El equipo de ingeniería puede proporcionar comentarios de DfM y evaluar la estrategia de mecanizado antes de la cotización, lo que ayuda a identificar posibles problemas relacionados con paredes delgadas, acceso difícil de la herramienta, orificios frágiles, acabado superficial y tolerancias innecesarias.
Para obtener antecedentes técnicos sobre el procesamiento del acrílico, los ingenieros también pueden consultar Guía de procesamiento del acrílico PLEXIGLAS y referencias establecidas de materiales para CNC como Guía de mecanizado de PMMA de Protolabs.
Para los compradores, el objetivo no es simplemente encontrar a alguien capaz de cortar acrílico. El objetivo es establecer un proceso de fabricación repetible que entregue las dimensiones, la apariencia, el rendimiento óptico y la consistencia de producción requeridos desde la primera muestra aprobada hasta futuros lotes de producción.