
Quando os engenheiros começam a usinar peças em PMMA, a primeira pergunta costuma ser simples: “O fornecedor consegue manter as dimensões?” Na prática, isso é apenas parte do desafio. Um componente em PMMA pode passar na inspeção dimensional e ainda assim falhar porque suas bordas estão opacas, um furo perfurado desenvolve uma trinca, uma superfície polida apresenta distorção, ou tensões residuais de usinagem causam craquelamento após a montagem.
O PMMA, comumente chamado de acrílico, pode ser um excelente material para carcaças transparentes, coberturas ópticas, guias de luz, janelas de inspeção, componentes de display, peças de equipamentos médicos e protótipos de precisão. Ele combina transparência, rigidez, estabilidade a UV, baixo peso e boa usinabilidade. No entanto, ele não se comporta como alumínio, POM ou policarbonato durante o corte CNC.
A decisão de compra, portanto, não deve se concentrar apenas na máquina CNC. O grau do material, a geometria da ferramenta, o gerenciamento de calor, a fixação da peça, a estratégia de trajetória da ferramenta, o acabamento, a inspeção, a embalagem e a experiência do fornecedor podem todos afetar o resultado final.
Este guia examina a usinagem de PMMA sob a perspectiva do comprador. Ele explica o que é o PMMA, como a usinagem CNC funciona com acrílico, por que peças transparentes às vezes ficam brancas ou trincam, quais tolerâncias são realistas, como avaliar fornecedores e quando o PMMA pode ser uma escolha melhor do que o policarbonato ou outros plásticos de engenharia.
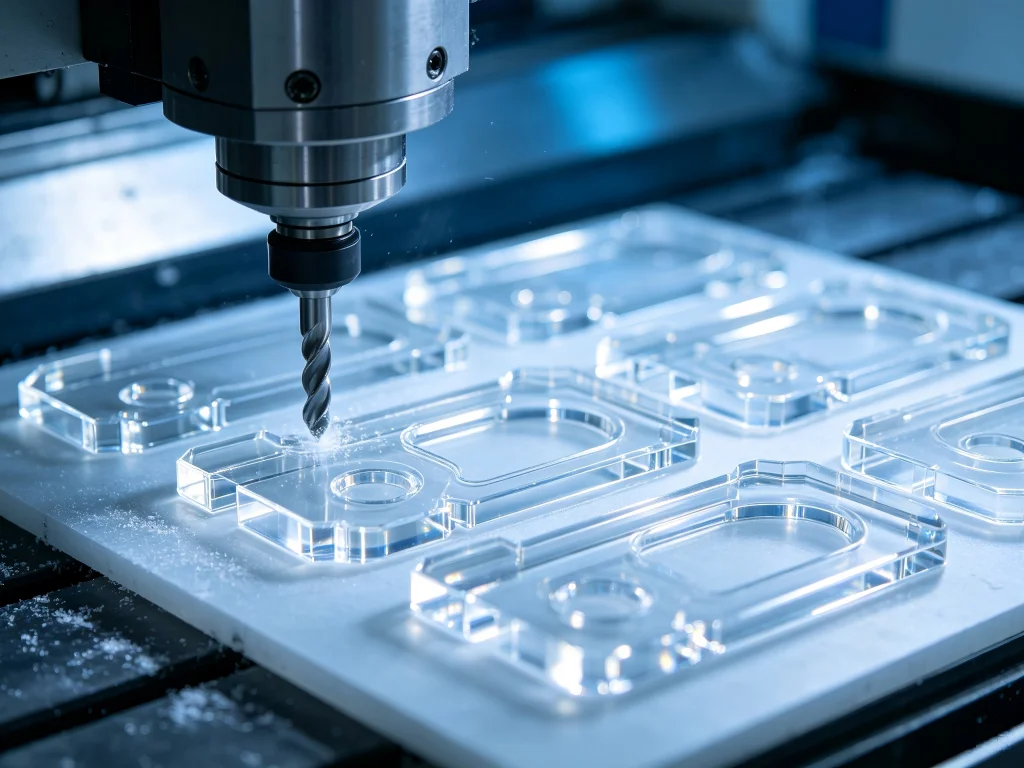
O Que É PMMA e Por Que Ele É Usinado em CNC?
PMMA significa polimetilmetacrilato. É um termoplástico transparente amplamente conhecido por termos e nomes comerciais como acrílico, vidro acrílico, Plexiglas, Perspex e Lucite.
Sua combinação de aparência óptica e rigidez mecânica torna o PMMA particularmente útil quando um componente precisa ser funcional e visualmente limpo. Diferentemente do vidro comum, o PMMA pode ser fresado, perfurado, torneado, gravado, roscado, polido e conformado usando equipamentos de fabricação comumente associados à usinagem de metais e plásticos.
Para engenheiros de produto, isso cria uma vantagem importante. Um componente transparente nem sempre precisa de um molde.
Um fabricante poderia usinar um protótipo, vinte componentes de validação ou um lote de produção de baixo volume diretamente a partir de estoque de PMMA. Revisões de projeto podem então ser introduzidas por meio de alterações em CAD e CAM em vez de modificações caras de molde.
Razões comuns pelas quais engenheiros especificam acrílico usinado incluem:
- Alta transparência óptica é necessária.
- O componente precisa de melhor estabilidade UV do que muitos plásticos transparentes comuns.
- A produção de baixo volume torna difícil justificar a moldagem por injeção.
- O projeto contém cavidades, furos, canais, rebaixos, roscas ou recursos de montagem de precisão.
- Um protótipo transparente deve representar fielmente o projeto de produção final.
- O componente precisa de uma superfície cosmética de alto brilho ou polida.
- As equipes de engenharia precisam de iterações de projeto rápidas antes do investimento em ferramental.
O PMMA é especialmente atrativo quando a aparência importa. Um grau acrílico devidamente selecionado e acabado pode produzir uma aparência premium semelhante ao vidro, permanecendo mais fácil de usinar em geometrias complexas.
A Distinção Importante: Usinável Não Significa Fácil
O acrílico é frequentemente descrito como fácil de usinar. Essa afirmação precisa de contexto.
O PMMA pode ser cortado de forma limpa com ferramentas afiadas, mas a janela de usinagem é diferente da janela usada para metais. O material tem condutividade térmica relativamente baixa em comparação com os metais. O calor gerado ao redor da aresta de corte não se dissipa rapidamente através da peça.
Se o processo de corte gerar calor excessivo, o material ao redor da ferramenta pode amolecer. As aparas podem começar a aderir à aresta de corte. A ferramenta contaminada então gera atrito adicional. Mais atrito produz mais calor, e o problema pode se acelerar rapidamente.
O resultado pode incluir bordas derretidas, paredes turvas, superfícies manchadas, erros dimensionais ou ferramentas de corte quebradas.
É por isso que usinadores experientes de plástico costumam pensar em termos de formação de aparas, e não simplesmente na velocidade máxima do fuso.
O objetivo é cortar o polímero de forma limpa e remover tanto a apara quanto grande parte do calor gerado antes que qualquer um deles possa danificar a superfície.
Por Que os Problemas de Usinagem do PMMA Geralmente Começam com o Calor
Imagine que um engenheiro de compras receba dois orçamentos visualmente semelhantes.
O Fornecedor A propõe parâmetros de usinagem agressivos e promete produção muito rápida. O Fornecedor B propõe uma operação de desbaste controlada seguida de passes de acabamento dedicados e polimento adicional para superfícies ópticas.
O primeiro orçamento pode parecer mais barato.
No entanto, a economia da usinagem de PMMA nem sempre pode ser medida apenas pelo tempo de ciclo.
Quando o calor se acumula ao redor da zona de corte, vários problemas podem ocorrer:
- as aparas podem se soldar de volta à superfície usinada;
- a aresta de corte pode desenvolver acúmulo plástico;
- recursos finos podem se deformar;
- a rugosidade superficial pode aumentar;
- as tensões internas podem se tornar mais significativas;
- os furos podem apresentar trincas locais;
- as paredes transparentes podem ficar turvas;
- o polimento posterior pode exigir muito mais mão de obra.
Um ciclo de corte mais rápido que gera dez peças rejeitadas não é fabricação mais rápida.
Portanto, uma boa usinagem de PMMA equilibra velocidade do fuso, carga de cavaco, geometria da ferramenta, taxa de avanço, profundidade de corte, estratégia de resfriamento, rigidez da máquina, fixação da peça e geometria da peça.
PMMA Fundido vs PMMA Extrudado: Uma Decisão de Compra Que Importa
Uma das primeiras perguntas que um fornecedor de CNC deve fazer não é “Quantas peças?” Deve ser “Qual grau de PMMA e forma de estoque a aplicação exige?”
Acrílico fundido e extrudado podem se comportar de maneira diferente durante a usinagem.
O PMMA fundido é frequentemente preferido para aplicações de usinagem e cosméticas exigentes porque pode proporcionar comportamento de usinagem favorável e menor sensibilidade a certos problemas relacionados a tensões. O material extrudado pode oferecer vantagens em consistência de espessura e custo para aplicações apropriadas.
Nenhum dos dois deve ser automaticamente descrito como universalmente superior.
A seleção correta depende de requisitos dimensionais, requisitos ópticos, espessura do estoque, geometria, processo de acabamento, volume e meta de custo.
Quando o Acrílico Fundido Pode Ser Preferido
O PMMA fundido pode ser considerado quando um projeto enfatiza fortemente a qualidade de usinagem, seções mais espessas, bordas polidas, recursos detalhados ou aparência óptica.
Pode ser uma opção prática para:
protótipos ópticos, manifolds transparentes, blocos de exibição, janelas de instrumentos, componentes de laboratório, guias de luz, invólucros premium, dispositivos de inspeção e componentes transparentes complexos usinados.
Quando o Acrílico Extrudado Pode Fazer Sentido
O PMMA extrudado pode fazer sentido econômico para aplicações envolvendo geometria relativamente simples, espessura de chapa controlada, alta utilização de material ou projetos em que o design e o processo de usinagem já foram validados para esse estoque.
Um comprador deve, portanto, evitar especificar apenas “acrílico transparente”.”
Um RFQ mais útil identifica o grau, a forma de estoque, o requisito de transparência, a cor, se aplicável, a espessura, os requisitos dimensionais, os requisitos de superfície cosmética e qualquer exposição ambiental.
PMMA vs Policarbonato vs POM: Qual Material Você Deve Comprar?
O PMMA não é automaticamente o melhor plástico simplesmente porque um componente precisa ser transparente. O policarbonato pode ser preferível quando a resistência ao impacto domina o projeto. O POM pode ser preferível quando a transparência não é necessária, mas a estabilidade dimensional, o comportamento ao desgaste e a função mecânica são importantes.
| Fator de Decisão | PMMA / Acrílico | Policarbonato | POM / Acetal |
|---|---|---|---|
| Transparência | Excelente; frequentemente selecionado para peças ópticas e cosméticas | Muito bom | Geralmente opaco |
| Aparência Visual | Excelente aparência polida | Bom | Principalmente funcional |
| Resistência ao Impacto | Moderado e relativamente frágil | Muito maior; frequentemente preferido para impacto | Boa durabilidade mecânica |
| Potencial UV/Exterior | Geralmente forte | Depende do grau | Depende do grau |
| Usinabilidade CNC | Bom com estratégia correta de usinagem de plásticos | Bom, mas o gerenciamento térmico continua importante | Excelente |
| Componentes Ópticos | Candidato forte | Útil onde a tenacidade é importante | Não apropriado para transparência |
| Acabamento Transparente Polido | Excelente potencial | Possível | Normalmente não relevante |
| Preocupação com Tensão/Fissuração | Requer usinagem e acabamento cuidadosos | Geralmente mais resistente, mas quimicamente sensível em alguns ambientes | Normalmente menos quebradiço |
| Prioridade típica de compra | Clareza + aparência + precisão | Transparência + resistência ao impacto | Desempenho mecânico + função dimensional |
A comparação destaca um princípio útil de compra: a seleção do material deve começar pelo modo de falha.
Se a falha mais inaceitável for distorção óptica ou aparência ruim, o PMMA pode ser atrativo. Se a falha inaceitável for fratura por impacto, o policarbonato pode merecer maior consideração. Se o componente for um elemento mecânico interno e a transparência não agregar valor, outro plástico de engenharia pode ser mais econômico.
Como a Usinagem CNC de PMMA Realmente Funciona
O processo CNC básico parece semelhante à usinagem de outros plásticos. A geometria CAD define o componente. O software CAM converte essa geometria em trajetórias de ferramenta. O controlador CNC move as ferramentas de corte em relação à peça para remover material.
O que muda é a estratégia do processo.
1. Preparação do Material
O estoque bruto de PMMA deve primeiro ser verificado em relação ao desenho e à especificação de compra. Espessura, grau, cor, condição da superfície e mascaramento protetor podem precisar de confirmação antes do início da usinagem.
O manuseio do material importa mais para peças transparentes do que muitos compradores esperam. Um arranhão criado antes do ciclo CNC pode permanecer visível após a conclusão da peça.
O filme protetor pode, portanto, permanecer em superfícies adequadas durante o processamento inicial, onde a sequência de fabricação permitir.
2. Fixação da peça
O PMMA precisa de suporte seguro, mas o excesso de pressão de fixação pode ser contraproducente.
Um componente metálico pode tolerar pressão significativa da morsa. Um componente de acrílico transparente pode desenvolver tensão localizada ou danos estéticos quando fixado incorretamente.
Dependendo da geometria, a estratégia de usinagem pode usar mordentes macios, dispositivos de vácuo, placas sacrificiais, dispositivos personalizados, fixação de baixa distorção ou combinações desses métodos.
Componentes de chapa fina merecem atenção especial porque o suporte inadequado pode permitir vibração ou levantamento durante a usinagem.
3. Usinagem de desbaste
O desbaste remove a maior parte do material indesejado, deixando sobremetal controlado para o acabamento final quando necessário.
O objetivo não é simplesmente a máxima remoção de material.
As trajetórias da ferramenta devem favorecer a evacuação eficiente de cavacos e evitar o corte repetido de cavacos quentes. Um cavaco que permanece na zona de corte pode ser cortado novamente, adicionando calor desnecessário e potencialmente danificando a superfície.
4. Usinagem de acabamento
Uma operação de acabamento dedicada pode melhorar drasticamente o controle dimensional e a aparência estética.
Em vez de forçar uma única passada de corte a realizar o desbaste e o acabamento simultaneamente, o processo pode deixar uma pequena folga controlada. Uma ferramenta de acabamento afiada remove então esse material em condições mais estáveis.
Essa abordagem pode ser especialmente valiosa para bordas visíveis, superfícies de vedação, cavidades de precisão, superfícies guia de luz e componentes que receberão polimento secundário.
5. Rebarbação e tratamento de bordas
As peças de PMMA podem exigir rebarbação cuidadosa após o processamento CNC. O acabamento manual agressivo pode introduzir riscos, bordas arredondadas ou geometria inconsistente.
O método de rebarbação deve, portanto, refletir os requisitos do desenho.
Uma aresta mecânica oculta e uma aresta opticamente visível não devem receber automaticamente o mesmo tratamento.
6. Inspeção
A inspeção deve verificar mais do que dimensões quando a aparência faz parte da especificação.
Um plano de inspeção prático pode incluir verificações dimensionais, verificação de roscas, inspeção visual, requisitos de superfície, avaliação de transparência, zonas cosméticas e inspeção de embalagem.
A Questão das Ferramentas: Por Que a Geometria do Cortador Importa
Os maquinistas que discutem acrílico frequentemente retornam a um assunto: ferramentas afiadas.
Isso faz sentido porque o PMMA responde mal quando a ferramenta atrita em vez de cortar.
A geometria da ferramenta projetada para o corte eficiente de plástico pode proporcionar melhor formação e evacuação de cavacos do que um cortador de uso geral selecionado sem considerar o polímero.
Cortadores de canal único ou de canal em O são frequentemente considerados para a usinagem de acrílico porque sua geometria aberta proporciona espaço para a saída dos cavacos. Dependendo do recurso e do requisito de acabamento, ferramentas de metal duro polido ou cortadores de acabamento especializados também podem ser apropriados.
Para superfícies ópticas de alta exigência, ferramentas de diamante especializadas podem ser consideradas.
O ponto importante para os compradores é não ditar um cortador universal único.
Em vez disso, pergunte ao fornecedor como as ferramentas mudam entre desbaste, acabamento, perfuração, gravação e operações de superfície óptica.
Um fornecedor que trata cada recurso do PMMA com a mesma fresa de topo genérica pode ter dificuldade em alcançar qualidade cosmética repetível.
RPM É Apenas Metade da História
Uma das perguntas mais comuns online é: “Qual RPM devo usar para acrílico?”
Não existe um único número correto.
A velocidade do fuso apropriada depende do diâmetro da fresa, do número de canais, da geometria da ferramenta, da taxa de avanço, da profundidade de corte, da rigidez da máquina, da estratégia de refrigeração ou ar, do grau do material e do acabamento desejado.
Isso explica por que copiar a configuração de fuso de outra oficina pode falhar.
Um pequeno roteador de bancada e um centro de usinagem industrial rígido não podem necessariamente usar os mesmos parâmetros, mesmo que ambos estejam cortando PMMA.
O conceito mais útil é a carga de cavaco.
Se o avanço for muito baixo em relação à velocidade do fuso, a fresa pode esfregar ou criar cavacos muito pequenos. O calor aumenta. O polímero pode amolecer e aderir à fresa.
Se a carga de corte se tornar excessiva, porém, bordas frágeis podem lascar ou uma ferramenta pequena pode falhar.
A usinagem estável de PMMA existe entre esses extremos.
Esse equilíbrio deve ser desenvolvido por meio de conhecimento do processo e parâmetros de usinagem validados, em vez de uma regra arbitrária de “RPM máximo”.
Por que o PMMA fica branco durante a usinagem CNC
Superfícies turvas ou leitosas estão entre os defeitos mais frustrantes em componentes de acrílico transparente.
A causa raiz pode envolver vários mecanismos, e não um único problema simples.
Possíveis contribuintes incluem calor de corte excessivo, atrito, ferramenta desgastada, evacuação deficiente de cavacos, geometria de corte inadequada, vibração excessiva, marcas pesadas de desbaste ou tensão introduzida durante a usinagem.
A estratégia corretiva, portanto, começa com o diagnóstico.
Se o material estiver visivelmente derretendo, o gerenciamento térmico merece atenção imediata. Se a borda contiver marcas regulares de ferramenta, mas sem derretimento, os parâmetros de acabamento e a geometria da fresa podem merecer mais atenção. Se as trincas aparecerem mais tarde e não imediatamente, a tensão residual e a exposição química também devem ser investigadas.
Em outras palavras, “polir mais” nem sempre é a solução correta.
Uma superfície polida não consegue compensar de forma confiável um processo de usinagem instável.
Prevenção de Bordas Lascadas
O lascamento costuma ocorrer onde a fresa entra ou sai de uma borda de acrílico sem suporte.
Isso pode ser particularmente problemático em paredes finas, abas estreitas, saídas de furação e contornos externos.
A estratégia de CAM poderia, portanto, controlar onde e como a ferramenta entra e sai do componente.
Abordagens práticas podem incluir manter melhor suporte do material, alterar a direção da trajetória da ferramenta quando validado, ajustar o movimento de entrada e saída, reduzir a carga de acabamento, deixar material sacrificial ou separar as operações de desbaste e acabamento.
A lição importante de compra é que a qualidade da borda não é determinada apenas pela tolerância nominal no desenho.
Se uma borda for visível opticamente, informe o fornecedor.
Um operador de usinagem não consegue inferir todos os requisitos cosméticos a partir de um modelo STEP.
Furação de PMMA Sem Criar Trincas Futuras
A furação de acrílico merece seu próprio planejamento de processo.
O calor pode se acumular ao redor da broca. A perfuração pode criar lascamento. Uma geometria de ferramenta inadequada pode gerar tensão excessiva ao redor do furo. Fixadores apertados podem então adicionar tensão de montagem.
Um furo que parece aceitável imediatamente após a fabricação pode, portanto, tornar-se um ponto de falha mais tarde.
Os projetistas devem considerar o diâmetro do furo, a espessura da parede ao redor do furo, a distância até a borda, a geometria do escareado, a carga do fixador, as inserções e o ambiente químico da montagem final.
Se o componente for fixado e removido repetidamente, depender de uma pequena rosca plástica usinada diretamente pode não ser sempre o melhor projeto de longo prazo.
Uma inserção roscada metálica ou um conceito de fixação diferente pode proporcionar melhor manutenibilidade, dependendo da carga e da geometria.
Qual Tolerância Você Deve Especificar?
Esta é uma área em que os compradores podem acidentalmente aumentar o custo sem melhorar o desempenho do produto.
Um desenho que coloca tolerâncias extremamente apertadas em cada dimensão do PMMA força o fornecedor a tratar recursos não críticos como interfaces de precisão.
Isso pode aumentar o tempo de usinagem, o esforço de inspeção, o risco de refugo e o preço.
Em vez disso, divida as dimensões de acordo com a função.
Um assento de rolamento, recurso de alinhamento óptico, superfície de vedação, interface de montagem ou furo de localização de precisão pode justificar um controle mais apertado. Um perfil cosmético externo pode não justificar.
O PMMA ainda é um polímero. A temperatura e a tensão interna podem influenciar as dimensões de forma diferente do que fariam em um componente metálico estável.
A tolerância correta é, portanto, a tolerância que a montagem realmente necessita.
A JUCHENG publica uma tolerância geral de usinagem de ±0,005 polegada (±0,127 mm) para a maioria dos recursos e declara que ±0,001 polegada (±0,025 mm) ou melhor pode ser possível dependendo do material e da geometria. Para um projeto em PMMA, o valor alcançável ainda deve ser revisado em relação à geometria individual, em vez de copiado automaticamente para cada dimensão do desenho.
Projeto para Manufaturabilidade: Torne a Peça em Acrílico Mais Fácil de Produzir
Bons resultados de CNC começam antes de o material chegar à máquina.
Várias decisões de projeto podem reduzir o risco de fabricação.
- Evite paredes desnecessariamente finas. Paredes finas de acrílico podem vibrar ou defletir durante a usinagem e podem ser mais vulneráveis durante o manuseio.
- Use raios internos de canto práticos. Fresas de topo CNC criam naturalmente cantos internos arredondados. Especificar cantos internos vivos impossíveis pode exigir processos adicionais.
- Separe tolerâncias funcionais e cosméticas. Aplique precisão onde a montagem necessita.
- Identifique as superfícies ópticas no desenho. “PMMA transparente” não define o acabamento superficial necessário.
- Considere o acesso da ferramenta. Cavidades profundas e estreitas e proporções extremas podem exigir ferramentas longas, o que pode reduzir a rigidez.
- Revise as distâncias entre furos e bordas. Geometrias frágeis ao redor de furos podem aumentar o risco de trincas.
- Especifique a função da rosca. O fornecedor precisa saber se as roscas são recursos temporários de protótipo ou interfaces de produção de uso repetido.
- Defina as zonas cosméticas. Uma face frontal visível e uma superfície de montagem oculta podem exigir padrões de acabamento muito diferentes.
Essas etapas podem reduzir o custo e melhorar a consistência, pois o fornecedor pode concentrar o controle do processo onde ele gera valor real ao produto.
Acabamento Superficial: “Transparente” Não É uma Especificação de Acabamento
Essa distinção causa muitos problemas de suprimento.
O material PMMA pode chegar transparente, mas uma ferramenta CNC remove fisicamente o material. A superfície recém-usinada pode, portanto, apresentar marcas de ferramenta, embora o polímero subjacente permaneça transparente.
Diferentes níveis de acabamento devem ser discutidos durante a cotação.
PMMA Usinado
Uma superfície usinada pode manter padrões visíveis de corte. Isso pode ser perfeitamente aceitável para recursos de montagem ocultos, cavidades internas, dispositivos de fixação, protótipos de engenharia e componentes funcionais onde a aparência óptica não é exigida.
Geralmente, esta é a opção mais econômica, pois o polimento secundário é minimizado.
PMMA Polido Mecanicamente
O acabamento mecânico pode reduzir progressivamente as marcas de usinagem e melhorar a clareza. O processo pode envolver etapas abrasivas controladas seguidas de compostos de polimento.
O método é útil para muitas superfícies cosméticas, mas deve ser controlado cuidadosamente em torno de recursos dimensionais.
O polimento remove material. Portanto, uma superfície nem sempre pode ser usinada exatamente no tamanho final e depois fortemente polida sem considerar a mudança dimensional.
Polimento a Fogo
O polimento a fogo pode melhorar rapidamente certas bordas expostas de acrílico por meio de aquecimento breve da superfície.
No entanto, não deve ser tratado como uma solução universal.
O processo térmico pode introduzir tensões e pode não ser adequado para todos os componentes de precisão, colados, expostos quimicamente ou sensíveis à segurança.
A análise de engenharia deve determinar se é apropriado para a aplicação específica.
Acabamento Diamantado
Para superfícies transparentes exigentes, ferramentas diamantadas especializadas podem criar acabamentos extremamente finos diretamente através de corte controlado.
Esta abordagem pode reduzir a quantidade de polimento convencional necessária, embora o custo, a geometria, o equipamento e as especificações ópticas devam justificá-la.
A Qualidade Óptica Requer uma Conversa Própria
Um comprador que pede “acrílico transparente” e um comprador que pede um componente óptico não estão necessariamente a solicitar o mesmo produto.
Uma proteção de máquina transparente só precisa de visibilidade adequada. Um guia de luz pode exigir transmissão de luz controlada. Uma janela de sensor pode precisar de comportamento óptico consistente. Um componente microfluídico de laboratório pode precisar de canais transparentes. Um componente de imagem pode exigir um controlo superficial e geométrico muito mais rigoroso.
As aplicações ópticas podem exigir discussão sobre:
rugosidade superficial, planicidade, paralelismo, marcas de ferramenta, método de polimento, distorção, transparência, iluminação de inspeção, riscos, qualidade das arestas, tensão e defeitos cosméticos aceitáveis.
Quanto mais óptica se torna a aplicação, menos útil se torna um simples desenho dimensional por si só.
Aplicações em que o PMMA Maquinado por CNC Faz Sentido
Sistemas de Iluminação e Ópticos
O PMMA é amplamente associado a aplicações de transmissão de luz. A maquinagem CNC permite aos engenheiros produzir guias de luz, coberturas de LED, componentes relacionados com lentes, suportes ópticos, painéis transparentes e estruturas de iluminação protótipo sem esperar por moldes dedicados.
Isto pode ser particularmente valioso durante o desenvolvimento óptico, porque os engenheiros podem revisar a geometria várias vezes antes da produção.
Equipamentos Médicos e de Laboratório
Componentes transparentes podem permitir que os usuários observem fluidos, mecanismos, indicadores ou conjuntos internos.
As aplicações potenciais incluem fixações de laboratório, tampas de instrumentos, componentes fluidicos de protótipo, invólucros transparentes, janelas de inspeção e painéis de equipamentos.
A adequação do material deve sempre ser validada em relação aos requisitos de esterilização, exposição química, regulatórios e de biocompatibilidade, em vez de assumir que todas as classes de acrílico são intercambiáveis.
Desenvolvimento Automotivo
As equipes de engenharia automotiva podem usar PMMA para protótipos de iluminação, tampas transparentes, componentes de display, fixações de teste, peças de desenvolvimento de interiores e modelos de validação visual.
A produção CNC de baixo volume pode ser útil antes da moldagem por injeção ou da finalização de ferramental dedicado.
Eletrônica e Instrumentação
Janelas transparentes, tampas de display, painéis de controle, invólucros de sensores, componentes indicadores e invólucros de protótipo podem todos se beneficiar da aparência do acrílico.
A usinagem CNC também permite que furos, cavidades, bosses de montagem, canais e recursos de conectores sejam incorporados diretamente ao componente.
Equipamento Industrial
Janelas de máquinas, tampas de inspeção, proteções transparentes, fixações de medição, componentes de observação de fluxo e invólucros de protótipo são conceitos de engenharia comuns para plásticos transparentes.
Onde os riscos de impacto são significativos, no entanto, o PMMA deve ser comparado cuidadosamente com alternativas mais resistentes, como o policarbonato.
Produtos de Consumo
O acrílico pode criar uma aparência premium em componentes de display, produtos de iluminação, ferragens decorativas, produtos eletrônicos, fixações de varejo e invólucros de alto padrão.
Aqui, a inspeção cosmética pode ser tão importante quanto a inspeção dimensional.
Um Caso Prático de PMMA CNC: Do Protótipo Opaco à Peça Pronta para Produção
Considere um projeto de engenharia hipotético, mas representativo.
Um desenvolvedor de produto precisa de uma carcaça de sensor transparente com vários furos de montagem, um bolsão interno raso, uma janela de visualização e bordas externas polidas.
O primeiro protótipo é usinado de forma agressiva usando parâmetros originalmente desenvolvidos para uma lógica de produção típica de alumínio.
As dimensões parecem aceitáveis, mas vários problemas surgem.
A superfície do bolsão está turva. Uma borda contém pequenas lascas. Marcas de ferramenta permanecem visíveis após o polimento básico. Dois furos apresentam marcas de tensão após o aperto dos parafusos.
A reação natural pode ser aumentar o polimento.
Isso trataria os sintomas em vez do sistema de fabricação.
Um plano corretivo mais robusto poderia começar pela revisão do grau de PMMA e da condição do material bruto. O fornecedor poderia então examinar a pressão de fixação, selecionar ferramentas afiadas adequadas para plástico, revisar a evacuação de cavacos, separar o desbaste do acabamento, controlar a entrada e saída da ferramenta nas bordas visíveis e revisar o projeto dos furos de montagem.
A operação de polimento final poderia então partir de uma superfície usinada muito melhor.
Essa distinção importa economicamente.
Produzir rapidamente uma superfície ruim e gastar mão de obra significativa para repará-la pode custar mais do que usinar a superfície corretamente desde o início.
Instalação de Componentes de PMMA de Precisão
A instalação pode parecer não relacionada à usinagem CNC, mas as práticas de montagem podem determinar se um componente bem usinado sobrevive.
Componentes acrílicos geralmente devem ser instalados sem forçar recursos desalinhados para a posição. Os fixadores não devem ser automaticamente apertados usando valores de torque desenvolvidos para carcaças metálicas.
Arruelas, interfaces complacentes, parafusos de ombro, insertos ou métodos de fixação controlados podem ajudar a distribuir a carga, dependendo do projeto.
Os projetistas também devem considerar a expansão térmica quando um componente grande de PMMA é restringido por uma estrutura metálica.
Se o plástico quiser expandir enquanto a estrutura impede o movimento, podem acumular-se tensões em torno de fixadores ou de características internas afiadas.
A estratégia de folga e montagem deve, portanto, refletir o intervalo de temperatura esperado.
Manutenção: Manter o Acrílico Usinado Transparente
Um componente de PMMA belamente polido pode ser danificado por práticas de limpeza inadequadas.
A manutenção de rotina deve utilizar produtos de limpeza reconhecidos como compatíveis com o grau de acrílico selecionado.
Materiais de limpeza abrasivos podem riscar superfícies polidas. Certos solventes e produtos químicos agressivos podem contribuir para o fissuramento ou ataque químico, particularmente onde existe tensão residual.
Para aplicações críticas, a química de limpeza deve ser validada antes da implementação em produção.
A documentação de manutenção pode também especificar panos adequados, agentes de limpeza, frequência de inspeção, verificações de fixação e critérios de substituição.
Como Ler um PDF de Peças de PMMA Usinadas
Os engenheiros que procuram um PDF de peças de PMMA usinadas procuram frequentemente avanços e velocidades. Um documento técnico útil deve conter mais do que uma tabela de parâmetros.
Procure informações que abranjam o tipo de material, material fundido versus extrudido, geometria da ferramenta, perfuração, serragem, fresagem, torneamento, arrefecimento, remoção de aparas, recozimento quando relevante, polimento, conformação e manuseamento.
Os guias de processamento de fabricantes de acrílico estabelecidos podem ser referências iniciais úteis porque explicam como o polímero se comporta em vez de apresentarem uma receita universal de CNC.
No entanto, os parâmetros publicados devem ainda ser tratados como pontos de partida.
A janela de usinagem final deve ter em conta a máquina CNC real, a fresa, a fixação da peça, a geometria, o material, o requisito de acabamento e o ambiente de produção.
O que os maquinistas do Reddit revelam sobre os problemas reais do PMMA
Os manuais técnicos explicam a teoria. As discussões no chão de fábrica revelam onde os usuários enfrentam dificuldades repetidamente.
Nas comunidades de CNC, vários temas aparecem repetidamente.
Um deles é o derretimento. Os operadores frequentemente descobrem que simplesmente aumentar a velocidade do fuso não resolve o problema. Se o avanço, a geometria da fresa e a evacuação de cavacos estiverem mal ajustados, mais velocidade do fuso pode gerar mais calor em vez de um corte melhor.
Outro tema recorrente é a afiação da ferramenta. Usuários que trabalham com sucesso com acrílico frequentemente enfatizam fresas afiadas e ferramentas adequadas para plásticos.
A evacuação de cavacos é outro tópico importante. O fluxo de ar é frequentemente discutido porque remover os cavacos da zona de corte pode reduzir o recorte e ajudar a controlar o calor.
A clareza da superfície também é uma fonte frequente de confusão. Os maquinistas às vezes esperam que uma operação de fresamento comum deixe uma superfície óptica. Na realidade, acabamentos ópticos exigentes podem exigir passes de acabamento dedicados, fresas especializadas, polimento ou técnicas avançadas de usinagem com diamante.
Essas discussões reforçam um ponto central deste guia: a qualidade do PMMA é criada pelo processo completo, não por uma única configuração de RPM.
O que os compradores devem perguntar a um fornecedor de CNC para PMMA
O preço por peça importa, mas deve vir depois da capacidade do processo.
Uma avaliação útil de fornecedor começa com evidências.
Pergunte se o fornecedor usina rotineiramente plásticos de engenharia em vez de usinar principalmente metal. Pergunte como o PMMA fundido e extrudado é selecionado. Pergunte qual estratégia é usada para controlar calor e cavacos. Pergunte se as ferramentas de desbaste e acabamento podem ser separadas. Pergunte como as superfícies cosméticas transparentes são inspecionadas.
Em seguida, examine os equipamentos e a infraestrutura de qualidade.
Um fornecedor que lida com geometria complexa pode precisar de usinagem multieixos. Um projeto de alto volume pode exigir capacidade de máquina suficiente para evitar cronogramas de entrega instáveis. Montagens de tolerância apertada precisam de sistemas de medição adequados. Projetos automotivos e médicos podem exigir gestão de qualidade estruturada e rastreabilidade.
Por fim, pergunte como a empresa gerencia a comunicação de engenharia.
Projetos em PMMA se beneficiam do feedback de DfM porque problemas como paredes finas, cavidades profundas, raios internos minúsculos, furos frágeis e especificações ópticas irrealistas são muito mais baratos de corrigir antes do início da usinagem.
Por que a JUCHENG para Componentes de PMMA Usinados por CNC?
A JUCHENG aborda projetos em PMMA como programas de fabricação de precisão, e não como simples trabalhos de corte de plástico.
A empresa possui mais de 13 anos de experiência em fabricação de precisão e opera uma instalação de fabricação de aproximadamente 8.000 metros quadrados. Sua base de equipamentos inclui mais de 150 máquinas CNC e mais de 25 centros de usinagem avançados de 5 eixos.
Essa variedade de equipamentos pode atender tanto a componentes acrílicos simples quanto a peças mais complicadas contendo geometria multiface, cavidades de precisão, furos, contornos complexos e relações de montagem apertadas.
Suporte de Engenharia Antes do Corte
A JUCHENG fornece feedback de Design para Manufaturabilidade durante a cotação.
Isso importa com o PMMA porque a geometria afeta o risco do processo. Os engenheiros podem revisar paredes finas, localizações de furos, raios internos, acesso de usinagem, superfícies cosméticas, tolerâncias e requisitos de acabamento antes da produção.
Reduzir o risco de fabricação na etapa de CAD pode ser mais eficaz do que tentar compensar um projeto inadequado na máquina.
Capacidade CNC de 3, 4 e 5 Eixos
A plataforma de fabricação da JUCHENG inclui fresamento de 3 eixos e 4 eixos, usinagem simultânea de 5 eixos, torneamento CNC, usinagem de torneamento-fresamento, EDM, retificação de precisão e processos de precisão relacionados.
Para o PMMA, a capacidade multi-eixos pode ser útil quando um componente contém recursos em várias faces. Reduzir configurações desnecessárias pode melhorar as relações geométricas entre recursos, além de reduzir o manuseio de superfícies transparentes sensíveis.
Grande Capacidade de Fabricação
Com mais de 150 máquinas CNC, a JUCHENG pode atender desde protótipos rápidos até requisitos de produção maiores.
Isso importa para equipes de compras que desejam um único fornecedor para apoiar o produto desde a validação de engenharia até a produção repetitiva.
Um fornecedor exclusivo para protótipos pode ter bom desempenho para cinco peças, mas enfrentar dificuldades quando a exigência passar a centenas ou milhares de componentes. O planejamento de produção deve, portanto, considerar o volume futuro antes da qualificação do fornecedor.
Gestão da Qualidade para Indústrias Exigentes
A JUCHENG publica certificações incluindo ISO 9001:2015, IATF 16949, ISO 13485 e ISO 14001.
A IATF 16949 sustenta a abordagem de processo disciplinada esperada nas cadeias de suprimentos automotivas, enquanto a ISO 13485 fornece uma estrutura de gestão da qualidade relevante para a fabricação de dispositivos médicos. A ISO 9001 apoia o controle sistemático da qualidade em operações de fabricação mais amplas.
A certificação por si só não garante que cada peça em PMMA atenderá a todos os requisitos de cada aplicação. Ela, no entanto, fornece aos compradores evidências de que existem sistemas de qualidade estruturados por trás da operação de usinagem.
Inspeção Avançada
A JUCHENG utiliza equipamentos Zeiss CMM como parte de suas capacidades de inspeção de precisão.
Para componentes em acrílico com padrões de montagem críticos, cavidades de precisão, relações geométricas ou interfaces de montagem, a verificação dimensional adequada pode ser tão importante quanto a capacidade da máquina CNC.
Os requisitos de inspeção devem ser definidos durante a cotação para que as equipes de fabricação e qualidade entendam quais dimensões são críticas.
Do Protótipo à Produção
O fluxo de trabalho publicado pela JUCHENG começa com o envio do CAD, seguido de cotação e revisão de DfM, usinagem e controle de qualidade, e então inspeção final e entrega.
Os prazos padrão de protótipo publicados pela empresa são de aproximadamente 5–10 dias úteis, dependendo da disponibilidade de material e da complexidade, com projetos acelerados potencialmente disponíveis em cerca de 3–5 dias úteis. Os cronogramas de produção dependem da quantidade e da complexidade.
Essa estrutura pode ser útil para equipes de produto que precisam validar protótipos transparentes antes de se comprometerem com um programa de fabricação maior.
Como Preparar uma RFQ para PMMA Usinado
Um pacote de cotação bem elaborado pode evitar várias rodadas de e-mails e reduzir o risco de os fornecedores interpretarem os requisitos de forma diferente.
Comece com um modelo CAD 3D, preferencialmente STEP ou outro formato de modelo sólido amplamente suportado. Adicione um desenho 2D para tolerâncias, roscas, dimensões críticas, requisitos de inspeção e notas estéticas.
Especifique o grau de PMMA quando conhecido. Se o grau não estiver definido, explique a aplicação e permita que o engenheiro de fabricação recomende alternativas.
Identifique todas as superfícies opticamente ou cosmeticamente importantes.
Defina se o requisito é simplesmente transparente, visualmente polido ou genuinamente óptico.
Inclua a quantidade tanto para o pedido imediato quanto para o volume futuro esperado. Dez peças de protótipo e 10.000 peças de produção anual podem justificar diferentes dispositivos de fixação e estratégias de processo.
Por fim, descreva o ambiente operacional.
Temperatura, exposição a UV, produtos químicos de limpeza, risco de impacto, método de fixação e materiais de contato podem influenciar se o PMMA é realmente o material correto.
Fatores de Custo na Usinagem CNC de PMMA
O custo do material é apenas uma parte da cotação final.
O tempo de máquina aumenta com cavidades profundas, superfícies 3D complexas, cortadores pequenos, múltiplas montagens e tolerâncias apertadas.
O polimento pode se tornar um importante fator de custo, pois alcançar superfícies cosméticas transparentes frequentemente exige mais mão de obra do que produzir um componente plástico funcional comum.
Os requisitos de inspeção também influenciam o custo. Medir cada característica em cada componente custa mais do que amostrar algumas dimensões críticas.
Protótipos de baixo volume podem ter custo de setup por peça mais alto, enquanto quantidades maiores podem distribuir os custos de programação, fixação e desenvolvimento de processo entre mais peças.
Compradores que buscam preços mais baixos devem, portanto, olhar primeiro para a simplificação do design em vez de trocar de fornecedor automaticamente.
Aumentar um raio interno desnecessário, relaxar uma tolerância não crítica, reduzir áreas de polimento, simplificar montagens ou usar espessuras de estoque padrão pode reduzir o custo sem alterar a função do produto.
Erros Comuns na Usinagem de PMMA que os Compradores Podem Evitar
O primeiro erro é comprar apenas com base na cotação mais baixa.
Um preço unitário baixo pode tornar-se caro se as peças chegarem com fissuras, superfícies turvas, dimensões inconsistentes ou riscos inaceitáveis.
O segundo erro é não definir a qualidade cosmética.
Termos como “transparente”, “acabamento bonito” e “sem riscos” são subjetivos. Desenhos, amostras, amostras-limite, fotografias ou critérios de inspeção acordados podem tornar as expectativas mensuráveis.
O terceiro erro é aplicar tolerâncias excessivas.
Tolerâncias apertadas devem proteger a função, não decorar desenhos.
O quarto erro é tratar o PMMA como metal.
Fixação da peça, parâmetros de corte, comportamento térmico, rebarbação e polimento exigem uma abordagem específica para plásticos.
O quinto erro é ignorar a montagem.
Uma peça de acrílico perfeitamente usinada ainda pode fissurar quando um fixador cria tensão local excessiva ou um produto químico incompatível entra em contato com uma superfície tensionada.
Perguntas frequentes sobre usinagem CNC de peças em PMMA
O PMMA é fácil de usinar em CNC?
O PMMA tem boa usinabilidade, mas alcançar superfícies transparentes e dimensionalmente estáveis exige ferramentas e controle de processo corretos. Cortadores afiados, evacuação eficaz de cavacos, fixação estável da peça e avanços e velocidades de rotação equilibrados podem reduzir o derretimento, o lascamento e o acabamento superficial deficiente.
Qual é o melhor cortador para usinar acrílico?
Não existe um cortador universal para todas as geometrias. Ferramentas de metal duro afiadas projetadas para plásticos, incluindo geometrias de canal único e de canal em O, são comumente consideradas porque proporcionam folga útil para os cavacos. Ferramentas especializadas de polimento ou de diamante podem ser apropriadas para acabamentos ópticos de alto padrão.
Por que o acrílico derrete durante a fresagem CNC?
O derretimento geralmente indica calor excessivo na zona de corte. As causas possíveis incluem avanço insuficiente em relação à rotação do fuso, ferramenta desgastada, recorte de cavacos, evacuação deficiente, geometria de corte inadequada, engajamento excessivo da ferramenta ou condições de usinagem instáveis.
O PMMA usinado em CNC pode ser completamente transparente?
Sim, o PMMA pode alcançar excelente transparência, mas a usinagem comum pode deixar marcas visíveis da ferramenta. Dependendo da especificação, podem ser necessários polimento mecânico, polimento controlado de bordas, ferramentas de acabamento especializadas ou usinagem com diamante.
O acrílico fundido é melhor que o acrílico extrudado para usinagem CNC?
O acrílico fundido é frequentemente selecionado para aplicações de usinagem exigentes e estéticas devido às suas características favoráveis de usinagem. O PMMA extrudado pode oferecer vantagens em consistência do material e custo para aplicações adequadas. A escolha correta depende da geometria, tolerância, aparência e requisitos de produção.
Devo usar PMMA ou policarbonato?
Escolha de acordo com o modo de falha principal da aplicação. O PMMA pode ser preferido para clareza óptica, aparência superficial e aplicações relacionadas a UV. O policarbonato pode ser preferível onde alta resistência ao impacto e tenacidade dominam o projeto. Testes devem confirmar a escolha final do material.
As peças de PMMA conseguem manter tolerâncias CNC apertadas?
Sim, dimensões de precisão podem ser produzidas, mas a tolerância alcançável depende da geometria, do material, do tamanho do recurso, da temperatura, da estratégia de usinagem e dos requisitos de inspeção. Aplique tolerâncias apertadas aos recursos funcionais em vez de especificar precisão extrema em todo o componente.
Posso enviar um desenho em PDF para um orçamento de usinagem de PMMA?
Sim. Um desenho em PDF é útil para tolerâncias, roscas, requisitos de superfície e notas de inspeção. Um arquivo CAD 3D, como STEP, normalmente deve acompanhá-lo quando a geometria é complexa. A JUCHENG aceita os principais formatos CAD, bem como desenhos em PDF e DWG, para análise de orçamento.
Lista de verificação final do comprador: o que realmente define um bom fornecedor de PMMA?
Um bom fornecedor de PMMA não é simplesmente uma empresa que possui uma fresadora CNC.
O fornecedor deve entender como os polímeros transparentes respondem ao calor, ao estresse, à fixação, à geometria da ferramenta, ao acabamento e à montagem. Também deve ter capacidade de engenharia e inspeção suficiente para converter os requisitos do desenho em um processo de produção estável.
Para as equipes de compras, a melhor decisão de compra geralmente vem do equilíbrio entre cinco áreas: conhecimento de materiais, capacidade de usinagem, controle de acabamento superficial, inspeção dimensional e confiabilidade de produção.
Quando essas áreas trabalham juntas, a usinagem CNC pode transformar o estoque de PMMA em componentes precisos e visualmente limpos para aplicações ópticas, médicas, automotivas, industriais, eletrônicas e de consumo.
Inicie seu projeto de usinagem CNC de PMMA com a JUCHENG
Se o seu projeto exige protótipos transparentes, carcaças de acrílico de precisão, componentes ópticos, peças para displays, guias de luz, componentes de laboratório ou peças de PMMA personalizadas para produção, a JUCHENG pode revisar o design antes do início da produção.
Envie seu modelo CAD e desenho 2D através de Usinagem CNC JUCHENG e inclua o grau de PMMA, a quantidade, as tolerâncias críticas, as superfícies cosméticas, os requisitos ópticos e a data de entrega desejada.
A equipe de engenharia pode fornecer feedback de DfM e avaliar a estratégia de usinagem antes do orçamento, ajudando a identificar possíveis problemas envolvendo paredes finas, acesso difícil da ferramenta, furos frágeis, acabamento superficial e tolerâncias desnecessárias.
Para embasamento técnico sobre o processamento de acrílico, os engenheiros também podem consultar Orientação de processamento de acrílico PLEXIGLAS e referências consolidadas de materiais para CNC, como Guia de usinagem de PMMA da Protolabs.
Para os compradores, o objetivo não é simplesmente encontrar alguém capaz de cortar acrílico. O objetivo é estabelecer um processo de fabricação repetível que entregue as dimensões, a aparência, o desempenho óptico e a consistência de produção exigidos, desde a primeira amostra aprovada até os lotes de produção futuros.
文章中关于 JUCHENG 的公司能力均以其官网当前公开信息为依据:网站列出了 PMMA 等工程塑料加工能力,并公布了 150+ CNC 设备、25+ 五轴加工中心、8,000 平方米设施、13+ 年经验以及相关质量体系和 Zeiss CMM 检测能力。([杰克创客加工][1]) 关于 PMMA 的透明性、UV 稳定性以及在 light pipes、lenses、lighting 等领域的应用,可与行业 CNC 材料资料交叉验证。([Protolabs][2]) Reddit 的实际加工讨论也反复提到锐利刀具、塑料专用单刃\/O-flute 刀具、排屑、热控制和精加工余量对减少熔化及改善透明表面的作用。([Reddit][3])
[1]: https:\/\/www.jccncmachining.com\/ “www.jccncmachining.com”
[2]: https:\/\/www.protolabs.com\/services\/cnc-machining\/plastics\/acrylic\/?utm_source=chatgpt.com “Acrylic (PMMA) CNC Machining Service”
[3]: https://www.reddit.com/r/hobbycnc/comments/1u2xmv0/acrylic_smooth_finish_technique/?utm_source=chatgpt.com “Técnica de Acabamento Suave em Acrílico”