
Когда инженеры начинают обработка деталей из PMMA, первый вопрос часто прост: “Сможет ли поставщик выдержать размеры?” На практике это лишь часть задачи. Компонент из PMMA может пройти размерный контроль и всё равно оказаться непригодным, потому что его кромки мутные, в просверленном отверстии появляется трещина, на полированной поверхности видна дисторсия, или остаточные напряжения от обработки вызывают растрескивание после сборки.
PMMA, обычно называемый акрилом, может быть отличным материалом для прозрачных корпусов, оптических крышек, световодов, смотровых окон, элементов дисплеев, деталей медицинского оборудования и прецизионных прототипов. Он сочетает прозрачность, жёсткость, УФ-стабильность, малый вес и хорошую обрабатываемость. Однако при ЧПУ-резании он ведёт себя не так, как алюминий, POM или поликарбонат.
Поэтому решение о покупке не должно фокусироваться только на станке с ЧПУ. Марка материала, геометрия инструмента, управление теплом, закрепление заготовки, стратегия траектории инструмента, финишная обработка, контроль, упаковка и опыт поставщика — всё это может повлиять на конечный результат.
Это руководство рассматривает обработку PMMA с точки зрения покупателя. В нём объясняется, что такое PMMA, как работает ЧПУ-обработка акрила, почему прозрачные детали иногда становятся белыми или трескаются, какие допуски реалистичны, как оценивать поставщиков и когда PMMA может быть лучшим выбором, чем поликарбонат или другие конструкционные пластики.
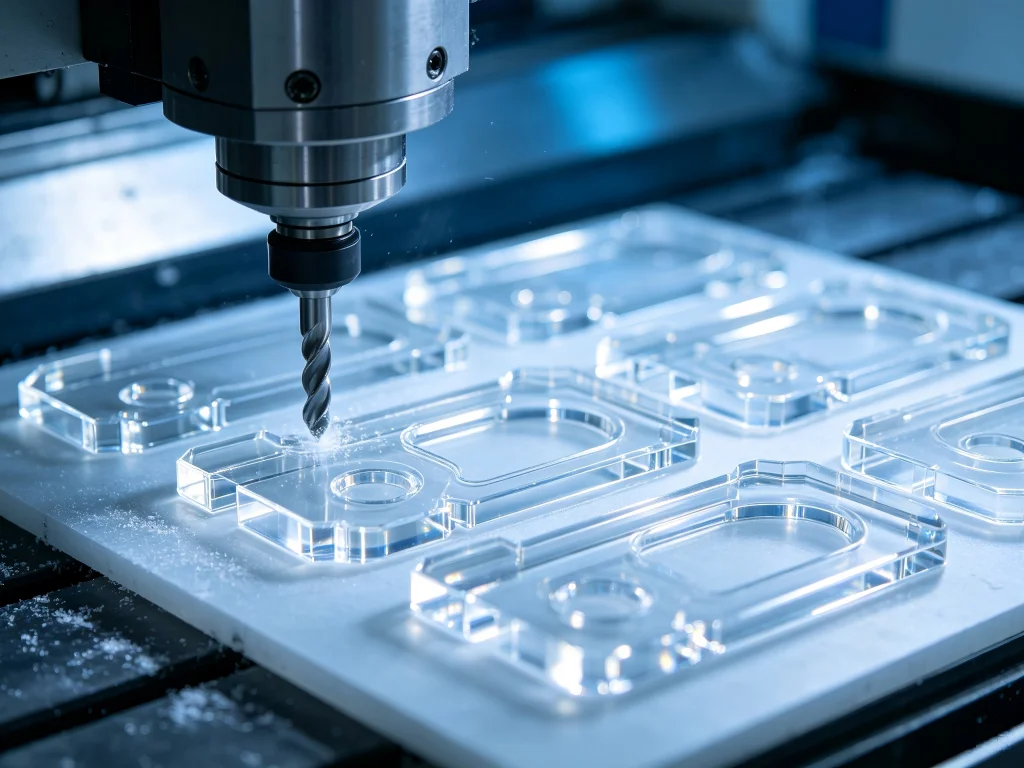
Что такое PMMA и почему его обрабатывают на ЧПУ?
PMMA расшифровывается как полиметилметакрилат. Это прозрачный термопласт, широко известный под такими терминами и торговыми названиями, как акрил, акриловое стекло, Plexiglas, Perspex и Lucite.
Сочетание оптического внешнего вида и механической жёсткости делает PMMA особенно полезным, когда компонент должен быть одновременно функциональным и визуально чистым. В отличие от обычного стекла, PMMA можно фрезеровать, сверлить, точить, гравировать, нарезать резьбу, полировать и формовать с использованием производственного оборудования, обычно применяемого для обработки металлов и пластиков.
Для инженеров-конструкторов это создаёт важное преимущество. Прозрачный компонент не всегда требует пресс-формы.
Производитель может изготовить один прототип, двадцать проверочных компонентов или мелкосерийную партию непосредственно из заготовки PMMA. Затем изменения конструкции можно вносить через изменения в CAD и CAM вместо дорогостоящей доработки пресс-формы.
Распространённые причины, по которым инженеры выбирают механически обработанный акрил:
- Требуется высокая оптическая прозрачность.
- Компоненту нужна лучшая УФ-стабильность, чем у многих распространённых прозрачных пластиков.
- Мелкосерийное производство делает литьё под давлением трудно оправданным.
- Конструкция содержит карманы, отверстия, каналы, цековки, резьбы или точные установочные элементы.
- Прозрачный прототип должен точно соответствовать окончательной производственной конструкции.
- Компоненту требуется глянцевая или полированная декоративная поверхность.
- Инженерным командам нужны быстрые итерации проектирования до инвестиций в оснастку.
PMMA особенно привлекателен, когда важна внешняя эстетика. Правильно подобранная и обработанная марка акрила может обеспечить премиальный вид, подобный стеклу, оставаясь при этом более простой в механической обработке сложной геометрии.
Важное различие: обрабатываемость не означает легкость
Акрил часто называют простым в механической обработке. Это утверждение требует контекста.
PMMA можно чисто резать острым инструментом, но окно режимов обработки отличается от окна, используемого для металлов. Материал обладает относительно низкой теплопроводностью по сравнению с металлами. Тепло, генерируемое вокруг режущей кромки, не отводится быстро через заготовку.
Если процесс резания генерирует чрезмерное тепло, материал вокруг инструмента может размягчиться. Стружка может начать прилипать к режущей кромке. Загрязненный инструмент затем создает дополнительное трение. Больше трения — больше тепла, и проблема может быстро усугубиться.
Результатом могут стать оплавленные кромки, мутные стенки, размазанные поверхности, размерные ошибки или поломка режущего инструмента.
Именно поэтому опытные станочники по пластику часто мыслят категориями стружкообразования, а не просто максимальной частоты вращения шпинделя.
Цель — чисто резать полимер и удалять как стружку, так и значительную часть генерируемого тепла, прежде чем то или другое повредит поверхность.
Почему проблемы обработки PMMA обычно начинаются с тепла
Представьте, что инженер по закупкам получает два визуально похожих коммерческих предложения.
Поставщик A предлагает агрессивные режимы обработки и обещает очень быстрое производство. Поставщик B предлагает контролируемую черновую операцию с последующими специальными чистовыми проходами и дополнительной полировкой оптических поверхностей.
Первое предложение может показаться дешевле.
Однако экономику обработки ПММА не всегда можно измерить только по времени цикла.
Когда тепло накапливается вокруг зоны резания, могут возникнуть несколько проблем:
- стружка может привариваться обратно к обработанной поверхности;
- на режущей кромке может образовываться пластичный нарост;
- тонкие элементы могут деформироваться;
- шероховатость поверхности может увеличиться;
- внутренние напряжения могут стать более значительными;
- в отверстиях может появляться локальное растрескивание;
- прозрачные стенки могут помутнеть;
- последующая полировка может потребовать гораздо больше трудозатрат.
Более быстрый цикл резания, при котором получается десять бракованных деталей, — это не более быстрое производство.
Таким образом, качественная обработка ПММА балансирует скорость шпинделя, нагрузку на стружку, геометрию инструмента, скорость подачи, глубину резания, стратегию охлаждения, жёсткость станка, закрепление заготовки и геометрию детали.
Литое ПММА против экструдированного ПММА: решение при закупке, которое имеет значение
Один из первых вопросов, который должен задать поставщик услуг ЧПУ, — не “Сколько штук?”. Он должен быть таким: “Какой сорт ПММА и какая форма заготовки требуются для данного применения?”
Листовой и экструзионный акрил могут вести себя по-разному при механической обработке.
Листовой ПММА часто предпочитают для ответственных задач механической обработки и декоративных применений, поскольку он может обеспечивать благоприятное поведение при обработке и меньшую чувствительность к некоторым проблемам, связанным с напряжениями. Экструзионный материал может давать преимущества в отношении постоянства толщины и стоимости для подходящих применений.
Ни один из них не следует автоматически описывать как универсально превосходящий.
Правильный выбор зависит от требований к размерам, оптических требований, толщины заготовки, геометрии, процесса отделки, объёма и целевой стоимости.
Когда листовой акрил может быть предпочтителен
Листовой ПММА можно рассматривать, когда проект делает сильный акцент на качестве механической обработки, более толстых сечениях, полированных кромках, детализированных элементах или оптическом внешнем виде.
Он может быть практичным вариантом для:
оптических прототипов, прозрачных коллекторов, демонстрационных блоков, окон приборов, лабораторных компонентов, световодов, премиальных корпусов, осмотровых приспособлений и сложных прозрачных механически обработанных компонентов.
Когда экструзионный акрил может иметь смысл
Экструзионный ПММА может быть экономически оправдан для применений с относительно простой геометрией, контролируемой толщиной листа, высокой степенью использования материала или для проектов, где конструкция и процесс механической обработки уже были проверены для такой заготовки.
Поэтому покупателю следует избегать указания только “прозрачный акрил”.”
Более полезный запрос коммерческого предложения (RFQ) определяет марку, форму заготовки, требование к прозрачности, цвет при наличии, толщину, требования к размерам, требования к декоративной поверхности и любое воздействие окружающей среды.
ПММА против поликарбоната против ПММ (POM): какой материал вам следует купить?
ПММА не является автоматически лучшим пластиком только потому, что компонент должен быть прозрачным. Поликарбонат может быть предпочтительнее, когда ударопрочность доминирует в конструкции. POM может быть предпочтительнее, когда прозрачность не требуется, но важны размерная стабильность, поведение при износе и механическая функция.
| Фактор решения | ПММА / акрил | Поликарбонат | POM / ацеталь |
|---|---|---|---|
| Прозрачность | Отличная; часто выбирается для оптических и косметических деталей | Очень хорошая | Как правило, непрозрачный |
| Внешний вид | Отличный полированный вид | Хорошо | Преимущественно функциональный |
| Ударопрочность | Умеренная и относительно хрупкая | Значительно выше; часто предпочтителен для ударных нагрузок | Хорошая механическая долговечность |
| Устойчивость к УФ/наружным условиям | Как правило, высокая | Зависит от марки | Зависит от марки |
| Обрабатываемость на ЧПУ | Хорошая при правильной стратегии обработки пластмасс | Хорошая, но управление теплом остаётся важным | Отличная |
| Оптические компоненты | Сильный кандидат | Полезно там, где важна ударная вязкость | Не подходит для прозрачности |
| Полированная прозрачная отделка | Отличный потенциал | Возможно | Обычно не актуально |
| Риск напряжений/растрескивания | Требует тщательной механической обработки и отделки | Обычно более вязкий, но химически чувствителен в некоторых средах | Обычно менее хрупкий |
| Типичный приоритет при покупке | Прозрачность + внешний вид + точность | Прозрачность + ударная вязкость | Механические характеристики + размерная функциональность |
Сравнение выявляет полезный принцип закупки: выбор материала должен начинаться с режима отказа.
Если наиболее неприемлемым отказом является оптическое искажение или плохой внешний вид, PMMA может быть привлекательным. Если неприемлемым отказом является ударное разрушение, поликарбонат может заслуживать большего внимания. Если деталь является внутренним механическим элементом и прозрачность не представляет ценности, другой конструкционный пластик может оказаться более экономичным.
Как на самом деле работает CNC-обработка PMMA
Базовый процесс CNC выглядит аналогично обработке других пластиков. Геометрия CAD определяет деталь. Программное обеспечение CAM преобразует эту геометрию в траектории инструмента. Контроллер CNC перемещает режущие инструменты относительно заготовки для удаления материала.
Что меняется — так это стратегия процесса.
1. Подготовка материала
Исходную заготовку PMMA следует сначала проверить на соответствие чертежу и спецификации закупки. Толщина, марка, цвет, состояние поверхности и защитная маскировка могут потребовать подтверждения перед началом обработки.
Обращение с материалом важнее для прозрачных деталей, чем многие покупатели ожидают. Царапина, возникшая до цикла CNC, может остаться видимой после завершения детали.
Поэтому защитная плёнка может оставаться на подходящих поверхностях во время ранней обработки, где это позволяет последовательность производства.
2. Закрепление заготовки
PMMA требует надёжной поддержки, но чрезмерное усилие зажима может быть контрпродуктивным.
Металлическая деталь может выдерживать значительное давление тисков. Прозрачная акриловая деталь при неправильном закреплении может получить локальные напряжения или косметические повреждения.
В зависимости от геометрии стратегия обработки может предусматривать мягкие губки, вакуумные приспособления, жертвенные пластины, специальную оснастку, закрепление с минимальными деформациями или комбинации этих методов.
Тонколистовым деталям следует уделять особое внимание, поскольку недостаточная поддержка может допустить вибрацию или подъём во время обработки.
3. Черновая обработка
Черновая обработка удаляет большую часть лишнего материала, оставляя контролируемый припуск для финишной обработки там, где это требуется.
Цель состоит не просто в максимальном съёме материала.
Траектории инструмента должны обеспечивать эффективный отвод стружки и предотвращать повторное резание горячей стружки. Стружка, остающаяся в зоне резания, может быть срезана повторно, что добавляет лишнее тепло и потенциально повреждает поверхность.
4. Финишная обработка
Отдельная финишная операция может кардинально улучшить точность размеров и внешний вид.
Вместо того чтобы заставлять один проход резания выполнять одновременно черновую и финишную обработку, в процессе можно оставить небольшой контролируемый припуск. Затем острый финишный инструмент удаляет этот материал в более стабильных условиях.
Такой подход может быть особенно ценным для видимых кромок, уплотнительных поверхностей, точных карманов, светопроводящих поверхностей и деталей, которые будут подвергаться вторичной полировке.
5. Удаление заусенцев и обработка кромок
Детали из PMMA могут требовать аккуратного удаления заусенцев после обработки на ЧПУ. Агрессивная ручная доводка может привести к появлению царапин, скруглению кромок или несоответствию геометрии.
Поэтому метод удаления заусенцев должен соответствовать требованиям чертежа.
Скрытая механическая кромка и оптически видимая кромка не должны автоматически обрабатываться одинаково.
6. Контроль
Когда внешний вид входит в спецификацию, контроль должен проверять не только размеры.
Практический план контроля может включать размерные проверки, проверку резьбы, визуальный контроль, требования к поверхности, оценку прозрачности, косметические зоны и контроль упаковки.
Вопрос инструмента: почему геометрия режущей кромки имеет значение
Специалисты, обсуждающие акрил, часто возвращаются к одной теме: острые инструменты.
Это логично, поскольку ПММА плохо реагирует, когда инструмент не режет, а трется.
Геометрия инструмента, разработанная для эффективного резания пластика, может обеспечить лучшее стружкообразование и отвод стружки, чем универсальный резец, выбранный без учета свойств полимера.
Для обработки акрила часто рассматривают однозубые или O-образные фрезы, поскольку их открытая геометрия обеспечивает пространство для выхода стружки. В зависимости от элемента и требований к чистоте обработки также могут подойти полированные твердосплавные инструменты или специализированные чистовые фрезы.
Для особо требовательных оптических поверхностей можно рассмотреть специализированный алмазный инструмент.
Важный момент для заказчиков — не навязывать один универсальный резец.
Вместо этого спросите поставщика, как меняется инструмент между черновой обработкой, чистовой обработкой, сверлением, гравировкой и операциями по созданию оптических поверхностей.
Поставщик, который обрабатывает каждый элемент из ПММА одной и той же универсальной концевой фрезой, может испытывать трудности с достижением повторяемого косметического качества.
Обороты — это лишь половина истории
Один из самых частых вопросов в интернете: “Какие обороты использовать для акрила?”
Единственного правильного числа не существует.
Подходящая скорость шпинделя зависит от диаметра фрезы, числа зубьев, геометрии инструмента, подачи, глубины резания, жёсткости станка, стратегии охлаждения или обдува, марки материала и требуемой чистоты обработки.
Это объясняет, почему копирование настроек шпинделя другого цеха может не дать результата.
Небольшой настольный фрезер и жёсткий промышленный обрабатывающий центр не обязательно могут использовать одинаковые параметры, даже если оба обрабатывают PMMA.
Более полезным понятием является нагрузка на зуб.
Если подача слишком мала относительно скорости шпинделя, фреза может тереться или создавать очень мелкую стружку. Температура растёт. Полимер может размягчиться и налипать на фрезу.
Однако если нагрузка при резании становится чрезмерной, хрупкие кромки могут скалываться или небольшой инструмент может сломаться.
Стабильная обработка PMMA находится между этими крайностями.
Этот баланс следует вырабатывать на основе знания процесса и проверенных параметров обработки, а не произвольного правила “максимальных оборотов”.
Почему PMMA белеет при обработке на ЧПУ
Мутные или молочные поверхности — один из самых неприятных дефектов прозрачных акриловых деталей.
Первопричина может включать несколько механизмов, а не одну простую проблему.
Возможные факторы включают чрезмерный нагрев при резании, трение, затупленный инструмент, плохой отвод стружки, неподходящую геометрию резания, чрезмерную вибрацию, глубокие следы черновой обработки или напряжения, внесённые при обработке.
Поэтому стратегия исправления начинается с диагностики.
Если материал явно плавится, немедленного внимания требует управление теплом. Если на кромке есть регулярные следы инструмента, но нет плавления, больше внимания могут требовать параметры чистовой обработки и геометрия фрезы. Если трещины появляются позже, а не сразу, следует также исследовать остаточные напряжения и химическое воздействие.
Иными словами, “отполировать сильнее” — не всегда правильное решение.
Полированная поверхность не может надёжно компенсировать нестабильный процесс обработки.
Предотвращение сколов кромок
Сколы часто возникают там, где фреза входит или выходит на неподкреплённой кромке акрила.
Это может быть особенно проблематично вблизи тонких стенок, узких перемычек, выходов отверстий и наружных контуров.
Таким образом, стратегия CAM могла бы управлять тем, где и как инструмент входит в деталь и выходит из неё.
Практические подходы могут включать обеспечение лучшей поддержки материала, изменение направления траектории инструмента там, где это проверено, корректировку движения входа и выхода, снижение нагрузки при чистовой обработке, оставление жертвенного материала или разделение черновых и чистовых операций.
Важный урок для закупок заключается в том, что качество кромки определяется не только номинальным допуском на чертеже.
Если кромка визуально видна, сообщите об этом поставщику.
Станочник не может вывести все косметические требования из STEP-модели.
Сверление ПММА без создания будущих трещин
Сверление акрила заслуживает отдельного планирования процесса.
Вокруг сверла может накапливаться тепло. Прорыв может вызвать сколы. Плохая геометрия инструмента может создавать чрезмерное напряжение вокруг отверстия. Затем тугие крепёжные элементы могут добавить напряжение при сборке.
Поэтому отверстие, которое выглядит приемлемо сразу после изготовления, может позже стать точкой отказа.
Проектировщикам следует учитывать диаметр отверстия, толщину стенки вокруг отверстия, расстояние до кромки, геометрию зенковки, нагрузку на крепёж, вставки и химическую среду конечной сборки.
Если деталь будет многократно крепиться и сниматься, опора на небольшую непосредственно обработанную пластиковую резьбу не всегда может быть лучшим долгосрочным решением.
В зависимости от нагрузки и геометрии металлическая резьбовая вставка или иная концепция крепления может обеспечить лучшую ремонтопригодность.
Какой допуск следует указывать?
Это одна из областей, где покупатели могут случайно увеличить стоимость, не улучшив эксплуатационные характеристики изделия.
Чертёж, устанавливающий чрезвычайно жёсткие допуски на каждый размер PMMA, вынуждает поставщика обрабатывать некритичные элементы как прецизионные сопряжения.
Это может увеличить время обработки, трудозатраты на контроль, риск брака и цену.
Вместо этого разделите размеры по функциональному назначению.
Посадочное место подшипника, элемент оптического совмещения, уплотнительная поверхность, стыковочный интерфейс или прецизионное установочное отверстие могут оправдывать более жёсткий контроль. Внешний декоративный профиль — возможно, нет.
PMMA остаётся полимером. Температура и внутренние напряжения могут влиять на размеры иначе, чем в стабильном металлическом компоненте.
Поэтому правильный допуск — это допуск, который действительно необходим сборке.
JUCHENG публикует общий допуск обработки ±0,005 дюйма (±0,127 мм) для большинства элементов и указывает, что ±0,001 дюйма (±0,025 мм) или точнее может быть достижимо в зависимости от материала и геометрии. Для проекта из PMMA достижимое значение всё равно следует проверять применительно к конкретной геометрии, а не автоматически переносить в каждый размер на чертеже.
Проектирование для технологичности: сделайте акриловую деталь проще в производстве
Хорошие результаты ЧПУ-обработки начинаются ещё до того, как материал попадает на станок.
Несколько конструктивных решений могут снизить производственные риски.
- Избегайте неоправданно тонких стенок. Тонкие акриловые стенки могут вибрировать или прогибаться при обработке и быть более уязвимыми при обращении.
- Используйте практичные радиусы внутренних углов. Концевые фрезы с ЧПУ естественным образом создают скруглённые внутренние углы. Указание невозможных острых внутренних углов может потребовать дополнительных операций.
- Разделяйте функциональные и косметические допуски. Применяйте точность там, где она нужна сборке.
- Обозначьте на чертеже оптические поверхности. “Прозрачный ПММА” не определяет требуемую чистоту поверхности.
- Учитывайте доступ инструмента. Глубокие узкие карманы и экстремальные соотношения сторон могут потребовать длинного инструмента, что может снизить жёсткость.
- Проверяйте расстояния от отверстий до края. Хрупкая геометрия вокруг отверстий может повысить риск растрескивания.
- Указывайте назначение резьбы. Поставщику необходимо знать, является ли резьба временным элементом прототипа или многократно используемым производственным интерфейсом.
- Определите косметические зоны. Видимая лицевая поверхность и скрытая монтажная поверхность могут требовать совершенно разных стандартов отделки.
Эти шаги могут снизить стоимость и одновременно повысить стабильность, поскольку поставщик сможет сосредоточить управление процессом там, где создаётся реальная ценность продукта.
Качество поверхности: “прозрачный” — это не спецификация отделки
Это различие вызывает множество проблем при закупках.
Заготовка ПММА может поставляться прозрачной, но режущий инструмент с ЧПУ физически удаляет материал. Поэтому на только что обработанной поверхности могут оставаться следы инструмента, даже если сам полимер остаётся прозрачным.
Различные уровни отделки следует обсуждать на этапе расчёта стоимости.
ПММА после механической обработки
Поверхность после механической обработки может сохранять видимые следы фрезы. Это вполне допустимо для скрытых крепёжных элементов, внутренних карманов, оснастки, инженерных прототипов и функциональных деталей, где оптический внешний вид не требуется.
Обычно это самый экономичный вариант, поскольку вторичная полировка сводится к минимуму.
Механически полированный ПММА
Механическая отделка позволяет постепенно уменьшать следы обработки и повышать прозрачность. Процесс может включать контролируемые стадии абразивной обработки с последующим применением полировальных составов.
Этот метод подходит для многих декоративных поверхностей, но требует тщательного контроля вблизи размерных элементов.
Полировка удаляет материал. Поэтому поверхность не всегда можно обработать точно до конечного размера, а затем интенсивно полировать без учёта изменения размеров.
Огневая полировка
Огневая полировка позволяет быстро улучшить определённые открытые кромки акрила путём кратковременного нагрева поверхности.
Однако её не следует рассматривать как универсальное решение.
Термический процесс может вносить напряжения и может быть непригоден для любых прецизионных, склеенных, химически подверженных воздействию или критичных с точки зрения безопасности компонентов.
Техническая экспертиза должна определить, подходит ли это для конкретного применения.
Алмазная отделка
Для требовательных прозрачных поверхностей специализированный алмазный инструмент позволяет достичь исключительно тонкой отделки непосредственно за счёт контролируемого резания.
Этот подход может снизить объём традиционной полировки, однако затраты, геометрия, оборудование и оптические характеристики должны это оправдывать.
Оптическое качество требует отдельного разговора
Покупатель, запрашивающий “прозрачный акрил”, и покупатель, запрашивающий оптический компонент, не обязательно заказывают один и тот же продукт.
Прозрачному защитному экрану станка достаточно лишь надлежащей видимости. Световод может требовать контролируемого пропускания света. Окно датчика может нуждаться в стабильном оптическом поведении. Лабораторный микрофлюидный компонент может требовать прозрачных каналов. Компонент для визуализации может требовать гораздо более строгого контроля поверхности и геометрии.
Оптические применения могут потребовать обсуждения:
шероховатости поверхности, плоскостности, параллельности, следов инструмента, метода полировки, дисторсии, прозрачности, осветительного освещения при контроле, царапин, качества кромок, напряжений и допустимых косметических дефектов.
Чем более оптическим становится применение, тем менее полезным сам по себе становится простой размерный чертёж.
Применения, где целесообразна механическая обработка PMMA на ЧПУ
Осветительные и оптические системы
PMMA широко ассоциируется с применениями для пропускания света. Механическая обработка на ЧПУ позволяет инженерам изготавливать световоды, крышки для светодиодов, компоненты, связанные с линзами, оптические крепления, прозрачные панели и прототипы осветительных конструкций, не дожидаясь изготовления специальной оснастки.
Это может быть особенно ценно на этапе оптической разработки, поскольку инженеры могут несколько раз пересматривать геометрию до запуска в производство.
Медицинское и лабораторное оборудование
Прозрачные компоненты позволяют пользователям наблюдать за жидкостями, механизмами, индикаторами или внутренними узлами.
Возможные применения включают лабораторные приспособления, крышки приборов, прототипы флюидных компонентов, прозрачные корпуса, смотровые окна и панели оборудования.
Пригодность материала всегда следует проверять на соответствие требованиям стерилизации, химического воздействия, нормативным требованиям и биосовместимости, а не предполагать, что все марки акрила взаимозаменяемы.
Автомобильная разработка
Инженерные команды автомобильной отрасли могут использовать PMMA для прототипов освещения, прозрачных крышек, компонентов дисплеев, испытательных приспособлений, деталей интерьера на стадии разработки и моделей для визуальной проверки.
Мелкосерийное производство на станках с ЧПУ может быть полезным до завершения проектирования литья под давлением или специализированной оснастки.
Электроника и приборостроение
Прозрачные окна, крышки дисплеев, панели управления, корпуса датчиков, элементы индикации и прототипы корпусов — все они могут выиграть от внешнего вида акрила.
Обработка на станках с ЧПУ также позволяет напрямую включать в компонент отверстия, карманы, монтажные бобышки, каналы и элементы для разъёмов.
Промышленное оборудование
Окна станков, смотровые крышки, прозрачные защитные экраны, измерительные приспособления, компоненты для наблюдения за потоком и прототипы корпусов — распространённые инженерные концепции для прозрачных пластиков.
Однако там, где опасность удара значительна, PMMA следует тщательно сравнивать с более прочными альтернативами, такими как поликарбонат.
Потребительские товары
Акрил может создавать премиальный внешний вид в компонентах дисплеев, осветительных изделиях, декоративной фурнитуре, электронных изделиях, торговых приспособлениях и корпусах высокого класса.
Здесь косметический контроль может быть столь же важен, как и размерный контроль.
Практический пример обработки PMMA на ЧПУ: от мутного прототипа до готовой к производству детали
Рассмотрим гипотетический, но типичный инженерный проект.
Разработчику продукта нужен прозрачный корпус датчика с несколькими монтажными отверстиями, неглубоким внутренним карманом, окном дисплея и полированными наружными кромками.
Первый прототип обрабатывается на агрессивных режимах с использованием параметров, изначально разработанных по производственной логике, типичной для алюминия.
Размеры выглядят приемлемыми, но проявляется несколько проблем.
Поверхность кармана мутная. На одной кромке есть небольшие сколы. После базовой полировки остаются следы инструмента. На двух отверстиях видны следы напряжений после затяжки винтов.
Естественная реакция — увеличить полировку.
Это было бы лечением симптомов, а не производственной системы.
Более основательный план корректирующих действий мог бы начаться с проверки марки PMMA и состояния заготовки. Затем поставщик мог бы проанализировать давление зажима, выбрать острую оснастку, подходящую для пластика, пересмотреть отвод стружки, разделить черновую и чистовую обработку, контролировать вход и выход инструмента у видимых кромок и пересмотреть конструкцию монтажных отверстий.
Тогда финальная полировка могла бы начинаться с гораздо лучшей обработанной поверхности.
Это различие имеет экономическое значение.
Быстрое получение плохой поверхности и значительные трудозатраты на её исправление могут стоить дороже, чем правильная обработка поверхности с самого начала.
Установка прецизионных компонентов из PMMA
Установка может показаться не связанной с ЧПУ-обработкой, однако практика сборки может определить, выживет ли хорошо обработанный компонент.
Акриловые компоненты, как правило, следует устанавливать без принудительного совмещения несоосных элементов. Крепёж не следует автоматически затягивать с моментами затяжки, разработанными для металлических корпусов.
Шайбы, податливые прокладки, ступенчатые винты, вставки или контролируемые методы крепления могут помочь распределить нагрузку в зависимости от конструкции.
Проектировщикам также следует учитывать тепловое расширение, когда крупный компонент из PMMA ограничен металлической рамой.
Если пластик стремится расширяться, а рама препятствует перемещению, напряжения могут накапливаться вокруг крепёжных элементов или острых внутренних элементов.
Поэтому стратегия зазоров и крепления должна учитывать ожидаемый диапазон температур.
Обслуживание: сохранение прозрачности обработанного акрила
Красиво отполированный компонент из ПММА может быть повреждён неправильной чисткой.
При плановом обслуживании следует использовать чистящие средства, совместимость которых с выбранной маркой акрила подтверждена.
Абразивные чистящие материалы могут поцарапать полированные поверхности. Некоторые растворители и агрессивные химикаты могут способствовать образованию трещин (крейзингу) или химическому воздействию, особенно при наличии остаточных напряжений.
Для ответственных применений химию очистки следует валидировать до запуска в производство.
В документации по обслуживанию также могут указываться подходящие ткани, чистящие средства, периодичность осмотра, проверки креплений и критерии замены.
Как читать PDF по обработке деталей из ПММА
Инженеры, ищущие PDF по обработке деталей из ПММА, часто ищут режимы резания и скорости. Полезный технический документ должен содержать больше, чем таблицу параметров.
Ищите информацию о типе материала, литьевой или экструзионной заготовке, геометрии инструмента, сверлении, пилении, фрезеровании, точении, охлаждении, удалении стружки, отжиге (где это применимо), полировании, формовке и обращении.
Технологические руководства от известных производителей акрила могут служить полезной отправной точкой, поскольку они объясняют поведение полимера, а не предлагают универсальный рецепт для ЧПУ.
Однако опубликованные параметры всё равно следует рассматривать как отправные точки.
Итоговое окно обработки должно учитывать фактический станок с ЧПУ, фрезу, технологическую оснастку, геометрию, заготовку, требования к чистоте обработки и производственную среду.
Что машинисты на Reddit рассказывают о реальных проблемах с ПММА
Технические руководства объясняют теорию. Обсуждения на производстве показывают, где пользователи снова и снова сталкиваются с трудностями.
В сообществах CNC-специалистов раз за разом всплывают несколько тем.
Одна из них — плавление. Операторы часто обнаруживают, что простое увеличение скорости шпинделя не решает проблему. Если подача, геометрия фрезы и отвод стружки плохо согласованы, более высокая скорость шпинделя может привести к большему нагреву, а не к лучшему резанию.
Ещё одна повторяющаяся тема — острота инструмента. Пользователи, успешно работающие с акрилом, часто подчёркивают важность острых фрез и инструмента, подходящего для пластмасс.
Отвод стружки — ещё одна важная тема. Часто обсуждается воздушный поток, поскольку удаление стружки из зоны резания может уменьшить повторное резание и помочь контролировать нагрев.
Прозрачность поверхности также часто вызывает путаницу. Станочники иногда ожидают, что обычная фрезерная операция оставит оптическую поверхность. В действительности требовательные оптические финиши могут потребовать специальных финишных проходов, специализированных фрез, полировки или передовых технологий алмазной обработки.
Эти обсуждения подтверждают ключевой тезис данного руководства: качество PMMA создаётся всем процессом, а не одной настройкой оборотов.
Что покупателям следует спросить у поставщика CNC-обработки PMMA
Цена за деталь важна, но она должна идти после оценки технологических возможностей.
Полезная оценка поставщика начинается с доказательств.
Спросите, регулярно ли поставщик обрабатывает инженерные пластмассы, а не преимущественно металл. Спросите, как выбираются литой и экструдированный PMMA. Спросите, какая стратегия используется для контроля нагрева и стружки. Спросите, можно ли разделить черновой и чистовой инструмент. Спросите, как проверяются прозрачные декоративные поверхности.
Затем изучите оборудование и инфраструктуру качества.
Поставщику, работающему со сложной геометрией, может потребоваться многоосевая обработка. Крупносерийному проекту может потребоваться достаточная мощность оборудования, чтобы избежать нестабильных графиков поставок. Сборкам с жёсткими допусками нужны подходящие измерительные системы. Автомобильные и медицинские проекты могут требовать структурированного управления качеством и прослеживаемости.
Наконец, спросите, как компания организует инженерную коммуникацию.
Проекты PMMA выигрывают от обратной связи по DfM, поскольку такие проблемы, как тонкие стенки, глубокие карманы, крошечные внутренние радиусы, хрупкие отверстия и нереалистичные оптические требования, гораздо дешевле исправить до начала обработки.
Почему JUCHENG для CNC-обработанных компонентов из ПММА?
JUCHENG подходит к проектам из ПММА как к программам точного производства, а не как к простой резке пластика.
Компания имеет более чем 13-летний опыт точного производства и располагает производственным комплексом площадью около 8 000 квадратных метров. Парк оборудования включает более 150 станков с ЧПУ и свыше 25 современных 5-осевых обрабатывающих центров.
Такой диапазон оборудования позволяет изготавливать как простые акриловые компоненты, так и более сложные детали с многогранной геометрией, точными карманами, отверстиями, сложными контурами и жесткими требованиями к сборке.
Инженерная поддержка до начала обработки
JUCHENG предоставляет обратную связь по технологичности конструкции (DFM) на этапе расчета стоимости.
Это важно для ПММА, поскольку геометрия влияет на технологические риски. Инженеры могут проанализировать тонкие стенки, расположение отверстий, внутренние радиусы, доступ для обработки, лицевые поверхности, допуски и требования к отделке до начала производства.
Снижение производственных рисков на этапе CAD может быть более эффективным, чем попытки компенсировать неподходящую конструкцию на станке.
Возможности 3-, 4- и 5-осевой CNC-обработки
Производственная платформа JUCHENG включает 3-осевое и 4-осевое фрезерование, одновременную 5-осевую обработку, токарную обработку с ЧПУ, токарно-фрезерную обработку, электроэрозионную обработку, прецизионное шлифование и смежные точные процессы.
Для ПММА многоосевые возможности могут быть полезны, когда компонент имеет элементы на нескольких гранях. Сокращение лишних установок может улучшить геометрические взаимосвязи между элементами, а также уменьшить количество манипуляций с чувствительными прозрачными поверхностями.
Большие производственные мощности
Располагая более чем 150 станками с ЧПУ, JUCHENG может поддерживать как быстрое прототипирование, так и более крупные производственные потребности.
Это важно для отделов закупок, которые хотят, чтобы один поставщик сопровождал продукт от инженерной валидации до серийного производства.
Поставщик, ориентированный только на прототипы, может хорошо справляться с пятью изделиями, но испытывать трудности, когда потребность возрастает до сотен или тысяч компонентов. Поэтому при квалификации поставщика следует учитывать будущие объемы производства.
Управление качеством для требовательных отраслей
JUCHENG публикует сертификаты, включая ISO 9001:2015, IATF 16949, ISO 13485 и ISO 14001.
IATF 16949 поддерживает дисциплинированный процессный подход, ожидаемый в цепочках поставок автомобильной промышленности, тогда как ISO 13485 обеспечивает структуру управления качеством, актуальную для производства медицинских изделий. ISO 9001 поддерживает систематический контроль качества в более широких производственных операциях.
Сертификация сама по себе не гарантирует, что каждая деталь из PMMA будет соответствовать всем требованиям конкретного применения. Однако она даёт покупателям доказательство того, что за механической обработкой стоят структурированные системы качества.
Продвинутый контроль
JUCHENG использует координатно-измерительные машины Zeiss в рамках своих возможностей точного контроля.
Для акриловых компонентов с критичными крепёжными схемами, точными карманами, геометрическими взаимосвязями или посадочными интерфейсами надлежащая размерная проверка может быть столь же важна, как и возможности станка с ЧПУ.
Требования к контролю следует определять на этапе расчёта стоимости, чтобы производственная команда и команда качества понимали, какие размеры являются критичными.
От прототипа к производству
Опубликованный рабочий процесс JUCHENG начинается с предоставления CAD-модели, затем следуют расчёт стоимости и проверка DfM, механическая обработка и контроль качества, а затем финальная инспекция и поставка.
Опубликованные компанией стандартные сроки изготовления прототипов составляют примерно 5–10 рабочих дней в зависимости от наличия материала и сложности; для срочных проектов возможны сроки примерно 3–5 рабочих дней. Производственные графики зависят от количества и сложности.
Такая структура может быть полезна продуктовым командам, которым необходимо проверить прозрачные прототипы перед тем, как приступить к более масштабной производственной программе.
Как подготовить запрос предложения (RFQ) на механическую обработку PMMA
Хорошо подготовленный пакет для расчёта стоимости может предотвратить несколько раундов переписки и снизить риск того, что поставщики по-разному интерпретируют требования.
Начните с 3D CAD-модели, предпочтительно в формате STEP или другом широко поддерживаемом формате твердотельной модели. Добавьте 2D-чертёж с допусками, резьбами, критичными размерами, требованиями к контролю и примечаниями по внешнему виду.
Укажите марку PMMA, если она известна. Если марка не зафиксирована, опишите применение и позвольте инженеру-технологу предложить альтернативы.
Определите каждую оптически или косметически важную поверхность.
Определите, является ли требование просто прозрачностью, визуальной полировкой или подлинно оптическим качеством.
Укажите количество как для текущего заказа, так и ожидаемый будущий объём. Десять прототипных изделий и 10 000 серийных изделий в год могут оправдать разные приспособления и стратегии обработки.
Наконец, опишите условия эксплуатации.
Температура, воздействие УФ-излучения, чистящие химикаты, риск удара, метод крепления и контактирующие материалы могут повлиять на то, действительно ли PMMA является правильным материалом.
Факторы стоимости при CNC-обработке PMMA
Стоимость материала — лишь одна из частей итоговой стоимости заказа.
Машинное время возрастает при глубоких карманах, сложных 3D-поверхностях, малых фрезах, множественных установках и жёстких допусках.
Полировка может стать основным фактором стоимости, поскольку достижение прозрачных косметических поверхностей часто требует больше труда, чем изготовление обычной функциональной пластиковой детали.
Требования к контролю также влияют на стоимость. Измерение каждого элемента на каждой детали стоит дороже, чем выборочная проверка нескольких критических размеров.
Мелкосерийные прототипы могут иметь более высокую стоимость настройки на единицу продукции, тогда как большие объёмы позволяют распределить затраты на программирование, оснастку и разработку процесса на большее число деталей.
Поэтому покупателям, стремящимся к снижению цен, следует в первую очередь рассмотреть упрощение конструкции, а не автоматически менять поставщика.
Увеличение ненужного внутреннего радиуса, ослабление некритичного допуска, сокращение площадей полировки, упрощение установок или использование стандартных толщин заготовок могут снизить стоимость без изменения функции изделия.
Типичные ошибки при CNC-обработке PMMA, которых могут избежать покупатели
Первая ошибка — покупка исключительно по самому низкому предложению.
Низкая цена за единицу может обернуться дороговизной, если детали приходят с трещинами, мутными поверхностями, непостоянными размерами или недопустимыми царапинами.
Вторая ошибка — не задать требования к внешнему виду.
Такие формулировки, как “прозрачный”, “хорошая отделка” и “без царапин”, субъективны. Чертежи, образцы, предельные образцы, фотографии или согласованные критерии контроля позволяют сделать ожидания измеримыми.
Третья ошибка — завышенные допуски.
Жёсткие допуски должны обеспечивать функциональность, а не украшать чертежи.
Четвёртая ошибка — относиться к PMMA как к металлу.
Закрепление заготовки, режимы резания, тепловое поведение, удаление заусенцев и полировка требуют подхода, учитывающего особенности пластика.
Пятая ошибка — игнорировать сборку.
Идеально обработанная деталь из акрила всё равно может треснуть, если крепёж создаёт чрезмерное локальное напряжение или несовместимый химикат контактирует с нагруженной поверхностью.
Часто задаваемые вопросы о CNC-обработке деталей из PMMA
Легко ли обрабатывать PMMA на станке с ЧПУ?
PMMA обладает хорошей обрабатываемостью, но для получения прозрачных и размерно-стабильных поверхностей требуются правильный инструмент и контроль процесса. Острые фрезы, эффективный отвод стружки, стабильное закрепление заготовки и сбалансированные подачи и частоты вращения шпинделя могут снизить плавление, сколы и плохое качество поверхности.
Какая фреза лучше всего подходит для обработки акрила?
Универсальной фрезы для любой геометрии не существует. Обычно рассматривают острые твердосплавные инструменты, предназначенные для пластиков, включая однозаходную и O-образную геометрию, поскольку они обеспечивают полезный отвод стружки. Для высококлассной оптической отделки могут подойти специализированные полировальные или алмазные инструменты.
Почему акрил плавится при фрезеровании на ЧПУ?
Плавление обычно указывает на чрезмерный нагрев в зоне резания. Возможные причины включают недостаточную подачу относительно скорости шпинделя, затупленный инструмент, повторное резание стружки, плохой отвод стружки, неподходящую геометрию фрезы, чрезмерное зацепление инструмента или нестабильные условия обработки.
Может ли фрезерованный на станке с ЧПУ ПММА быть полностью прозрачным?
Да, ПММА может достигать превосходной прозрачности, но обычная механическая обработка может оставить видимые следы инструмента. В зависимости от спецификации может потребоваться механическая полировка, контролируемая полировка кромок, специализированный отделочный инструмент или алмазная обработка.
Лучше ли литой акрил, чем экструдированный акрил, для обработки на станках с ЧПУ?
Литой акрил часто выбирают для требовательных задач механической обработки и декоративных применений благодаря его благоприятным характеристикам обработки. Экструдированный ПММА может обеспечивать преимущества в стабильности заготовок и стоимости для подходящих применений. Правильный выбор зависит от геометрии, допусков, внешнего вида и производственных требований.
Стоит ли использовать ПММА или поликарбонат?
Выбирайте в соответствии с основным механизмом отказа в применении. ПММА может быть предпочтителен для оптической прозрачности, внешнего вида поверхности и применений, связанных с УФ. Поликарбонат может быть предпочтительнее там, где в конструкции доминируют высокая ударопрочность и вязкость. Испытания должны подтвердить окончательный выбор материала.
Могут ли детали из ПММА выдерживать жесткие допуски ЧПУ?
Да, точные размеры могут быть получены, но достижимый допуск зависит от геометрии, заготовки, размера элемента, температуры, стратегии обработки и требований к контролю. Применяйте жесткие допуски к функциональным элементам, а не задавайте экстремальную точность по всему компоненту.
Могу ли я отправить PDF-чертеж для расчета стоимости обработки ПММА?
Да. PDF-чертеж полезен для допусков, резьбы, требований к поверхности и примечаний по контролю. К нему обычно следует прилагать 3D CAD-файл, например STEP, если геометрия сложна. JUCHENG принимает основные форматы CAD, а также чертежи PDF и DWG для рассмотрения расценок.
Итоговый контрольный список покупателя: что на самом деле определяет хорошего поставщика ПММА?
Хороший поставщик ПММА — это не просто компания, владеющая фрезерным станком с ЧПУ.
Поставщик должен понимать, как прозрачные полимеры реагируют на нагрев, напряжение, зажим, геометрию инструмента, отделку и сборку. Он также должен обладать достаточными инженерными возможностями и возможностями контроля, чтобы преобразовать требования чертежа в стабильный производственный процесс.
Для закупочных команд лучшее решение о покупке обычно достигается за счет баланса пяти областей: знания материалов, возможностей механической обработки, контроля отделки поверхности, размерного контроля и надежности производства.
Когда эти области работают вместе, CNC-обработка может превратить заготовку ПММА в точные, визуально чистые компоненты для оптических, медицинских, автомобильных, промышленных, электронных и потребительских применений.
Начните свой проект CNC-обработки ПММА с JUCHENG
Если ваш проект требует прозрачных прототипов, точных корпусов из акрила, оптических компонентов, деталей дисплеев, световодов, лабораторных компонентов или индивидуальных серийных деталей из ПММА, JUCHENG может проверить конструкцию до начала производства.
Загрузите вашу CAD-модель и 2D-чертеж через JUCHENG CNC Machining и укажите марку ПММА, количество, критические допуски, декоративные поверхности, оптические требования и целевой срок поставки.
Инженерная команда может предоставить обратную связь по DfM и оценить стратегию обработки до выставления коммерческого предложения, помогая выявить потенциальные проблемы, связанные с тонкими стенками, труднодоступными зонами для инструмента, хрупкими отверстиями, качеством поверхности и излишними допусками.
Для технической информации по обработке акрила инженеры также могут обратиться к руководству по обработке акрила PLEXIGLAS и признанным справочникам по материалам для CNC, таким как руководство Protolabs по обработке ПММА.
Для покупателей цель состоит не просто в том, чтобы найти того, кто способен резать акрил. Цель — создать воспроизводимый производственный процесс, который обеспечивает требуемые размеры, внешний вид, оптические характеристики и стабильность производства от первого утвержденного образца до будущих производственных партий.
文章中关于 JUCHENG 的公司能力均以其官网当前公开信息为依据:网站列出了 PMMA 等工程塑料加工能力,并公布了 150+ CNC 设备、25+ 五轴加工中心、8,000 平方米设施、13+ 年经验以及相关质量体系和 Zeiss CMM 检测能力。([杰克创客加工][1]) 关于 PMMA 的透明性、UV 稳定性以及在 light pipes、lenses、lighting 等领域的应用,可与行业 CNC 材料资料交叉验证。([Protolabs][2]) Reddit 的实际加工讨论也反复提到锐利刀具、塑料专用单刃/O-flute 刀具、排屑、热控制和精加工余量对减少熔化及改善透明表面的作用。([Reddit][3])
[1]: https://www.jccncmachining.com/ “www.jccncmachining.com”
[2]: https://www.protolabs.com/services/cnc-machining/plastics/acrylic/?utm_source=chatgpt.com “Acrylic (PMMA) CNC Machining Service”
[3]: https://www.reddit.com/r/hobbycnc/comments/1u2xmv0/acrylic_smooth_finish_technique/?utm_source=chatgpt.com “Acrylic Smooth Finish Technique”