
Lorsque les ingénieurs commencent à usiner des pièces en PMMA, la première question est souvent simple : “ Le fournisseur peut-il respecter les dimensions ? ” En pratique, ce n'est qu'une partie du défi. Un composant en PMMA peut réussir le contrôle dimensionnel et pourtant échouer parce que ses bords sont opaques, qu'un trou percé développe une fissure, qu'une surface polie présente une distorsion, ou qu'une contrainte résiduelle d'usinage provoque un faïençage après assemblage.
Le PMMA, communément appelé acrylique, peut être un excellent matériau pour les boîtiers transparents, les couvercles optiques, les guides de lumière, les hublots d'inspection, les composants d'affichage, les pièces d'équipement médical et les prototypes de précision. Il combine transparence, rigidité, stabilité aux UV, faible poids et bonne usinabilité. Pourtant, il ne se comporte pas comme l'aluminium, le POM ou le polycarbonate lors de la découpe CNC.
La décision d'achat ne doit donc pas se concentrer uniquement sur la machine CNC. La nuance de matériau, la géométrie de l'outil, la gestion thermique, le maintien en position, la stratégie de trajectoire d'outil, la finition, l'inspection, l'emballage et l'expérience du fournisseur peuvent tous affecter le résultat final.
Ce guide examine l'usinage du PMMA du point de vue de l'acheteur. Il explique ce qu'est le PMMA, comment l'usinage CNC fonctionne avec l'acrylique, pourquoi les pièces transparentes deviennent parfois blanches ou se fissurent, quelles tolérances sont réalistes, comment évaluer les fournisseurs, et quand le PMMA peut être un meilleur choix que le polycarbonate ou d'autres plastiques techniques.
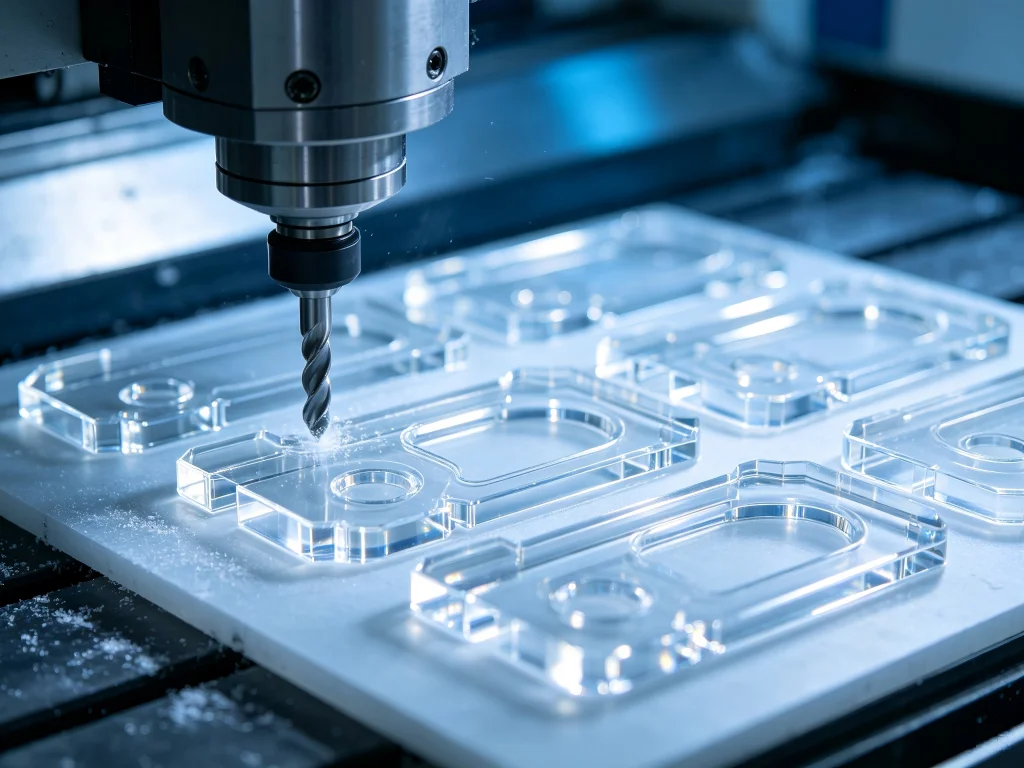
Qu'est-ce que le PMMA et pourquoi est-il usiné par CNC ?
PMMA signifie polyméthacrylate de méthyle. C'est un thermoplastique transparent largement connu sous des termes et noms commerciaux tels que acrylique, verre acrylique, Plexiglas, Perspex et Lucite.
Sa combinaison d'apparence optique et de rigidité mécanique rend le PMMA particulièrement utile lorsqu'un composant doit être à la fois fonctionnel et visuellement propre. Contrairement au verre ordinaire, le PMMA peut être fraisé, percé, tourné, gravé, fileté, poli et formé à l'aide d'équipements de fabrication généralement associés à l'usinage des métaux et des plastiques.
Pour les ingénieurs produit, cela crée un avantage important. Un composant transparent n'a pas toujours besoin d'un moule.
Un fabricant pourrait usiner un prototype, vingt composants de validation ou un lot de production à faible volume directement à partir de stock de PMMA. Les révisions de conception peuvent ensuite être introduites via des modifications CAD et CAM au lieu de modifications coûteuses du moule.
Les raisons courantes pour lesquelles les ingénieurs spécifient de l'acrylique usiné incluent :
- Une transparence optique élevée est requise.
- Le composant nécessite une meilleure stabilité aux UV que de nombreux plastiques transparents courants.
- La fabrication en faible volume rend le moulage par injection difficile à justifier.
- La conception comporte des poches, des trous, des canaux, des lamages, des filetages ou des caractéristiques de montage de précision.
- Un prototype transparent doit représenter fidèlement la conception de production finale.
- Le composant nécessite une surface cosmétique brillante ou polie.
- Les équipes d'ingénierie ont besoin d'itérations de conception rapides avant d'investir dans l'outillage.
Le PMMA est particulièrement attractif lorsque l'apparence compte. Une nuance acrylique correctement sélectionnée et finie pourrait produire un aspect premium semblable au verre tout en restant plus facile à usiner en géométries complexes.
La distinction importante : usinable ne signifie pas facile
L'acrylique est fréquemment décrit comme facile à usiner. Cette affirmation nécessite un contexte.
Le PMMA peut se couper proprement avec des outils affûtés, mais la fenêtre d'usinage diffère de celle utilisée pour les métaux. Le matériau a une conductivité thermique relativement faible comparée aux métaux. La chaleur générée autour de l'arête de coupe ne se dissipe pas rapidement à travers la pièce.
Si le processus de coupe génère une chaleur excessive, le matériau autour de l'outil peut se ramollir. Les copeaux peuvent commencer à adhérer à l'arête de coupe. L'outil contaminé génère alors une friction supplémentaire. Plus de friction produit plus de chaleur, et le problème peut s'accélérer rapidement.
Le résultat peut inclure des bords fondus, des parois opaques, des surfaces barbouillées, des erreurs dimensionnelles ou des outils de coupe cassés.
C'est pourquoi les machinistes expérimentés en plastique raisonnent souvent en termes de formation de copeaux plutôt que simplement en vitesse de broche maximale.
L'objectif est de couper proprement le polymère et d'évacuer à la fois le copeau et une grande partie de la chaleur générée avant que l'un ou l'autre ne puisse endommager la surface.
Pourquoi les problèmes d'usinage du PMMA commencent généralement par la chaleur
Imaginez qu'un ingénieur achats reçoive deux devis visuellement similaires.
Le fournisseur A propose des paramètres d'usinage agressifs et promet une production très rapide. Le fournisseur B propose une opération d'ébauche contrôlée suivie de passes de finition dédiées et d'un polissage supplémentaire pour les surfaces optiques.
Le premier devis peut sembler moins cher.
Cependant, l'économie de l'usinage du PMMA ne peut pas toujours être mesurée par le temps de cycle seul.
Lorsque la chaleur s'accumule autour de la zone de coupe, plusieurs problèmes peuvent survenir :
- les copeaux peuvent se ressouder sur la surface usinée ;
- l'arête de coupe peut développer une accumulation plastique ;
- les formes minces peuvent se déformer ;
- la rugosité de surface peut augmenter ;
- les contraintes internes peuvent devenir plus importantes ;
- les trous peuvent présenter des fissures locales ;
- les parois transparentes peuvent devenir opaques ;
- le polissage ultérieur peut nécessiter beaucoup plus de main-d'œuvre.
Un cycle de coupe plus rapide qui produit dix pièces rejetées n'est pas une fabrication plus rapide.
Un bon usinage du PMMA équilibre donc la vitesse de broche, la charge de copeau, la géométrie de l'outil, la vitesse d'avance, la profondeur de passe, la stratégie de refroidissement, la rigidité de la machine, le maintien de la pièce et la géométrie de la pièce.
PMMA coulé vs PMMA extrudé : une décision d'achat qui compte
L'une des premières questions qu'un fournisseur CNC devrait poser n'est pas “ Combien de pièces ? ” mais “ Quel grade de PMMA et quelle forme de stock l'application exige-t-elle ? ”
L'acrylique coulé et l'acrylique extrudé peuvent se comporter différemment lors de l'usinage.
Le PMMA coulé est souvent préféré pour les applications d'usinage exigeantes et cosmétiques, car il peut offrir un comportement d'usinage favorable et une moindre sensibilité à certains problèmes liés aux contraintes. Le matériau extrudé peut offrir des avantages en termes de régularité d'épaisseur et de coût pour les applications appropriées.
Aucun des deux ne doit être automatiquement décrit comme universellement supérieur.
La sélection correcte dépend des exigences dimensionnelles, des exigences optiques, de l'épaisseur du stock, de la géométrie, du procédé de finition, du volume et de l'objectif de coût.
Quand l'acrylique coulé peut être préféré
Le PMMA coulé peut être envisagé lorsqu'un projet met fortement l'accent sur la qualité d'usinage, les sections plus épaisses, les bords polis, les détails fins ou l'aspect optique.
Il peut être une option pratique pour :
les prototypes optiques, les collecteurs transparents, les blocs d'affichage, les fenêtres d'instruments, les composants de laboratoire, les guides de lumière, les boîtiers haut de gamme, les gabarits d'inspection et les composants transparents usinés complexes.
Quand l'acrylique extrudé peut être pertinent
Le PMMA extrudé peut être économiquement pertinent pour les applications impliquant une géométrie relativement simple, une épaisseur de feuille contrôlée, une utilisation élevée du matériau, ou des projets où la conception et le procédé d'usinage ont déjà été validés pour ce stock.
Un acheteur devrait donc éviter de spécifier uniquement “ acrylique transparent ”.”
Une demande de devis plus utile identifie le grade, la forme de stock, l'exigence de transparence, la couleur le cas échéant, l'épaisseur, les exigences dimensionnelles, les exigences de surface cosmétique et toute exposition environnementale.
PMMA vs polycarbonate vs POM : quel matériau acheter ?
Le PMMA n'est pas automatiquement le meilleur plastique simplement parce qu'un composant doit être transparent. Le polycarbonate peut être préférable lorsque la résistance aux chocs domine la conception. Le POM peut être préférable lorsque la transparence n'est pas nécessaire mais que la stabilité dimensionnelle, le comportement à l'usure et la fonction mécanique importent.
| Facteur de décision | PMMA / Acrylique | Polycarbonate | POM / Acétal |
|---|---|---|---|
| Transparence | Excellent ; souvent choisi pour les pièces optiques et cosmétiques | Très bon | Généralement opaque |
| Aspect visuel | Excellent aspect poli | Bon | Principalement fonctionnel |
| Résistance aux chocs | Modéré et relativement cassant | Beaucoup plus élevé ; souvent préféré pour l'impact | Bonne durabilité mécanique |
| Potentiel UV/extérieur | Généralement solide | Dépend de la nuance | Dépend de la nuance |
| Usinabilité CNC | Bon avec une stratégie d'usinage des plastiques adaptée | Bon mais la gestion thermique reste importante | Excellent |
| Composants optiques | Candidat solide | Utile lorsque la ténacité est importante | Non approprié pour la transparence |
| Finition transparente polie | Excellent potentiel | Possible | Généralement non pertinent |
| Risque de contraintes/fissuration | Nécessite un usinage et une finition soignés | Généralement plus tenace mais chimiquement sensible dans certains environnements | Généralement moins cassant |
| Priorité d'achat typique | Clarté + apparence + précision | Transparence + résistance aux chocs | Performance mécanique + fonction dimensionnelle |
La comparaison met en évidence un principe d'achat utile : le choix des matériaux doit commencer par le mode de défaillance.
Si la défaillance la plus inacceptable est une distorsion optique ou un mauvais aspect, le PMMA pourrait être intéressant. Si la défaillance inacceptable est une rupture par impact, le polycarbonate mérite peut-être une plus grande considération. Si le composant est un élément mécanique interne et que la transparence n'apporte aucune valeur, un autre plastique technique pourrait être plus économique.
Comment fonctionne réellement l'usinage CNC du PMMA
Le processus CNC de base semble similaire à l'usinage d'autres plastiques. La géométrie CAO définit le composant. Le logiciel FAO convertit cette géométrie en trajectoires d'outils. Le contrôleur CNC déplace les outils de coupe par rapport à la pièce pour enlever de la matière.
Ce qui change, c'est la stratégie de processus.
1. Préparation du matériau
Le stock de PMMA brut doit d'abord être vérifié par rapport au plan et à la spécification d'achat. L'épaisseur, la nuance, la couleur, l'état de surface et le masquage de protection peuvent nécessiter une confirmation avant le début de l'usinage.
La manipulation du matériau compte davantage pour les pièces transparentes que ne l'attendent de nombreux acheteurs. Une rayure créée avant le cycle CNC peut rester visible une fois la pièce terminée.
Le film protecteur peut donc rester sur les surfaces appropriées pendant les premières étapes de traitement, lorsque la séquence de fabrication le permet.
2. Maintien en position
Le PMMA nécessite un support sûr, mais une pression de serrage excessive peut être contre-productive.
Un composant métallique peut tolérer une pression d'étau importante. Un composant en acrylique transparent pourrait développer des contraintes localisées ou des dommages esthétiques lorsqu'il est maintenu de manière incorrecte.
Selon la géométrie, la stratégie d'usinage peut utiliser des mors doux, des montages à vide, des plaques sacrificielles, des montages sur mesure, un serrage à faible déformation ou des combinaisons de ces méthodes.
Les composants en tôle mince méritent une attention particulière, car un support insuffisant peut permettre des vibrations ou un soulèvement pendant l'usinage.
3. Usinage d'ébauche
L'ébauche élimine la majeure partie de la matière indésirable tout en laissant un surépaisseur contrôlée pour la finition finale lorsque nécessaire.
L'objectif n'est pas simplement l'enlèvement maximal de matière.
Les trajectoires d'outil doivent favoriser une évacuation efficace des copeaux et empêcher la coupe répétée de copeaux chauds. Un copeau qui reste dans la zone de coupe peut être coupé à nouveau, ajoutant une chaleur inutile et risquant d'endommager la surface.
4. Usinage de finition
Une opération de finition dédiée peut améliorer considérablement le contrôle dimensionnel et l'aspect esthétique.
Plutôt que de forcer une seule passe de coupe à réaliser simultanément l'ébauche et la finition, le processus pourrait laisser une petite surépaisseur contrôlée. Un outil de finition affûté élimine ensuite cette matière dans des conditions plus stables.
Cette approche peut être particulièrement précieuse pour les bords visibles, les surfaces d'étanchéité, les poches de précision, les surfaces de guidage de la lumière et les composants destinés à un polissage secondaire.
5. Ébavurage et traitement des bords
Les pièces en PMMA peuvent nécessiter un ébavurage soigné après l'usinage CNC. Une finition manuelle agressive peut introduire des rayures, des bords arrondis ou une géométrie irrégulière.
La méthode d'ébavurage doit donc refléter les exigences du plan.
Un bord mécanique caché et un bord optiquement visible ne devraient pas automatiquement recevoir le même traitement.
6. Inspection
L'inspection doit vérifier plus que les dimensions lorsque l'apparence fait partie de la spécification.
Un plan d'inspection pratique peut inclure des contrôles dimensionnels, la vérification des filetages, l'inspection visuelle, les exigences de surface, l'évaluation de la transparence, les zones cosmétiques et l'inspection de l'emballage.
La question de l'outillage : pourquoi la géométrie de l'outil de coupe importe
Les machinistes qui discutent de l'acrylique reviennent fréquemment sur un sujet : les outils affûtés.
Cela se comprend, car le PMMA réagit mal lorsque l'outil frotte au lieu de couper.
Une géométrie d'outil conçue pour une coupe efficace du plastique pourrait offrir une meilleure formation et évacuation des copeaux qu'un outil de coupe universel choisi sans tenir compte du polymère.
Les fraises à une lèvre ou en O sont fréquemment envisagées pour l'usinage de l'acrylique, car leur géométrie ouverte laisse de la place aux copeaux pour s'échapper. Selon la caractéristique et l'exigence de finition, un outillage en carbure poli ou des fraises de finition spécialisées peuvent également convenir.
Pour les surfaces optiques très exigeantes, un outillage diamant spécialisé pourrait être envisagé.
Le point important pour les acheteurs est de ne pas imposer un outil de coupe universel unique.
Demandez plutôt au fournisseur comment l'outillage change entre l'ébauche, la finition, le perçage, la gravure et les opérations de surface optique.
Un fournisseur qui traite chaque caractéristique du PMMA avec la même fraise en bout générique peut avoir du mal à obtenir une qualité cosmétique reproductible.
La vitesse de rotation n'est que la moitié de l'histoire
L'une des questions les plus fréquentes en ligne est : “ Quelle vitesse de rotation dois-je utiliser pour l'acrylique ? ”
Il n'existe pas de nombre unique et correct.
La vitesse de broche appropriée dépend du diamètre de la fraise, du nombre de dents, de la géométrie de l'outil, de la vitesse d'avance, de la profondeur de passe, de la rigidité de la machine, de la stratégie de refroidissement ou d'air, de la nuance du matériau et de la finition souhaitée.
Cela explique pourquoi copier le réglage de broche d'un autre atelier peut échouer.
Une petite fraiseuse de bureau et un centre d'usinage industriel rigide ne peuvent pas nécessairement utiliser les mêmes paramètres, même si tous deux usinent du PMMA.
Le concept plus utile est la charge par dent.
Si l'avance est trop faible par rapport à la vitesse de broche, la fraise peut frotter ou produire des copeaux très petits. La chaleur augmente. Le polymère peut ramollir et adhérer à la fraise.
Si la charge de coupe devient excessive, en revanche, les arêtes fragiles peuvent s'ébrécher ou un petit outil peut casser.
Un usinage stable du PMMA se situe entre ces extrêmes.
Cet équilibre doit être développé grâce à la connaissance du procédé et à des paramètres d'usinage validés plutôt qu'à une règle arbitraire de “ régime maximal ”.
Pourquoi le PMMA blanchit pendant l'usinage CNC
Les surfaces troubles ou laiteuses figurent parmi les défauts les plus frustrants des pièces en acrylique transparent.
La cause profonde peut impliquer plusieurs mécanismes plutôt qu'un simple problème.
Les facteurs possibles incluent une chaleur de coupe excessive, le frottement, un outillage émoussé, une mauvaise évacuation des copeaux, une géométrie de coupe inadaptée, des vibrations excessives, de fortes marques d'ébauche ou des contraintes introduites pendant l'usinage.
La stratégie corrective commence donc par le diagnostic.
Si le matériau fond visiblement, la gestion thermique mérite une attention immédiate. Si le bord présente des marques d'outil régulières mais aucune fusion, les paramètres de finition et la géométrie de la fraise méritent davantage d'attention. Si des fissures apparaissent plus tard plutôt qu'immédiatement, les contraintes résiduelles et l'exposition chimique doivent également être étudiées.
En d'autres termes, “ polissez-le davantage ” n'est pas toujours la bonne solution.
Une surface polie ne peut pas compenser de manière fiable un processus d'usinage instable.
Prévenir les bords ébréchés
L'ébréchage se produit souvent là où un outil entre ou sort d'un bord en acrylique non soutenu.
Cela peut être particulièrement problématique autour des parois minces, des languettes étroites, des sorties percées et des contours extérieurs.
La stratégie de FAO pourrait donc contrôler où et comment l'outil entre et sort du composant.
Les approches pratiques peuvent inclure le maintien d'un meilleur support de matière, la modification de la direction de la trajectoire d'outil lorsque validée, l'ajustement du mouvement d'entrée et de sortie, la réduction de la charge de finition, la conservation de matière sacrificielle ou la séparation des opérations d'ébauche et de finition.
La leçon importante en matière d'achat est que la qualité des bords n'est pas déterminée uniquement par la tolérance nominale indiquée sur le plan.
Si un bord est visible optiquement, indiquez-le au fournisseur.
Un machiniste ne peut pas déduire toutes les exigences esthétiques d'un modèle STEP.
Percer le PMMA sans créer de futures fissures
Le perçage de l'acrylique mérite sa propre planification de processus.
La chaleur peut s'accumuler autour du foret. Le perçage débouchant peut créer de l'ébréchage. Une mauvaise géométrie d'outil peut placer une contrainte excessive autour du trou. Des fixations serrées peuvent ensuite ajouter une contrainte d'assemblage.
Un trou qui semble acceptable immédiatement après fabrication peut donc devenir un point de défaillance ultérieurement.
Les concepteurs doivent prendre en compte le diamètre du trou, l'épaisseur de paroi autour du trou, la distance au bord, la géométrie du chanfrein, la charge de la fixation, les inserts et l'environnement chimique de l'assemblage final.
Si le composant doit être fixé et retiré de manière répétée, le recours à un petit filetage plastique usiné directement peut ne pas toujours constituer la meilleure conception à long terme.
Un insert fileté métallique ou un autre concept de fixation pourrait offrir une meilleure maintenabilité selon la charge et la géométrie.
Quelle tolérance devez-vous spécifier ?
C'est un domaine où les acheteurs peuvent accidentellement augmenter les coûts sans améliorer les performances du produit.
Un dessin qui applique des tolérances extrêmement serrées à chaque dimension du PMMA force le fournisseur à traiter des caractéristiques non critiques comme des interfaces de précision.
Cela peut augmenter le temps d'usinage, l'effort d'inspection, le risque de rebut et le prix.
Au lieu de cela, répartissez les dimensions selon leur fonction.
Une portée de roulement, une caractéristique d'alignement optique, une surface d'étanchéité, une interface d'assemblage ou un trou de positionnement de précision peuvent justifier un contrôle plus serré. Un profil esthétique externe peut ne pas le justifier.
Le PMMA reste un polymère. La température et les contraintes internes peuvent influencer les dimensions différemment de ce qu'elles feraient dans un composant métallique stable.
La bonne tolérance est donc celle dont l'assemblage a réellement besoin.
JUCHENG publie une tolérance d'usinage générale de ±0,005 pouce (±0,127 mm) pour la plupart des caractéristiques et indique que ±0,001 pouce (±0,025 mm) ou mieux peut être possible selon le matériau et la géométrie. Pour un projet en PMMA, la valeur réalisable doit néanmoins être examinée au regard de la géométrie individuelle plutôt que recopiée automatiquement sur chaque dimension du dessin.
Conception pour la fabricabilité : rendre la pièce en acrylique plus facile à produire
Les bons résultats en CNC commencent avant que le matériau n'atteigne la machine.
Plusieurs décisions de conception peuvent réduire le risque de fabrication.
- Évitez les parois inutilement minces. Les parois minces en acrylique peuvent vibrer ou se déformer pendant l'usinage et être plus vulnérables lors de la manipulation.
- Utilisez des rayons de coins internes pratiques. Les fraises CNC créent naturellement des coins internes arrondis. Spécifier des coins internes vifs impossibles pourrait nécessiter des processus supplémentaires.
- Séparez les tolérances fonctionnelles et esthétiques. Appliquez la précision là où l'assemblage en a besoin.
- Identifiez les surfaces optiques sur le plan. “ PMMA transparent ” ne définit pas l'état de surface requis.
- Tenez compte de l'accès des outils. Les poches profondes et étroites et les rapports d'aspect extrêmes pourraient nécessiter des outils longs, ce qui peut réduire la rigidité.
- Vérifiez les distances entre les trous et les bords. Une géométrie fragile autour des trous peut augmenter le risque de fissuration.
- Spécifiez la fonction du filetage. Le fournisseur doit savoir si les filetages sont des caractéristiques temporaires de prototype ou des interfaces de production à usage répété.
- Définissez les zones esthétiques. Une face avant visible et une surface de montage cachée peuvent nécessiter des normes de finition très différentes.
Ces étapes pourraient réduire les coûts tout en améliorant la régularité, car le fournisseur peut concentrer le contrôle des procédés là où il crée une valeur réelle pour le produit.
État de surface : “ transparent ” n'est pas une spécification de finition
Cette distinction est à l'origine de nombreux problèmes d'approvisionnement.
Le PMMA brut peut arriver transparent, mais un outil CNC enlève physiquement de la matière. La surface fraîchement usinée peut donc présenter des marques d'outil, même si le polymère sous-jacent reste transparent.
Les différents niveaux de finition doivent être discutés lors du devis.
PMMA brut d'usinage
Une surface brute d'usinage peut conserver des traces visibles de fraisage. Elle peut être parfaitement acceptable pour des éléments de fixation cachés, des poches internes, des montages, des prototypes d'ingénierie et des composants fonctionnels dont l'aspect optique n'est pas requis.
C'est généralement l'option la plus économique, car le polissage secondaire est minimisé.
PMMA poli mécaniquement
La finition mécanique peut réduire progressivement les marques d'usinage et améliorer la clarté. Le procédé peut impliquer des étapes abrasives contrôlées suivies de pâtes à polir.
La méthode est utile pour de nombreuses surfaces esthétiques, mais elle doit être soigneusement maîtrisée autour des caractéristiques dimensionnelles.
Le polissage enlève de la matière. Par conséquent, une surface ne peut pas toujours être usinée exactement à la cote finale puis fortement polie sans tenir compte de la variation dimensionnelle.
Polissage à la flamme
Le polissage à la flamme peut rapidement améliorer certains bords en acrylique exposés en chauffant brièvement la surface.
Toutefois, il ne faut pas le considérer comme une solution universelle.
Le procédé thermique peut introduire des contraintes et peut ne pas convenir à chaque composant de précision, collé, exposé chimiquement ou sensible à la sécurité.
L'examen technique doit déterminer si cela convient à l'application spécifique.
Finition diamant
Pour les surfaces transparentes exigeantes, un outillage diamanté spécialisé peut créer des finitions extrêmement fines directement par coupe contrôlée.
Cette approche peut réduire la quantité de polissage conventionnel nécessaire, bien que le coût, la géométrie, l'équipement et les spécifications optiques doivent le justifier.
La qualité optique mérite une discussion à part
Un acheteur demandant de l“” acrylique transparent » et un acheteur demandant un composant optique ne demandent pas nécessairement le même produit.
Un protecteur de machine transparent nécessite seulement une visibilité adéquate. Un guide de lumière peut exiger une transmission lumineuse contrôlée. Une fenêtre de capteur peut nécessiter un comportement optique constant. Un composant microfluidique de laboratoire peut nécessiter des canaux transparents. Un composant d'imagerie peut exiger un contrôle de surface et géométrique beaucoup plus strict.
Les applications optiques peuvent nécessiter une discussion sur :
la rugosité de surface, la planéité, le parallélisme, les marques d'outil, la méthode de polissage, la distorsion, la transparence, l'éclairage d'inspection, les rayures, la qualité des bords, les contraintes et les défauts cosmétiques acceptables.
Plus l'application devient optique, moins un simple dessin dimensionnel devient utile en soi.
Applications où le PMMA usiné par CNC a du sens
Systèmes d'éclairage et optiques
Le PMMA est largement associé aux applications de transmission lumineuse. L'usinage CNC permet aux ingénieurs de produire des guides de lumière, des couvercles de LED, des composants liés aux lentilles, des supports optiques, des panneaux transparents et des structures d'éclairage prototypes sans attendre des moules dédiés.
Cela peut être particulièrement précieux lors du développement optique, car les ingénieurs peuvent réviser la géométrie plusieurs fois avant la production.
Équipements médicaux et de laboratoire
Les composants transparents peuvent permettre aux utilisateurs d'observer des fluides, des mécanismes, des indicateurs ou des assemblages internes.
Les applications potentielles incluent les fixations de laboratoire, les capots d'instruments, les composants fluidiques prototypes, les boîtiers transparents, les fenêtres d'inspection et les panneaux d'équipement.
La pertinence des matériaux doit toujours être validée au regard des exigences de stérilisation, d'exposition chimique, de réglementation et de biocompatibilité, plutôt que de supposer que toutes les qualités d'acrylique sont interchangeables.
Développement automobile
Les équipes d'ingénierie automobile peuvent utiliser le PMMA pour des prototypes d'éclairage, des capots transparents, des composants d'affichage, des montages d'essai, des pièces de développement intérieur et des modèles de validation visuelle.
La production CNC en faible volume peut être utile avant la finalisation du moulage par injection ou de l'outillage dédié.
Électronique et instrumentation
Les fenêtres transparentes, les capots d'affichage, les panneaux de commande, les boîtiers de capteurs, les composants indicateurs et les boîtiers prototypes peuvent tous bénéficier de l'aspect de l'acrylique.
L'usinage CNC permet également d'intégrer directement dans le composant des trous, des poches, des bossages de montage, des canaux et des fonctions de connecteur.
Équipement industriel
Les fenêtres de machines, les capots d'inspection, les protections transparentes, les montages de mesure, les composants d'observation d'écoulement et les boîtiers prototypes sont des concepts d'ingénierie courants pour les plastiques transparents.
Lorsque les risques d'impact sont importants, toutefois, le PMMA doit être soigneusement comparé à des alternatives plus résistantes telles que le polycarbonate.
Produits de consommation
L'acrylique peut conférer un aspect haut de gamme aux composants d'affichage, aux produits d'éclairage, à la quincaillerie décorative, aux produits électroniques, aux présentoirs de vente et aux boîtiers haut de gamme.
Ici, l'inspection cosmétique peut être tout aussi importante que l'inspection dimensionnelle.
Un cas pratique de PMMA usiné en CNC : du prototype trouble à la pièce prête pour la production
Considérons un projet d'ingénierie hypothétique mais représentatif.
Un développeur de produit a besoin d'un boîtier de capteur transparent comportant plusieurs trous de montage, une poche interne peu profonde, une fenêtre d'affichage et des bords extérieurs polis.
Le premier prototype est usiné de manière agressive en utilisant des paramètres initialement développés pour une logique de production de type aluminium.
Les dimensions semblent acceptables, mais plusieurs problèmes apparaissent.
La surface de la poche est trouble. Un bord présente de petits éclats. Des marques d'outil restent visibles après un polissage de base. Deux trous montrent des marques de contrainte après le serrage des vis.
La réaction naturelle pourrait être d'augmenter le polissage.
Cela traiterait les symptômes plutôt que le système de fabrication.
Un plan correctif plus solide pourrait commencer par une revue de la nuance de PMMA et de l'état du stock. Le fournisseur pourrait ensuite examiner la pression de maintien en position, sélectionner un outillage affûté adapté aux plastiques, réviser l'évacuation des copeaux, séparer l'ébauche de la finition, contrôler l'entrée et la sortie de l'outil autour des bords visibles, et revoir la conception des trous de montage.
L'opération de polissage final pourrait alors partir d'une surface usinée bien meilleure.
Cette distinction compte sur le plan économique.
Produire rapidement une surface médiocre et consacrer une main-d'œuvre importante à la réparer peut coûter plus cher que d'usiner correctement la surface dès le départ.
Installation de composants en PMMA de précision
L'installation peut sembler sans rapport avec l'usinage CNC, mais les pratiques d'assemblage peuvent déterminer si un composant bien usiné survit.
Les composants en acrylique doivent généralement être installés sans forcer des éléments désalignés en position. Les fixations ne doivent pas être automatiquement serrées en utilisant des valeurs de couple développées pour des boîtiers métalliques.
Rondelles, interfaces souples, vis à épaulement, inserts ou méthodes de fixation contrôlées peuvent aider à répartir la charge selon la conception.
Les concepteurs doivent également tenir compte de la dilatation thermique lorsqu'un grand composant en PMMA est contraint par un cadre métallique.
Si le plastique tend à se dilater alors que le cadre empêche tout mouvement, des contraintes peuvent s'accumuler autour des fixations ou des formes internes anguleuses.
La stratégie de jeu et de montage doit donc refléter la plage de températures attendue.
Maintenance : garder l'acrylique usiné transparent
Un composant PMMA magnifiquement poli peut être endommagé par de mauvaises pratiques de nettoyage.
La maintenance de routine doit utiliser des produits de nettoyage reconnus comme compatibles avec la nuance d'acrylique sélectionnée.
Les matériaux de nettoyage abrasifs peuvent rayer les surfaces polies. Certains solvants et produits chimiques agressifs peuvent contribuer au crazing ou à une attaque chimique, en particulier là où des contraintes résiduelles existent.
Pour les applications critiques, la chimie de nettoyage doit être validée avant le déploiement en production.
La documentation de maintenance peut également préciser les chiffons adaptés, les agents de nettoyage, la fréquence d'inspection, les contrôles de fixation et les critères de remplacement.
Comment lire un PDF sur l'usinage des pièces en PMMA
Les ingénieurs qui recherchent un PDF sur l'usinage des pièces en PMMA cherchent souvent des avances et des vitesses. Un document technique utile doit contenir plus qu'un tableau de paramètres.
Recherchez des informations couvrant le type de matériau, le stock coulé par rapport à l'extrudé, la géométrie de l'outil, le perçage, le sciage, le fraisage, le tournage, le refroidissement, l'évacuation des copeaux, le recuit le cas échéant, le polissage, le formage et la manutention.
Les guides de traitement des fabricants d'acrylique établis peuvent constituer des références de départ utiles, car ils expliquent le comportement du polymère plutôt que de présenter une recette CNC universelle.
Toutefois, les paramètres publiés doivent toujours être considérés comme des points de départ.
La fenêtre d'usinage finale doit tenir compte de la machine CNC réelle, de la fraise, du maintien en position, de la géométrie, du stock, de l'exigence de finition et de l'environnement de production.
Ce que les machinistes de Reddit révèlent sur les vrais problèmes du PMMA
Les manuels techniques expliquent la théorie. Les discussions en atelier révèlent les points sur lesquels les utilisateurs rencontrent des difficultés de manière récurrente.
Au sein des communautés CNC, plusieurs thèmes reviennent sans cesse.
L'un d'eux est la fusion. Les opérateurs découvrent souvent qu'augmenter simplement la vitesse de broche ne résout pas le problème. Si l'avance, la géométrie de l'outil et l'évacuation des copeaux sont mal adaptées, une vitesse de broche plus élevée peut générer plus de chaleur plutôt qu'une meilleure coupe.
Un autre thème récurrent est l'affûtage des outils. Les utilisateurs qui travaillent avec succès l'acrylique insistent fréquemment sur des fraises affûtées et des outils adaptés aux plastiques.
L'évacuation des copeaux est un autre sujet majeur. Le flux d'air est souvent évoqué, car dégager les copeaux de la zone de coupe peut réduire le recoupage et aider à maîtriser la chaleur.
La clarté de surface est également une source fréquente de confusion. Les usineurs s'attendent parfois à ce qu'une opération de fraisage ordinaire laisse une surface optique. En réalité, les finitions optiques exigeantes peuvent nécessiter des passes de finition dédiées, des fraises spécialisées, un polissage ou des techniques avancées d'usinage au diamant.
Ces discussions renforcent un point central de ce guide : la qualité du PMMA résulte de l'ensemble du processus, et non d'un seul réglage de vitesse de rotation.
Ce que les acheteurs doivent demander à un fournisseur d'usinage CNC de PMMA
Le prix par pièce compte, mais il doit venir après la capacité de traitement.
Une évaluation utile d'un fournisseur commence par des preuves.
Demandez si le fournisseur usine régulièrement des plastiques techniques plutôt que principalement du métal. Demandez comment le PMMA coulé et extrudé est sélectionné. Demandez quelle stratégie est utilisée pour maîtriser la chaleur et les copeaux. Demandez si les outils d'ébauche et de finition peuvent être séparés. Demandez comment les surfaces esthétiques transparentes sont inspectées.
Examinez ensuite l'équipement et l'infrastructure qualité.
Un fournisseur traitant des géométries complexes peut avoir besoin d'un usinage multiaxe. Un projet à grand volume peut nécessiter une capacité machine suffisante pour éviter des calendriers de livraison instables. Les assemblages à tolérance serrée nécessitent des systèmes de mesure adaptés. Les projets automobiles et médicaux peuvent exiger une gestion structurée de la qualité et une traçabilité.
Enfin, demandez comment l'entreprise gère la communication technique.
Les projets en PMMA bénéficient des retours DfM, car des problèmes tels que les parois minces, les poches profondes, les très petits rayons internes, les trous fragiles et les spécifications optiques irréalistes coûtent bien moins cher à corriger avant le début de l'usinage.
Pourquoi choisir JUCHENG pour les composants en PMMA usinés par CNC ?
JUCHENG aborde les projets PMMA comme des programmes de fabrication de précision plutôt que comme de simples travaux de découpe de plastique.
L'entreprise possède plus de 13 ans d'expérience en fabrication de précision et exploite une installation de fabrication d'environ 8 000 mètres carrés. Son parc d'équipements comprend plus de 150 machines CNC et plus de 25 centres d'usinage avancés à 5 axes.
Cette gamme d'équipements peut prendre en charge aussi bien des composants acryliques simples que des pièces plus complexes comportant une géométrie multi-faces, des poches de précision, des trous, des contours complexes et des relations d'assemblage serrées.
Assistance technique avant la découpe
JUCHENG fournit un retour d'information sur la conception pour la fabricabilité (DFM) lors du devis.
Cela est important avec le PMMA, car la géométrie influence le risque du procédé. Les ingénieurs peuvent examiner les parois minces, l'emplacement des trous, les rayons internes, l'accessibilité d'usinage, les surfaces esthétiques, les tolérances et les exigences de finition avant la production.
Réduire le risque de fabrication au stade de la CAO peut être plus efficace que de tenter de compenser une conception inadaptée sur la machine.
Capacité CNC 3, 4 et 5 axes
La plateforme de fabrication de JUCHENG comprend le fraisage 3 axes et 4 axes, l'usinage simultané 5 axes, le tournage CNC, le tournage-fraisage, l'EDM, la rectification de précision et les procédés de précision associés.
Pour le PMMA, la capacité multi-axes peut être utile lorsqu'un composant comporte des caractéristiques sur plusieurs faces. La réduction des montages inutiles peut améliorer les relations géométriques entre les caractéristiques tout en réduisant également la manipulation des surfaces transparentes sensibles.
Grande capacité de fabrication
Avec plus de 150 machines CNC, JUCHENG peut prendre en charge aussi bien des prototypes rapides que des exigences de production plus importantes.
Cela importe aux équipes achats qui souhaitent un seul fournisseur pour accompagner le produit depuis la validation technique jusqu'à la production répétée.
Un fournisseur spécialisé uniquement dans les prototypes peut bien performer pour cinq pièces mais éprouver des difficultés lorsque le besoin passe à des centaines ou des milliers de composants. La planification de la production doit donc prendre en compte les volumes futurs avant la qualification du fournisseur.
Gestion de la qualité pour les industries exigeantes
JUCHENG publie des certifications, notamment ISO 9001:2015, IATF 16949, ISO 13485 et ISO 14001.
L'IATF 16949 soutient l'approche processus disciplinée attendue dans les chaînes d'approvisionnement automobiles, tandis que l'ISO 13485 fournit un cadre de management de la qualité pertinent pour la fabrication de dispositifs médicaux. L'ISO 9001 soutient un contrôle qualité systématique sur des opérations de fabrication plus larges.
La certification seule ne garantit pas que chaque pièce en PMMA répondra à toutes les exigences d'une application. Elle fournit toutefois aux acheteurs la preuve que des systèmes qualité structurés existent en amont de l'opération d'usinage.
Inspection avancée
JUCHENG utilise des équipements MMT Zeiss dans le cadre de ses capacités d'inspection de précision.
Pour les composants acryliques présentant des schémas de montage critiques, des poches de précision, des relations géométriques ou des interfaces d'assemblage, une vérification dimensionnelle appropriée peut être tout aussi importante que la capacité de la machine CNC.
Les exigences d'inspection doivent être définies lors du devis afin que les équipes de fabrication et de qualité comprennent quelles dimensions sont critiques.
Du prototype à la production
Le flux de travail publié de JUCHENG commence par la soumission du CAO, suivie du devis et de la revue DfM, de l'usinage et du contrôle qualité, puis de l'inspection finale et de la livraison.
Les délais standard de prototypage publiés par l'entreprise sont d'environ 5 à 10 jours ouvrables selon la disponibilité des matériaux et la complexité, avec des projets accélérés potentiellement disponibles en environ 3 à 5 jours ouvrables. Les calendriers de production dépendent de la quantité et de la complexité.
Cette structure peut être utile aux équipes produit qui doivent valider des prototypes transparents avant de s'engager dans un programme de fabrication plus vaste.
Comment préparer une demande de devis pour du PMMA usiné
Un dossier de demande de devis solide peut éviter plusieurs échanges d'e-mails et réduire le risque que les fournisseurs interprètent les exigences différemment.
Commencez par un modèle CAO 3D, de préférence au format STEP ou un autre format de modèle solide largement pris en charge. Ajoutez un dessin 2D pour les tolérances, les filetages, les dimensions critiques, les exigences d'inspection et les notes esthétiques.
Précisez la nuance de PMMA lorsqu'elle est connue. Si la nuance n'est pas fixée, expliquez l'application et laissez l'ingénieur de fabrication recommander des alternatives.
Identifiez chaque surface optiquement ou esthétiquement importante.
Définissez si l'exigence est simplement transparente, visuellement polie ou véritablement optique.
Indiquez la quantité pour la commande immédiate et le volume futur attendu. Dix pièces prototypes et 10 000 pièces de production annuelle peuvent justifier des montages et des stratégies de processus différents.
Enfin, décrivez l'environnement d'exploitation.
La température, l'exposition aux UV, les produits chimiques de nettoyage, le risque d'impact, la méthode de fixation et les matériaux en contact peuvent influencer le fait que le PMMA soit réellement le matériau approprié.
Les facteurs de coût dans l'usinage CNC du PMMA
Le coût du matériau ne représente qu'une partie du devis final.
Le temps machine augmente avec les poches profondes, les surfaces 3D complexes, les petites fraises, les montages multiples et les tolérances serrées.
Le polissage peut devenir un facteur de coût majeur, car l'obtention de surfaces esthétiques transparentes nécessite souvent plus de main-d'œuvre que la production d'un composant plastique fonctionnel ordinaire.
Les exigences d'inspection influencent également le coût. Mesurer chaque caractéristique sur chaque composant coûte plus cher que d'échantillonner quelques dimensions critiques.
Les prototypes en faible volume peuvent entraîner un coût de montage par pièce plus élevé, tandis que des quantités plus importantes permettent de répartir les coûts de programmation, de montage et de développement de processus sur davantage de pièces.
Les acheteurs à la recherche de prix plus bas devraient donc d'abord envisager la simplification de la conception plutôt que de changer automatiquement de fournisseur.
L'augmentation d'un rayon interne inutile, l'assouplissement d'une tolérance non critique, la réduction des zones de polissage, la simplification des montages ou l'utilisation d'épaisseurs de stock standard pourraient réduire le coût sans modifier la fonction du produit.
Erreurs courantes d'usinage du PMMA que les acheteurs peuvent éviter
La première erreur est d'acheter uniquement sur la base du devis le plus bas.
Un prix unitaire bas peut devenir coûteux si les pièces arrivent avec des fissures, des surfaces troubles, des dimensions incohérentes ou des rayures inacceptables.
La deuxième erreur consiste à ne pas définir la qualité cosmétique.
Des termes tels que “ transparent ”, “ bel état de surface ” et “ sans rayures ” sont subjectifs. Des plans, des échantillons, des échantillons limites, des photographies ou des critères d'inspection convenus peuvent rendre les attentes mesurables.
La troisième erreur est le sur-tolérancement.
Les tolérances serrées doivent protéger la fonction, non décorer les plans.
La quatrième erreur est de traiter le PMMA comme un métal.
Le maintien en position, les paramètres de coupe, le comportement thermique, l'ébavurage et le polissage nécessitent une approche spécifique aux plastiques.
La cinquième erreur est d'ignorer l'assemblage.
Une pièce en acrylique parfaitement usinée peut encore se fissurer lorsqu'une fixation crée une contrainte locale excessive ou qu'un produit chimique incompatible entre en contact avec une surface sous contrainte.
FAQ sur l'usinage CNC de pièces en PMMA
Le PMMA est-il facile à usiner en CNC ?
Le PMMA présente une bonne usinabilité, mais obtenir des surfaces transparentes et dimensionnellement stables nécessite un outillage et un contrôle de processus appropriés. Des fraises affûtées, une évacuation efficace des copeaux, un maintien en position stable et des avances et vitesses de broche équilibrées peuvent réduire la fusion, l'éclatement et un mauvais état de surface.
Quelle est la meilleure fraise pour usiner l'acrylique ?
Il n'existe pas de fraise universelle pour toutes les géométries. Les outils en carbure affûtés conçus pour les plastiques, notamment les géométries à une lèvre et en O, sont couramment considérés car ils offrent un dégagement de copeaux utile. Des outils de polissage spécialisés ou des outils diamantés peuvent convenir pour des finitions optiques haut de gamme.
Pourquoi l'acrylique fond-il pendant le fraisage CNC ?
La fusion indique généralement une chaleur excessive dans la zone de coupe. Les causes possibles incluent une avance insuffisante par rapport à la vitesse de broche, un outillage émoussé, le recoupage des copeaux, une mauvaise évacuation, une géométrie de fraise inadaptée, un engagement d'outil excessif ou des conditions d'usinage instables.
Le PMMA usiné par CNC peut-il être complètement transparent ?
Oui, le PMMA peut atteindre une excellente transparence, mais un usinage ordinaire peut laisser des marques d'outil visibles. Selon la spécification, un polissage mécanique, un polissage contrôlé des bords, des outils de finition spécialisés ou un usinage au diamant peuvent être nécessaires.
L'acrylique coulé est-il meilleur que l'acrylique extrudé pour l'usinage CNC ?
L'acrylique coulé est fréquemment choisi pour les applications d'usinage exigeantes et esthétiques en raison de ses caractéristiques d'usinage favorables. Le PMMA extrudé peut offrir des avantages en termes de régularité du stock et de coût pour les applications appropriées. Le bon choix dépend de la géométrie, des tolérances, de l'apparence et des exigences de production.
Dois-je utiliser du PMMA ou du polycarbonate ?
Choisissez en fonction du mode de défaillance principal de l'application. Le PMMA peut être préféré pour la clarté optique, l'aspect de surface et les applications liées aux UV. Le polycarbonate peut être préférable lorsque la résistance élevée aux chocs et la ténacité dominent la conception. Des essais doivent confirmer le choix final du matériau.
Les pièces en PMMA peuvent-elles respecter des tolérances CNC serrées ?
Oui, des dimensions de précision peuvent être produites, mais la tolérance réalisable dépend de la géométrie, du stock, de la taille des caractéristiques, de la température, de la stratégie d'usinage et des exigences d'inspection. Appliquez des tolérances serrées aux caractéristiques fonctionnelles plutôt que de spécifier une précision extrême sur l'ensemble du composant.
Puis-je soumettre un dessin PDF pour un devis d'usinage de PMMA ?
Oui. Un dessin PDF est utile pour les tolérances, les filetages, les exigences de surface et les notes d'inspection. Un fichier CAO 3D tel que STEP doit normalement l'accompagner lorsque la géométrie est complexe. JUCHENG accepte les principaux formats CAO ainsi que les dessins PDF et DWG pour l'examen des devis.
Liste de contrôle finale de l'acheteur : qu'est-ce qui définit réellement un bon fournisseur de PMMA ?
Un bon fournisseur de PMMA n'est pas simplement une entreprise qui possède une fraiseuse CNC.
Le fournisseur doit comprendre comment les polymères transparents réagissent à la chaleur, aux contraintes, au bridage, à la géométrie des outils, à la finition et à l'assemblage. Il doit également disposer de capacités d'ingénierie et d'inspection suffisantes pour convertir les exigences des dessins en un processus de production stable.
Pour les équipes d'approvisionnement, la meilleure décision d'achat résulte généralement de l'équilibre entre cinq domaines : la connaissance des matériaux, la capacité d'usinage, la maîtrise de la finition de surface, l'inspection dimensionnelle et la fiabilité de la production.
Lorsque ces domaines collaborent, l'usinage CNC peut transformer des blocs de PMMA en composants précis et visuellement impeccables pour les applications optiques, médicales, automobiles, industrielles, électroniques et grand public.
Démarrez votre projet d'usinage CNC de PMMA avec JUCHENG
Si votre projet nécessite des prototypes transparents, des boîtiers en acrylique de précision, des composants optiques, des pièces de display, des guides de lumière, des composants de laboratoire ou des pièces de production en PMMA sur mesure, JUCHENG peut examiner la conception avant le début de la production.
Téléchargez votre modèle CAO et votre plan 2D via JUCHENG Usinage CNC et indiquez la nuance de PMMA, la quantité, les tolérances critiques, les surfaces esthétiques, les exigences optiques et la date de livraison souhaitée.
L'équipe d'ingénierie peut fournir un retour DfM et évaluer la stratégie d'usinage avant le devis, ce qui aide à identifier les problèmes potentiels liés aux parois minces, aux accès d'outils difficiles, aux trous fragiles, à l'état de surface et aux tolérances inutiles.
Pour des informations techniques sur la transformation de l'acrylique, les ingénieurs peuvent également consulter le guide de transformation de l'acrylique PLEXIGLAS et des références établies sur les matériaux pour l'usinage CNC telles que le guide d'usinage du PMMA de Protolabs.
Pour les acheteurs, l'objectif n'est pas simplement de trouver quelqu'un capable de découper de l'acrylique. L'objectif est d'établir un processus de fabrication reproductible qui garantit les dimensions, l'aspect, les performances optiques et la régularité de production requis, depuis le premier échantillon approuvé jusqu'aux futurs lots de production.
文章中关于 JUCHENG 的公司能力均以其官网当前公开信息为依据:网站列出了 PMMA 等工程塑料加工能力,并公布了 150+ CNC 设备、25+ 五轴加工中心、8,000 平方米设施、13+ 年经验以及相关质量体系和 Zeiss CMM 检测能力。([杰克创客加工][1]) 关于 PMMA 的透明性、UV 稳定性以及在 light pipes、lenses、lighting 等领域的应用,可与行业 CNC 材料资料交叉验证。([Protolabs][2]) Reddit 的实际加工讨论也反复提到锐利刀具、塑料专用单刃/O-flute 刀具、排屑、热控制和精加工余量对减少熔化及改善透明表面的作用。([Reddit][3])
[1] : https://www.jccncmachining.com/ “ www.jccncmachining.com ”
[2] : https://www.protolabs.com/services/cnc-machining/plastics/acrylic/?utm_source=chatgpt.com “ Service d'usinage CNC de l'acrylique (PMMA) ”
[3] : https://www.reddit.com/r/hobbycnc/comments/1u2xmv0/acrylic_smooth_finish_technique/?utm_source=chatgpt.com “ Technique de finition lisse de l'acrylique ”