
はじめに:GPU冷却ブロック加工における精密の芸術
すべてのフレームとメガヘルツが重要となるPC性能の高リスクな世界では、熱との戦いは絶え間なく続きます。この熱戦争の中心にあるのが、卓越したエンジニアリングの産物であるGPU冷却ブロックです。それは単なる金属の塊ではなく、綿密に作り込まれたマイクロエンジニアリングの驚異であり、その性能は製造の厳密な科学によって決定されます。 gpu冷却ブロック加工 のプロセスは単なる製造工程ではなく、灼熱のグラフィックスプロセッサとそれを鎮める冷却液との間の主要なインターフェースへと原材料を変える基盤となる芸術です。この精密の芸術は、流体力学、熱伝導率、機械的完全性のバランスを取り、ミクロン単位の公差を要求します。銅やアルミニウムの固体ブロックから複雑なチャネルとフィンの迷宮への旅路は、高度な製造技術の証であり、切削の品質がハイエンドゲーミングPCやワークステーションの静音性、安定性、オーバークロックの余地に直接反映されます。.
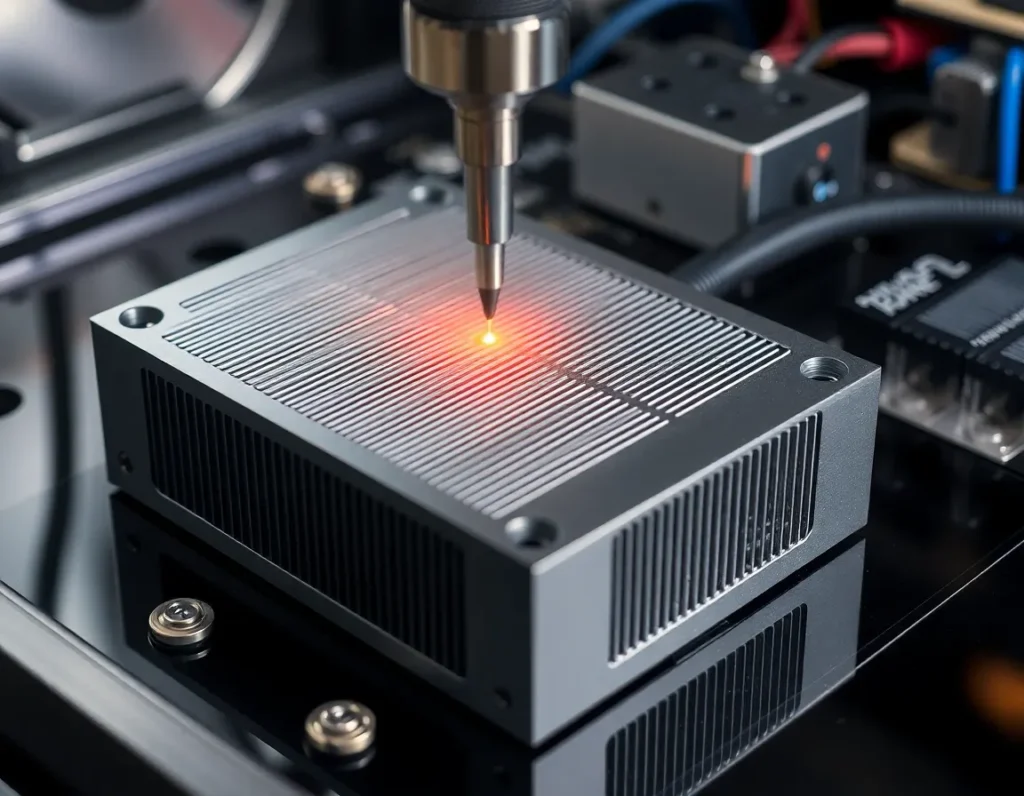
GPU冷却ブロックとは?構造と核心機能
GPU冷却ブロックは、カスタム液冷ループではしばしばウォーターブロックと呼ばれ、直接接触型の熱交換器です。その核心機能は、グラフィックスプロセッシングユニット(GPU)ダイ、およびVRAMやVRMなどの関連部品から廃熱エネルギーを捕捉し、流動する冷却液へ効率的に伝達することです。かさばる空冷クーラーとは異なり、金属同士の密接な接触と最適化された液体流路によってこれを実現します。.
構造的には、一般的なフルカバーGPUブロックはいくつかの主要な層で構成されています:
- コールドプレート: これがブロックの心臓部です。GPUチップに直接載る平坦な機械加工金属プレートです。その下面には、冷却液への熱伝達のための広大な表面積を生み出す、精密に機械加工されたマイクロフィン、ピン、またはチャネルの配列があります。.
- ジェットインピンジメントまたは分配プレート: 多くの場合コールドプレート設計に統合されるか、別層として存在し、この部品が冷却液の流れを管理します。一連の入口とマイクロノズルを使用して冷却液をコールドプレートの最も高温の領域に強制的に導き、境界層を破壊して熱交換を最大化します。.
- メインハウジングまたはトッププレート: この構造部品が冷却チャンバーを密閉します。冷却液チューブ用の入口ポートと出口ポートを備え、アクリルウィンドウや複雑なCNC切削デザインなどの美的要素をしばしば備えます。変形することなくクランプ圧力や内部流体圧力に耐えられるだけの剛性が必要です。.
- 取り付けハードウェアと熱インターフェース: ネジ、バックプレート、スタンドオフのシステムが、均一で確実な取り付け圧力を保証します。冷板とGPUダイの間には、高性能なサーマルペーストまたはパッドが塗布され、微細な凹凸を埋めて最適な熱伝導を確保します。.
本質的に、このブロックは密閉された加圧マイクロチャネルシステムであり、冷却液はラジエーターへ運ばれる前に、できるだけ迅速に熱を吸収するよう強制されます。このシステム全体の効率は、機械加工プロセスから生まれます。.
液体冷却性能における機械加工の決定的な役割
平均的な液体冷却ソリューションと卓越した液体冷却ソリューションの性能差は、ほぼ完全に機械加工の段階で形成されます。この段階が、熱性能と水力性能を支配する基本的な物理的特性を決定します。機械加工に依存する3つの要素が最も重要です。それは、表面の平坦度、チャネルの形状、そしてシールの完全性です。.
第一に、冷板の接触面の平坦度は譲れません。GPUダイは通常、面積がわずか数百平方ミリメートルしかありません。冷板に微細な反りや不均一があれば、空気ギャップが生じますが、これは極めて劣悪な断熱材です。高精度の機械加工とそれに続くラッピングにより、ほぼ完全に平坦な表面が確保され、熱インターフェース材料が薄く均一な層を形成して、妨げのない熱伝達を可能にします。.
第二に、内部冷却構造(フィン、ピン、チャネル)の形状は、機械加工能力の直接的な産物です。これらの特徴の密度、高さ、厚さが、ブロックの熱性能と流動抵抗を決定します。より細かく高密度なマイクロフィンは、熱交換のための表面積を増やしますが、冷却液の流れを制限するため、より高いポンプ圧力が必要になります。機械加工プロセスは、これらの繊細な特徴を鋭く清浄なエッジと一貫した寸法で削り出さなければなりません。バリやばらつきは、流れの淀みを生み、圧力損失を増大させ、気泡を閉じ込め、効率を著しく損ないます。.
最後に、機械加工はシール面を決定します。冷板、Oリング溝、トッププレートの間の合わせ面は、完璧に滑らかで平行でなければなりません。ここに欠陥があれば漏れにつながり、PCにおいてそれは致命的です。Oリング溝の深さと幅の精度が、シリコーンシールを正しく圧縮させ、高圧冷却液に対する信頼性が高く長持ちするバリアを形成します。要するに、機械加工は理論上の設計を、熱伝導、流体力学、機械的信頼性を同時に優れて満たさなければならない物理的物体へと変えるのです。.
主要な機械加工プロセス:CNCフライス加工、穴あけ、仕上げ
GPU冷却ブロックの製造は、コンピュータ数値制御(CNC)機械加工が主流です。これは、事前にプログラムされたソフトウェアが工場の工具と機械の動きを指示する除去加工プロセスです。これにより、要求される極めて高い精度と再現性が可能になります。.
CNCフライス加工
CNCフライス加工は主力プロセスです。金属の塊(「ワークピース」)を移動するベッドに固定し、回転する多刃切削工具で材料を除去します。GPUブロックの場合、これは複数の段階と軸で行われます。3軸フライス加工はより単純な形状に一般的ですが、複数の平面に統合チャネルと取り付け点を備えた複雑なフルカバーブロックには、しばしば5軸フライス加工が採用されます。フライス加工プロセスは、Oリング溝、ポートねじ、取り付けネジ穴、主要な冷却液キャビティ、外観上の美的特徴を作り出します。最も重要なフライス加工操作は、冷板上のマイクロフィンアレイの形成です。これには、しばしば直径1mm未満の専用マイクロ工具が必要で、工具の破損を防ぎ寸法精度を確保するために、最小限の振動で高速移動させます。.
CNC穴あけ
フライス加工が回転カッターを使用するのに対し、穴あけは丸い穴を形成します。ブロック製造において、CNC穴あけは、冷却液チューブに接続する入口ポートと出口ポートに正確に使用されます。これらの穴は、継手との良好なシールを確保するために、完全に垂直で滑らかに仕上げられなければなりません。多層ブロック設計において冷却液を分配するための内部垂直通路を作るために、深穴あけが使用されることもあります。.
仕上げプロセス
主要な金属除去の後、いくつかの仕上げ工程が重要です:
- バリ取り: 切削工具によって残された微小な隆起したエッジ、いわゆる「バリ」を手動または自動で除去する作業。特に流体チャネル内部では、滑らかな層流を確保するために極めて重要です。.
- ラッピング/サンディング: GPU接触面は、しばしば完全に平坦なプレート上で、徐々に細かい研磨材を用いて手作業でラッピングされるか、機械でサンディングされます。これにより、最適な熱接触に必要な鏡面状の平坦な仕上げが実現します。.
- 洗浄: 特殊な溶液を用いた集中的な超音波洗浄により、複雑な内部チャネルから加工油、金属粉、研磨粒子をすべて除去します。残留物があると冷却液を汚染し、性能を低下させます。.
- 表面めっき(該当する場合): ニッケルめっき銅を使用するブロックの場合、機械加工された銅部品は、最終洗浄の前に、耐食性と美観のためにニッケル層を施す電気化学的めっきプロセスを経ます。.
CNC制御と手作業による仕上げプロセスのこのシンフォニーにより、ブロックは正しい形状に加工されるだけでなく、水力的に滑らかで、熱的に最適で、非の打ちどころなく清浄であることが保証されます。.
GPU冷却ブロックの材料選択:銅、ニッケル、アルミニウム
材料の選択は、熱性能、耐食性、重量、コスト、製造性の間で直接トレードオフを行う、 gpu冷却ブロック加工, における根本的なエンジニアリング上の決定です。.
銅(Cu)
銅は冷却ブロックの熱性能において疑いのない王者です。約385~400 W/(m·K)の熱伝導率により、他の実用的な金属よりも効果的にGPUダイから冷却液へ熱を伝えます。また、比較的加工が容易で、鋭く細かいマイクロフィンの形成が可能です。ほぼすべての高性能ブロックは銅のコールドプレートを使用しています。主な欠点は、酸化しやすい(緑青が生じる)ことと、適切なインヒビターなしで同じループ内でアルミニウムと組み合わせるとガルバニック腐食を起こしやすいことです。また、密度が高く高価でもあります。.
ニッケル(Ni) – ほとんどの場合めっき
純ニッケルのブロックは、コストと加工の難しさから極めて稀です。代わりに、ニッケルは銅基板上の電気めっき表面層として使用されます。通常5~15ミクロンの厚さのニッケルめっきは、耐食性と美観という2つの主な目的を果たします。下地の銅を酸化やガルバニック腐食から保護する、硬く安定したバリアを形成します。また、多くの愛好家に好まれる特徴的な光沢のある銀色の仕上げを提供します。めっきは均一に施され、完全に密着する必要があります。多孔性や剥離があると銅が露出し、局所的な腐食を引き起こす可能性があります。ニッケルは銅よりも熱伝導率が低い(約90 W/(m·K))ものの、層が非常に薄いため、全体的な熱抵抗への影響は最小限です。.
アルミニウム(Al)
アルミニウムは、約160~200 W/(m·K)の熱伝導率を持ち、純粋な熱性能では銅に遠く及びません。しかし、大幅に軽量で安価であり、鋳造や機械加工による大量生産が容易です。その用途はほぼ、コストと重量が主な制約となるオールインワン(AIO)液冷クーラーやエントリーレベルの冷却ソリューションに限られます。液冷における重要な原則は、専用のクーラントなしに同じループ内でアルミニウムと銅の部品を混在させないことです。電気化学的電位差により急速なガルバニック腐食が発生し、フィンが詰まり、ブロックが破壊されます。.
材料の選択は加工戦略に直接影響します。軟らかい銅はより大胆な切削と繊細なディテールを可能にしますが、えぐれを避けるための注意が必要です。アルミニウムは迅速かつきれいに加工できますが、粘りが出ることがあり、鋭利な工具と特定の送り速度が求められます。選択した材料は最終的に、ブロックが達成し得る熱効率の上限を決定し、加工プロセスはそれを完全に実現するよう努めます。.
高度な技術:マイクロフィン構造とジェットインピンジメントプレート
基本的なコールドプレートとチャネルの基礎的なフライス加工と穴あけを超えた先に、高度な領域が広がっています gpu冷却ブロック加工. ここでは、現代のCNC技術の精度が、単にクーラントの経路を作るだけでなく、熱抽出を劇的に向上させる微視的な乱流と直接的な高速流体衝撃を設計するために活用されます。高性能冷却の最前線に立つ2つの技術、マイクロフィンアレイとジェットインピンジメントプレートがあります。.
マイクロフィンアレイ
クーラントチャネルの滑らかな底面を、微視的なフィンの密林に置き換えることを想像してください。これがマイクロフィンアレイの原理です。多くの場合直径0.2mm~0.5mmの特殊なマイクロ工具を使用し、CNC工作機械が銅またはニッケルメッキ銅のコールドプレートに直接、何百ものこれらの微細なフィンを刻みます。その目的は多面的です。第一に、クーラントと直接接触する表面積を劇的に増やし、熱が流体に伝わるためのより多くの「表面」を提供します。第二に、より重要なこととして、それらは層流—熱伝達に乏しい液体の滑らかで層状の動き—を乱します。フィンはクーラントを乱流状態に強制し、金属付近のより高温の流体とチャネル中央のより低温の流体を絶えず混合させます。この乱流により、クーラントがブロックを出る前にその熱容量が完全に活用されることが保証されます。これらのフィンの加工には、工具のたわみや破損を防ぐために、極めて剛性の高い機械、高いスピンドル回転数、および高度なツールパス戦略が必要であり、冷却ソリューションにおける精密製造の極致を表しています。.
ジェットインピンジメント
マイクロフィンが広い領域にわたって乱流を生み出すのに対し、ジェットインピンジメントは標的を絞った積極的な冷却技術です。この設計では、冷却ブロックは入口とコールドプレートの間に配置された二次プレート(ジェットプレート)を組み込みます。このジェットプレートには、精密な小径の穴のアレイが加工されます。加圧されたクーラントがこれらの穴を通して押し出されると、複数の高速ジェットに変わり、コールドプレートの最も高温の領域—通常はGPUダイのコアに合わせた領域—に直接噴射されます。この激しい衝撃は、金属表面に自然に付着するより高温の流体の断熱境界層を洗い流し、液冷において可能な限り最高の熱伝達係数を達成します。使用済みの流体はその後、周囲のマイクロフィンチャネルに横方向に流れ、出る前にさらに放熱されます。ジェットプレートの加工には、GPUダイ全体にわたる均一なカバレッジと最適な圧力分布を確保するために、穴の直径、間隔、および位置合わせにおける極めて高い精度が必要です。.
これらの高度な機能の実装は、現代のGPUの集中した熱流束への直接的な対応です。広域効率のためのマイクロフィンと、スポット冷却強度のためのジェットインピンジメントを組み合わせることで、ブロックメーカーは500ワットを超える熱設計電力(TDP)に追従するソリューションを設計できます。単純なチャネルからこれらの設計された構造への移行は、単に機能する冷却ブロックと、熱性能の最先端を定義するものとの違いを示しています。.
品質管理とテスト:平坦度、漏れ防止シール、熱効率の確保
最も精巧に加工された冷却ブロックも、漏れたり、適切に接触しなかったり、性能が悪ければ失敗です。したがって、厳格な品質管理とテストプロトコルは製造プロセスに不可欠であり、ブロックが顧客のハイエンドPCに届く前の最終的な門番として機能します。.
寸法および表面平坦度の検証
コールドプレートの平坦度は譲れません。微視的な凸または凹の反りでさえ、ブロックとGPUダイの間に空気ギャップを生じさせ、熱伝達を著しく損ないます。加工後、ブロックは定盤上のダイヤルゲージや、より一般的には光学式平坦度スキャナなどのツールを使用して精密な平坦度テストを受けます。これらのスキャナは光干渉パターンを使用して表面の地形図を作成し、ミクロン(µm)単位までの偏差を測定します。典型的な高性能ブロックの仕様では、IHS接触領域全体にわたって0.05mm以下の平坦度が要求されます。この公差を外れたブロックは再ラップ(精密に平らに研磨)されるか、廃棄されます。.
加圧下での漏れテスト
Every single cooling block must be validated as leak-proof. This is not a simple visual check. Blocks are subjected to pressure decay testing. The block’s ports are sealed, and it is pressurized with air or an inert gas to a level significantly higher than normal loop operating pressure (e.g., 1.5 to 2 bar). The system then monitors for any pressure drop over a set period. A drop indicates a leak, often from an imperfect O-ring groove, a micro-crack from machining stress, or a faulty seal in a threaded fitting. Blocks that pass are clean and dry; those that fail are diagnosed and repaired if possible.
Thermal Performance Benchmarking
While dimensional checks ensure the block can be installed, thermal testing proves it works. Manufacturers use standardized test benches to quantify performance. A thermal test head (simulating a GPU die) generates a known, controlled amount of heat. The block is mounted with a standardized thermal paste and torque, and coolant at a set temperature and flow rate is passed through it. Sensors measure the temperature difference between the coolant (∆T) and the heat source. This data is used to calculate thermal resistance (in °C/W)—the ultimate metric of a block’s efficiency. Lower resistance means better performance. This testing validates design choices, machining quality of micro-features, and ensures consistency from batch to batch. It’s the final, definitive proof that the machining and assembly processes have come together to create a product that performs as engineered.
Custom vs. Mass-Produced: Machining for Enthusiasts and OEMs
The world of GPU water blocks splits into two distinct paradigms, each with its own machining philosophy, scale, and economic drivers: mass production for original equipment manufacturers (OEMs) and the custom market for PC enthusiasts.
Mass-Produced OEM Blocks
This domain is defined by scale, cost-efficiency, and reliability for a broad market. Think of the cooling solutions pre-installed on liquid-cooled graphics cards from major brands or standard all-in-one (AIO) coolers. Here, machining is highly optimized for volume. Processes often involve casting the main block body from aluminum (for AIOs) or copper, then using high-speed CNC machining centers in automated production lines to finish critical surfaces, drill ports, and mill channel patterns. Tolerances are tight but focused on repeatability over absolute perfection. The design is usually simplified for manufacturability—wider channels, fewer ultra-fine micro-fins—to maximize yield and minimize machining time. The primary goal is to produce thousands of identical, reliable units at a low cost per unit, meeting a guaranteed performance standard for the OEM’s product.
Custom and Enthusiast-Grade Blocks
At the opposite end of the spectrum lies the custom market, catering to the modding and extreme performance community. Here, the focus shifts from cost to ultimate performance, aesthetics, and compatibility with specific, often rare, graphics card models. Machining is done in smaller batches or even as one-off commissions. Manufacturers like EKWB, Watercool, and Bitspower use full CNC machining from solid copper or brass billets, even for complex shapes, avoiding casting entirely for superior material integrity and detail. This allows for daring designs: intricate, deep micro-fin arrays, integrated RGB light channels, and acrylic tops with elaborate milled logos. Tolerances are obsessive, and finishing processes like meticulous hand-polishing or multi-layer nickel plating are common. The machining runs are slower, the material waste is higher, and the cost reflects it. This sector thrives on innovation, quickly adapting to new GPU releases and pushing the boundaries of what’s possible in gpu冷却ブロック加工 for those who view cooling as a centerpiece of their build.
The dichotomy ensures that liquid cooling remains accessible at an entry level while providing a pinnacle to aspire to for enthusiasts. Both sectors rely on precision machining, but they apply its capabilities to solve fundamentally different business and engineering challenges.
主要ポイントのまとめ
GPU cooling block machining is a sophisticated discipline that transforms raw metal into a critical thermal management component. It begins with selecting the right material—copper for its unmatched conductivity, often nickel-plated for corrosion resistance, or aluminum for cost-sensitive applications, with careful avoidance of galvanic corrosion. The core processes of CNC milling, drilling, and finishing create the fundamental structure: the cold plate for die contact and the channels for coolant flow.
Advanced techniques elevate performance. Micro-fin arrays, machined with tiny tools, create turbulent flow and massive surface area for efficient heat transfer. Jet impingement plates use precisely drilled holes to blast coolant directly onto hot spots, disrupting the thermal boundary layer for maximum cooling intensity. These features are direct responses to the extreme heat flux of modern graphics processors.
None of this precision matters without rigorous quality control. Every block must pass stringent tests for cold plate flatness (within hundredths of a millimeter), undergo pressurized leak testing, and be thermally benchmarked to verify its performance against a calculated thermal resistance metric. This ensures reliability and efficacy.
Finally, the machining approach diverges based on the market. Mass-produced blocks for OEMs prioritize high-volume, cost-effective manufacturing with reliable performance. In contrast, the custom enthusiast market employs full-CNC machining from solid billets to achieve peak thermal performance, intricate aesthetics, and support for niche hardware, representing the artisanal peak of the craft. Together, these facets of machining make liquid cooling a viable and high-performance solution for GPUs at every level of the computing world.
よくある質問(FAQ)
GPUブロックの性能において最も重要な単一の要素は何ですか?
素材と設計も重要ですが、ブロックのコールドプレートとGPUダイの間の接触品質が最も重要です。これはプレートの加工平坦度と取り付け圧力によって決まります。マイクロフィンを備えた最高級の銅ブロックであっても、表面が完全に平坦でなく断熱的な空気層が生じると、性能を発揮できません。だからこそ、高級ブロックはこのような厳格な平坦度検証を受けているのです。.
自作のカスタムGPU水冷ブロックを加工できますか?
技術的には可能ですが、高度な加工スキルと設備を要する極めて困難なプロジェクトです。高性能なCNCフライス盤、フィン構造用のマイクロツール、精密なCAD/CAMプログラミング、そして漏れ試験や耐圧試験を実施する能力が必要です。ほとんどの方にとっては、特定のGPUモデル向けに設計されたプロ仕様の加工済みブロックを購入する方が、はるかに実用的で信頼性が高く、コスト効率も優れています。.
GPUとVRM用に単一の金属片(モノブロック)で作られるブロックもあれば、別々になっているものがあるのはなぜですか?
これは設計と加工の選択によるものです。モノブロックはGPU、VRM(電圧レギュレーションモジュール)、時にはメモリまでも1つのユニットで冷却し、すっきりとした外観と簡素化されたループを実現します。しかし、より大型で加工が複雑になり、特定のグラフィックスカードモデル専用となります。分離型ブロックはモジュール性を提供し、GPUダイ自体により集中した冷却が可能になる場合がありますが、より多くの継手とチューブが必要です。モノブロックの加工には、各部品ごとに異なるチャネル深さを作り出す、より複雑な多段フライス加工が伴います。.
ニッケルメッキは性能と加工にどのような影響を与えますか?
ニッケルメッキは、銅ブロックの加工後に電気化学的に施されます。薄い保護層を追加し、銅の酸化(変色)を防ぎ、クーラントや他のループ金属との適合性を向上させます。ニッケルは熱伝導率が低いため、メッキにより裸の銅と比べて熱伝導率はわずかに低下しますが、薄い層での差はごくわずかです(通常1~3°C)。メッキは切削工具によって破壊されてしまうため、加工自体は銅基材に対して行われます。.
冷却チャネルがより多く、より細かいブロックは常に優れていますか?
必ずしもそうとは限りません。高密度のマイクロフィンは表面積を増やしますが、流動抵抗(圧力損失)も増加させます。ポンプはこの抵抗を克服し、ループ全体を通じて適切な流量を維持できるだけの能力が必要です。バランスを取る必要があります。極端なフィン密度のブロックは、強力な単体ポンプを備えたテストベンチでは優れた性能を発揮するかもしれませんが、ポンプが弱いシステムではループ全体の機能不全を引き起こす可能性があります。優れたブロック設計は、熱伝達と管理可能な流動抵抗の両方を最適化します。.
ハイエンドGPU水冷ブロック1個の加工にはどのくらい時間がかかりますか?
無垢の銅ビレットから加工するカスタムの愛好家向けブロックの場合、フィン構造、トップデザイン、ロゴの複雑さに応じて、CNC加工の総時間は1ブロックあたり45分から2時間以上に及ぶことがあります。これにはメッキ、研磨、洗浄、組立、試験の時間は含まれません。量産ブロックは、最適化されたツールパスと、多くの場合鋳造によるニアネットシェイプからの開始により、サイクルタイムは数分単位で測定されます。.