
مقدمة: فن الدقة في تصنيع كتلة تبريد وحدة معالجة الرسومات
في عالم أداء الحواسيب الشخصية عالي المخاطر، حيث يُحتسب كل إطار وكل ميغاهرتز، تكون المعركة ضد الحرارة لا هوادة فيها. وفي قلب هذه الحرب الحرارية يكمن مكوّن ذو هندسة استثنائية: كتلة تبريد وحدة معالجة الرسومات. فهي أكثر من مجرد قطعة معدنية، بل هي أعجوبة هندسية دقيقة مصنوعة بعناية فائقة، ويُملى أداؤها بالعلم الصارم الذي يقوم عليه إنشاؤها. إن عملية تصنيع كتلة تبريد وحدة معالجة الرسومات ليست مجرد خطوة تصنيعية؛ بل هي الفن الأساسي الذي يحوّل المواد الخام إلى الواجهة الأساسية بين معالج رسومات متوهج بالحرارة والسائل المبرّد الذي يروّضه. يوازن هذا الفن الدقيق بين ديناميكا الموائع والتوصيل الحراري والسلامة الميكانيكية، ويتطلب تفاوتات تُقاس بالميكرونات. إن الرحلة من كتلة صلبة من النحاس أو الألومنيوم إلى متاهة معقدة من القنوات والزعانف هي شهادة على التصنيع المتقدم، حيث تترجم جودة القطع مباشرة إلى الهدوء والاستقرار وهامش كسر السرعة في جهاز ألعاب أو محطة عمل عالي الأداء.
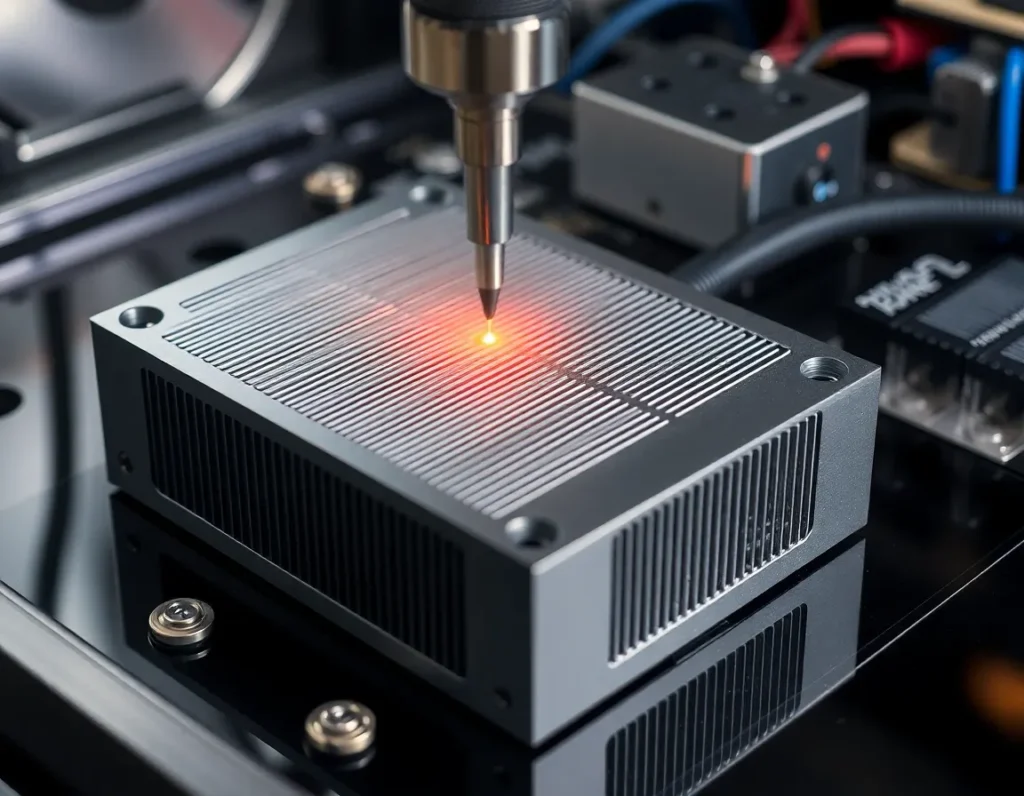
ما هي كتلة تبريد وحدة معالجة الرسومات؟ التشريح والوظيفة الأساسية
كتلة تبريد وحدة معالجة الرسومات، التي غالبًا ما تُسمى كتلة مائية في حلقات التبريد السائل المخصصة، هي مبادل حراري بالتلامس المباشر. وتتمثل وظيفتها الأساسية في التقاط الطاقة الحرارية المهدورة من شريحة وحدة معالجة الرسومات (GPU)، بالإضافة إلى المكونات المرتبطة بها مثل ذاكرة الفيديو VRAM ومنظمات الجهد VRM، ونقلها بكفاءة إلى سائل تبريد متدفق. وخلافًا لمبردات الهواء الضخمة، فإنها تحقق ذلك من خلال تلامس معدني حميم وتدفق سائل محسّن المسارات.
من الناحية التشريحية، تتكون كتلة تبريد وحدة معالجة الرسومات الكاملة النموذجية من عدة طبقات رئيسية:
- الصفيحة الباردة: هذا هو قلب الكتلة. إنها صفيحة معدنية مسطحة ومشغّلة آليًا تستقر مباشرة على شريحة وحدة معالجة الرسومات. ويتميز جانبها السفلي بمصفوفة مشغّلة بدقة من الزعانف الدقيقة أو المسامير أو القنوات التي تخلق مساحة سطحية هائلة لنقل الحرارة إلى سائل التبريد.
- صفيحة النفث أو التوزيع: غالبًا ما تكون مدمجة في تصميم الصفيحة الباردة أو كطبقة منفصلة، وتدير هذه المكوّن تدفق سائل التبريد. وهي تستخدم سلسلة من المداخل والفوهات الدقيقة لتوجيه سائل التبريد بقوة نحو أكثر مناطق الصفيحة الباردة سخونة، مما يكسر الطبقات الحدودية ويعظّم التبادل الحراري.
- الهيكل الرئيسي أو الصفيحة العلوية: يُحكم إغلاق غرفة التبريد بهذا المكوّن الهيكلي. وهو يحتوي على منافذ الدخول والخروج لأنابيب سائل التبريد، وغالبًا ما يتميز بعناصر جمالية مثل النوافذ الأكريليكية أو التصاميم المعقدة المشغّلة بالتحكم الرقمي CNC. ويجب أن يكون صلبًا بما يكفي لتحمل ضغط التثبيت والضغط الداخلي للسائل دون تشوّه.
- أدوات التثبيت والواجهة الحرارية: يضمن نظام من البراغي والألواح الخلفية والفواصل تركيبًا متساويًا وآمنًا للضغط. بين اللوح البارد وقاعدة شريحة GPU، يتم تطبيق معجون حراري عالي الأداء أو وسادة حرارية لملء العيوب المجهرية وضمان التوصيل الحراري الأمثل.
في جوهره، الكتلة عبارة عن نظام قنوات دقيقة محكم ومضغوط حيث يُجبر سائل التبريد على امتصاص الحرارة بأسرع ما يمكن قبل أن يُنقل بعيدًا إلى المبرد. تتولد كفاءة هذا النظام بأكمله في عملية التصنيع الآلي.
الدور الحاسم للتصنيع الآلي في أداء التبريد السائل
إن الفجوة في الأداء بين حل تبريد سائل متوسط وحل استثنائي تُصاغ بالكامل تقريبًا أثناء التصنيع الآلي. تحدد هذه المرحلة الخصائص الفيزيائية الأساسية التي تحكم الأداء الحراري والهيدروليكي. هناك ثلاثة عوامل تعتمد على التصنيع الآلي وهي بالغة الأهمية: استواء السطح، وهندسة القنوات، وسلامة الإحكام.
أولاً، استواء سطح التلامس في اللوح البارد أمر غير قابل للتفاوض. عادةً ما تبلغ مساحة قاعدة شريحة GPU بضع مئات من الملليمترات المربعة فقط. أي انحناء أو عدم استواء مجهري في اللوح البارد يخلق فجوات هوائية، وهي عوازل حرارية سيئة للغاية. يضمن التصنيع الآلي عالي الدقة والتجليخ اللاحق سطحًا مستويًا بشكل شبه مثالي، مما يسمح لمادة الواجهة الحرارية بتكوين طبقة رقيقة ومتسقة لنقل حرارة دون عوائق.
ثانياً، إن هندسة البنى الداخلية للتبريد — الزعانف والدبابيس والقنوات — هي نتاج مباشر لقدرة التصنيع الآلي. تحدد كثافة هذه الميزات وارتفاعها وسماكتها الأداء الحراري للكتلة ومقاومة التدفق. توفر الزعانف الدقيقة الأكثر كثافة مساحة سطح أكبر لتبادل الحرارة لكنها تقيد تدفق سائل التبريد، مما يتطلب ضغط مضخة أعلى. يجب أن تنحت عملية التصنيع هذه الميزات الدقيقة بحواف حادة ونظيفة وأبعاد متسقة؛ فالنتوءات أو الاختلافات يمكن أن تخلق مناطق تدفق ميتة، وتزيد من انخفاض الضغط، وتحبس فقاعات الهواء، مما يعيق الكفاءة بشدة.
أخيراً، يحدد التصنيع الآلي أسطح الإحكام. يجب أن تكون الأسطح المتلاقية بين اللوح البارد وأخاديد الحلقات المطاطية واللوح العلوي ناعمة ومتوازية بشكل لا تشوبه شائبة. أي عيب هنا يمكن أن يؤدي إلى تسريبات، وهي كارثية في الحاسوب الشخصي. تضمن دقة عمق وعرض قناة الحلقة المطاطية انضغاط مانع التسرب السيليكوني بشكل صحيح، مما يخلق حاجزًا موثوقًا وطويل الأمد ضد سائل التبريد عالي الضغط. باختصار، يحول التصنيع الآلي التصميم النظري إلى جسم مادي يجب أن يتفوق في التوصيل الحراري وديناميكا الموائع والموثوقية الميكانيكية في آن واحد.
عمليات التصنيع الآلي الأساسية: التفريز CNC، والحفر، والتشطيب
يهيمن التحكم الرقمي بالحاسوب (CNC) على إنشاء كتلة تبريد GPU، وهي عملية تصنيع بالطرح حيث يحدد برنامج مُبرمج مسبقًا حركة أدوات المصنع والآلات. وهذا يسمح بالدقة الفائقة وقابلية التكرار المطلوبة.
الطحن باستخدام الحاسب الآلي
التفريز CNC هو عملية العمل الأساسية. تُثبَّت كتلة معدنية (“قطعة العمل”) على منصة متحركة، وتزيل أداة قطع دوارة متعددة النقاط المادة. بالنسبة لكتل GPU، يحدث هذا على مراحل ومحاور متعددة. التفريز ثلاثي المحاور شائع للأشكال الهندسية الأبسط، لكن التفريز خماسي المحاور يُستخدم غالبًا للكتل المعقدة كاملة التغطية ذات القنوات المدمجة ونقاط التركيب على مستويات متعددة. تنشئ عملية التفريز أخاديد الحلقات المطاطية، وسنون المنافذ، وثقوب براغي التركيب، وتجويف سائل التبريد الرئيسي، والميزات الجمالية الخارجية. أهم عملية تفريز هي إنشاء مصفوفة الزعانف الدقيقة على اللوح البارد. يتطلب ذلك أدوات دقيقة متخصصة، غالبًا بقطر أقل من 1 مم، تتحرك بسرعات عالية مع اهتزاز أدنى لمنع كسر الأداة وضمان الدقة الأبعادية.
الحفر CNC
بينما يستخدم التفريز قواطع دوارة، يُنشئ الحفر ثقوبًا مستديرة. في تصنيع الكتل، يُستخدم الحفر CNC بدقة لمنافذ الدخول والخروج التي تتصل بأنابيب سائل التبريد. يجب أن تكون هذه الثقوب عمودية تمامًا ومشطبة بسلاسة لضمان إحكام جيد مع الوصلات. قد يُستخدم الحفر العميق أيضًا لإنشاء ممرات رأسية داخلية في تصاميم الكتل متعددة الطبقات لتوزيع سائل التبريد.
عمليات التشطيب
بعد إزالة المعدن الأساسي، تكون عدة خطوات تشطيب حاسمة:
- إزالة النتوءات: الإزالة اليدوية أو الآلية للحواف البارزة الصغيرة أو “النتوءات” التي خلفتها أدوات القطع، وهي حاسمة بشكل خاص داخل قنوات السوائل لضمان تدفق صفائحي سلس.
- التجليخ/الصنفرة: غالبًا ما يتم تجليخ سطح التلامس مع وحدة معالجة الرسومات يدويًا أو صنفرته آليًا على لوح مسطح تمامًا باستخدام مواد كاشطة متزايدة النعومة تدريجيًا. يحقق ذلك اللمسة النهائية المستوية كالمرآة اللازمة للتلامس الحراري الأمثل.
- التنظيف: يزيل التنظيف بالموجات فوق الصوتية المكثف في محاليل متخصصة كل زيوت التشغيل وغبار المعادن وجزيئات المواد الكاشطة من القنوات الداخلية المعقدة. أي بقايا ستلوث سائل التبريد وتُضعف الأداء.
- طلاء السطح (إن وجد): بالنسبة للكتل التي تستخدم النحاس المطلي بالنيكل، يخضع مكوّن النحاس المشغّل بعملية طلاء كهروكيميائي لتطبيق طبقة من النيكل لمقاومة التآكل ولأغراض جمالية، قبل التنظيف النهائي.
تضمن هذه السيمفونية من عمليات التشطيب المُتحكَّم فيها بالـ CNC واليدوية أن الكتلة ليست مشكّلة بشكل صحيح فحسب، بل سلسة هيدروليكيًا ومثالية حراريًا ونظيفة بشكل لا تشوبه شائبة.
اختيار المواد لكتل تبريد وحدة معالجة الرسومات: النحاس والنيكل والألومنيوم
يُعد اختيار المادة قرارًا هندسيًا أساسيًا في تصنيع كتلة تبريد وحدة معالجة الرسومات, حيث يوازن مباشرة بين الأداء الحراري ومقاومة التآكل والوزن والتكلفة وقابلية التصنيع.
النحاس (Cu)
النحاس هو الملك بلا منازع للأداء الحراري في كتل التبريد. بموصلية حرارية تبلغ حوالي 385-400 واط/(م·كلفن)، ينقل الحرارة من شريحة وحدة معالجة الرسومات إلى سائل التبريد بفعالية أكبر من أي معدن عملي آخر. كما أنه سهل التشغيل نسبيًا، مما يسمح بإنشاء زعانف دقيقة وحادة. تستخدم جميع الكتل عالية الأداء تقريبًا صفيحة نحاسية باردة. عيوبه الرئيسية هي ميله إلى التأكسد (تكوين طبقة صدأ) وقابليته للتآكل الجلفاني إذا اقترن بالألومنيوم في نفس الحلقة دون مثبطات مناسبة. كما أنه كثيف ومكلف.
النيكل (Ni) – دائمًا تقريبًا طلاء
كتل النيكل النقي نادرة للغاية بسبب التكلفة وصعوبة التشغيل. بدلاً من ذلك، يُستخدم النيكل كطبقة سطحية مطليّة كهربائيًا فوق ركيزة نحاسية. يخدم طلاء النيكل، الذي يبلغ سمكه عادةً 5-15 ميكرون، غرضين رئيسيين: مقاومة التآكل والمظهر الجمالي. يشكّل حاجزًا صلبًا ومستقرًا يحمي النحاس الأساسي من التأكسد والتآكل الجلفاني. كما يوفر اللمسة النهائية اللامعة الفضية المميزة التي يفضلها العديد من المتحمسين. يجب تطبيق الطلاء بالتساوي والالتصاق بشكل مثالي؛ أي مسامية أو تقشّر يمكن أن يكشف النحاس ويؤدي إلى تآكل موضعي. في حين أن النيكل له موصلية حرارية أقل (~90 واط/(م·كلفن)) من النحاس، فإن الطبقة رقيقة جدًا لدرجة أن تأثيرها على المقاومة الحرارية الإجمالية ضئيل.
الألومنيوم (Al)
الألومنيوم، بموصلية حرارية تبلغ حوالي 160-200 واط/(م·كلفن)، يحتل المرتبة الثانية بفارق كبير بعد النحاس في الأداء الحراري النقي. ومع ذلك، فهو أخف بكثير وأرخص وأسهل في الإنتاج الضخم من خلال الصب والتصنيع الآلي. يقتصر استخدامه تقريبًا حصريًا على مبردات السوائل الشاملة (AIO) وحلول التبريد للمبتدئين حيث تكون التكلفة والوزن القيود الأساسية. هناك قاعدة حاسمة في التبريد السائل وهي عدم خلط مكونات الألومنيوم والنحاس في نفس الحلقة بدون سائل تبريد متخصص، لأن الفرق في الجهد الكهروكيميائي سيسبب تآكلًا جلفانيًا سريعًا، مما يسد الزعانف ويدمر الكتل.
يؤثر اختيار المادة مباشرة على استراتيجية التصنيع الآلي. يسمح النحاس الأكثر ليونة بقطع أكثر جرأة وتفاصيل أدق لكنه يتطلب عناية لتجنب الحفر. يُشكَّل الألومنيوم بسرعة ونظافة لكنه قد يكون لزجًا، مما يتطلب أدوات حادة ومعدلات تغذية محددة. تحدد المادة المختارة في النهاية السقف الأقصى للكفاءة الحرارية المحتملة للكتلة، والتي تسعى عملية التصنيع الآلي بعد ذلك إلى تحقيقها بالكامل.
تقنيات متقدمة: هياكل الزعانف الدقيقة وألواح الاصطدام النفاث
يتجاوز التفريز والحفر الأساسيين للوحة باردة وقنوات أساسية إلى عالم التقنيات المتقدمة تصنيع كتلة تبريد وحدة معالجة الرسومات. هنا، تُستغل دقة تقنية CNC الحديثة ليس فقط لإنشاء مسار لسائل التبريد، بل لهندسة اضطراب مجهري وتأثيرات سائلة مباشرة عالية السرعة تعزز بشكل كبير استخلاص الحرارة. تتصدر تقنيتان طليعة التبريد عالي الأداء: مصفوفات الزعانف الدقيقة وألواح الاصطدام النفاث.
مصفوفات الزعانف الدقيقة
تخيل استبدال الأرضية الملساء لقناة سائل التبريد بغابة كثيفة من الزعانف المجهرية. هذا هو المبدأ وراء مصفوفات الزعانف الدقيقة. باستخدام أدوات مجهرية متخصصة، غالبًا بأقطار تتراوح بين 0.2 مم و0.5 مم، تنحت آلات CNC مئات من هذه الزعانف الصغيرة مباشرة في اللوحة الباردة النحاسية أو النحاس المطلي بالنيكل. الغرض متعدد الأوجه. أولاً، تزيد بشكل كبير من مساحة السطح الملامسة مباشرة لسائل التبريد، مما يوفر المزيد من “الجلد” لانتقال الحرارة إلى السائل. ثانيًا، والأكثر أهمية، تعطل التدفق الصفحي—الحركة السلسة الطبقية للسائل التي تكون ضعيفة في نقل الحرارة. تجبر الزعانف سائل التبريد على حالة مضطربة، مما يخلط باستمرار السائل الأكثر سخونة بالقرب من المعدن مع السائل الأكثر برودة في مركز القناة. يضمن هذا الاضطراب استخدام السعة الحرارية لسائل التبريد بالكامل قبل خروجه من الكتلة. يتطلب تصنيع هذه الزعانف آلات صلبة استثنائيًا، وسرعات مغزل عالية، واستراتيجيات مسار أدوات متطورة لمنع انحراف الأداة وكسرها، مما يمثل ذروة التصنيع الدقيق في حلول التبريد.
الاصطدام النفاث
بينما تعمل الزعانف الدقيقة على خلق اضطراب عبر مساحة واسعة، فإن الاصطدام النفاث هو تقنية تبريد موجه وعدواني. في هذا التصميم، تتضمن كتلة التبريد لوحة ثانوية (لوحة النفث) موضوعة بين المدخل واللوحة الباردة. تُصنَّع لوحة النفث هذه بمصفوفة من الثقوب الدقيقة ذات القطر الصغير. عندما يُدفع سائل التبريد المضغوط عبر هذه الثقوب، يتحول إلى نفاثات متعددة عالية السرعة تنطلق مباشرة نحو المناطق الأكثر سخونة في اللوحة الباردة—عادة المناطق المحاذية لنوى شريحة GPU. يزيل هذا الاصطدام العنيف الطبقة الحدودية العازلة من السائل الأكثر سخونة التي تلتصق طبيعيًا بسطح المعدن، مما يحقق بعضًا من أعلى معاملات نقل الحرارة الممكنة في التبريد السائل. ثم يتدفق السائل المستهلك جانبيًا إلى قنوات الزعانف الدقيقة المحيطة لمزيد من تبديد الحرارة قبل الخروج. يتطلب تصنيع لوحة النفث دقة فائقة في قطر الثقوب والتباعد والمحاذاة لضمان تغطية متساوية وتوزيع ضغط مثالي عبر شريحة GPU بأكملها.
إن تنفيذ هذه الميزات المتقدمة هو استجابة مباشرة لتدفق الحرارة المركز لشرائح GPU الحديثة. من خلال الجمع بين الزعانف الدقيقة للكفاءة واسعة النطاق والاصطدام النفاث لشدة التبريد الموضعي، يمكن لمصنعي الكتل تصميم حلول تواكب أرقام قدرة التصميم الحراري (TDP) التي تتجاوز 500 واط. يمثل الانتقال من القنوات البسيطة إلى هذه الهياكل الهندسية الفرق بين كتلة تبريد تعمل فقط وأخرى تحدد طليعة الأداء الحراري.
مراقبة الجودة والاختبار: ضمان الاستواء والإغلاق المحكم ضد التسرب والكفاءة الحرارية
أكثر كتل التبريد إتقانًا في التصنيع الآلي تعتبر فاشلة إذا تسربت، أو لم تتلامس بشكل صحيح، أو أداءها ضعيف. لذلك، تعد بروتوكولات مراقبة الجودة والاختبار الصارمة جزءًا لا يتجزأ من عملية التصنيع، وتعمل كحارس البوابة النهائي قبل وصول الكتلة إلى جهاز كمبيوتر عالي الأداء للعميل.
التحقق من الأبعاد واستواء السطح
استواء اللوحة الباردة غير قابل للتفاوض. حتى التحدب أو التقعر المجهري يمكن أن يخلق فجوات هوائية بين الكتلة وشريحة GPU، مما يعيق نقل الحرارة. بعد التصنيع الآلي، تخضع الكتل لاختبار استواء دقيق باستخدام أدوات مثل مؤشرات القرص على ألواح السطح أو، بشكل أكثر شيوعًا، ماسحات الاستواء البصرية. تستخدم هذه الماسحات أنماط تداخل الضوء لإنشاء خريطة طبوغرافية للسطح، وقياس الانحرافات حتى الميكرونات (µm). يتطلب مواصفات الكتلة عالية الأداء النموذجية استواءً في حدود 0.05 مم أو أقل عبر منطقة تلامس IHS بأكملها. أي كتلة خارج هذا التفاوت تُعاد صقلها (صنفرة دقيقة للاستواء) أو تُرفض.
اختبار التسرب تحت الضغط
يجب التحقق من كل كتلة تبريد فردية على أنها مقاومة للتسرب. هذا ليس فحصًا بصريًا بسيطًا. تخضع الكتل لاختبار انخفاض الضغط. يتم إغلاق منافذ الكتلة، ويتم ضغطها بالهواء أو غاز خامل إلى مستوى أعلى بكثير من ضغط تشغيل الحلقة العادي (على سبيل المثال، 1.5 إلى 2 بار). ثم يراقب النظام أي انخفاض في الضغط خلال فترة زمنية محددة. يشير الانخفاض إلى وجود تسرب، غالبًا من أخدود حلقة O غير مثالي، أو شق دقيق ناتج عن إجهاد التصنيع، أو ختم معيب في وصلة ملولبة. الكتل التي تنجح تكون نظيفة وجافة؛ أما التي تفشل فيتم تشخيصها وإصلاحها إن أمكن.
قياس الأداء الحراري المرجعي
بينما تضمن الفحوصات الأبعادية إمكانية تركيب الكتلة، يثبت الاختبار الحراري أنها تعمل. يستخدم المصنعون منصات اختبار موحدة لقياس الأداء كميًا. يولّد رأس الاختبار الحراري (الذي يحاكي شريحة GPU) كمية معروفة ومضبوطة من الحرارة. يتم تثبيت الكتلة بمعجون حراري موحد وعزم دوران محدد، ويتم تمرير سائل تبريد بدرجة حرارة ومعدل تدفق محددين من خلالها. تقيس المستشعرات فرق درجة الحرارة بين سائل التبريد (∆T) ومصدر الحرارة. تُستخدم هذه البيانات لحساب المقاومة الحرارية (بالدرجة المئوية/واط) — المقياس النهائي لكفاءة الكتلة. تعني المقاومة الأقل أداءً أفضل. يتحقق هذا الاختبار من خيارات التصميم، وجودة تصنيع الميزات الدقيقة، ويضمن الاتساق من دفعة إلى أخرى. إنه الدليل النهائي القاطع على أن عمليات التصنيع والتجميع قد اجتمعت لإنشاء منتج يعمل كما تم تصميمه هندسيًا.
المخصص مقابل الإنتاج الضخم: التصنيع للمتحمسين ومصنّعي المعدات الأصلية
ينقسم عالم كتل تبريد GPU إلى نموذجين متميزين، لكل منهما فلسفته الخاصة في التصنيع ونطاقه ومحركاته الاقتصادية: الإنتاج الضخم لمصنّعي المعدات الأصلية (OEMs) والسوق المخصص لمتحمسي أجهزة الكمبيوتر.
كتل OEM المنتجة بكميات كبيرة
يُعرَّف هذا المجال بالحجم والكفاءة من حيث التكلفة والموثوقية لسوق واسع. فكّر في حلول التبريد المثبتة مسبقًا على بطاقات الرسومات المبردة بالسوائل من العلامات التجارية الكبرى أو المبردات الشاملة (AIO) القياسية. هنا، يتم تحسين التصنيع بشكل كبير للإنتاج بالجملة. غالبًا ما تتضمن العمليات صب جسم الكتلة الرئيسي من الألومنيوم (لأنظمة AIO) أو النحاس، ثم استخدام مراكز تصنيع CNC عالية السرعة في خطوط إنتاج آلية لإنهاء الأسطح الحرجة وثقب المنافذ وتفريز أنماط القنوات. التفاوتات ضيقة لكنها تركز على قابلية التكرار أكثر من الكمال المطلق. عادةً ما يتم تبسيط التصميم لسهولة التصنيع — قنوات أوسع، زعانف دقيقة فائقة أقل — لتعظيم الإنتاج وتقليل وقت التصنيع. الهدف الأساسي هو إنتاج آلاف الوحدات المتطابقة والموثوقة بتكلفة منخفضة لكل وحدة، مع تلبية معيار أداء مضمون لمنتج OEM.
الكتل المخصصة وكتل درجة المتحمسين
على الطرف المقابل يقع السوق المخصص، الذي يخدم مجتمع التعديل والأداء المتطرف. هنا، يتحول التركيز من التكلفة إلى الأداء النهائي والجماليات والتوافق مع طرازات بطاقات رسومات محددة وغالبًا نادرة. يتم التصنيع بدفعات أصغر أو حتى كطلبات فردية. يستخدم المصنعون مثل EKWB وWatercool وBitspower التصنيع الكامل بتقنية CNC من سبائك النحاس أو النحاس الأصفر الصلبة، حتى للأشكال المعقدة، متجنبين الصب تمامًا لسلامة المواد والتفاصيل الفائقة. يتيح ذلك تصاميم جريئة: مصفوفات زعانف دقيقة معقدة وعميقة، وقنوات إضاءة RGB مدمجة، وأغطية أكريليك بشعارات مفصلة. التفاوتات دقيقة للغاية، وعمليات التشطيب مثل التلميع اليدوي الدقيق أو الطلاء بالنيكل متعدد الطبقات شائعة. دورات التصنيع أبطأ، وهدر المواد أعلى، والتكلفة تعكس ذلك. يزدهر هذا القطاع بالابتكار، ويتكيف بسرعة مع إصدارات GPU الجديدة ويدفع حدود ما هو ممكن في تصنيع كتلة تبريد وحدة معالجة الرسومات بالنسبة لأولئك الذين يرون التبريد محورًا أساسيًا في تجميعتهم.
يضمن هذا الانقسام بقاء التبريد السائل متاحًا على مستوى المبتدئين مع توفير قمة يطمح إليها المتحمسون. يعتمد كلا القطاعين على التصنيع الدقيق، لكنهما يطبقان قدراته لحل تحديات تجارية وهندسية مختلفة جوهريًا.
ملخص النقاط الرئيسية
يُعد تصنيع كتلة تبريد GPU تخصصًا متطورًا يحوّل المعدن الخام إلى مكوّن حاسم لإدارة الحرارة. يبدأ باختيار المادة المناسبة — النحاس لموصليته التي لا تضاهى، وغالبًا ما يُطلى بالنيكل لمقاومة التآكل، أو الألومنيوم للتطبيقات الحساسة للتكلفة، مع تجنب التآكل الجلفاني بعناية. تُنشئ العمليات الأساسية للتفريز والثقب والتشطيب بتقنية CNC البنية الأساسية: الصفيحة الباردة للتلامس مع الشريحة والقنوات لتدفق سائل التبريد.
ترفع التقنيات المتقدمة الأداء. تُنشئ مصفوفات الزعانف الدقيقة، المصنّعة بأدوات صغيرة، تدفقًا مضطربًا ومساحة سطحية هائلة لنقل الحرارة بكفاءة. تستخدم ألواح الاصطدام النفاث ثقوبًا محفورة بدقة لقذف سائل التبريد مباشرة على النقاط الساخنة، مما يعطل الطبقة الحدودية الحرارية لأقصى كثافة تبريد. هذه الميزات هي استجابات مباشرة لتدفق الحرارة الشديد لمعالجات الرسومات الحديثة.
لا شيء من هذه الدقة يهم دون مراقبة جودة صارمة. يجب أن تجتاز كل كتلة اختبارات صارمة لاستواء الصفيحة الباردة (ضمن أجزاء من مئة من المليمتر)، وتخضع لاختبار تسرب بالضغط، ويتم قياس أدائها حراريًا للتحقق من أدائها مقابل مقياس مقاومة حرارية محسوب. يضمن ذلك الموثوقية والفعالية.
أخيرًا، يتباين نهج التصنيع الآلي بناءً على السوق. تُعطي الكتل المنتجة بكميات كبيرة لمصنّعي المعدات الأصلية (OEM) الأولوية للتصنيع بكميات ضخمة وفعّال من حيث التكلفة مع أداء موثوق. في المقابل، يعتمد سوق الهواة المخصّص على التصنيع الآلي بالكامل باستخدام CNC من قوالب معدنية صلبة لتحقيق أقصى أداء حراري، وجماليات معقّدة، ودعم للأجهزة المتخصصة، مما يمثّل الذروة الحرفية لهذه الصنعة. معًا، تجعل هذه الجوانب من التصنيع الآلي التبريد السائل حلًا عمليًا وعالي الأداء لوحدات معالجة الرسومات (GPU) على كل مستوى من مستويات عالم الحوسبة.
الأسئلة الشائعة (FAQ)
ما هو العامل الأهم الوحيد في أداء كتلة تبريد وحدة معالجة الرسومات (GPU)؟
على الرغم من أن المادة والتصميم بالغي الأهمية، فإن جودة التلامس بين لوحة التبريد الباردة في الكتلة وقاعدة وحدة معالجة الرسومات (GPU) تُعدّ الأهم على الإطلاق. ويتحدد ذلك من خلال استواء اللوحة الناتج عن التصنيع الآلي وضغط التركيب. حتى أفضل كتلة نحاسية مزوّدة بزعانف دقيقة ستؤدي أداءً أقل من المستوى إذا لم يكن السطح مستويًا تمامًا، مما يخلق فجوات هوائية عازلة. ولهذا السبب تخضع الكتل المتميزة لعمليات تحقق صارمة من الاستواء.
هل يمكنني تصنيع كتلة تبريد مائية مخصّصة لوحدة معالجة الرسومات (GPU) بنفسي؟
من الناحية التقنية نعم، لكنه مشروع بالغ الصعوبة يتطلب مهارات ومعدات تصنيع آلي متقدمة. تحتاج إلى ماكينة تفريز CNC قادرة، وأدوات دقيقة لبنى الزعانف، وبرمجة CAD/CAM دقيقة، والقدرة على إجراء اختبارات التسرب والضغط. بالنسبة لمعظم الناس، فإن شراء كتلة مصنّعة آليًا باحتراف ومصمّمة لطراز وحدة معالجة الرسومات (GPU) الخاصة بهم هو أكثر عملية وموثوقية وفعالية من حيث التكلفة.
لماذا تُصنع بعض الكتل من قطعة معدنية واحدة (مونوبلوك) لوحدة معالجة الرسومات (GPU) ووحدات تنظيم الجهد (VRM)، بينما تُصنع أخرى منفصلة؟
هذا خيار تصميمي وتصنيعي. تقوم الكتلة الأحادية (مونوبلوك) بتبريد وحدة معالجة الرسومات (GPU)، ووحدات تنظيم الجهد (VRM)، وأحيانًا الذاكرة بوحدة واحدة، مما يوفر مظهرًا أنيقًا ودائرة تبريد مبسّطة. ومع ذلك، فهي أكبر حجمًا، وأكثر تعقيدًا في التصنيع الآلي، ومخصّصة لطراز بطاقة رسومات واحد. أما الكتل المنفصلة فتوفّر قابلية التوسيع وقد تسمح بتبريد أكثر تركيزًا على قاعدة وحدة معالجة الرسومات (GPU) نفسها، لكنها تتطلب المزيد من الوصلات والأنابيب. يتضمن تصنيع الكتلة الأحادية عملية تفريز أكثر تعقيدًا ومتعددة المستويات لإنشاء أعماق قنوات مختلفة لمكونات متنوعة.
كيف تؤثر الطلاء بالكهرباء بالنيكل على الأداء والتصنيع الآلي؟
يُطبَّق الطلاء بالنيكل كهروكيميائيًا بعد تصنيع الكتلة النحاسية آليًا. وهو يضيف طبقة رقيقة واقية تمنع تأكسد النحاس (فقدان لمعانه) وتحسّن التوافق مع سوائل التبريد والمعادن الأخرى في دائرة التبريد. يقلل الطلاء قليلًا من التوصيل الحراري مقارنة بالنحاس العاري، لأن النيكل أقل توصيلًا، لكن الفرق في طبقة رقيقة يكون ضئيلًا (1-3 درجات مئوية عادةً). أما التصنيع الآلي نفسه فيُجرى على الركيزة النحاسية، إذ إن الطلاء سيتلف بواسطة أدوات القطع.
هل الكتلة ذات القنوات الأكثر والأدق لسائل التبريد أفضل دائمًا؟
ليس بالضرورة. فبينما تزيد الزعانف الدقيقة الكثيفة من مساحة السطح، فإنها تزيد أيضًا من تقييد التدفق (انخفاض الضغط). يجب أن تكون مضخة سائل التبريد قوية بما يكفي للتغلب على هذا التقييد والحفاظ على معدل تدفق مناسب عبر دائرة التبريد بأكملها. يجب تحقيق توازن. قد تتفوق كتلة ذات كثافة زعانف بالغة في الأداء على منصة اختبار بمضخة مستقلة قوية، لكنها قد تسبب فشلًا عامًا في دائرة التبريد في نظام بمضخة أضعف. التصميم الجيد للكتلة يحسّن نقل الحرارة وتقييد التدفق القابل للإدارة.
كم من الوقت يستغرق تصنيع كتلة تبريد مائية واحدة لوحدة معالجة رسومات (GPU) عالية الجودة؟
بالنسبة لكتلة مخصّصة بمستوى الهواة مصنّعة من قالب نحاسي صلب، يمكن أن يتراوح إجمالي وقت التصنيع الآلي بـ CNC من 45 دقيقة إلى أكثر من ساعتين لكل كتلة، اعتمادًا على تعقيد بنية الزعانف، وتصميم الغطاء العلوي، والشعارات. ولا يشمل ذلك وقت الطلاء والتلميع والتنظيف والتجميع والاختبار. أما الكتل المنتجة بكميات كبيرة فتُقاس أوقات دورتها بالدقائق بفضل مسارات الأدوات المُحسَّنة، وغالبًا ما تبدأ من أشكال شبه نهائية مصبوبة مسبقًا.