
Introducción: El arte de la precisión en el mecanizado de bloques de refrigeración para GPU
En el mundo de alto riesgo del rendimiento de PC, donde cada fotograma y cada megahercio cuentan, la batalla contra el calor es implacable. En el corazón de esta guerra térmica se encuentra un componente de ingeniería extraordinaria: el bloque de refrigeración para GPU. Más que un simple trozo de metal, es una maravilla de microingeniería meticulosamente elaborada, cuyo rendimiento está dictado por la ciencia exacta de su creación. El proceso de mecanizado de bloques de refrigeración para GPU no es meramente una etapa de fabricación; es el arte fundamental que transforma las materias primas en la interfaz principal entre un procesador gráfico ardiente y el líquido refrigerante que lo domestica. Este arte de precisión equilibra la dinámica de fluidos, la conductividad térmica y la integridad mecánica, exigiendo tolerancias medidas en micras. El viaje desde un bloque sólido de cobre o aluminio hasta un complejo laberinto de canales y aletas es un testimonio de la fabricación avanzada, donde la calidad del corte se traduce directamente en el silencio, la estabilidad y el margen de overclocking de un equipo de gaming o estación de trabajo de gama alta.
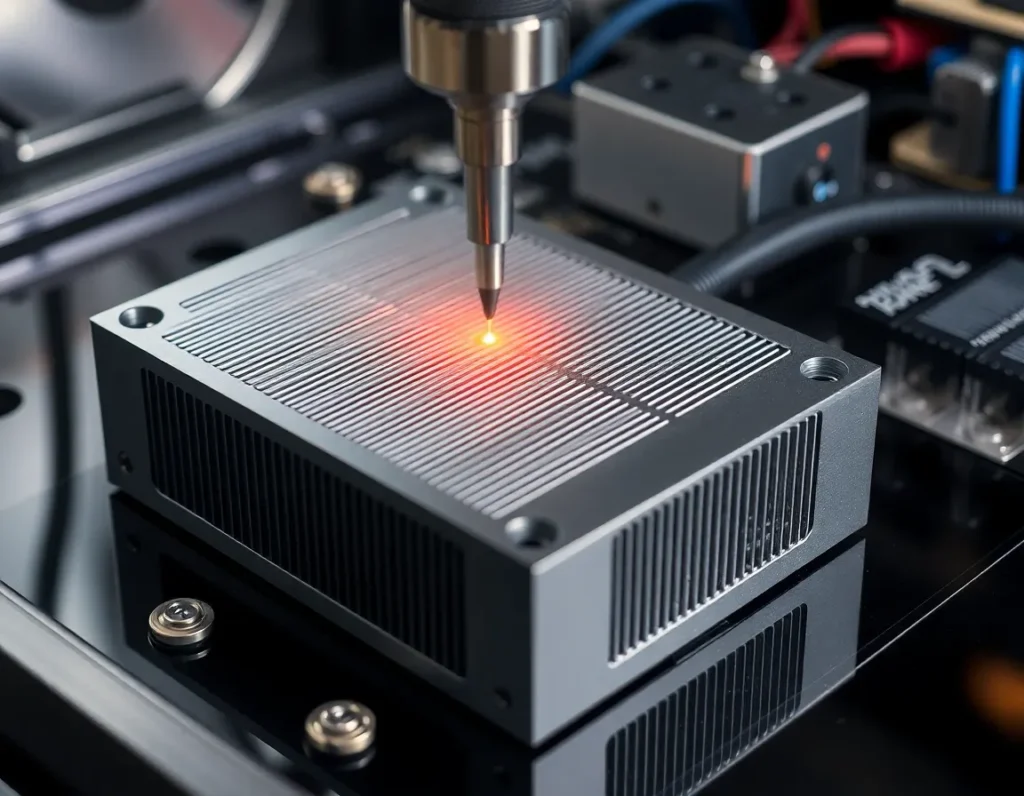
¿Qué es un bloque de refrigeración para GPU? Anatomía y función principal
Un bloque de refrigeración para GPU, a menudo llamado water block en bucles de refrigeración líquida personalizados, es un intercambiador de calor de contacto directo. Su función principal es capturar la energía térmica residual del die del procesador gráfico (GPU), así como de componentes asociados como la VRAM y los VRM, y transferirla eficientemente a un refrigerante en circulación. A diferencia de los voluminosos disipadores de aire, lo logra mediante un contacto íntimo metal con metal y trayectorias de flujo de líquido optimizadas.
Anatómicamente, un bloque de GPU de cobertura completa típico consta de varias capas clave:
- Placa fría: Este es el corazón del bloque. Es una placa de metal plana y mecanizada que se asienta directamente sobre el chip de la GPU. Su cara inferior presenta una matriz mecanizada con precisión de microaletas, pines o canales que crean una vasta superficie para la transferencia de calor al refrigerante.
- Placa de impacto de chorro o de distribución: A menudo integrada en el diseño de la placa fría o como una capa separada, este componente gestiona el flujo del refrigerante. Utiliza una serie de entradas y microboquillas para dirigir con fuerza el refrigerante hacia las zonas más calientes de la placa fría, rompiendo las capas límite y maximizando el intercambio térmico.
- Carcasa principal o placa superior: Este componente estructural sella la cámara de refrigeración. Contiene los puertos de entrada y salida para los tubos del refrigerante y a menudo presenta elementos estéticos como ventanas de acrílico o intrincados diseños fresados por CNC. Debe ser lo suficientemente rígido como para soportar la presión de sujeción y la presión interna del fluido sin deformarse.
- Herrajes de montaje e interfaz térmica: Un sistema de tornillos, placas traseras y separadores garantiza una presión de montaje uniforme y segura. Entre la placa fría y el die de la GPU, se aplica una pasta o almohadilla térmica de alto rendimiento para rellenar las imperfecciones microscópicas y garantizar una conducción térmica óptima.
En esencia, el bloque es un sistema de microcanales sellado y presurizado donde el refrigerante se fuerza a absorber calor lo más rápidamente posible antes de ser transportado a un radiador. La eficiencia de todo este sistema nace en el proceso de mecanizado.
El papel crítico del mecanizado en el rendimiento de la refrigeración líquida
La diferencia de rendimiento entre una solución de refrigeración líquida promedio y una excepcional se forja casi por completo durante el mecanizado. Esta etapa determina las propiedades físicas fundamentales que rigen el rendimiento térmico e hidráulico. Tres factores dependientes del mecanizado son primordiales: la planitud de la superficie, la geometría de los canales y la integridad del sellado.
En primer lugar, la planitud de la superficie de contacto de la placa fría no es negociable. El die de una GPU suele tener solo unos pocos cientos de milímetros cuadrados de área. Cualquier deformación o irregularidad microscópica en la placa fría crea bolsas de aire, que son pésimos aislantes térmicos. El mecanizado de alta precisión y el posterior lapeado garantizan una superficie casi perfectamente plana, lo que permite que el material de interfaz térmica forme una capa fina y uniforme para una transferencia de calor sin obstáculos.
En segundo lugar, la geometría de las estructuras internas de refrigeración —las aletas, los pines y los canales— es un producto directo de la capacidad de mecanizado. La densidad, la altura y el grosor de estas características definen el rendimiento térmico del bloque y su resistencia al flujo. Las microaletas más finas y densas ofrecen más superficie para el intercambio de calor, pero restringen el flujo del refrigerante, lo que exige más presión de la bomba. El proceso de mecanizado debe tallar estas delicadas características con bordes afilados y limpios y dimensiones uniformes; las rebabas o las variaciones pueden crear zonas muertas de flujo, aumentar la caída de presión y atrapar burbujas de aire, lo que perjudica gravemente la eficiencia.
Por último, el mecanizado define las superficies de sellado. Las caras de unión entre la placa fría, las ranuras de las juntas tóricas y la placa superior deben ser impecablemente lisas y paralelas. Cualquier imperfección aquí puede provocar fugas, que son catastróficas en un PC. La precisión de la profundidad y la anchura del canal de la junta tórica garantiza que el sello de silicona se comprima correctamente, creando una barrera fiable y duradera contra el refrigerante a alta presión. En resumen, el mecanizado transforma un diseño teórico en un objeto físico que debe sobresalir simultáneamente en conducción térmica, dinámica de fluidos y fiabilidad mecánica.
Procesos de mecanizado principales: fresado CNC, taladrado y acabado
La creación de un bloque de refrigeración para GPU está dominada por el mecanizado por control numérico computarizado (CNC), un proceso de fabricación sustractivo en el que un software preprogramado dicta el movimiento de las herramientas y la maquinaria de fábrica. Esto permite la precisión extrema y la repetibilidad requeridas.
Fresado CNC
El fresado CNC es el proceso fundamental. Un bloque de metal (la “pieza de trabajo”) se fija a una mesa móvil, y una herramienta de corte rotativa de múltiples filos elimina material. Para los bloques de GPU, esto ocurre en múltiples etapas y ejes. El fresado de 3 ejes es común para geometrías más sencillas, pero a menudo se emplea el fresado de 5 ejes para bloques complejos de cobertura total con canales integrados y puntos de montaje en múltiples planos. El proceso de fresado crea las ranuras de las juntas tóricas, las roscas de los puertos, los orificios para los tornillos de montaje, la cavidad principal del refrigerante y las características estéticas externas. La operación de fresado más crítica es la creación de la matriz de microaletas en la placa fría. Esto requiere microherramientas especializadas, a menudo de menos de 1 mm de diámetro, que se mueven a altas velocidades con una vibración mínima para evitar la rotura de la herramienta y garantizar la precisión dimensional.
Taladrado CNC
Mientras que el fresado utiliza cortadores rotativos, el taladrado crea orificios redondos. En la fabricación de bloques, el taladrado CNC se utiliza con precisión para los puertos de entrada y salida que se conectan a los tubos de refrigerante. Estos orificios deben ser perfectamente perpendiculares y estar acabados con suavidad para garantizar un buen sellado con los racores. También puede utilizarse el taladrado profundo para crear pasajes verticales internos en diseños de bloques multicapa para la distribución del refrigerante.
Procesos de acabado
Una vez eliminado el metal principal, varios pasos de acabado son cruciales:
- Desbarbado: Eliminación manual o automatizada de pequeños bordes elevados o “rebabas” dejados por las herramientas de corte, especialmente crítico dentro de los canales de fluido para garantizar un flujo laminar uniforme.
- Lapeado/Lijado: La superficie de contacto de la GPU a menudo se lapea a mano o se lija a máquina sobre una placa perfectamente plana con abrasivos progresivamente más finos. Esto logra el acabado plano como un espejo necesario para un contacto térmico óptimo.
- Limpieza: La limpieza ultrasónica intensiva en soluciones especializadas elimina todo el aceite de mecanizado, el polvo metálico y las partículas abrasivas de los intrincados canales internos. Cualquier residuo contaminaría el refrigerante y degradaría el rendimiento.
- Recubrimiento superficial (si corresponde): Para los bloques que utilizan cobre niquelado, el componente de cobre mecanizado se somete a un proceso de recubrimiento electroquímico para aplicar una capa de níquel con fines de resistencia a la corrosión y estética, antes de una limpieza final.
Esta sinfonía de procesos de acabado controlados por CNC y manuales garantiza que el bloque no solo tenga la forma correcta, sino que sea hidráulicamente liso, térmicamente óptimo e impecablemente limpio.
Selección de material para bloques de refrigeración de GPU: cobre, níquel y aluminio
La elección del material es una decisión de ingeniería fundamental en mecanizado de bloques de refrigeración para GPU, que compensa directamente entre rendimiento térmico, resistencia a la corrosión, peso, costo y fabricabilidad.
Cobre (Cu)
El cobre es el rey indiscutible del rendimiento térmico para los bloques de refrigeración. Con una conductividad térmica de aproximadamente 385-400 W/(m·K), transfiere el calor desde el die de la GPU al refrigerante de manera más efectiva que cualquier otro metal práctico. También es relativamente fácil de mecanizar, lo que permite la creación de microaletas finas y afiladas. Casi todos los bloques de alto rendimiento utilizan una placa fría de cobre. Sus principales desventajas son su propensión a oxidarse (desarrollar una pátina) y su susceptibilidad a la corrosión galvánica si se combina con aluminio en el mismo circuito sin los inhibidores adecuados. También es denso y costoso.
Níquel (Ni) – Casi siempre un recubrimiento
Los bloques de níquel puro son extremadamente raros debido al costo y la dificultad de mecanizado. En su lugar, el níquel se utiliza como una capa superficial electrodepositada sobre un sustrato de cobre. El recubrimiento de níquel, típicamente de 5-15 micrómetros de espesor, cumple dos propósitos principales: resistencia a la corrosión y estética. Forma una barrera dura y estable que protege el cobre subyacente de la oxidación y la corrosión galvánica. También proporciona el característico acabado brillante y plateado preferido por muchos entusiastas. El recubrimiento debe aplicarse de manera uniforme y adherirse perfectamente; cualquier porosidad o descamación puede exponer el cobre y provocar corrosión localizada. Si bien el níquel tiene una conductividad térmica menor (~90 W/(m·K)) que el cobre, la capa es tan delgada que su impacto en la resistencia térmica general es mínimo.
Aluminio (Al)
El aluminio, con una conductividad térmica de alrededor de 160-200 W/(m·K), es un segundo muy lejano respecto al cobre en rendimiento térmico puro. Sin embargo, es significativamente más ligero, más barato y más fácil de producir en masa mediante fundición y mecanizado. Su uso es casi exclusivamente en refrigeraciones líquidas todo en uno (AIO) y soluciones de refrigeración de nivel básico donde el costo y el peso son las principales limitaciones. Una regla crítica en la refrigeración líquida es nunca mezclar componentes de aluminio y cobre en el mismo circuito sin un refrigerante especializado, ya que la diferencia de potencial electroquímico causará una rápida corrosión galvánica, obstruyendo las aletas y destruyendo los bloques.
La selección del material influye directamente en la estrategia de mecanizado. El cobre más blando permite cortes más agresivos y detalles más finos, pero requiere cuidado para evitar el desgarro. El aluminio se mecaniza rápida y limpiamente, pero puede ser pegajoso, lo que requiere herramientas afiladas y velocidades de avance específicas. El material elegido establece en última instancia el techo de la eficiencia térmica potencial del bloque, que el proceso de mecanizado luego se esfuerza por realizar plenamente.
Técnicas avanzadas: estructuras de microaletas y placas de impacto por chorro
Más allá del fresado y taladrado fundamentales de una placa fría básica y sus canales, se encuentra el ámbito de las técnicas avanzadas mecanizado de bloques de refrigeración para GPU. Aquí, la precisión de la tecnología CNC moderna se aprovecha no solo para crear una trayectoria para el refrigerante, sino para diseñar turbulencia microscópica e impactos directos de fluido a alta velocidad que mejoran drásticamente la extracción de calor. Dos técnicas se encuentran a la vanguardia de la refrigeración de alto rendimiento: las matrices de microaletas y las placas de impacto por chorro.
Matrices de microaletas
Imagínese reemplazar el fondo liso de un canal de refrigerante con un denso bosque de aletas microscópicas. Este es el principio detrás de las matrices de microaletas. Utilizando microherramientas especializadas, a menudo con diámetros entre 0,2 mm y 0,5 mm, las máquinas CNC tallan cientos de estas pequeñas aletas directamente en la placa fría de cobre o cobre niquelado. El propósito es multifacético. Primero, aumentan drásticamente el área de superficie en contacto directo con el refrigerante, proporcionando más “piel” para que el calor se transfiera al fluido. Segundo, y más crítico, interrumpen el flujo laminar—el movimiento suave y estratificado del líquido que es deficiente para la transferencia de calor. Las aletas fuerzan al refrigerante a un estado turbulento, mezclando constantemente el fluido más caliente cerca del metal con el fluido más frío en el centro del canal. Esta turbulencia asegura que la capacidad térmica del refrigerante se utilice plenamente antes de salir del bloque. Mecanizar estas aletas requiere máquinas excepcionalmente rígidas, altas velocidades de husillo y estrategias sofisticadas de trayectoria de herramienta para evitar la deflexión y rotura de la herramienta, lo que representa un pináculo de la fabricación de precisión en soluciones de refrigeración.
Impacto por chorro
Mientras que las microaletas trabajan creando turbulencia en un área amplia, el impacto por chorro es una técnica de refrigeración dirigida y agresiva. En este diseño, el bloque de refrigeración incorpora una placa secundaria (la placa de chorro) colocada entre la entrada y la placa fría. Esta placa de chorro está mecanizada con una matriz de orificios precisos de pequeño diámetro. A medida que el refrigerante presurizado es forzado a través de estos orificios, se transforma en múltiples chorros de alta velocidad que disparan directamente sobre las zonas más calientes de la placa fría—típicamente las áreas alineadas con los núcleos del die de la GPU. Este impacto violento elimina la capa límite aislante de fluido más caliente que naturalmente se adhiere a la superficie del metal, logrando algunos de los coeficientes de transferencia de calor más altos posibles en refrigeración líquida. El fluido gastado luego fluye lateralmente hacia los canales de microaletas circundantes para una mayor disipación de calor antes de salir. Mecanizar la placa de chorro requiere una precisión extrema en el diámetro de los orificios, el espaciado y la alineación para asegurar una cobertura uniforme y una distribución óptima de la presión en todo el die de la GPU.
La implementación de estas características avanzadas es una respuesta directa al flujo de calor concentrado de las GPU modernas. Al combinar microaletas para la eficiencia de área amplia con el impacto por chorro para la intensidad de refrigeración puntual, los fabricantes de bloques pueden diseñar soluciones que sigan el ritmo de cifras de potencia de diseño térmico (TDP) que superan los 500 vatios. La transición de canales simples a estas estructuras diseñadas marca la diferencia entre un bloque de refrigeración que simplemente funciona y uno que define la vanguardia del rendimiento térmico.
Control de calidad y pruebas: garantizar planitud, sellos a prueba de fugas y eficiencia térmica
El bloque de refrigeración mecanizado más intrincado es un fracaso si tiene fugas, no hace contacto adecuado o funciona mal. Por lo tanto, los rigurosos protocolos de control de calidad y pruebas son parte integral del proceso de fabricación, actuando como el guardián final antes de que un bloque llegue a la PC de gama alta de un cliente.
Verificación dimensional y de planitud de la superficie
La planitud de la placa fría no es negociable. Incluso una convexidad o concavidad microscópica puede crear espacios de aire entre el bloque y el die de la GPU, paralizando la transferencia térmica. Después del mecanizado, los bloques se someten a pruebas de planitud precisas utilizando herramientas como indicadores de cuadrante sobre placas de superficie o, más comúnmente, escáneres ópticos de planitud. Estos escáneres utilizan patrones de interferencia de luz para crear un mapa topográfico de la superficie, midiendo desviaciones hasta micrómetros (µm). Una especificación típica de bloque de alto rendimiento exige una planitud dentro de 0,05 mm o menos en toda el área de contacto del IHS. Cualquier bloque fuera de esta tolerancia se vuelve a lapidar (lijado de precisión hasta quedar plano) o se desecha.
Pruebas de fugas a presión
Cada bloque de refrigeración debe validarse como a prueba de fugas. Esto no es una simple inspección visual. Los bloques se someten a pruebas de caída de presión. Los puertos del bloque se sellan y se presurizan con aire o un gas inerte a un nivel significativamente superior a la presión de funcionamiento normal del circuito (por ejemplo, de 1,5 a 2 bar). El sistema entonces monitorea cualquier caída de presión durante un período determinado. Una caída indica una fuga, a menudo por una ranura de junta tórica imperfecta, una microfisura por tensión de mecanizado o un sello defectuoso en un racor roscado. Los bloques que pasan están limpios y secos; los que fallan se diagnostican y se reparan si es posible.
Evaluación comparativa del rendimiento térmico
Si bien las verificaciones dimensionales aseguran que el bloque se pueda instalar, las pruebas térmicas demuestran que funciona. Los fabricantes utilizan bancos de prueba estandarizados para cuantificar el rendimiento. Un cabezal de prueba térmica (que simula un die de GPU) genera una cantidad de calor conocida y controlada. El bloque se monta con una pasta térmica y un par de apriete estandarizados, y se hace pasar por él refrigerante a una temperatura y un caudal establecidos. Los sensores miden la diferencia de temperatura entre el refrigerante (∆T) y la fuente de calor. Estos datos se utilizan para calcular la resistencia térmica (en °C/W), la métrica definitiva de la eficiencia de un bloque. Una menor resistencia significa un mejor rendimiento. Esta prueba valida las decisiones de diseño, la calidad de mecanizado de las microestructuras y garantiza la consistencia de lote a lote. Es la prueba final y definitiva de que los procesos de mecanizado y ensamblaje se han combinado para crear un producto que rinde según lo diseñado.
Personalizado vs. producción en masa: mecanizado para entusiastas y OEM
El mundo de los bloques de agua para GPU se divide en dos paradigmas distintos, cada uno con su propia filosofía de mecanizado, escala y factores económicos: la producción en masa para fabricantes de equipos originales (OEM) y el mercado personalizado para entusiastas de PC.
Bloques OEM producidos en masa
Este ámbito se define por la escala, la eficiencia de costos y la fiabilidad para un mercado amplio. Piense en las soluciones de refrigeración preinstaladas en tarjetas gráficas refrigeradas por líquido de las principales marcas o en los refrigeradores todo en uno (AIO) estándar. Aquí, el mecanizado está altamente optimizado para el volumen. Los procesos a menudo implican fundir el cuerpo principal del bloque en aluminio (para AIO) o cobre, y luego usar centros de mecanizado CNC de alta velocidad en líneas de producción automatizadas para acabar las superficies críticas, perforar los puertos y fresar los patrones de canales. Las tolerancias son estrictas, pero se centran en la repetibilidad más que en la perfección absoluta. El diseño suele simplificarse para facilitar la fabricación (canales más anchos, menos microaletas ultrafinas) a fin de maximizar el rendimiento y minimizar el tiempo de mecanizado. El objetivo principal es producir miles de unidades idénticas y fiables a un bajo costo por unidad, cumpliendo un estándar de rendimiento garantizado para el producto del OEM.
Bloques personalizados y de gama entusiasta
En el extremo opuesto del espectro se encuentra el mercado personalizado, que atiende a la comunidad de modding y de rendimiento extremo. Aquí, el enfoque pasa del costo al rendimiento máximo, la estética y la compatibilidad con modelos de tarjetas gráficas específicos y, a menudo, poco comunes. El mecanizado se realiza en lotes más pequeños o incluso como encargos únicos. Fabricantes como EKWB, Watercool y Bitspower utilizan mecanizado CNC completo a partir de tochos macizos de cobre o latón, incluso para formas complejas, evitando por completo la fundición para lograr una integridad y un detalle superiores del material. Esto permite diseños audaces: intrincados y profundos conjuntos de microaletas, canales de luz RGB integrados y tapas de acrílico con elaborados logotipos fresados. Las tolerancias son obsesivas, y los procesos de acabado como el pulido manual meticuloso o el niquelado multicapa son habituales. Las series de mecanizado son más lentas, el desperdicio de material es mayor y el costo lo refleja. Este sector prospera con la innovación, adaptándose rápidamente a los nuevos lanzamientos de GPU y ampliando los límites de lo posible en mecanizado de bloques de refrigeración para GPU para quienes consideran la refrigeración como pieza central de su montaje.
La dicotomía garantiza que la refrigeración líquida siga siendo accesible en el nivel de entrada, a la vez que ofrece una cúspide a la que los entusiastas pueden aspirar. Ambos sectores dependen del mecanizado de precisión, pero aplican sus capacidades para resolver desafíos empresariales y de ingeniería fundamentalmente diferentes.
Resumen de puntos clave
El mecanizado de bloques de refrigeración para GPU es una disciplina sofisticada que transforma el metal en bruto en un componente crítico de gestión térmica. Comienza con la selección del material adecuado: cobre por su conductividad inigualable, a menudo niquelado para resistir la corrosión, o aluminio para aplicaciones sensibles al costo, evitando cuidadosamente la corrosión galvánica. Los procesos centrales de fresado CNC, taladrado y acabado crean la estructura fundamental: la placa fría para el contacto con el die y los canales para el flujo de refrigerante.
Las técnicas avanzadas elevan el rendimiento. Los conjuntos de microaletas, mecanizados con herramientas diminutas, crean un flujo turbulento y una enorme superficie para una transferencia de calor eficiente. Las placas de impacto por chorro utilizan orificios perforados con precisión para proyectar refrigerante directamente sobre los puntos calientes, alterando la capa límite térmica para lograr la máxima intensidad de refrigeración. Estas características son respuestas directas al flujo de calor extremo de los procesadores gráficos modernos.
Nada de esta precisión importa sin un control de calidad riguroso. Cada bloque debe superar pruebas estrictas de planitud de la placa fría (con una tolerancia de centésimas de milímetro), someterse a pruebas de fugas a presión y ser evaluado térmicamente para verificar su rendimiento frente a una métrica calculada de resistencia térmica. Esto garantiza la fiabilidad y la eficacia.
Finalmente, el enfoque de mecanizado diverge según el mercado. Los bloques producidos en masa para OEM priorizan la fabricación de alto volumen y rentable con un rendimiento fiable. En contraste, el mercado de entusiastas personalizados emplea mecanizado totalmente CNC a partir de lingotes macizos para lograr el máximo rendimiento térmico, una estética intrincada y compatibilidad con hardware de nicho, lo que representa la cúspide artesanal del oficio. En conjunto, estas facetas del mecanizado hacen que la refrigeración líquida sea una solución viable y de alto rendimiento para las GPU en todos los niveles del mundo de la computación.
Preguntas frecuentes (FAQ)
¿Cuál es el factor más importante en el rendimiento de un bloque para GPU?
Aunque el material y el diseño son cruciales, la calidad del contacto entre la placa fría del bloque y el die de la GPU es primordial. Esto viene determinado por la planitud de mecanizado de la placa y la presión de montaje. Incluso el mejor bloque de cobre con microaletas rendirá por debajo de lo esperado si la superficie no está perfectamente plana, creando bolsas de aire aislantes. Por eso los bloques premium se someten a una verificación de planitud tan rigurosa.
¿Puedo mecanizar mi propio bloque de agua personalizado para GPU?
Técnicamente sí, pero es un proyecto excepcionalmente desafiante que requiere habilidades y equipos de mecanizado avanzados. Necesitas una fresadora CNC capaz, microherramientas para estructuras de aletas, programación CAD/CAM precisa y la capacidad de realizar pruebas de fugas y presión. Para la mayoría, comprar un bloque mecanizado profesionalmente y diseñado para su modelo específico de GPU es mucho más práctico, fiable y rentable.
¿Por qué algunos bloques están hechos de una sola pieza de metal (monobloque) para la GPU y el VRM, mientras que otros son separados?
Esta es una elección de diseño y mecanizado. Un monobloque refrigera la GPU, el VRM (módulos de regulación de voltaje) y, a veces, la memoria con una sola unidad, ofreciendo una estética limpia y un bucle simplificado. Sin embargo, es más grande, más complejo de mecanizar y específico para un modelo de tarjeta gráfica. Los bloques separados ofrecen modularidad y pueden permitir una refrigeración más enfocada en el propio die de la GPU, pero requieren más racores y tubos. El mecanizado de un monobloque implica una operación de fresado multinivel más compleja para crear diferentes profundidades de canal para diversos componentes.
¿Cómo afecta el niquelado al rendimiento y al mecanizado?
El niquelado se aplica electroquímicamente después de mecanizar el bloque de cobre. Añade una capa fina y protectora que evita la oxidación del cobre (deslustre) y mejora la compatibilidad con refrigerantes y otros metales del bucle. El recubrimiento reduce ligeramente la conductividad térmica en comparación con el cobre desnudo, ya que el níquel es menos conductor, pero la diferencia en una capa fina es mínima (1-3 °C típicamente). El mecanizado en sí se realiza sobre el sustrato de cobre, ya que el recubrimiento sería destruido por las herramientas de corte.
¿Es siempre mejor un bloque con más canales de refrigerante y más finos?
No necesariamente. Aunque las microaletas densas aumentan la superficie, también incrementan la restricción de flujo (caída de presión). Tu bomba debe ser lo suficientemente potente como para superar esta restricción y mantener un caudal adecuado por todo el bucle. Hay que encontrar un equilibrio. Un bloque con una densidad de aletas extrema podría rendir mejor en un banco de pruebas con una bomba independiente potente, pero podría provocar el fallo general del bucle en un sistema con una bomba más débil. Un buen diseño de bloque optimiza la transferencia de calor y una restricción de flujo manejable.
¿Cuánto tiempo se tarda en mecanizar un solo bloque de agua de gama alta para GPU?
Para un bloque personalizado de gama entusiasta mecanizado a partir de un lingote macizo de cobre, el tiempo total de mecanizado CNC puede oscilar entre 45 minutos y más de 2 horas por bloque, dependiendo de la complejidad de la estructura de aletas, el diseño de la tapa y los logotipos. Esto no incluye el tiempo de niquelado, pulido, limpieza, montaje y pruebas. Los bloques producidos en masa tienen tiempos de ciclo medidos en minutos gracias a trayectorias de herramienta optimizadas y, a menudo, partiendo de formas casi netas precoladas.