
Introduzione: L'arte della precisione nella lavorazione dei water block per GPU
Nel mondo ad alte prestazioni del PC, dove ogni frame e ogni megahertz contano, la battaglia contro il calore è implacabile. Al centro di questa guerra termica si trova un componente dall'ingegneria straordinaria: il water block per GPU. Più di un semplice pezzo di metallo, è una meraviglia di microingegneria meticolosamente realizzata, le cui prestazioni sono dettate dalla scienza rigorosa della sua creazione. Il processo di lavorazione dei water block per GPU non è semplicemente una fase produttiva; è l'arte fondamentale che trasforma le materie prime nella principale interfaccia tra un processore grafico rovente e il liquido di raffreddamento che lo doma. Questa arte della precisione bilancia la dinamica dei fluidi, la conduttività termica e l'integrità meccanica, richiedendo tolleranze misurate in micron. Il percorso da un blocco solido di rame o alluminio a un complesso labirinto di canali e alette è una testimonianza della produzione avanzata, dove la qualità del taglio si traduce direttamente nel silenzio, nella stabilità e nel margine di overclock di una configurazione da gaming o workstation di fascia alta.
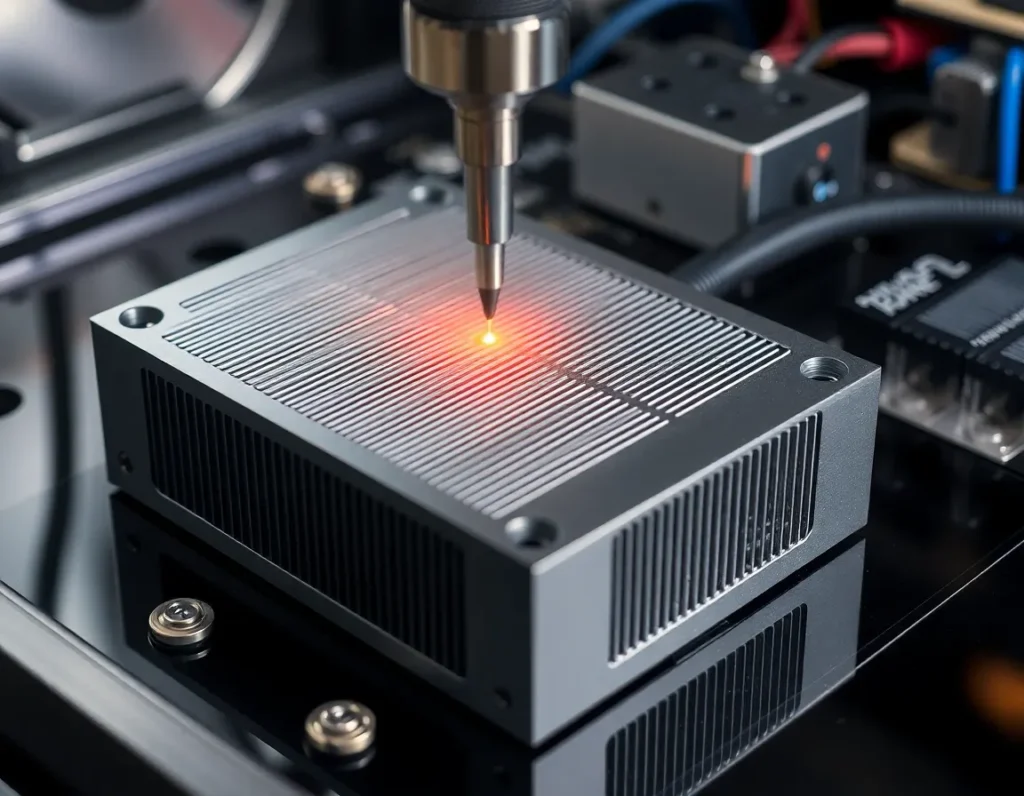
Che cos'è un water block per GPU? Anatomia e funzione principale
Un water block per GPU, spesso chiamato water block nei circuiti di raffreddamento a liquido personalizzati, è uno scambiatore di calore a contatto diretto. La sua funzione principale è catturare l'energia termica di scarto dal die del processore grafico (GPU), nonché dai componenti associati come VRAM e VRM, e trasferirla efficientemente in un liquido refrigerante in flusso. A differenza dei voluminosi dissipatori ad aria, ciò avviene attraverso un intimo contatto metallo-metallo e percorsi di flusso del liquido ottimizzati.
Anatomicamente, un tipico water block per GPU a copertura totale è composto da diversi strati chiave:
- Piastra fredda: Questo è il cuore del blocco. È una piastra metallica piatta e lavorata che poggia direttamente sul chip della GPU. La sua parte inferiore presenta una serie di micro-alette, pin o canali lavorati con precisione che creano un'ampia superficie per il trasferimento di calore al liquido refrigerante.
- Piastra a getto d'impingement o di distribuzione: Spesso integrata nel design della piastra fredda o come strato separato, questo componente gestisce il flusso del liquido refrigerante. Utilizza una serie di ingressi e micro-ugelli per dirigere con forza il liquido refrigerante sulle aree più calde della piastra fredda, rompendo gli strati limite e massimizzando lo scambio termico.
- Corpo principale o piastra superiore: Questo componente strutturale sigilla la camera di raffreddamento. Contiene le porte di ingresso e uscita per i tubi del liquido refrigerante e spesso presenta elementi estetici come finestre in acrilico o intricati design fresati a CNC. Deve essere sufficientemente rigido da resistere alla pressione di serraggio e alla pressione interna del fluido senza deformarsi.
- Hardware di montaggio e interfaccia termica: Un sistema di viti, backplate e distanziali garantisce una pressione di montaggio uniforme e sicura. Tra la piastra fredda e il die della GPU viene applicata una pasta o un pad termico ad alte prestazioni per riempire le imperfezioni microscopiche e garantire una conduzione termica ottimale.
In sostanza, il blocco è un sistema a microcanali sigillato e pressurizzato in cui il liquido di raffreddamento è forzato ad assorbire calore il più rapidamente possibile prima di essere portato via verso un radiatore. L'efficienza di questo intero sistema nasce nel processo di lavorazione meccanica.
Il ruolo critico della lavorazione meccanica nelle prestazioni del raffreddamento a liquido
Il divario di prestazioni tra una soluzione di raffreddamento a liquido media e una eccezionale viene quasi interamente forgiato durante la lavorazione meccanica. Questa fase determina le proprietà fisiche fondamentali che governano le prestazioni termiche e idrauliche. Tre fattori dipendenti dalla lavorazione meccanica sono fondamentali: la planarità della superficie, la geometria dei canali e l'integrità della tenuta.
In primo luogo, la planarità della superficie di contatto della piastra fredda non è negoziabile. Il die di una GPU ha tipicamente un'area di solo poche centinaia di millimetri quadrati. Qualsiasi deformazione o irregolarità microscopica nella piastra fredda crea intercapedini d'aria, che sono pessimi isolanti termici. Una lavorazione meccanica di alta precisione e una successiva lappatura garantiscono una superficie quasi perfettamente piatta, consentendo al materiale di interfaccia termica di formare uno strato sottile e uniforme per un trasferimento di calore senza ostacoli.
In secondo luogo, la geometria delle strutture di raffreddamento interne—alette, pin e canali—è un prodotto diretto della capacità di lavorazione meccanica. La densità, l'altezza e lo spessore di queste caratteristiche definiscono le prestazioni termiche del blocco e la resistenza al flusso. Micro-alette più fini e dense offrono una maggiore superficie per lo scambio di calore ma limitano il flusso del liquido di raffreddamento, richiedendo una maggiore pressione della pompa. Il processo di lavorazione meccanica deve incidere queste caratteristiche delicate con bordi netti e puliti e dimensioni costanti; bave o variazioni possono creare zone morte di flusso, aumentare la caduta di pressione e intrappolare bolle d'aria, ostacolando gravemente l'efficienza.
Infine, la lavorazione meccanica definisce le superfici di tenuta. Le facce di accoppiamento tra la piastra fredda, le scanalature dell'O-ring e la piastra superiore devono essere impeccabilmente lisce e parallele. Qualsiasi imperfezione qui può portare a perdite, che sono catastrofiche in un PC. La precisione della profondità e della larghezza del canale dell'O-ring garantisce che la guarnizione in silicone si comprima correttamente, creando una barriera affidabile e duratura contro il liquido di raffreddamento ad alta pressione. In breve, la lavorazione meccanica trasforma un progetto teorico in un oggetto fisico che deve eccellere simultaneamente in conduzione termica, dinamica dei fluidi e affidabilità meccanica.
Processi principali di lavorazione meccanica: fresatura CNC, foratura e finitura
La creazione di un blocco di raffreddamento per GPU è dominata dalla lavorazione meccanica a controllo numerico computerizzato (CNC), un processo di produzione sottrattiva in cui un software preprogrammato detta il movimento degli utensili e delle macchine di fabbrica. Ciò consente la precisione estrema e la ripetibilità richieste.
Fresatura CNC
La fresatura CNC è il processo principale. Un blocco di metallo (il “pezzo in lavorazione”) è fissato a un banco mobile e un utensile da taglio rotante a più taglienti rimuove il materiale. Per i blocchi per GPU, ciò avviene in più fasi e assi. La fresatura a 3 assi è comune per geometrie più semplici, ma la fresatura a 5 assi è spesso impiegata per blocchi complessi a copertura totale con canali integrati e punti di montaggio su più piani. Il processo di fresatura crea le scanalature dell'O-ring, le filettature delle porte, i fori delle viti di montaggio, la cavità principale del liquido di raffreddamento e le caratteristiche estetiche esterne. L'operazione di fresatura più critica è la creazione dell'array di micro-alette sulla piastra fredda. Ciò richiede micro-utensili specializzati, spesso di diametro inferiore a 1 mm, che si muovono ad alta velocità con vibrazioni minime per prevenire la rottura dell'utensile e garantire l'accuratezza dimensionale.
Foratura CNC
Mentre la fresatura utilizza frese rotanti, la foratura crea fori rotondi. Nella produzione dei blocchi, la foratura CNC è utilizzata con precisione per le porte di ingresso e uscita che si collegano ai tubi del liquido di raffreddamento. Questi fori devono essere perfettamente perpendicolari e rifiniti in modo uniforme per garantire una buona tenuta con i raccordi. La foratura profonda può anche essere utilizzata per creare passaggi verticali interni nei progetti di blocchi multistrato per la distribuzione del liquido di raffreddamento.
Processi di finitura
Dopo la rimozione del metallo principale, diverse fasi di finitura sono cruciali:
- Sbavatura: Rimozione manuale o automatizzata delle piccole sbavature o “bave” lasciate dagli utensili da taglio, particolarmente critica all'interno dei canali del fluido per garantire un flusso laminare regolare.
- Lappatura/Levigatura: La superficie di contatto della GPU viene spesso lappata a mano o levigata a macchina su una piastra perfettamente piana con abrasivi progressivamente più fini. Ciò consente di ottenere la finitura a specchio necessaria per un contatto termico ottimale.
- Pulizia: La pulizia intensiva a ultrasuoni in soluzioni specializzate rimuove tutto l'olio di lavorazione, la polvere metallica e le particelle abrasive dai complessi canali interni. Qualsiasi residuo contaminerebbe il liquido refrigerante e comprometterebbe le prestazioni.
- Placcatura superficiale (se applicabile): Per i blocchi che utilizzano rame nichelato, il componente in rame lavorato viene sottoposto a un processo di placcatura elettrochimica per applicare uno strato di nichel per la resistenza alla corrosione e l'estetica, prima di una pulizia finale.
Questa sinfonia di processi di finitura controllati da CNC e manuali garantisce che il blocco non sia solo sagomato correttamente, ma anche idraulicamente liscio, termicamente ottimale e impeccabilmente pulito.
Selezione dei materiali per i blocchi di raffreddamento della GPU: rame, nichel e alluminio
La scelta del materiale è una decisione ingegneristica fondamentale nel lavorazione dei water block per GPU, con un compromesso diretto tra prestazioni termiche, resistenza alla corrosione, peso, costo e producibilità.
Rame (Cu)
Il rame è il re indiscusso delle prestazioni termiche per i blocchi di raffreddamento. Con una conduttività termica di circa 385-400 W/(m·K), trasferisce il calore dal die della GPU al liquido refrigerante in modo più efficace di qualsiasi altro metallo pratico. È anche relativamente facile da lavorare, consentendo la creazione di microalette sottili e affilate. Quasi tutti i blocchi ad alte prestazioni utilizzano una piastra fredda in rame. I suoi principali svantaggi sono la tendenza a ossidarsi (sviluppare una patina) e la suscettibilità alla corrosione galvanica se abbinato all'alluminio nello stesso circuito senza adeguati inibitori. È anche denso e costoso.
Nichel (Ni) – Quasi sempre una placcatura
I blocchi in nichel puro sono estremamente rari a causa del costo e della difficoltà di lavorazione. Il nichel viene invece utilizzato come strato superficiale elettrodepositato su un substrato di rame. La placcatura in nichel, tipicamente spessa 5-15 micron, ha due scopi principali: resistenza alla corrosione ed estetica. Forma una barriera dura e stabile che protegge il rame sottostante dall'ossidazione e dalla corrosione galvanica. Fornisce inoltre la caratteristica finitura lucida e argentata preferita da molti appassionati. La placcatura deve essere applicata in modo uniforme e aderire perfettamente; qualsiasi porosità o sfaldamento può esporre il rame e portare a corrosione localizzata. Sebbene il nichel abbia una conduttività termica inferiore (~90 W/(m·K)) rispetto al rame, lo strato è così sottile che il suo impatto sulla resistenza termica complessiva è minimo.
Alluminio (Al)
L'alluminio, con una conduttività termica di circa 160-200 W/(m·K), è un secondo lontano dal rame nelle prestazioni termiche pure. Tuttavia, è significativamente più leggero, economico e più facile da produrre in serie tramite fusione e lavorazione meccanica. Il suo impiego è quasi esclusivamente nei dissipatori liquidi all-in-one (AIO) e nelle soluzioni di raffreddamento di fascia entry-level, dove costo e peso sono i vincoli principali. Una regola fondamentale nel raffreddamento a liquido è non mescolare mai componenti in alluminio e rame nello stesso circuito senza un liquido refrigerante specializzato, poiché la differenza di potenziale elettrochimico causerà una rapida corrosione galvanica, ostruendo le alette e distruggendo i blocchi.
La scelta del materiale influenza direttamente la strategia di lavorazione. Il rame, più tenero, consente tagli più aggressivi e dettagli più fini, ma richiede attenzione per evitare scalfitture. L'alluminio si lavora rapidamente e in modo pulito, ma può risultare appiccicoso, richiedendo utensili affilati e velocità di avanzamento specifiche. Il materiale scelto stabilisce in definitiva il limite massimo dell'efficienza termica potenziale del blocco, che il processo di lavorazione si sforza poi di realizzare pienamente.
Tecniche avanzate: strutture a micro-alette e piastre a impatto di getto
Oltre la fresatura e la foratura fondamentali di una piastra fredda e di canali di base si apre il regno delle tecniche avanzate lavorazione dei water block per GPU. Qui la precisione della moderna tecnologia CNC viene sfruttata non solo per creare un percorso per il liquido refrigerante, ma per ingegnerizzare turbolenze microscopiche e impatti diretti di fluido ad alta velocità che migliorano drasticamente l'estrazione del calore. Due tecniche sono all'avanguardia nel raffreddamento ad alte prestazioni: gli array di micro-alette e le piastre a impatto di getto.
Array di micro-alette
Immaginate di sostituire il fondo liscio di un canale del liquido refrigerante con una fitta foresta di alette microscopiche. È questo il principio alla base degli array di micro-alette. Utilizzando micro-utensili specializzati, spesso con diametri compresi tra 0,2 mm e 0,5 mm, le macchine CNC incidono centinaia di queste minuscole alette direttamente nella piastra fredda in rame o in rame nichelato. Lo scopo è molteplice. In primo luogo, aumentano drasticamente la superficie a contatto diretto con il liquido refrigerante, fornendo più “pelle” per il trasferimento del calore nel fluido. In secondo luogo, e in modo più critico, interrompono il flusso laminare—il movimento fluido e stratificato del liquido che è scarso per il trasferimento di calore. Le alette forzano il liquido refrigerante in uno stato turbolento, mescolando costantemente il fluido più caldo vicino al metallo con il fluido più freddo al centro del canale. Questa turbolenza garantisce che la capacità termica del liquido refrigerante sia pienamente sfruttata prima che esca dal blocco. La lavorazione di queste alette richiede macchine eccezionalmente rigide, elevate velocità del mandrino e sofisticate strategie di traiettoria dell'utensile per prevenire la deflessione e la rottura dell'utensile, rappresentando un vertice della produzione di precisione nelle soluzioni di raffreddamento.
Impatto di getto
Mentre le micro-alette lavorano per creare turbolenza su un'ampia area, l'impatto di getto è una tecnica di raffreddamento mirato e aggressivo. In questo design, il blocco di raffreddamento incorpora una piastra secondaria (la piastra a getto) posizionata tra l'ingresso e la piastra fredda. Questa piastra a getto è lavorata con una serie di fori precisi di piccolo diametro. Quando il liquido refrigerante in pressione viene forzato attraverso questi fori, si trasforma in molteplici getti ad alta velocità che colpiscono direttamente le zone più calde della piastra fredda—tipicamente le aree allineate con i core del die della GPU. Questo impatto violento rimuove lo strato limite isolante di fluido più caldo che naturalmente aderisce alla superficie metallica, raggiungendo alcuni dei più alti coefficienti di trasferimento di calore possibili nel raffreddamento a liquido. Il fluido esausto defluisce poi lateralmente nei canali a micro-alette circostanti per un'ulteriore dissipazione del calore prima di uscire. La lavorazione della piastra a getto richiede estrema precisione nel diametro dei fori, nella spaziatura e nell'allineamento per garantire una copertura uniforme e una distribuzione ottimale della pressione su tutto il die della GPU.
L'implementazione di queste funzionalità avanzate è una risposta diretta al flusso termico concentrato delle GPU moderne. Combinando micro-alette per l'efficienza su ampia area con l'impatto di getto per l'intensità del raffreddamento puntuale, i produttori di blocchi possono progettare soluzioni che tengono il passo con valori di potenza termica di progetto (TDP) superiori a 500 watt. Il passaggio da semplici canali a queste strutture ingegnerizzate segna la differenza tra un blocco di raffreddamento che semplicemente funziona e uno che definisce l'avanguardia delle prestazioni termiche.
Controllo qualità e collaudo: garantire planarità, tenute a prova di perdita ed efficienza termica
Il blocco di raffreddamento più finemente lavorato è un fallimento se perde, non stabilisce un contatto adeguato o ha prestazioni scadenti. Pertanto, rigorosi protocolli di controllo qualità e collaudo sono parte integrante del processo di produzione, fungendo da guardiano finale prima che un blocco raggiunga il PC di fascia alta di un cliente.
Verifica dimensionale e della planarità superficiale
La planarità della piastra fredda non è negoziabile. Anche una microscopica curvatura convessa o concava può creare interstizi d'aria tra il blocco e il die della GPU, compromettendo il trasferimento termico. Dopo la lavorazione, i blocchi vengono sottoposti a test di planarità precisi utilizzando strumenti come comparatori a quadrante su tavole di riscontro o, più comunemente, scanner ottici di planarità. Questi scanner utilizzano schemi di interferenza luminosa per creare una mappa topografica della superficie, misurando deviazioni fino a micron (µm). Una specifica tipica per un blocco ad alte prestazioni richiede una planarità entro 0,05 mm o inferiore su tutta l'area di contatto dell'IHS. Qualsiasi blocco al di fuori di questa tolleranza viene ri-lappato (levigato con precisione) o scartato.
Prova di tenuta in pressione
Ogni singolo blocco di raffreddamento deve essere validato come a tenuta stagna. Non si tratta di un semplice controllo visivo. I blocchi vengono sottoposti a prove di decadimento di pressione. I raccordi del blocco vengono sigillati e il blocco viene pressurizzato con aria o un gas inerte a un livello significativamente superiore alla normale pressione di esercizio del circuito (ad esempio, da 1,5 a 2 bar). Il sistema monitora quindi eventuali cali di pressione in un determinato periodo. Un calo indica una perdita, spesso dovuta a una scanalatura per O-ring imperfetta, a una microfrattura causata dalle sollecitazioni della lavorazione o a una guarnizione difettosa in un raccordo filettato. I blocchi che superano il test sono puliti e asciutti; quelli che non lo superano vengono diagnosticati e, se possibile, riparati.
Benchmark delle prestazioni termiche
Mentre i controlli dimensionali garantiscono che il blocco possa essere installato, i test termici ne dimostrano il funzionamento. I produttori utilizzano banchi di prova standardizzati per quantificare le prestazioni. Una testa termica di prova (che simula un die GPU) genera una quantità di calore nota e controllata. Il blocco viene montato con una pasta termica standardizzata e una coppia di serraggio definita, e attraverso di esso viene fatto passare del liquido refrigerante a una temperatura e una portata prestabilite. I sensori misurano la differenza di temperatura tra il liquido refrigerante (∆T) e la fonte di calore. Questi dati vengono utilizzati per calcolare la resistenza termica (in °C/W), la metrica definitiva dell'efficienza di un blocco. Una resistenza inferiore significa prestazioni migliori. Questo test convalida le scelte progettuali, la qualità della lavorazione delle microstrutture e garantisce la coerenza da lotto a lotto. È la prova finale e definitiva che i processi di lavorazione e assemblaggio si sono combinati per creare un prodotto che si comporta come progettato.
Personalizzato vs. Produzione di massa: lavorazione per appassionati e OEM
Il mondo dei water block per GPU si divide in due paradigmi distinti, ciascuno con la propria filosofia di lavorazione, scala e fattori economici: la produzione di massa per gli original equipment manufacturer (OEM) e il mercato personalizzato per gli appassionati di PC.
Blocchi OEM prodotti in massa
Questo ambito è definito dalla scala, dall'efficienza dei costi e dall'affidabilità per un ampio mercato. Si pensi alle soluzioni di raffreddamento preinstallate sulle schede grafiche a liquido dei principali marchi o ai dissipatori all-in-one (AIO) standard. Qui la lavorazione è altamente ottimizzata per i volumi. I processi spesso prevedono la fusione del corpo principale del blocco in alluminio (per gli AIO) o in rame, seguita dall'uso di centri di lavorazione CNC ad alta velocità in linee di produzione automatizzate per rifinire le superfici critiche, forare i raccordi e fresare i profili dei canali. Le tolleranze sono strette ma orientate alla ripetibilità più che alla perfezione assoluta. Il design è solitamente semplificato per la producibilità — canali più larghi, meno microalette ultrafini — per massimizzare la resa e ridurre al minimo i tempi di lavorazione. L'obiettivo principale è produrre migliaia di unità identiche e affidabili a un costo unitario contenuto, rispettando uno standard di prestazioni garantito per il prodotto dell'OEM.
Blocchi personalizzati e di fascia enthusiast
All'estremo opposto dello spettro si colloca il mercato personalizzato, che si rivolge alla comunità del modding e delle prestazioni estreme. Qui l'attenzione si sposta dal costo alle prestazioni assolute, all'estetica e alla compatibilità con modelli specifici e spesso rari di schede grafiche. La lavorazione avviene in lotti più piccoli o addirittura su commissione singola. Produttori come EKWB, Watercool e Bitspower utilizzano la fresatura CNC completa da billette di rame o ottone massiccio, anche per forme complesse, evitando del tutto la fusione per una superiore integrità e definizione del materiale. Ciò consente design audaci: matrici intricate e profonde di microalette, canali luminosi RGB integrati e coperchi in acrilico con elaborati loghi fresati. Le tolleranze sono maniacali e i processi di finitura come la meticolosa lucidatura a mano o la nichelatura multistrato sono comuni. Le lavorazioni sono più lente, lo scarto di materiale è maggiore e il costo lo riflette. Questo settore prospera sull'innovazione, adattandosi rapidamente alle nuove uscite di GPU e spingendo i limiti di ciò che è possibile in lavorazione dei water block per GPU per coloro che considerano il raffreddamento un elemento centrale del proprio sistema.
La dicotomia garantisce che il raffreddamento a liquido rimanga accessibile a livello entry-level pur offrendo un vertice a cui gli appassionati possono aspirare. Entrambi i settori si basano sulla lavorazione di precisione, ma ne applicano le capacità per risolvere sfide aziendali e ingegneristiche fondamentalmente diverse.
Sintesi dei punti chiave
La lavorazione dei blocchi di raffreddamento per GPU è una disciplina sofisticata che trasforma il metallo grezzo in un componente critico per la gestione termica. Inizia con la selezione del materiale giusto — il rame per la sua conduttività senza pari, spesso nichelato per la resistenza alla corrosione, oppure l'alluminio per le applicazioni sensibili ai costi, evitando accuratamente la corrosione galvanica. I processi principali di fresatura CNC, foratura e finitura creano la struttura fondamentale: la piastra fredda per il contatto con il die e i canali per il flusso del liquido refrigerante.
Le tecniche avanzate elevano le prestazioni. Le matrici di microalette, lavorate con utensili minuscoli, creano flusso turbolento e un'enorme superficie per un trasferimento di calore efficiente. Le piastre a impatto a getto utilizzano fori praticati con precisione per dirigere il liquido refrigerante direttamente sui punti caldi, interrompendo lo strato limite termico per la massima intensità di raffreddamento. Queste caratteristiche sono risposte dirette all'estremo flusso termico dei moderni processori grafici.
Nessuna di queste precisioni conta senza un rigoroso controllo qualità. Ogni blocco deve superare test severi per la planarità della piastra fredda (entro centesimi di millimetro), essere sottoposto a prove di tenuta in pressione e essere sottoposto a benchmark termico per verificarne le prestazioni rispetto a una metrica calcolata di resistenza termica. Ciò garantisce affidabilità ed efficacia.
Infine, l'approccio di lavorazione diverge in base al mercato. I blocchi prodotti in serie per gli OEM privilegiano una produzione ad alto volume ed economicamente vantaggiosa con prestazioni affidabili. Al contrario, il mercato degli appassionati di personalizzazione impiega la lavorazione interamente CNC da billettes piene per ottenere prestazioni termiche di picco, un'estetica intricata e il supporto per hardware di nicchia, rappresentando il vertice artigianale dell'arte. Insieme, questi aspetti della lavorazione rendono il raffreddamento a liquido una soluzione praticabile e ad alte prestazioni per le GPU a ogni livello del mondo informatico.
Domande frequenti (FAQ)
Qual è il singolo fattore più importante nelle prestazioni di un blocco per GPU?
Sebbene materiale e design siano cruciali, la qualità del contatto tra la piastra fredda del blocco e il die della GPU è fondamentale. Questa è determinata dalla planarità di lavorazione della piastra e dalla pressione di montaggio. Anche il miglior blocco in rame con micro-alette avrà prestazioni inferiori se la superficie non è perfettamente piatta, creando interstizi d'aria isolanti. Ecco perché i blocchi premium vengono sottoposti a una verifica della planarità così rigorosa.
Posso lavorare da solo un blocco acqua personalizzato per la mia GPU?
Tecnicamente sì, ma è un progetto eccezionalmente impegnativo che richiede competenze ed attrezzature avanzate di lavorazione. Serve una fresatrice CNC adeguata, micro-utensili per le strutture ad alette, una programmazione CAD/CAM precisa e la capacità di eseguire test di tenuta e pressione. Per la maggior parte delle persone, acquistare un blocco lavorato professionalmente e progettato per il proprio modello specifico di GPU è di gran lunga più pratico, affidabile ed economico.
Perché alcuni blocchi sono realizzati da un unico pezzo di metallo (monoblocco) per GPU e VRM, mentre altri sono separati?
Questa è una scelta di design e di lavorazione. Un monoblocco raffredda GPU, VRM (moduli di regolazione della tensione) e talvolta la memoria con un'unica unità, offrendo un'estetica pulita e un loop semplificato. Tuttavia è più grande, più complesso da lavorare e specifico per un modello di scheda grafica. I blocchi separati offrono modularità e possono consentire un raffreddamento più mirato sul die della GPU stesso, ma richiedono più raccordi e tubi. La lavorazione di un monoblocco comporta un'operazione di fresatura più complessa e multilivello per creare diverse profondità di canali per i vari componenti.
In che modo la nichelatura influisce sulle prestazioni e sulla lavorazione?
La nichelatura viene applicata elettrochimicamente dopo la lavorazione del blocco in rame. Aggiunge un sottile strato protettivo che previene l'ossidazione del rame (l'annerimento) e migliora la compatibilità con i liquidi refrigeranti e gli altri metalli del loop. La placcatura riduce leggermente la conduttività termica rispetto al rame nudo, poiché il nichel è meno conduttivo, ma la differenza in uno strato sottile è minima (tipicamente 1-3°C). La lavorazione stessa viene eseguita sul substrato in rame, poiché la placcatura verrebbe distrutta dagli utensili da taglio.
Un blocco con canali del refrigerante più numerosi e più fini è sempre migliore?
Non necessariamente. Sebbene le micro-alette dense aumentino la superficie, aumentano anche la restrizione del flusso (caduta di pressione). La pompa deve essere abbastanza potente da superare questa restrizione e mantenere una portata adeguata attraverso l'intero loop. Si deve trovare un equilibrio. Un blocco con densità estrema di alette potrebbe avere prestazioni superiori su un banco di prova con una potente pompa autonoma, ma potrebbe causare il fallimento complessivo del loop in un sistema con una pompa più debole. Un buon design del blocco ottimizza il trasferimento di calore e una restrizione del flusso gestibile.
Quanto tempo occorre per lavorare un singolo blocco acqua di fascia alta per GPU?
Per un blocco personalizzato di livello enthusiast lavorato da una billette di rame pieno, il tempo totale di lavorazione CNC può variare da 45 minuti a oltre 2 ore per blocco, a seconda della complessità della struttura ad alette, del design del top e dei loghi. Questo non include il tempo per placcatura, lucidatura, pulizia, assemblaggio e collaudo. I blocchi prodotti in serie hanno tempi di ciclo misurati in minuti grazie a percorsi utensile ottimizzati e spesso partendo da forme pre-fuse quasi finite.