
構成刃先(BUE)とは、切りくずとともにきれいに排出されずに切れ刃に付着したアルミニウムのことです。これは実効的な工具形状を変化させ、表面をこすったり引き裂いたりする原因となり、寸法の再現性を低下させます。実用的な診断では、実際の刃先と切りくずを観察し、切削条件、工具形状、材料の状態、クーラントの供給状況を確認します。単に主軸回転数を上げたりインサートを交換したりするだけでは、再発の原因を特定しないまま症状を隠してしまう可能性があります。.
調達およびエンジニアリングのチームにとって、BUEが最も重要となるのは、シール面、軸受嵌合部、外観面、または複数の工程を経て寸法が測定される部位に影響を与える場合です。仕様書では機能的な結果を定義すべきであり、加工現場はそれを生み出すプロセスを管理すべきです。.
設定を変更する前に付着を特定する
圧力と熱の下でアルミニウムが切れ刃に溶着すると、付着した材料が短時間だけ刃先の一部となることがあります。それは成長したり、剥離したり、表面に転写したりする可能性があります。これにより加工中に切削形状が変化するため、プログラムが変わらなくてもパスや部品ごとに仕上げ面が変動することがあります。.
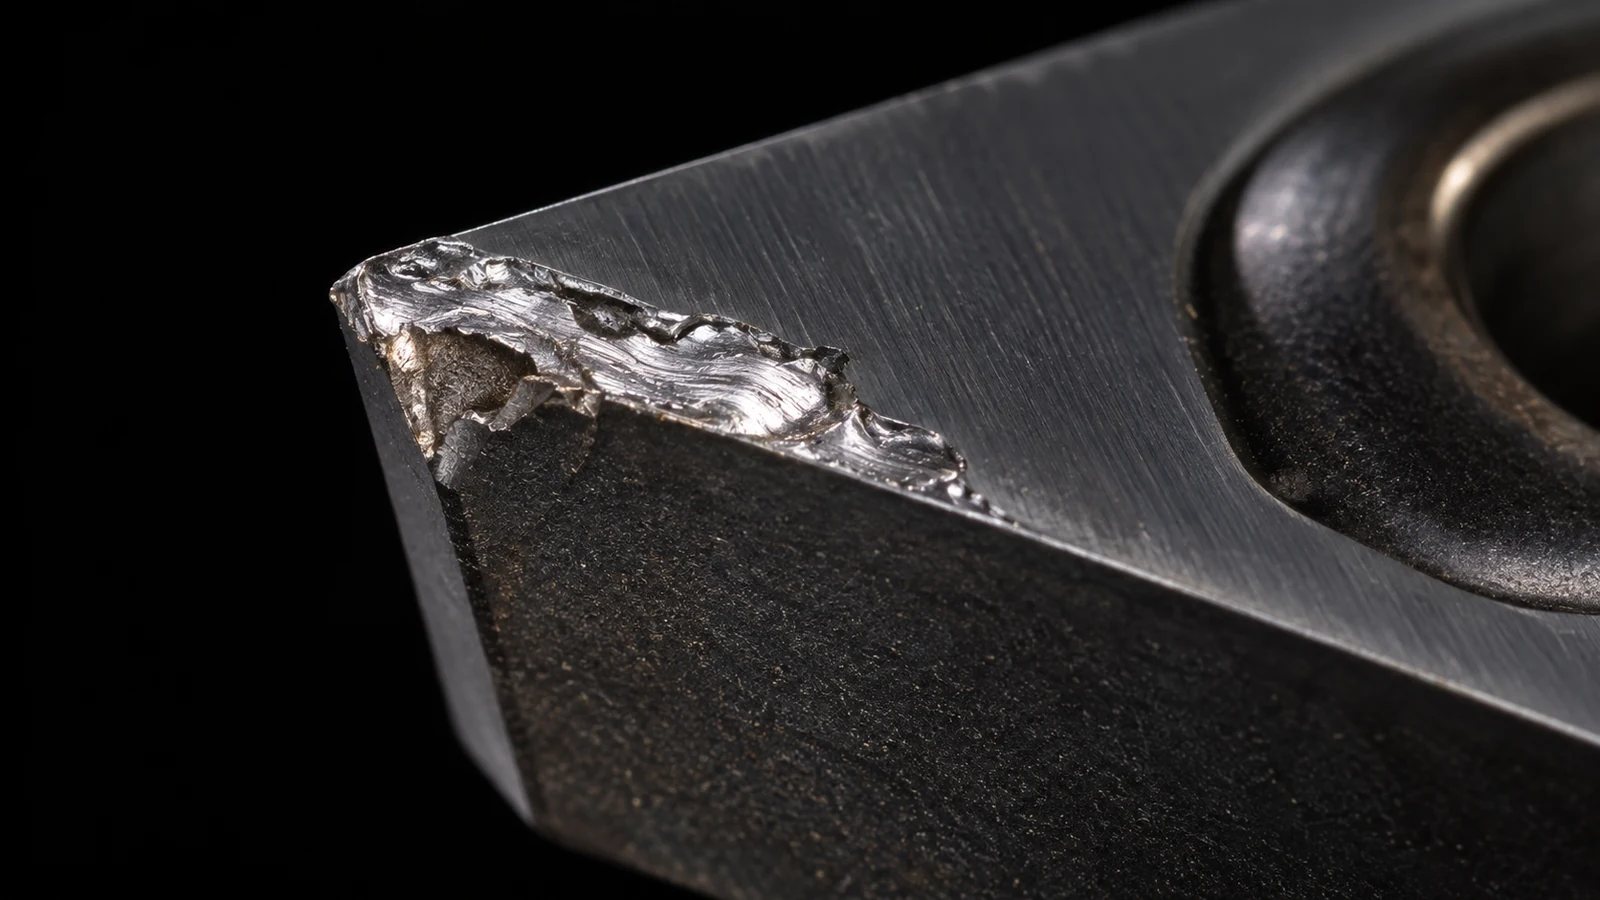
すくい面や切れ刃に盛り上がった材料、こすれたり引き裂かれたりした表面、不安定な切りくずの流れ、短時間の加工後に変化する仕上げ面を探してください。これらの手がかりは示唆的なものであり、決定的なものではありません。付着した材料は欠けた刃先やコーティングの損傷と区別しにくいことがあり、粗い仕上げ面は振れ、びびり、切りくず排出不良、または工具の摩耗によっても生じ得ます。原因を特定する前に、適切な倍率で刃先を検査し、きれいな正常な刃先と比較してください。.
材料の書類から合金と調質状態を記録してください。「アルミニウム」は単一の切削特性ではなく、化学成分、調質、素材形状、および事前の加工履歴によって材料の変形や切りくずの生成の仕方が変わります。当サイトの アルミニウム材料の概要 は、材料の選択と加工上の症状を切り分けるための出発点となります。.
症状と想定される原因を照合する
| 観察されること | 最初に行うべき確認 | 重要な理由 |
|---|---|---|
| 刃先にアルミニウムが付着し、仕上げ面がこすれた状態になる | インサート形状、刃先の鋭さ、速度/送りのバランス、切削部へのクーラント到達状況 | 付着により実効的な切れ刃が変化する |
| 1枚の刃または歯に明らかに多くの付着物が生じている | ツールの振れ、ホルダの清浄度、カッタの損傷、噛み込みの分布 | 不均等な切りくず負荷は単一の刃に過負荷をかける可能性がある |
| 問題はポケットまたは深い形状部から始まる | 切りくず排出、再切削、ツールのリーチ、クーラントのアクセス | 閉じ込められた切りくずが再度切削され、刃先を乱す可能性がある |
| 1つの材料ロットだけが異なる挙動を示す | 合金/調質の識別、素材の供給元、表面状態、証明書およびロットのトレーサビリティ | 材料の状態変化は切りくずの挙動を変える可能性がある |
| 仕上げ面は粗いが、付着は見られない | びびり、たわみ、ツール摩耗、振れ、バリの生成、検査方法 | アルミニウムの仕上げ問題がすべてBUEというわけではない |
表は試験を選ぶために使い、設定に飛びつくためには使わないこと。ツールに不均一な摩耗が見られる場合は、作用端付近の振れを確認し、ホルダとスピンドルのインターフェースを点検する。問題がキャビティ内に局在している場合は、ツールパスと切りくず排出を調べる。材料ロットが変わった場合は、購入時の説明が素材を完全に定義していると仮定せず、実際のグレードと調質を確認する。.
刃先、噛み込み、熱を確認する
ツール形状は中心的な制御要素である。非鉄金属加工用に設計された鋭利で研磨された切れ刃は、鈍い、損傷した、または切削に適さない刃先と比較して、材料の付着を低減できる。コーティングと基材の選択も重要だが、「コーティング済み」が自動的に「アルミニウムに適している」という意味ではない。用途、刃先の前処理、ツールの表面状態は、合金と加工に適合しているべきである。.
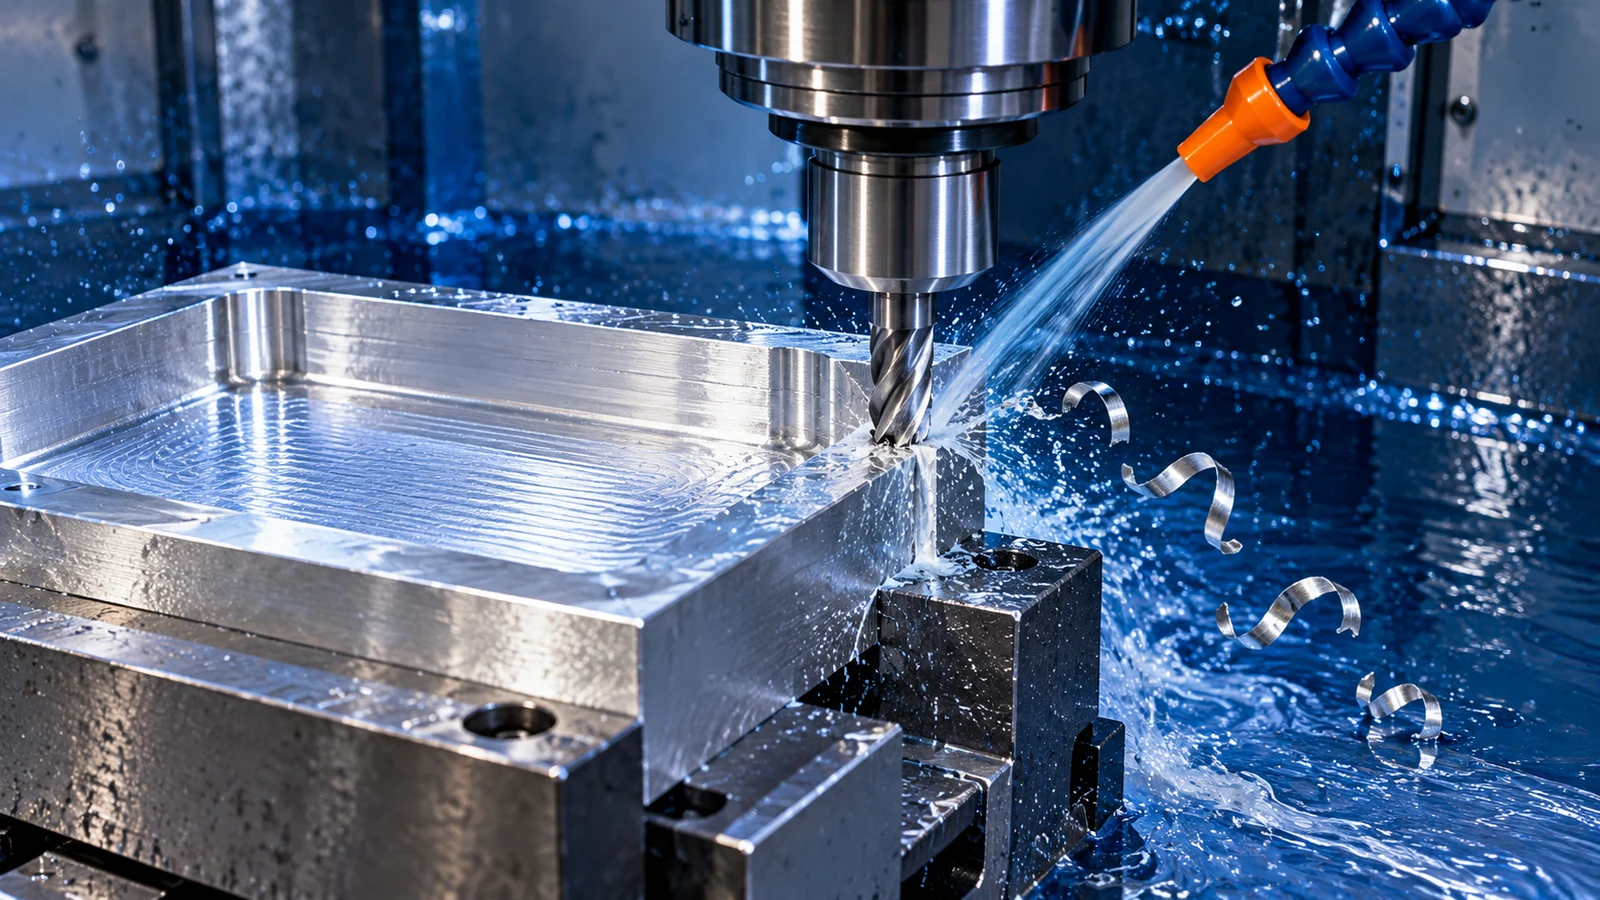
切削条件は、刃先をこすらせるのではなく、せん断させ続けるものでなければならない。仕上げパスでの切りくず厚さが小さすぎる場合、刃先が摩耗している場合、または経路が繰り返し滞留する場合は、なじみ(スミアリング)を助長する可能性がある。一方、速度の変更だけでは、不適切なツール形状や不安定な噛み込みを補うことはできない。速度、1刃あたりの送り、半径方向および軸方向の噛み込み、進入戦略、仕上げ代をまとめて見直し、その後一度に1つの変数のみを変更する。.
切削ゾーンにおいてクーラントと切りくず排出を評価する必要があります。深いポケットの外側にしか届かない流体の流れでは、エッジ周辺に切りくずが詰まるのを防げない場合があります。エアブロー、スルーツール供給、または異なるツールパスが、機械、フィーチャー、および工場の手順に応じて有効な場合があります。万能な単一の方法はありません。 CNCフライス加工能力 このページはプロセスの文脈を提供しますが、正確な経路は依然として部品の形状と図面に適合しなければなりません。.
部品上で結果を検証する
変更後は、1つの切りくずの外観だけでなく、定義された表面とフィーチャーを比較してください。指定された寸法、指示された箇所の表面粗さ、バリの状態、および該当する数量全体での一貫性を確認してください。調整の前後で、同じ測定位置、測定器、および部品の状態を使用してください。表面が機能的な場合は、そのデータム関係と合否基準を文書化してください。.
RFQまたはプロセスレビューの際は、図面のリビジョン、材料のグレードと調質、数量、対象表面、仕上げ要件、および加工後の処理があれば提示してください。外観品質が重要な場合は、「工具痕なし」とだけ書くのではなく、可視領域と許容状態を特定してください。これにより、主観的な好みを曖昧な合否ルールに変えることなく、サプライヤーが切削アクセスと検査を評価しやすくなります。.
構成刃先(BUE)が再発する場合は、エッジと表面の状態を示すサンプルを保存し、安定した運転と比較してください。その証拠は、記録されていないパラメータ変更のリストよりも有用です。目的は、図面に適合する管理された再現可能な切削であり、単に視覚的に改善された1つの品ではありません。.
よくある質問
アルミニウムはBUEを防ぐために常に高い切削速度が必要ですか?
いいえ。速度は付着に影響を与える可能性がありますが、結果は刃先の鋭さ、切りくず厚さ、工具形状、材料の状態、噛み込み、およびクーラントのアクセスにも依存します。設定を採用する前に、実際の加工で原因を確認してください。.
研磨またはコーティングされたカッターは構成刃先を排除できますか?
適切な用途ではその傾向を低減できますが、排除を保証することはできません。鈍い刃先、振れ、切りくずの詰まり、こすれ、または材料の変化は、依然として不安定な切削を引き起こす可能性があります。.
アルミニウム表面のむしれはBUEの証拠ですか?
いいえ。びびり、工具のたわみ、振れ、切りくずの再切削、および刃先の損傷は類似して見えることがあります。判断する前に工具を検査し、表面欠陥の位置とパターンを比較してください。.