
Введение: Искусство точности обработки охлаждающего блока GPU
В мире высоких ставок производительности ПК, где важен каждый кадр и каждый мегагерц, борьба с теплом не прекращается ни на минуту. В самом сердце этой тепловой войны находится компонент выдающейся инженерии: охлаждающий блок GPU. Это не просто кусок металла, а тщательно изготовленное микроинженерное чудо, характеристики которого определяются точной наукой его создания. Процесс обработки охлаждающего блока GPU — это не просто этап производства; это основополагающее искусство, превращающее сырьё в главный интерфейс между раскалённым графическим процессором и охлаждающей жидкостью, которая его укрощает. Это искусство точности балансирует гидродинамику, теплопроводность и механическую целостность, требуя допусков, измеряемых в микронах. Путь от цельного блока меди или алюминия до сложного лабиринта каналов и рёбер — свидетельство передового производства, где качество реза напрямую определяет тишину, стабильность и запас для разгона высококлассной игровой системы или рабочей станции.
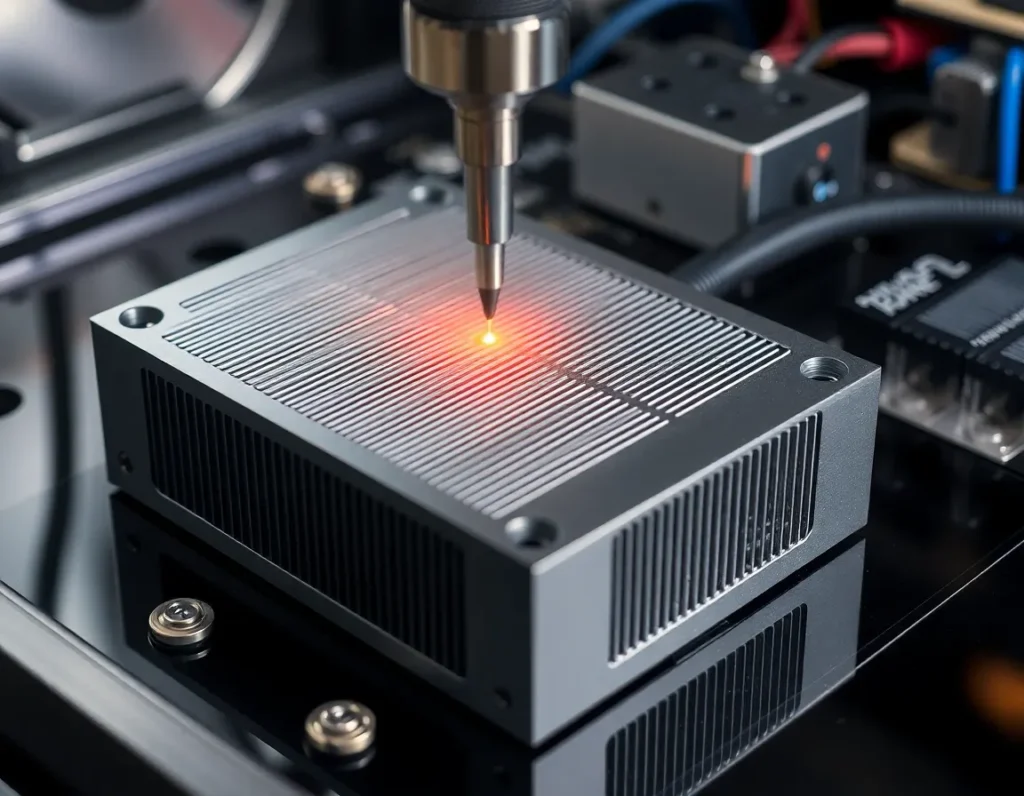
Что такое охлаждающий блок GPU? Анатомия и основная функция
Охлаждающий блок GPU, часто называемый водоблоком в контурах кастомного жидкостного охлаждения, представляет собой теплообменник прямого контакта. Его основная функция — отводить отработанную тепловую энергию от кристалла графического процессора (GPU), а также связанных компонентов, таких как VRAM и VRM, и эффективно передавать её в протекающий хладагент. В отличие от громоздких воздушных кулеров, он достигает этого за счёт плотного контакта металл-металл и оптимизированных путей потока жидкости.
Анатомически типичный полноразмерный блок GPU состоит из нескольких ключевых слоёв:
- Холодная пластина: Это сердце блока. Это плоская обработанная металлическая пластина, которая прилегает непосредственно к чипу GPU. На её нижней стороне расположен точно обработанный массив микрорёбер, штырьков или каналов, создающих огромную площадь поверхности для передачи тепла хладагенту.
- Пластина струйного орошения или распределения: Часто интегрирована в конструкцию холодной пластины или выполнена отдельным слоем; этот компонент управляет потоком хладагента. Он использует ряд входных отверстий и микросопел, чтобы с силой направлять хладагент на самые горячие участки холодной пластины, разрушая пограничные слои и максимизируя теплообмен.
- Основной корпус или верхняя пластина: Этот конструктивный компонент герметизирует охлаждающую камеру. В нём расположены входной и выходной порты для трубок с хладагентом, и часто он имеет эстетические элементы, такие как акриловые окна или замысловатые фрезерованные на ЧПУ узоры. Он должен быть достаточно жёстким, чтобы выдерживать усилие зажима и внутреннее давление жидкости без деформации.
- Крепёжные элементы и термоинтерфейс: Система винтов, задних пластин и стоек обеспечивает равномерное и надёжное прижимное усилие. Между холодной пластиной и кристаллом GPU наносится высокоэффективная термопаста или термопрокладка для заполнения микроскопических неровностей и обеспечения оптимальной теплопередачи.
По сути, водоблок представляет собой герметичную микрофлюидную систему под давлением, в которой теплоноситель вынужден поглощать тепло как можно быстрее, прежде чем быть отведённым к радиатору. Эффективность всей этой системы закладывается в процессе механической обработки.
Критическая роль механической обработки в производительности жидкостного охлаждения
Разрыв в производительности между средним и исключительным решением для жидкостного охлаждения почти полностью формируется в ходе механической обработки. Этот этап определяет фундаментальные физические свойства, от которых зависят тепловые и гидравлические характеристики. Три фактора, зависящие от механической обработки, имеют первостепенное значение: плоскостность поверхности, геометрия каналов и герметичность уплотнений.
Во-первых, плоскостность контактной поверхности холодной пластины не подлежит обсуждению. Кристалл GPU обычно имеет площадь всего несколько сотен квадратных миллиметров. Любая микроскопическая деформация или неровность холодной пластины создаёт воздушные зазоры, которые являются ужасными теплоизоляторами. Высокоточная механическая обработка и последующая доводка обеспечивают почти идеально плоскую поверхность, позволяя термоинтерфейсному материалу сформировать тонкий однородный слой для беспрепятственной передачи тепла.
Во-вторых, геометрия внутренних охлаждающих структур — рёбер, штырьков и каналов — является прямым результатом возможностей механической обработки. Плотность, высота и толщина этих элементов определяют тепловые характеристики водоблока и сопротивление потоку. Более тонкие и плотные микроребра обеспечивают большую площадь поверхности для теплообмена, но ограничивают поток теплоносителя, требуя большего давления насоса. Процесс механической обработки должен формировать эти деликатные элементы с острыми, чистыми кромками и постоянными размерами; заусенцы или отклонения могут создавать застойные зоны потока, увеличивать перепад давления и задерживать пузырьки воздуха, серьёзно снижая эффективность.
Наконец, механическая обработка определяет уплотнительные поверхности. Сопрягаемые поверхности между холодной пластиной, канавками под O-кольца и верхней пластиной должны быть безупречно гладкими и параллельными. Любой дефект здесь может привести к утечкам, которые катастрофичны для ПК. Точность глубины и ширины канавки под O-кольцо обеспечивает правильное сжатие силиконового уплотнения, создавая надёжный долговечный барьер против теплоносителя под высоким давлением. Короче говоря, механическая обработка превращает теоретическую конструкцию в физический объект, который должен одновременно превосходно работать в отношении теплопроводности, гидродинамики и механической надёжности.
Основные процессы механической обработки: фрезерование с ЧПУ, сверление и отделка
Создание водоблока для GPU основано преимущественно на механической обработке с числовым программным управлением (ЧПУ) — субтрактивном производственном процессе, при котором заранее запрограммированное программное обеспечение управляет перемещением заводских инструментов и оборудования. Это обеспечивает требуемую экстремальную точность и повторяемость.
Фрезерование с ЧПУ
Фрезерование с ЧПУ — основной процесс. Блок металла (“заготовка”) закрепляется на подвижном столе, а вращающийся многозубый режущий инструмент удаляет материал. Для водоблоков GPU это происходит в несколько этапов и по нескольким осям. 3-осевое фрезерование распространено для более простых геометрий, но 5-осевое фрезерование часто применяется для сложных полноразмерных водоблоков со встроенными каналами и точками крепления на нескольких плоскостях. В процессе фрезерования создаются канавки под O-кольца, резьба штуцеров, отверстия под крепёжные винты, основная полость для теплоносителя и внешние эстетические элементы. Наиболее критичная фрезерная операция — создание массива микроребер на холодной пластине. Для этого требуются специализированные микроинструменты, часто диаметром менее 1 мм, движущиеся на высоких скоростях с минимальной вибрацией, чтобы предотвратить поломку инструмента и обеспечить точность размеров.
Сверление с ЧПУ
В то время как при фрезеровании используются вращающиеся фрезы, сверление создаёт круглые отверстия. В производстве водоблоков сверление с ЧПУ точно применяется для входного и выходного патрубков, соединяющихся с трубками теплоносителя. Эти отверстия должны быть идеально перпендикулярными и гладко обработанными для обеспечения хорошего уплотнения с фитингами. Глубокое сверление также может использоваться для создания внутренних вертикальных проходов в многослойных конструкциях водоблоков для распределения теплоносителя.
Отделочные процессы
После удаления основного металла важны несколько отделочных этапов:
- Удаление заусенцев: Ручное или автоматизированное удаление мельчайших заусенцев или “заусенцев”, оставленных режущими инструментами, особенно критично внутри каналов для жидкости, чтобы обеспечить плавный ламинарный поток.
- Притирка/шлифование: Контактная поверхность GPU часто притирается вручную или шлифуется машинным способом на идеально плоской плите с последовательно всё более мелкими абразивами. Это обеспечивает зеркально гладкую отделку, необходимую для оптимального термического контакта.
- Очистка: Интенсивная ультразвуковая очистка в специальных растворах удаляет всё машинное масло, металлическую пыль и абразивные частицы из сложных внутренних каналов. Любые остатки загрязнили бы охлаждающую жидкость и ухудшили бы производительность.
- Гальваническое покрытие поверхности (если применимо): Для блоков, использующих медь с никелевым покрытием, обработанный медный компонент проходит процесс электрохимического осаждения для нанесения слоя никеля для коррозионной стойкости и эстетики, перед финальной очисткой.
Эта симфония процессов финишной обработки с ЧПУ и ручных операций гарантирует, что блок не просто имеет правильную форму, но и гидравлически гладок, термически оптимален и безупречно чист.
Выбор материала для блоков охлаждения GPU: медь, никель и алюминий
Выбор материала — это фундаментальное инженерное решение в обработки охлаждающего блока GPU, , напрямую балансируя между термической производительностью, коррозионной стойкостью, весом, стоимостью и технологичностью.
Медь (Cu)
Медь — бесспорный король термической производительности для блоков охлаждения. С теплопроводностью примерно 385-400 Вт/(м·К) она передаёт тепло от кристалла GPU к охлаждающей жидкости эффективнее, чем любой другой практичный металл. Она также относительно легко обрабатывается, что позволяет создавать острые, тонкие микроребра. Почти все высокопроизводительные блоки используют медную холодную пластину. Её основные недостатки — склонность к окислению (образованию патины) и подверженность гальванической коррозии при сочетании с алюминием в одном контуре без надлежащих ингибиторов. Она также плотная и дорогая.
Никель (Ni) — почти всегда покрытие
Блоки из чистого никеля встречаются крайне редко из-за стоимости и сложности обработки. Вместо этого никель используется как гальванически осаждённый поверхностный слой над медной подложкой. Никелевое покрытие, обычно толщиной 5-15 микрон, служит двум основным целям: коррозионной стойкости и эстетике. Оно образует твёрдый, стабильный барьер, защищающий нижележащую медь от окисления и гальванической коррозии. Оно также обеспечивает характерную блестящую серебристую отделку, которую предпочитают многие энтузиасты. Покрытие должно наноситься равномерно и идеально сцепляться; любая пористость или отслаивание могут обнажить медь и привести к локальной коррозии. Хотя никель имеет более низкую теплопроводность (~90 Вт/(м·К)), чем медь, слой настолько тонок, что его влияние на общее термическое сопротивление минимально.
Алюминий (Al)
Алюминий с теплопроводностью около 160–200 Вт/(м·К) значительно уступает меди по чистой тепловой эффективности. Однако он существенно легче, дешевле и проще в массовом производстве методами литья и механической обработки. Его применение почти исключительно ограничено системами жидкостного охлаждения «всё в одном» (AIO) и решениями начального уровня, где стоимость и вес являются основными ограничениями. Критически важное правило в жидкостном охлаждении — никогда не смешивать алюминиевые и медные компоненты в одном контуре без специального хладагента, поскольку разница электрохимических потенциалов вызовет быструю гальваническую коррозию, засоряющую рёбра и разрушающую водоблоки.
Выбор материала напрямую влияет на стратегию механической обработки. Более мягкая медь допускает более агрессивные режимы резания и более тонкие детали, но требует осторожности во избежание вырывов. Алюминий обрабатывается быстро и чисто, но может быть вязким, что требует острых инструментов и определённых подач. Выбранный материал в конечном счёте задаёт потолок потенциальной тепловой эффективности водоблока, который процесс механической обработки затем стремится полностью реализовать.
Продвинутые методы: микроребристые структуры и пластины с импинджментным охлаждением
За пределами базового фрезерования и сверления простой холодной пластины и каналов лежит область продвинутых обработки охлаждающего блока GPU. Здесь точность современной ЧПУ-технологии используется не только для создания пути для хладагента, но и для инженерии микроскопической турбулентности и прямых высокоскоростных воздействий жидкости, которые кардинально усиливают отвод тепла. Два метода стоят на переднем крае высокопроизводительного охлаждения: массивы микроребер и пластины с импинджментным охлаждением.
Массивы микроребер
Представьте, что гладкое дно канала для хладагента заменено плотным лесом микроскопических рёбер. Это принцип, лежащий в основе массивов микроребер. Используя специализированные микроинструменты, часто диаметром от 0,2 до 0,5 мм, станки с ЧПУ вырезают сотни таких крошечных рёбер непосредственно в медной или никелированной медной холодной пластине. Цель многообразна. Во-первых, они резко увеличивают площадь поверхности в прямом контакте с хладагентом, обеспечивая больше “площади” для передачи тепла в жидкость. Во-вторых, и что более важно, они разрушают ламинарный поток — плавное, слоистое движение жидкости, которое плохо передаёт тепло. Рёбра заставляют хладагент переходить в турбулентное состояние, постоянно перемешивая более горячую жидкость у металла с более холодной жидкостью в центре канала. Эта турбулентность гарантирует, что тепловая ёмкость хладагента будет полностью использована до его выхода из водоблока. Обработка этих рёбер требует исключительно жёстких станков, высоких скоростей шпинделя и сложных стратегий траекторий инструмента для предотвращения отклонения и поломки инструмента, что представляет собой вершину прецизионного производства в решениях для охлаждения.
Импинджментное охлаждение
В то время как микроребра работают над созданием турбулентности на широкой площади, импинджментное охлаждение — это метод точечного, агрессивного охлаждения. В этой конструкции охлаждающий блок включает вторичную пластину (импинджментную пластину), расположенную между входом и холодной пластиной. Эта импинджментная пластина обрабатывается с массивом точных отверстий малого диаметра. Когда хладагент под давлением продавливается через эти отверстия, он превращается в множество высокоскоростных струй, которые бьют непосредственно в самые горячие зоны холодной пластины — обычно в области, совпадающие с ядрами кристалла GPU. Это мощное воздействие смывает изолирующий пограничный слой более горячей жидкости, который естественно прилипает к поверхности металла, достигая одних из самых высоких возможных коэффициентов теплопередачи в жидкостном охлаждении. Отработанная жидкость затем течёт в стороны в окружающие каналы с микроребрами для дальнейшего рассеивания тепла перед выходом. Обработка импинджментной пластины требует предельной точности диаметра отверстий, их шага и совмещения для обеспечения равномерного покрытия и оптимального распределения давления по всему кристаллу GPU.
Реализация этих продвинутых функций является прямым ответом на концентрированный тепловой поток современных GPU. Сочетая микроребра для эффективности на большой площади с импинджментным охлаждением для интенсивности точечного охлаждения, производители водоблоков могут проектировать решения, которые не отстают от показателей проектной тепловой мощности (TDP), превышающих 500 ватт. Переход от простых каналов к этим инженерным структурам означает разницу между охлаждающим блоком, который просто работает, и тем, который определяет передний край тепловой производительности.
Контроль качества и испытания: обеспечение плоскостности, герметичности уплотнений и тепловой эффективности
Самый сложно обработанный охлаждающий блок — это провал, если он протекает, не обеспечивает надлежащего контакта или работает плохо. Поэтому строгие протоколы контроля качества и испытаний являются неотъемлемой частью производственного процесса, выступая в роли финального привратника перед тем, как блок попадёт в высококлассный ПК заказчика.
Проверка размеров и плоскостности поверхности
Плоскостность холодной пластины не подлежит обсуждению. Даже микроскопическая выпуклая или вогнутая деформация может создать воздушные зазоры между блоком и кристаллом GPU, что катастрофически снизит теплопередачу. После механической обработки блоки проходят точную проверку плоскостности с использованием таких инструментов, как индикаторы часового типа на поверочных плитах или, что чаще, оптических сканеров плоскостности. Эти сканеры используют интерференционные картины света для создания топографической карты поверхности, измеряя отклонения вплоть до микрометров (мкм). Типичная спецификация высокопроизводительного блока требует плоскостности в пределах 0,05 мм или менее по всей площади контакта с IHS. Любой блок, выходящий за этот допуск, подвергается повторной притирке (прецизионному шлифованию до плоскости) или отправляется в брак.
Испытание на герметичность под давлением
Каждый охлаждающий блок должен быть проверен на герметичность. Это не простая визуальная проверка. Блоки подвергаются испытанию на падение давления. Патрубки блока герметизируются, и он нагнетается воздухом или инертным газом до уровня, значительно превышающего нормальное рабочее давление контура (например, 1,5–2 бар). Затем система отслеживает любое падение давления за заданный период. Падение указывает на утечку, часто из-за несовершенного паза под O-кольцо, микротрещины от механического напряжения при обработке или неисправного уплотнения в резьбовом фитинге. Прошедшие проверку блоки чистые и сухие; неисправные диагностируются и, если возможно, ремонтируются.
Сравнительное тестирование тепловых характеристик
Хотя размерный контроль гарантирует, что блок можно установить, тепловые испытания доказывают, что он работает. Производители используют стандартизированные испытательные стенды для количественной оценки производительности. Тепловой испытательный блок (имитирующий кристалл GPU) генерирует известное контролируемое количество тепла. Блок устанавливается со стандартизированной термопастой и заданным моментом затяжки, и через него пропускается теплоноситель с заданной температурой и расходом. Датчики измеряют разницу температур между теплоносителем (∆T) и источником тепла. Эти данные используются для расчёта теплового сопротивления (в °C/Вт) — главного показателя эффективности блока. Меньшее сопротивление означает лучшую производительность. Это тестирование подтверждает правильность конструктивных решений, качество обработки микроэлементов и обеспечивает стабильность от партии к партии. Это окончательное, неопровержимое доказательство того, что процессы обработки и сборки объединились для создания продукта, работающего так, как было спроектировано.
Кастомные и массовые: обработка для энтузиастов и OEM-производителей
Мир водяных блоков для GPU делится на две различные парадигмы, каждая со своей философией обработки, масштабом и экономическими факторами: массовое производство для производителей оригинального оборудования (OEM) и кастомный рынок для энтузиастов ПК.
Массовые OEM-блоки
Эта область определяется масштабом, экономичностью и надёжностью для широкого рынка. Вспомните системы охлаждения, предустановленные на видеокартах с жидкостным охлаждением от крупных брендов, или стандартные системы «всё в одном» (AIO). Здесь обработка тщательно оптимизирована для больших объёмов. Процессы часто включают литьё основного корпуса блока из алюминия (для AIO) или меди, а затем использование высокоскоростных обрабатывающих центров с ЧПУ на автоматизированных производственных линиях для финишной обработки критических поверхностей, сверления патрубков и фрезерования рисунка каналов. Допуски жёсткие, но ориентированы на повторяемость, а не на абсолютное совершенство. Конструкция обычно упрощается для технологичности — более широкие каналы, меньше ультратонких микрорёбер — чтобы максимизировать выход годных изделий и минимизировать время обработки. Основная цель — производить тысячи идентичных надёжных изделий при низкой стоимости за единицу, соответствуя гарантированному стандарту производительности продукта OEM.
Кастомные блоки и блоки для энтузиастов
На противоположном конце спектра находится кастомный рынок, обслуживающий сообщество моддеров и любителей экстремальной производительности. Здесь акцент смещается со стоимости на предельную производительность, эстетику и совместимость с конкретными, часто редкими, моделями видеокарт. Обработка выполняется небольшими партиями или даже в виде единичных заказов. Такие производители, как EKWB, Watercool и Bitspower, используют полную обработку на ЧПУ из цельных заготовок меди или латуни даже для сложных форм, полностью избегая литья ради превосходной целостности материала и детализации. Это позволяет создавать смелые конструкции: замысловатые глубокие массивы микрорёбер, встроенные каналы подсветки RGB и акриловые крышки с замысловатыми фрезерованными логотипами. Допуски соблюдаются с одержимостью, а отделочные процессы, такие как тщательная ручная полировка или многослойное никелирование, являются обычным делом. Производственные циклы медленнее, отходы материала выше, и стоимость это отражает. Этот сектор процветает за счёт инноваций, быстро адаптируясь к новым релизам GPU и раздвигая границы возможного в обработки охлаждающего блока GPU для тех, кто рассматривает охлаждение как центральный элемент своей сборки.
Эта дихотомия гарантирует, что жидкостное охлаждение остаётся доступным на начальном уровне, одновременно предоставляя энтузиастам вершину, к которой можно стремиться. Оба сектора полагаются на прецизионную обработку, но применяют её возможности для решения принципиально разных бизнес- и инженерных задач.
Краткое изложение ключевых моментов
Обработка охлаждающих блоков для GPU — это сложная дисциплина, превращающая сырой металл в критически важный компонент терморегулирования. Она начинается с выбора правильного материала — меди за её непревзойдённую теплопроводность, часто никелированной для коррозионной стойкости, или алюминия для применений, чувствительных к стоимости, с тщательным избеганием гальванической коррозии. Основные процессы фрезерования, сверления и отделки на ЧПУ создают фундаментальную структуру: холодную пластину для контакта с кристаллом и каналы для потока теплоносителя.
Передовые методы повышают производительность. Массивы микрорёбер, обработанные крошечными инструментами, создают турбулентный поток и огромную площадь поверхности для эффективной теплопередачи. Пластины струйного удара используют точно просверленные отверстия для направления теплоносителя непосредственно на горячие точки, разрушая тепловой пограничный слой для максимальной интенсивности охлаждения. Эти элементы являются прямым ответом на экстремальный тепловой поток современных графических процессоров.
Ни одна из этих точностей не имеет значения без строгого контроля качества. Каждый блок должен пройти строгие испытания на плоскостность холодной пластины (в пределах сотых долей миллиметра), пройти испытание на герметичность под давлением и быть подвергнут тепловому тестированию для проверки его производительности по расчётному показателю теплового сопротивления. Это обеспечивает надёжность и эффективность.
Наконец, подход к обработке различается в зависимости от рынка. Массовые блоки для OEM-производителей отдают приоритет крупносерийному, экономически эффективному производству с надёжной производительностью. Напротив, кастомный рынок для энтузиастов использует полную обработку на ЧПУ из цельных заготовок для достижения пиковой тепловой производительности, замысловатой эстетики и поддержки нишевого оборудования, представляя собой ремесленную вершину мастерства. Вместе эти грани обработки делают жидкостное охлаждение жизнеспособным и высокопроизводительным решением для GPU на любом уровне вычислительного мира.
Часто задаваемые вопросы (FAQ)
Какой единственный наиболее важный фактор в производительности водоблока для GPU?
Хотя материал и конструкция имеют решающее значение, качество контакта между холодной пластиной водоблока и кристаллом GPU имеет первостепенное значение. Это определяется точностью обработки плоскости пластины и усилием прижима. Даже лучший медный водоблок с микроребрами будет работать хуже, если поверхность не идеально плоская, что создает изолирующие воздушные зазоры. Именно поэтому премиальные водоблоки проходят такую строгую проверку плоскостности.
Могу ли я изготовить собственный водоблок для GPU?
Технически да, но это исключительно сложный проект, требующий продвинутых навыков и оборудования для механообработки. Вам нужен производительный фрезерный станок с ЧПУ, микроинструменты для структур ребер, точное программирование CAD/CAM и способность проводить испытания на герметичность и давление. Для большинства покупка профессионально изготовленного водоблока, разработанного для конкретной модели GPU, гораздо практичнее, надежнее и экономичнее.
Почему некоторые водоблоки изготавливаются из цельного куска металла (моноблок) для GPU и VRM, а другие — раздельные?
Это выбор конструкции и обработки. Моноблок охлаждает GPU, VRM (модули регулирования напряжения) и иногда память одним блоком, обеспечивая чистую эстетику и упрощенный контур. Однако он крупнее, сложнее в изготовлении и специфичен для одной модели видеокарты. Раздельные водоблоки обеспечивают модульность и могут позволить более сфокусированное охлаждение самого кристалла GPU, но требуют больше фитингов и трубок. Изготовление моноблока включает более сложную многоуровневую фрезерную операцию для создания каналов различной глубины для разных компонентов.
Как никелирование влияет на производительность и обработку?
Никелирование наносится электрохимическим способом после изготовления медного водоблока. Оно добавляет тонкий защитный слой, который предотвращает окисление меди (потускнение) и улучшает совместимость с охлаждающими жидкостями и другими металлами контура. Покрытие немного снижает теплопроводность по сравнению с чистой медью, поскольку никель менее теплопроводен, но разница в тонком слое минимальна (обычно 1-3°C). Сама обработка выполняется на медной подложке, так как покрытие было бы разрушено режущими инструментами.
Всегда ли лучше водоблок с большим количеством более тонких каналов охлаждающей жидкости?
Не обязательно. Хотя плотные микроребра увеличивают площадь поверхности, они также увеличивают гидравлическое сопротивление (перепад давления). Ваш насос должен быть достаточно мощным, чтобы преодолеть это сопротивление и поддерживать достаточный расход через весь контур. Необходимо найти баланс. Водоблок с экстремальной плотностью ребер может показать лучшие результаты на испытательном стенде с мощным отдельным насосом, но может вызвать общий отказ контура в системе со слабым насосом. Хорошая конструкция водоблока оптимизирует теплоотдачу и приемлемое гидравлическое сопротивление.
Сколько времени занимает изготовление одного высококлассного водоблока для GPU?
Для индивидуального водоблока энтузиастского класса, изготовленного из цельной медной заготовки, общее время обработки на ЧПУ может составлять от 45 минут до более 2 часов на блок, в зависимости от сложности структуры ребер, конструкции верхней части и логотипов. Это не включает время на нанесение покрытия, полировку, очистку, сборку и испытания. У серийно выпускаемых водоблоков время цикла измеряется минутами благодаря оптимизированным траекториям инструмента и часто исходным предварительно отлитым заготовкам, близким к конечной форме.