
Introduction : l'art de la précision dans l'usinage des blocs de refroidissement GPU
Dans le monde à enjeux élevés des performances PC, où chaque image et chaque mégahertz comptent, la bataille contre la chaleur est implacable. Au cœur de cette guerre thermique se trouve un composant d'une ingénierie remarquable : le bloc de refroidissement GPU. Plus qu'un simple morceau de métal, c'est une merveille de micro-ingénierie méticuleusement conçue, dont les performances sont dictées par la science exigeante de sa création. Le processus d' usinage des blocs de refroidissement GPU n'est pas une simple étape de fabrication ; c'est l'art fondamental qui transforme les matières premières en l'interface principale entre un processeur graphique brûlant et le liquide de refroidissement qui le dompte. Cet art de la précision équilibre dynamique des fluides, conductivité thermique et intégrité mécanique, exigeant des tolérances mesurées en microns. Le parcours d'un bloc massif de cuivre ou d'aluminium vers un labyrinthe complexe de canaux et d'ailettes témoigne d'une fabrication avancée, où la qualité de la coupe se traduit directement par le silence, la stabilité et la marge d'overclocking d'une configuration de jeu ou d'une station de travail haut de gamme.
Qu'est-ce qu'un bloc de refroidissement GPU ? Anatomie et fonction essentielle
Un bloc de refroidissement GPU, souvent appelé water block dans les boucles de refroidissement liquide personnalisées, est un échangeur de chaleur à contact direct. Sa fonction essentielle est de capter l'énergie thermique résiduelle de la puce du processeur graphique (GPU), ainsi que des composants associés comme la VRAM et les VRM, et de la transférer efficacement vers un liquide de refroidissement en circulation. Contrairement aux encombrants refroidisseurs à air, il y parvient grâce à un contact intime métal-métal et à des chemins d'écoulement du liquide optimisés.
Sur le plan anatomique, un bloc GPU à couverture complète typique se compose de plusieurs couches clés :
- Plaque froide : C'est le cœur du bloc. Il s'agit d'une plaque métallique plate et usinée qui repose directement sur la puce GPU. Sa face inférieure présente un réseau précisément usiné de micro-ailettes, de picots ou de canaux qui créent une vaste surface d'échange thermique avec le liquide de refroidissement.
- Plaque à jets d'impact ou de distribution : Souvent intégré à la conception de la plaque froide ou constituant une couche distincte, ce composant gère l'écoulement du liquide de refroidissement. Il utilise une série d'entrées et de micro-buses pour diriger avec force le liquide de refroidissement vers les zones les plus chaudes de la plaque froide, en brisant les couches limites et en maximisant l'échange thermique.
- Boîtier principal ou plaque supérieure : Ce composant structurel scelle la chambre de refroidissement. Il contient les ports d'entrée et de sortie pour les tubes de liquide de refroidissement et présente souvent des éléments esthétiques comme des fenêtres en acrylique ou des conceptions complexes fraisées par CNC. Il doit être suffisamment rigide pour résister à la pression de serrage et à la pression interne du fluide sans se déformer.
- Matériel de montage et interface thermique : Un système de vis, de plaques arrière et d'entretoises garantit une pression de montage uniforme et sûre. Entre la plaque froide et le die du GPU, une pâte ou un pad thermique haute performance est appliqué pour combler les imperfections microscopiques et assurer une conduction thermique optimale.
En substance, le bloc est un système à micro-canaux scellé et sous pression où le liquide de refroidissement est forcé d'absorber la chaleur le plus rapidement possible avant d'être évacué vers un radiateur. L'efficacité de l'ensemble de ce système naît du processus d'usinage.
Le rôle critique de l'usinage dans les performances du refroidissement liquide
L'écart de performance entre une solution de refroidissement liquide moyenne et une solution exceptionnelle se forge presque entièrement lors de l'usinage. Cette étape détermine les propriétés physiques fondamentales qui régissent les performances thermiques et hydrauliques. Trois facteurs dépendant de l'usinage sont primordiaux : la planéité de surface, la géométrie des canaux et l'intégrité des joints.
Premièrement, la planéité de la surface de contact de la plaque froide est non négociable. Un die de GPU ne couvre généralement que quelques centaines de millimètres carrés. Toute déformation ou irrégularité microscopique de la plaque froide crée des poches d'air, qui sont d'excellents isolants thermiques. Un usinage de haute précision suivi d'un rodage garantit une surface quasi parfaitement plane, permettant au matériau d'interface thermique de former une couche mince et uniforme pour un transfert de chaleur sans entrave.
Deuxièmement, la géométrie des structures de refroidissement internes — les ailettes, les picots et les canaux — est le produit direct de la capacité d'usinage. La densité, la hauteur et l'épaisseur de ces éléments définissent les performances thermiques du bloc et sa résistance à l'écoulement. Des micro-ailettes plus fines et plus denses offrent une plus grande surface d'échange thermique mais restreignent le débit du liquide de refroidissement, nécessitant une pression de pompe plus élevée. Le processus d'usinage doit sculpter ces éléments délicats avec des arêtes nettes et propres et des dimensions constantes ; les bavures ou les variations peuvent créer des zones mortes d'écoulement, augmenter la perte de charge et piéger des bulles d'air, ce qui nuit gravement à l'efficacité.
Enfin, l'usinage définit les surfaces d'étanchéité. Les faces de contact entre la plaque froide, les gorges de joint torique et la plaque supérieure doivent être parfaitement lisses et parallèles. Toute imperfection à cet endroit peut entraîner des fuites, qui sont catastrophiques dans un PC. La précision de la profondeur et de la largeur de la gorge du joint torique garantit que le joint en silicone se comprime correctement, créant une barrière fiable et durable contre le liquide de refroidissement sous haute pression. En bref, l'usinage transforme un design théorique en un objet physique qui doit exceller simultanément en conduction thermique, en dynamique des fluides et en fiabilité mécanique.
Procédés d'usinage principaux : fraisage CNC, perçage et finition
La création d'un bloc de refroidissement pour GPU est dominée par l'usinage à commande numérique par ordinateur (CNC), un procédé de fabrication soustractive où un logiciel préprogrammé dicte le mouvement des outils et des machines de l'usine. Cela permet la précision et la répétabilité extrêmes requises.
Fraisage CNC
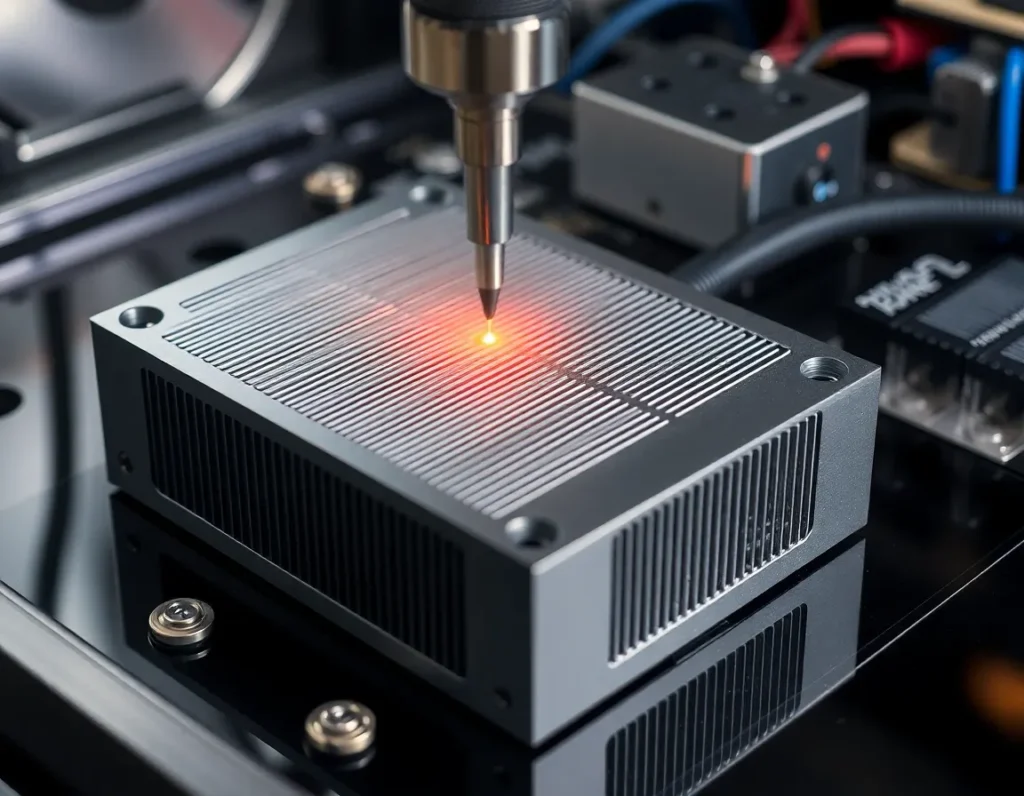
Le fraisage CNC est le procédé de prédilection. Un bloc de métal (la “ pièce ”) est fixé sur un plateau mobile, et un outil de coupe rotatif à plusieurs dents enlève de la matière. Pour les blocs GPU, cela se fait en plusieurs étapes et axes. Le fraisage 3 axes est courant pour les géométries simples, mais le fraisage 5 axes est souvent employé pour les blocs complexes à couverture complète avec canaux intégrés et points de montage sur plusieurs plans. Le processus de fraisage crée les gorges de joint torique, les filetages des ports, les trous de vis de montage, la cavité principale du liquide de refroidissement et les éléments esthétiques externes. L'opération de fraisage la plus critique est la création du réseau de micro-ailettes sur la plaque froide. Cela nécessite des micro-outils spécialisés, souvent d'un diamètre inférieur à 1 mm, se déplaçant à grande vitesse avec un minimum de vibrations pour éviter la casse de l'outil et garantir la précision dimensionnelle.
Perçage CNC
Alors que le fraisage utilise des fraises rotatives, le perçage crée des trous ronds. Dans la fabrication de blocs, le perçage CNC est utilisé précisément pour les ports d'entrée et de sortie qui se connectent aux tubes de liquide de refroidissement. Ces trous doivent être parfaitement perpendiculaires et finement usinés pour garantir une bonne étanchéité avec les raccords. Le perçage profond peut également être utilisé pour créer des passages verticaux internes dans les conceptions de blocs multicouches pour la distribution du liquide de refroidissement.
Procédés de finition
Après l'enlèvement de la matière principale, plusieurs étapes de finition sont cruciales :
- Ébavurage : Élimination manuelle ou automatisée des petites arêtes saillantes ou “ bavures ” laissées par les outils de coupe, particulièrement critique à l'intérieur des canaux de fluide pour assurer un écoulement laminaire régulier.
- Rodage/Ponçage : La surface de contact du GPU est souvent rodée à la main ou poncée à la machine sur une plaque parfaitement plane avec des abrasifs de plus en plus fins. Cela permet d'obtenir la finition plane comme un miroir nécessaire pour un contact thermique optimal.
- Nettoyage : Un nettoyage intensif aux ultrasons dans des solutions spécialisées élimine toute huile d'usinage, poussière métallique et particules abrasives des canaux internes complexes. Tout résidu contaminerait le liquide de refroidissement et dégraderait les performances.
- Plaquage de surface (le cas échéant) : Pour les blocs utilisant du cuivre nickelé, le composant en cuivre usiné subit un processus de plaquage électrochimique afin d'appliquer une couche de nickel pour la résistance à la corrosion et l'esthétique, avant un nettoyage final.
Cette symphonie de processus de finition contrôlés par CNC et manuels garantit que le bloc n'est pas seulement correctement façonné, mais aussi hydrauliquement lisse, thermiquement optimal et impeccablement propre.
Choix des matériaux pour les blocs de refroidissement de GPU : cuivre, nickel et aluminium
Le choix du matériau est une décision d'ingénierie fondamentale dans usinage des blocs de refroidissement GPU, arbitrant directement entre performance thermique, résistance à la corrosion, poids, coût et fabricabilité.
Cuivre (Cu)
Le cuivre est le roi incontesté de la performance thermique pour les blocs de refroidissement. Avec une conductivité thermique d'environ 385-400 W/(m·K), il transfère la chaleur de la puce du GPU vers le liquide de refroidissement plus efficacement que tout autre métal pratique. Il est également relativement facile à usiner, ce qui permet de créer des micro-ailettes fines et acérées. Presque tous les blocs hautes performances utilisent une plaque froide en cuivre. Ses principaux inconvénients sont sa propension à s'oxyder (développer une patine) et sa sensibilité à la corrosion galvanique s'il est associé à l'aluminium dans le même circuit sans inhibiteurs appropriés. Il est également dense et coûteux.
Nickel (Ni) – Presque toujours un placage
Les blocs en nickel pur sont extrêmement rares en raison du coût et de la difficulté d'usinage. Le nickel est plutôt utilisé comme couche superficielle électrolytique sur un substrat en cuivre. Le placage au nickel, généralement de 5 à 15 microns d'épaisseur, remplit deux fonctions principales : la résistance à la corrosion et l'esthétique. Il forme une barrière dure et stable qui protège le cuivre sous-jacent de l'oxydation et de la corrosion galvanique. Il offre également la finition brillante et argentée caractéristique prisée par de nombreux passionnés. Le placage doit être appliqué uniformément et adhérer parfaitement ; toute porosité ou écaillage peut exposer le cuivre et entraîner une corrosion localisée. Bien que le nickel ait une conductivité thermique inférieure (~90 W/(m·K)) à celle du cuivre, la couche est si fine que son impact sur la résistance thermique globale est minime.
Aluminium (Al)
L'aluminium, avec une conductivité thermique d'environ 160-200 W/(m·K), est un second lointain derrière le cuivre en termes de performance thermique pure. Cependant, il est nettement plus léger, moins cher et plus facile à produire en masse par moulage et usinage. Son utilisation est presque exclusivement réservée aux refroidisseurs liquides tout-en-un (AIO) et aux solutions de refroidissement d'entrée de gamme où le coût et le poids sont les principales contraintes. Une règle essentielle en refroidissement liquide est de ne jamais mélanger des composants en aluminium et en cuivre dans le même circuit sans liquide de refroidissement spécialisé, car la différence de potentiel électrochimique provoquera une corrosion galvanique rapide, obstruant les ailettes et détruisant les blocs.
Le choix des matériaux influence directement la stratégie d'usinage. Le cuivre, plus tendre, permet des passes plus agressives et des détails plus fins, mais exige de la prudence pour éviter les rayures. L'aluminium s'usine rapidement et proprement, mais peut être collant, nécessitant des outils affûtés et des avances spécifiques. Le matériau choisi fixe en définitive le plafond du potentiel d'efficacité thermique du bloc, que le processus d'usinage s'efforce ensuite de concrétiser pleinement.
Techniques avancées : structures à micro-ailettes et plaques à impact de jets
Au-delà du fraisage et du perçage fondamentaux d'une plaque froide et de canaux de base s'ouvre le domaine des techniques avancées usinage des blocs de refroidissement GPU. Ici, la précision de la technologie CNC moderne est exploitée non seulement pour créer un passage au liquide de refroidissement, mais aussi pour concevoir une turbulence microscopique et des impacts directs de fluide à grande vitesse qui améliorent considérablement l'extraction de chaleur. Deux techniques se situent à l'avant-garde du refroidissement haute performance : les réseaux de micro-ailettes et les plaques à impact de jets.
Réseaux de micro-ailettes
Imaginez remplacer le fond lisse d'un canal de liquide de refroidissement par une forêt dense de micro-ailettes. C'est le principe des réseaux de micro-ailettes. À l'aide de micro-outils spécialisés, souvent d'un diamètre compris entre 0,2 mm et 0,5 mm, les machines CNC creusent des centaines de ces minuscules ailettes directement dans la plaque froide en cuivre ou en cuivre nickelé. L'objectif est multiple. Premièrement, elles augmentent considérablement la surface en contact direct avec le liquide de refroidissement, offrant plus de “ peau ” pour le transfert de chaleur vers le fluide. Deuxièmement, et de manière plus critique, elles perturbent l'écoulement laminaire — le mouvement fluide et stratifié du liquide, peu propice au transfert de chaleur. Les ailettes forcent le liquide de refroidissement dans un état turbulent, mélangeant constamment le fluide plus chaud près du métal avec le fluide plus froid au centre du canal. Cette turbulence garantit que la capacité thermique du liquide de refroidissement est pleinement utilisée avant sa sortie du bloc. L'usinage de ces ailettes exige des machines exceptionnellement rigides, des vitesses de broche élevées et des stratégies de trajectoire d'outil sophistiquées pour éviter la déviation et la casse de l'outil, représentant un sommet de la fabrication de précision dans les solutions de refroidissement.
Impact de jets
Alors que les micro-ailettes créent de la turbulence sur une large zone, l'impact de jets est une technique de refroidissement ciblé et agressif. Dans cette conception, le bloc de refroidissement intègre une plaque secondaire (la plaque à jets) positionnée entre l'entrée et la plaque froide. Cette plaque à jets est usinée avec un réseau de trous précis de petit diamètre. Lorsque le liquide de refroidissement sous pression est forcé à travers ces trous, il se transforme en multiples jets à grande vitesse qui frappent directement les zones les plus chaudes de la plaque froide — généralement les zones alignées avec les cœurs de la puce GPU. Cet impact violent élimine la couche limite isolante de fluide plus chaud qui adhère naturellement à la surface métallique, atteignant certains des coefficients de transfert de chaleur les plus élevés possibles en refroidissement liquide. Le fluide usé s'écoule ensuite latéralement dans les canaux à micro-ailettes environnants pour une dissipation thermique supplémentaire avant de sortir. L'usinage de la plaque à jets exige une précision extrême du diamètre des trous, de leur espacement et de leur alignement afin de garantir une couverture uniforme et une répartition optimale de la pression sur toute la puce GPU.
La mise en œuvre de ces fonctionnalités avancées est une réponse directe au flux thermique concentré des GPU modernes. En combinant les micro-ailettes pour l'efficacité sur de grandes surfaces avec l'impact de jets pour l'intensité du refroidissement ponctuel, les fabricants de blocs peuvent concevoir des solutions qui suivent le rythme des puissances thermiques de conception (TDP) dépassant 500 watts. La transition des simples canaux vers ces structures conçues marque la différence entre un bloc de refroidissement qui fonctionne simplement et un bloc qui définit la pointe de la performance thermique.
Contrôle qualité et tests : garantir la planéité, l'étanchéité des joints et l'efficacité thermique
Le bloc de refroidissement le plus finement usiné est un échec s'il fuit, s'il n'établit pas un contact approprié ou s'il offre des performances médiocres. Par conséquent, des protocoles rigoureux de contrôle qualité et de tests font partie intégrante du processus de fabrication, agissant comme le dernier gardien avant qu'un bloc n'atteigne le PC haut de gamme d'un client.
Vérification dimensionnelle et de la planéité de surface
La planéité de la plaque froide n'est pas négociable. Même une courbure convexe ou concave microscopique peut créer des espaces d'air entre le bloc et la puce GPU, paralysant le transfert thermique. Après usinage, les blocs subissent des tests de planéité précis à l'aide d'outils tels que des comparateurs à cadran sur marbres ou, plus couramment, des scanners optiques de planéité. Ces scanners utilisent des motifs d'interférence lumineuse pour créer une carte topographique de la surface, mesurant les écarts jusqu'au micron (µm). Une spécification typique de bloc haute performance exige une planéité inférieure ou égale à 0,05 mm sur toute la zone de contact de l'IHS. Tout bloc hors de cette tolérance est repoli (poncé avec précision à plat) ou mis au rebut.
Test d'étanchéité sous pression
Chaque bloc de refroidissement doit être validé comme étanche. Il ne s'agit pas d'un simple contrôle visuel. Les blocs sont soumis à un test de décroissance de pression. Les orifices du bloc sont scellés et il est mis sous pression avec de l'air ou un gaz inerte à un niveau nettement supérieur à la pression de service normale de la boucle (par exemple, 1,5 à 2 bars). Le système surveille ensuite toute chute de pression sur une période définie. Une chute indique une fuite, souvent due à une gorge de joint torique imparfaite, une micro-fissure issue des contraintes d'usinage ou un joint défectueux dans un raccord fileté. Les blocs qui réussissent sont propres et secs ; ceux qui échouent sont diagnostiqués et réparés si possible.
Évaluation des performances thermiques
Alors que les contrôles dimensionnels garantissent que le bloc peut être installé, les tests thermiques prouvent qu'il fonctionne. Les fabricants utilisent des bancs d'essai standardisés pour quantifier les performances. Une tête de test thermique (simulant une puce GPU) génère une quantité de chaleur connue et contrôlée. Le bloc est monté avec une pâte thermique et un couple de serrage standardisés, et un liquide de refroidissement à une température et un débit définis le traverse. Des capteurs mesurent la différence de température entre le liquide de refroidissement (∆T) et la source de chaleur. Ces données servent à calculer la résistance thermique (en °C/W), la mesure ultime de l'efficacité d'un bloc. Une résistance plus faible signifie de meilleures performances. Ces tests valident les choix de conception, la qualité d'usinage des micro-structures et garantissent la constance d'un lot à l'autre. C'est la preuve finale et définitive que les processus d'usinage et d'assemblage ont convergé pour créer un produit qui fonctionne comme prévu par l'ingénierie.
Sur mesure vs production de masse : l'usinage pour les passionnés et les OEM
Le monde des waterblocks pour GPU se divise en deux paradigmes distincts, chacun avec sa propre philosophie d'usinage, son échelle et ses moteurs économiques : la production de masse pour les fabricants d'équipements d'origine (OEM) et le marché sur mesure pour les passionnés de PC.
Blocs OEM produits en masse
Ce domaine est défini par l'échelle, la rentabilité et la fiabilité pour un large marché. Pensez aux solutions de refroidissement préinstallées sur les cartes graphiques à refroidissement liquide des grandes marques ou aux refroidisseurs tout-en-un (AIO) standard. Ici, l'usinage est hautement optimisé pour le volume. Les procédés consistent souvent à couler le corps principal du bloc en aluminium (pour les AIO) ou en cuivre, puis à utiliser des centres d'usinage CNC à grande vitesse sur des lignes de production automatisées pour finir les surfaces critiques, percer les orifices et fraiser les motifs de canaux. Les tolérances sont serrées mais axées sur la répétabilité plutôt que sur la perfection absolue. La conception est généralement simplifiée pour la fabricabilité — canaux plus larges, moins de micro-ailettes ultra-fines — afin de maximiser le rendement et de minimiser le temps d'usinage. L'objectif principal est de produire des milliers d'unités identiques et fiables à un faible coût unitaire, en respectant une norme de performance garantie pour le produit de l'OEM.
Blocs sur mesure et de qualité passionné
À l'opposé du spectre se trouve le marché sur mesure, qui s'adresse à la communauté du modding et des performances extrêmes. Ici, l'accent passe du coût aux performances ultimes, à l'esthétique et à la compatibilité avec des modèles de cartes graphiques spécifiques, souvent rares. L'usinage est réalisé en petits lots ou même en commandes uniques. Des fabricants comme EKWB, Watercool et Bitspower utilisent l'usinage CNC complet à partir de billettes de cuivre ou de laiton massif, même pour des formes complexes, en évitant totalement le moulage pour une intégrité matérielle et un niveau de détail supérieurs. Cela permet des conceptions audacieuses : réseaux de micro-ailettes complexes et profonds, canaux d'éclairage RGB intégrés et capots en acrylique avec des logos fraisés élaborés. Les tolérances sont obsessionnelles, et les procédés de finition comme le polissage manuel méticuleux ou le placage nickel multicouche sont courants. Les séries d'usinage sont plus lentes, les pertes de matière plus élevées, et le coût s'en ressent. Ce secteur prospère sur l'innovation, s'adaptant rapidement aux nouvelles sorties de GPU et repoussant les limites du possible en usinage des blocs de refroidissement GPU pour ceux qui considèrent le refroidissement comme une pièce maîtresse de leur configuration.
La dichotomie garantit que le refroidissement liquide reste accessible au niveau débutant tout en offrant un sommet auquel les passionnés peuvent aspirer. Les deux secteurs reposent sur l'usinage de précision, mais ils appliquent ses capacités à résoudre des défis commerciaux et techniques fondamentalement différents.
Résumé des points clés
L'usinage des blocs de refroidissement pour GPU est une discipline sophistiquée qui transforme le métal brut en un composant critique de gestion thermique. Il commence par la sélection du bon matériau — le cuivre pour sa conductivité inégalée, souvent nickelé pour la résistance à la corrosion, ou l'aluminium pour les applications sensibles au coût, en évitant soigneusement la corrosion galvanique. Les procédés de base de fraisage CNC, de perçage et de finition créent la structure fondamentale : la plaque froide pour le contact avec le die et les canaux pour l'écoulement du liquide de refroidissement.
Des techniques avancées élèvent les performances. Les réseaux de micro-ailettes, usinés avec des outils minuscules, créent un écoulement turbulent et une surface d'échange massive pour un transfert de chaleur efficace. Les plaques à impact de jet utilisent des trous percés avec précision pour projeter le liquide de refroidissement directement sur les points chauds, perturbant la couche limite thermique pour une intensité de refroidissement maximale. Ces caractéristiques sont des réponses directes au flux thermique extrême des processeurs graphiques modernes.
Rien de cette précision n'a d'importance sans un contrôle qualité rigoureux. Chaque bloc doit passer des tests stricts de planéité de la plaque froide (au centième de millimètre près), subir des tests d'étanchéité sous pression et être évalué thermiquement pour vérifier ses performances par rapport à une mesure de résistance thermique calculée. Cela garantit fiabilité et efficacité.
Enfin, l'approche d'usinage diverge selon le marché. Les blocs produits en masse pour les OEM privilégient une fabrication à grand volume et rentable avec des performances fiables. En revanche, le marché sur mesure des passionnés emploie l'usinage CNC complet à partir de billettes massives pour atteindre des performances thermiques de pointe, une esthétique complexe et la prise en charge de matériel de niche, représentant le sommet artisanal du métier. Ensemble, ces facettes de l'usinage font du refroidissement liquide une solution viable et haute performance pour les GPU à tous les niveaux du monde informatique.
Foire aux questions (FAQ)
Quel est le facteur le plus important dans les performances d'un bloc GPU ?
Bien que les matériaux et la conception soient essentiels, la qualité du contact entre la plaque froide du bloc et le die du GPU est primordiale. Celle-ci est déterminée par la planéité d'usinage de la plaque et la pression de montage. Même le meilleur bloc en cuivre à micro-ailettes sera moins performant si la surface n'est pas parfaitement plane, créant des interstices d'air isolants. C'est pourquoi les blocs haut de gamme subissent une vérification de planéité aussi rigoureuse.
Puis-je usiner mon propre water block de GPU personnalisé ?
Techniquement oui, mais il s'agit d'un projet exceptionnellement difficile nécessitant des compétences et un équipement d'usinage avancés. Il vous faut une fraiseuse CNC performante, des micro-outils pour les structures d'ailettes, une programmation CAO/FAO précise et la capacité d'effectuer des tests d'étanchéité et de pression. Pour la plupart, acheter un bloc usiné professionnellement et conçu pour leur modèle de GPU spécifique est bien plus pratique, fiable et rentable.
Pourquoi certains blocs sont-ils fabriqués à partir d'une seule pièce de métal (monobloc) pour le GPU et le VRM, tandis que d'autres sont séparés ?
Il s'agit d'un choix de conception et d'usinage. Un monobloc refroidit le GPU, le VRM (modules de régulation de tension) et parfois la mémoire avec une seule unité, offrant une esthétique épurée et une boucle simplifiée. Cependant, il est plus volumineux, plus complexe à usiner et spécifique à un modèle de carte graphique. Les blocs séparés offrent une modularité et peuvent permettre un refroidissement plus ciblé du die du GPU lui-même, mais nécessitent davantage de raccords et de tubulures. L'usinage d'un monobloc implique une opération de fraisage multiniveau plus complexe pour créer différentes profondeurs de canaux pour divers composants.
Quel est l'effet du nickelage sur les performances et l'usinage ?
Le nickelage est appliqué par voie électrochimique après l'usinage du bloc en cuivre. Il ajoute une fine couche protectrice qui empêche l'oxydation du cuivre (ternissement) et améliore la compatibilité avec les liquides de refroidissement et les autres métaux de la boucle. Le revêtement réduit légèrement la conductivité thermique par rapport au cuivre nu, le nickel étant moins conducteur, mais la différence sur une fine couche est minime (1 à 3 °C généralement). L'usinage lui-même est réalisé sur le substrat en cuivre, car le revêtement serait détruit par les outils de coupe.
Un bloc avec des canaux de liquide de refroidissement plus nombreux et plus fins est-il toujours meilleur ?
Pas nécessairement. Bien que des micro-ailettes denses augmentent la surface d'échange, elles augmentent aussi la restriction d'écoulement (perte de charge). Votre pompe doit être suffisamment puissante pour surmonter cette restriction et maintenir un débit adéquat dans toute la boucle. Un équilibre doit être trouvé. Un bloc à densité d'ailettes extrême pourrait être plus performant sur un banc d'essai avec une pompe autonome puissante, mais pourrait provoquer une défaillance globale de la boucle dans un système doté d'une pompe plus faible. Une bonne conception de bloc optimise le transfert de chaleur et une restriction d'écoulement gérable.
Combien de temps faut-il pour usiner un seul water block de GPU haut de gamme ?
Pour un bloc personnalisé de niveau passionné usiné à partir d'un bloc de cuivre massif, le temps total d'usinage CNC peut aller de 45 minutes à plus de 2 heures par bloc, selon la complexité de la structure d'ailettes, la conception du capot et les logos. Cela n'inclut pas le temps de nickelage, de polissage, de nettoyage, d'assemblage et de test. Les blocs produits en série ont des temps de cycle mesurés en minutes grâce à des trajectoires d'outils optimisées et partant souvent d'ébauches pré-coulées proches de la forme finale.