
スプリングパスとは、プログラムされた切込み深さを追加せずに仕上げ工具経路を繰り返すことです。最初の仕上げ切削でわずかな弾性回復が残る場合には役立つことがありますが、旋削面の改善や直径の補正を普遍的に行う方法ではありません。追加する前に、残った取り代が工具や工作物のたわみ、測定の問題、刃先の摩耗、熱変位、不安定なセットアップのいずれに起因するのかを判断してください。正しい判断は、部品の測定された状態とフィーチャの機能に基づくものであり、もう一度パスを重ねれば必ず材料が除去されるという前提に基づくものではありません。.
スプリングパスができること、できないこと
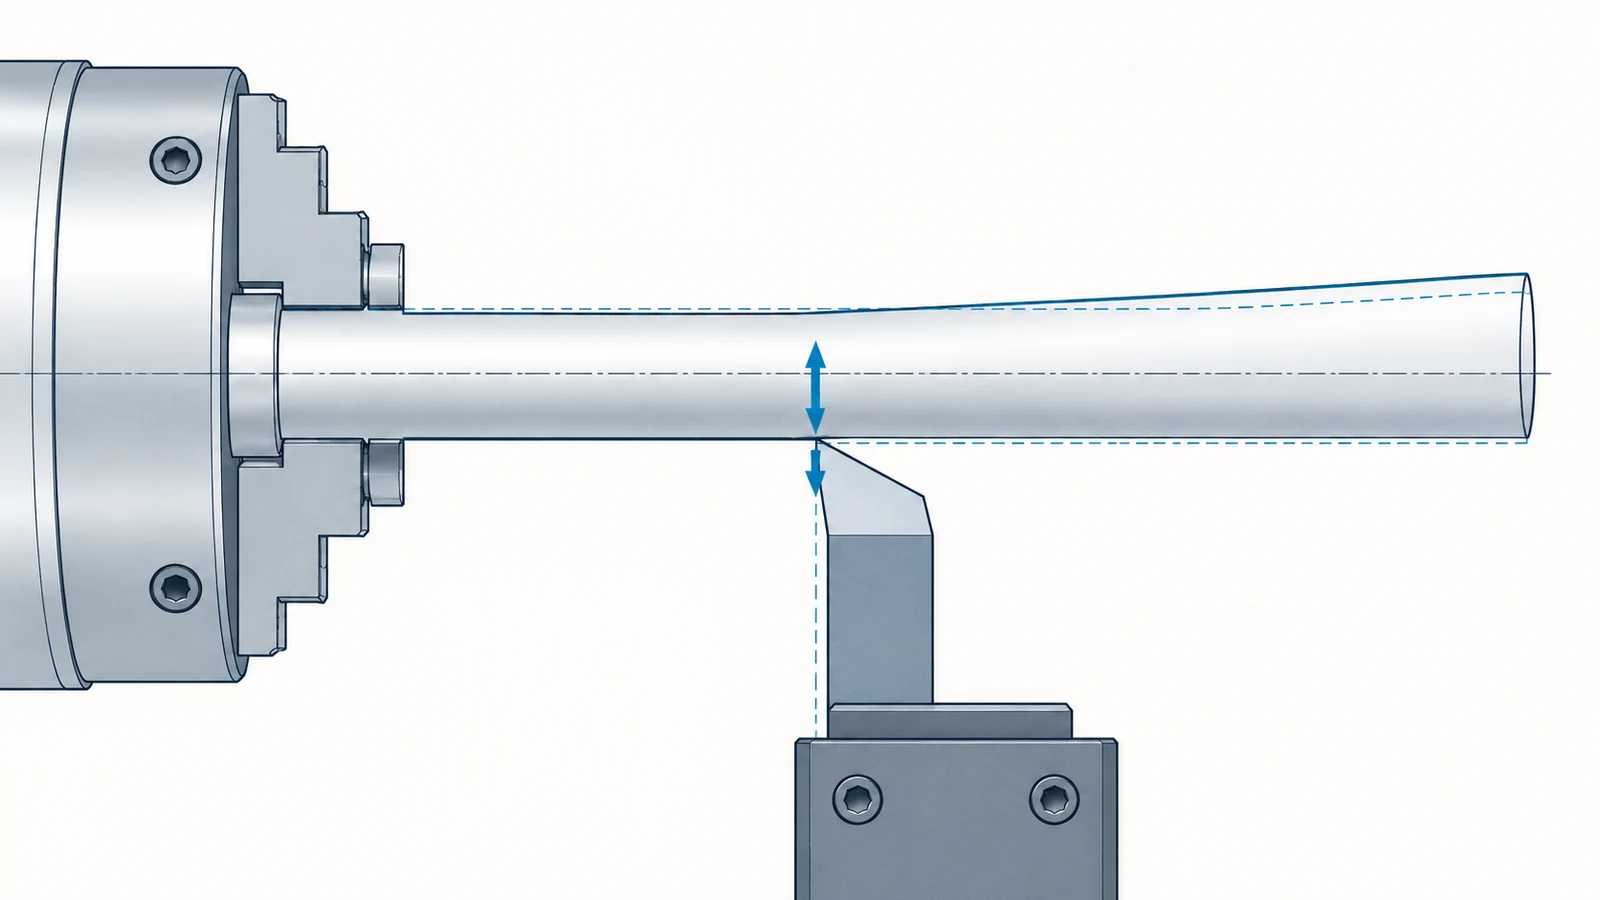
旋削中、切削力によって工具、工作物、ホルダ、または機械構造がたわむことがあります。負荷が取り除かれると、その弾性変形の一部が回復します。スプリングパスは、通常は新たな半径方向の切込みを加えずに仕上げ経路をなぞり、負荷によってシステムが変位したために残った材料を工具が除去できるかどうかを確認します。.
この定義は重要です。スプリングパスは単に「もう一度切削する」ことではありません。プログラムが意味のある新しい切込み深さを追加するなら、それは取り代を伴う別の仕上げ切削です。工具が同じ経路をたどり、ほとんどまたはまったく除去しないなら、結果は変わらない可能性があります。また、誤ったオフセット、工具ノーズR補正の設定ミス、ワーク保持の緩み、不適切な測定方法を修正することもできません。.
図面で管理された直径では、重要な問いは、プロセスが安定した後にそのフィーチャが公差と機能上の関係を満たすかどうかです。表面外観だけでは、寸法、真円度、円筒度、嵌合を確定できません。より広い工程順序とセットアップの文脈については、サイトの CNC旋削加工能力.
仕上げ経路の繰り返しが役立つ場合
繰り返し経路が最も妥当となるのは、最初の仕上げ切削が既知の管理された条件下で行われ、残存誤差が弾性たわみと整合する場合です。長く細いシャフト、断続的な支持、小径のボーリングバー、または大きなオーバーハングを持つ工具は、切削システムの剛性を低下させます。適切な対応は依然として、オーバーハングの短縮、支持の改善、切削戦略の調整、仕上げ取り代の変更である場合もあります。スプリングパスは可能な工程選択肢の一つにすぎません。.
また、工程開発中の検証ステップとしても有用です。同じ検査方法と安定した測定条件を用いて、繰り返し経路の前後でフィーチャを比較してください。2回目の経路が寸法を再現性のある方向に変化させるなら、それはプロセス応答に関する証拠です。そうでなければ、原因を診断せずにパスを繰り返し追加しても、堅牢な生産方法が生まれる可能性は低いでしょう。.
| 観察された状態 | スプリングパスが示す可能性のあること | 最初に確認すべきこと |
|---|---|---|
| 柔軟なセットアップでの最初の仕上げ切削後のサイズ変動 | 負荷関連の復元により除去可能な材料が残ったかどうか | 工具の張り出し、ワーク支持、切削負荷、再現性 |
| サイズはすでに公差内で安定している | 効果はほとんどなく、余分な接触がリスクを増す可能性がある | 図面が追加の工程を要求しているかどうか |
| 結果は部品ごとにばらつく | 不整合が明らかになる可能性はあるが、それだけでは原因を特定できない | ワーク保持、刃先状態、温度、オフセット、検査 |
| ねじ山または特殊な切削サイクルを要するフィーチャー | 万能な解決策ではなく、挙動はツールパスと工具ガイダンスに依存する | フィーチャー固有のプロセス推奨事項と合格基準 |
追加パスが結果の予測性を低下させる場合
プログラムされたインフィードがないパスでも、特に工具がもはや清浄な切削状態にない場合、こすれ、表面の加熱、刃先の摩耗が生じ得る。その後の繰り返しパスは、予測可能な寸法補正を生み出さずに仕上げを変化させることがある。薄肉壁や断続面では、繰り返しの接触が均一な残留層を単に除去するのではなく、負荷パターンを変化させることもある。.
誤った変数を補正してしまう別のリスクがある。工具オフセットが誤っているためにボアや外径が公差外になっている場合、「スプリングパス補償」は1つの部品でセットアップエラーを隠し、次の部品では失敗する可能性がある。部品や測定器が異なる温度にあるときに測定が行われた場合、見かけの動きは加工上の問題を表していない可能性がある。刃先が摩耗している場合、追加のパスはその形状を復元しない。.
ねじ切りには特に注意が必要である。ねじ切りサイクル、インサート形状、材料、工具メーカーのガイダンスは、繰り返し切削が適切かどうかに影響する。一般的なスプリングパスの規則は、特定の工具推奨事項やねじ山の合格判定方法を優先すべきではない。.
習慣ではなく測定に基づいて判断する
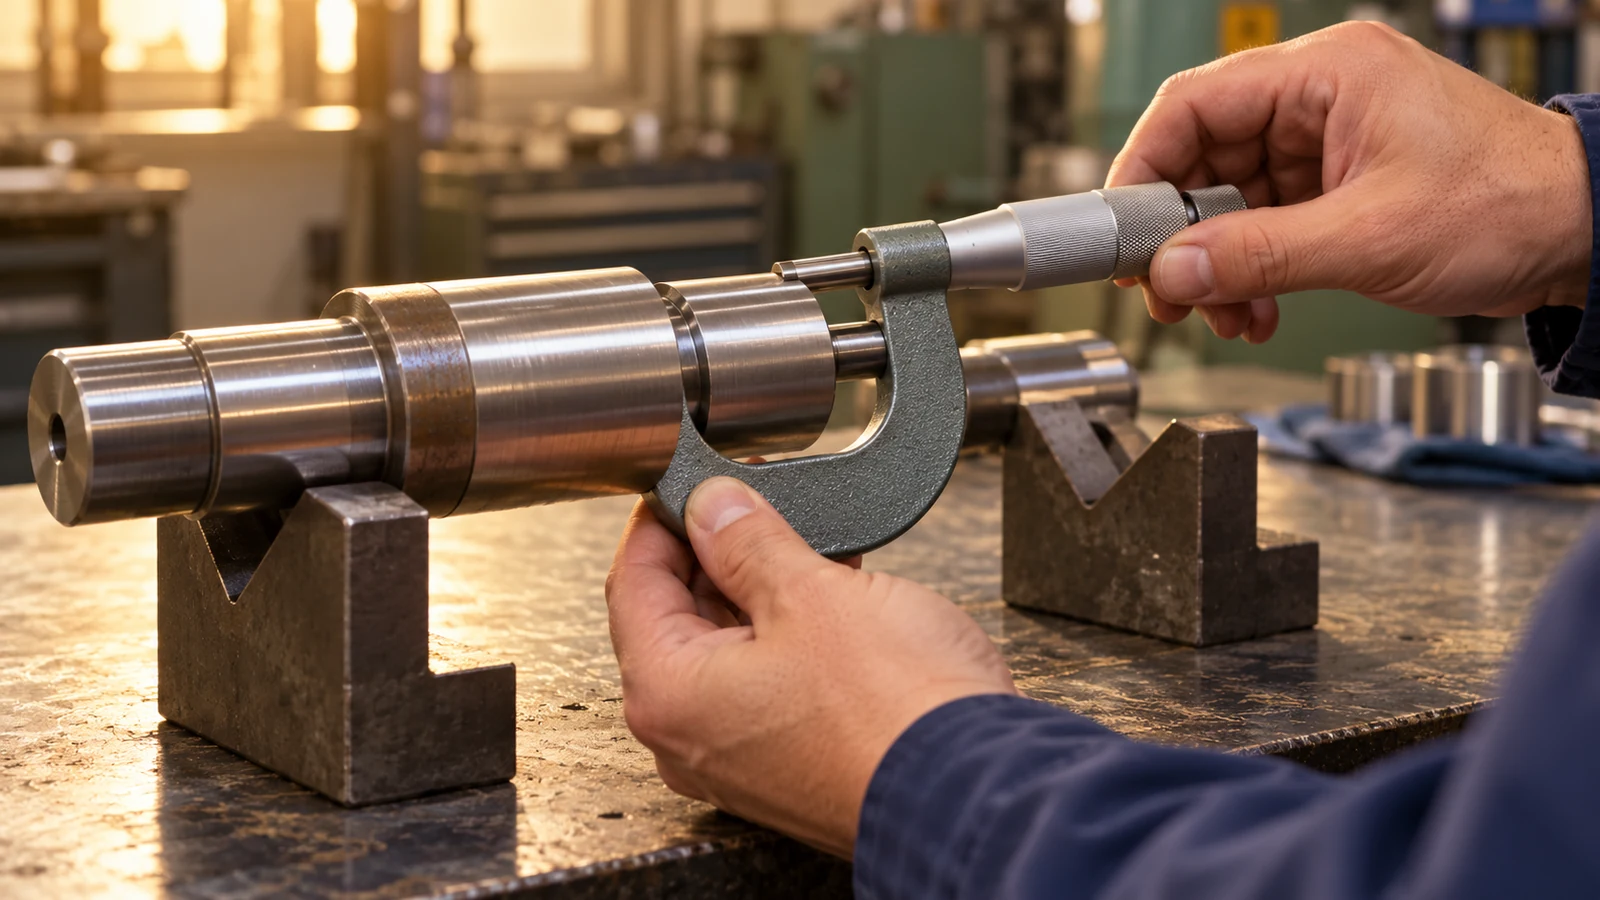
シンプルな判断手順を用いてください。実際のフィーチャ要件を特定し、その要件に適した方法で部品を測定し、工具、オフセット、補正、サポートを確認したうえで、制御された繰り返しパスが正当化されるかどうかを判断します。試作中は、パス前後の測定値を記録してください。嵌合が重要なフィーチャでは、単一の直径測定値だけでは全体の状態を表せない場合があるため、図面で指定された関連箇所と形状を評価してください。.
パス回数を合格判定基準として扱わないでください。何を証明すべきかは図面と検査計画が定義し、加工手順はその達成方法を定義します。部品がすでに適合している場合、追加の切削は取り代を消費したり、フィーチャを目標から外したりする可能性があります。不適合の場合は、再度切削する前に許容される修正が存在するかどうかを判断してください。.
主に旋削痕や不安定な仕上げとして現れる症状については、直径にもう一度パスが必要だと決めつけるのではなく、証拠を 一般的な旋削表面仕上げの問題 と比較してください。.
パス回数よりも重要な管理項目
再現性のある旋削は、制御されたシステムから生まれます。適切なワークホールディング、十分なサポート、鋭利で適切な刃先、安定した工具形状、計画された仕上げ取り代、そしてフィーチャに合った測定方法です。最適な手順は形状と材料の状態によって異なります。たとえば、長いシャフトではサポートと切削手順の見直しが必要になる場合があり、短く剛性の高いフィーチャでは工具の状態やオフセットの確認により直接対応できる場合があります。.
- 工具の張り出し量と未支持のワーク長さは、フィーチャに適したものにしてください。.
- 補正を調整する前に、インサートの刃先とノーズ形状を確認してください。.
- 一貫した仕上げ取り代を使用し、安定した切削には小さすぎる残留部を残さないようにしてください。.
- 同等の条件で測定し、フィーチャをどこでどのように確認したかを記録してください。.
- 試作中は一度に1つのプロセス変数のみを変更し、結果が解釈可能な状態を保ってください。.
これらの管理により、弾性回復を他の原因と区別しやすくなります。スプリングパスは検証済みの経路の一部となり得ますが、安定した旋削プロセスの代わりにはなりません。.

購入者が図面に指定すべき事項
プロセス手順自体が契約上重要な場合を除き、買い手は一般に「スプリングパス1回」を指定する必要はありません。測定可能な成果を指定してください。すなわち、サイズ限界、適用される幾何公差、必要に応じた表面仕上げ要件、データム関係、および合格に必要な検査証拠です。フィーチャが異常に細長い場合や嵌合が重要な場合は、機能的な文脈を提供し、重要な表面を明確に特定してください。.
これにより、サプライヤーは適切なプロセスを選択する余地を保ちながら、合格判定を曖昧でないものにできます。特定のプロセスステップが必要な場合は、それを明示して検査計画と整合させてください。追加パスがより良い部品を保証するという非公式な期待に頼らないでください。.
よくある質問
スプリングパスは常により多くの材料を除去しますか?
いいえ。意図的な追加切り込みなしで経路を繰り返すものです。たわみ、工具状態、セットアップの剛性によっては、少量を除去したり、こすったり、寸法をほぼ変えずに残したりする可能性があります。.
スプリングパスは表面仕上げを改善しますか?
必ずしもそうではありません。検証済みのプロセスでは役立つことがありますが、こすれ、刃先摩耗、振動、熱によって仕上げが悪化する可能性があります。既定でパスを追加するのではなく、表面パターンと切削条件を診断してください。.
すべての精密旋削径にスプリングパスを適用すべきですか?
いいえ。プロセスの証拠がこの工程を裏付け、得られる形状が要求される取り代と許容限界内に収まる場合にのみ適用してください。.
スプリングパスはアンダーサイズやオーバーサイズの部品を修正できますか?
確実にはできません。まず原因がたわみ、オフセット、工具形状、摩耗、温度、測定のいずれであるかを特定してください。その診断なしに経路を繰り返しても、形状を必要な方向へ動かせない可能性があります。.