
Uma passada de mola repete uma trajetória de ferramenta de acabamento sem profundidade de corte programada adicional. Ela pode ajudar quando o primeiro corte de acabamento deixa uma pequena quantidade de recuperação elástica, mas não é uma forma universal de melhorar uma superfície torneada ou corrigir um diâmetro. Antes de adicionar uma, determine se o material remanescente vem da deflexão da ferramenta ou da peça, de um problema de medição, de uma aresta desgastada, de deriva térmica ou de uma montagem instável. A decisão correta baseia-se na condição medida da peça e na função do recurso — não na suposição de que outra passada deve remover mais material.
O que uma passada de mola faz — e o que ela não pode fazer
Durante um corte de torneamento, as forças de corte podem defletir a ferramenta, a peça, o suporte ou a estrutura da máquina. Quando a carga cessa, parte desse movimento elástico se recupera. Uma passada de mola refaz a trajetória de acabamento, geralmente sem adicionar um novo avanço radial, para ver se a ferramenta consegue remover material que permaneceu porque o sistema se moveu sob carga.
Essa definição importa: uma passada de mola não é simplesmente “dar outro corte”. Se o programa adiciona uma nova profundidade significativa, é outro corte de acabamento com sobremetal. Se a ferramenta segue a mesma trajetória e remove pouco ou nada, o resultado pode permanecer inalterado. Ela também não pode corrigir um offset errado, uma configuração incorreta de compensação do raio da ponta da ferramenta, uma condição de fixação frouxa ou um método de medição inadequado.
Em um diâmetro controlado por desenho, a questão relevante é se o recurso atende à sua tolerância e relação funcional após o processo se estabilizar. A aparência superficial por si só não estabelece tamanho, circularidade, cilindricidade ou ajuste. Para a sequência de operações mais ampla e o contexto de montagem, consulte o capacidade de torneamento CNC.
Quando repetir a trajetória de acabamento pode ajudar
Uma trajetória repetida é mais plausível quando o primeiro corte de acabamento foi feito sob uma condição conhecida e controlada e o erro remanescente é consistente com a deflexão elástica. Eixos longos e esbeltos, suporte interrompido, uma barra de mandrilar pequena ou uma ferramenta com balanço substancial podem tornar o sistema de corte mais complacente. A resposta apropriada ainda pode ser encurtar o balanço, melhorar o suporte, ajustar a estratégia de corte ou alterar o sobremetal de acabamento; a passada de mola é apenas uma escolha de processo possível.
Ela também pode ser útil como etapa de verificação durante o desenvolvimento do processo. Compare o recurso antes e depois da trajetória repetida usando o mesmo método de inspeção e uma condição de medição estável. Se a segunda trajetória altera a dimensão em uma direção repetível, isso é evidência sobre a resposta do processo. Se não altera, adicionar passadas repetidamente sem diagnosticar a causa provavelmente não criará um método de produção robusto.
| Condição observada | O que uma passada de mola pode lhe dizer | O que verificar primeiro |
|---|---|---|
| Mudanças de dimensão após o primeiro corte de acabamento em uma configuração complacente | Se a recuperação relacionada à carga deixou material removível | Projeção da ferramenta, suporte da peça, carga de corte e repetibilidade |
| A dimensão já está dentro da tolerância e estável | Pouco benefício; contato extra pode adicionar risco | Se o desenho exige alguma operação adicional |
| Os resultados variam de peça para peça | Pode expor inconsistência, mas não identificará sua origem sozinho | Fixação da peça, condição da aresta, temperatura, compensações e inspeção |
| Rosca ou um recurso com um ciclo de corte especial | Não é uma solução universal; o comportamento depende da trajetória da ferramenta e da guia da ferramenta | Recomendações de processo e critérios de aceitação específicos do recurso |
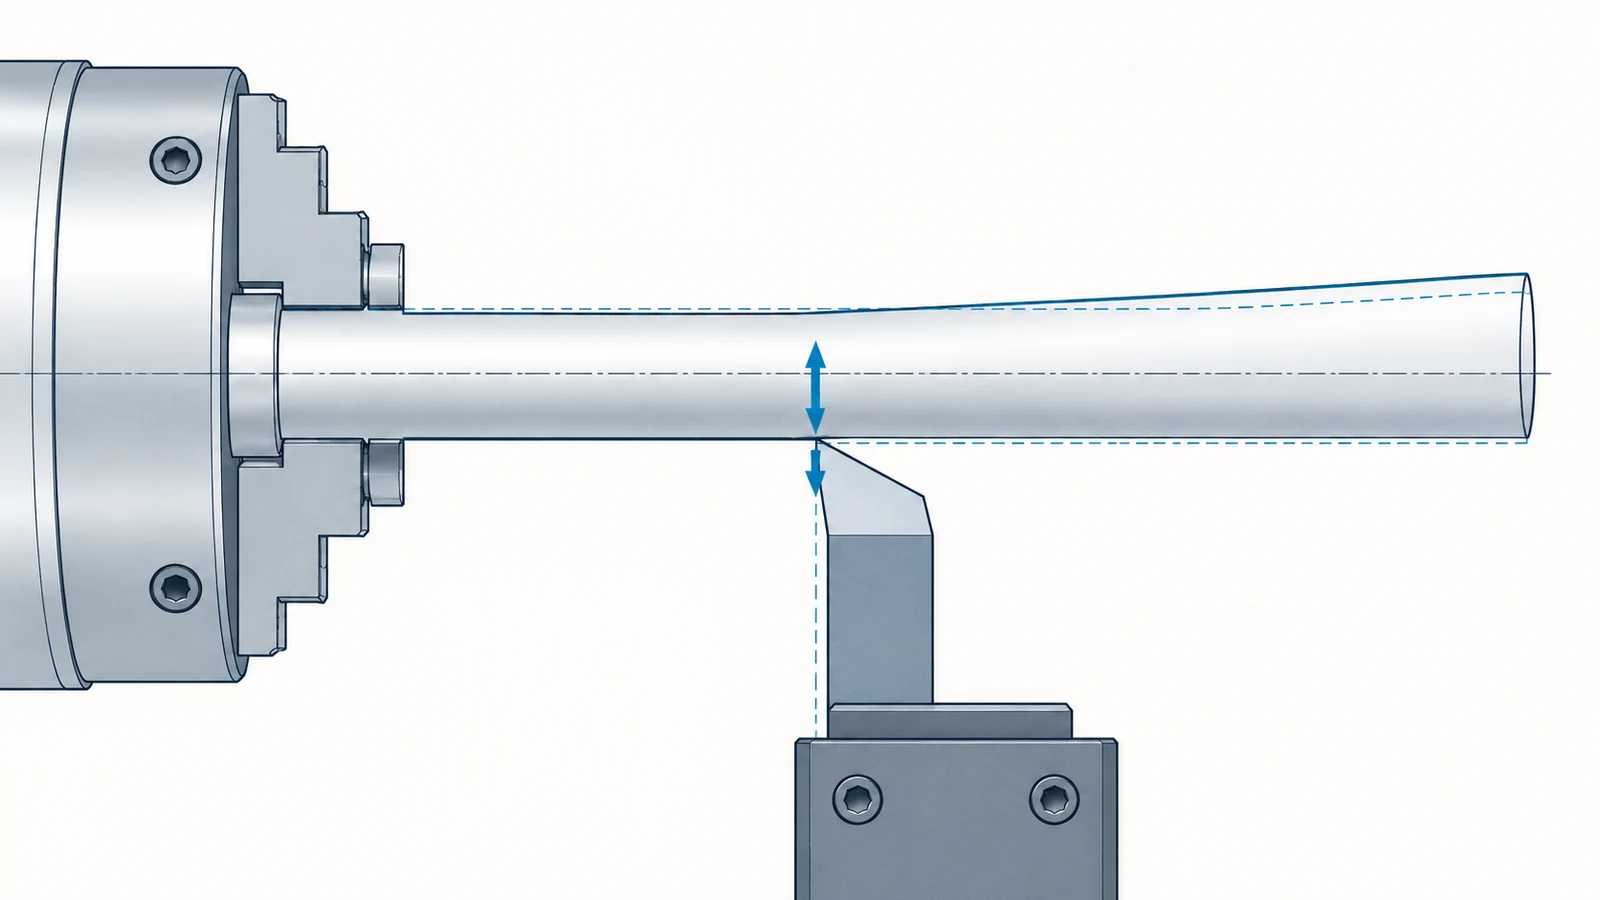
Quando outra passada torna o resultado menos previsível
Uma passada sem avanço programado ainda pode atritar, aquecer a superfície ou desgastar uma aresta, especialmente se a ferramenta não tiver mais uma condição de corte limpa. Uma passada repetida pode então alterar o acabamento sem produzir uma correção dimensional previsível. Em paredes finas ou superfícies interrompidas, o contato repetido também pode alterar o padrão de carga em vez de simplesmente remover uma camada residual uniforme.
Há um risco separado de corrigir a variável errada. Se um furo ou diâmetro externo estiver fora da tolerância porque a compensação da ferramenta está errada, a “compensação de passada elástica” pode ocultar o erro de configuração em uma peça e falhar na seguinte. Se a medição foi feita enquanto a peça ou o instrumento estava a uma temperatura diferente, o movimento aparente pode não representar um problema de usinagem. Se uma aresta de corte estiver desgastada, uma trajetória extra não restaura sua geometria.
A roscagem por torneamento merece cautela especial. Ciclos de roscamento, geometria da pastilha, material e orientação do fabricante da ferramenta afetam se um corte repetido é apropriado. Uma regra geral de passada elástica não deve se sobrepor à recomendação específica da ferramenta ou ao método de aceitação da rosca.
Decida pela medição, não pelo hábito
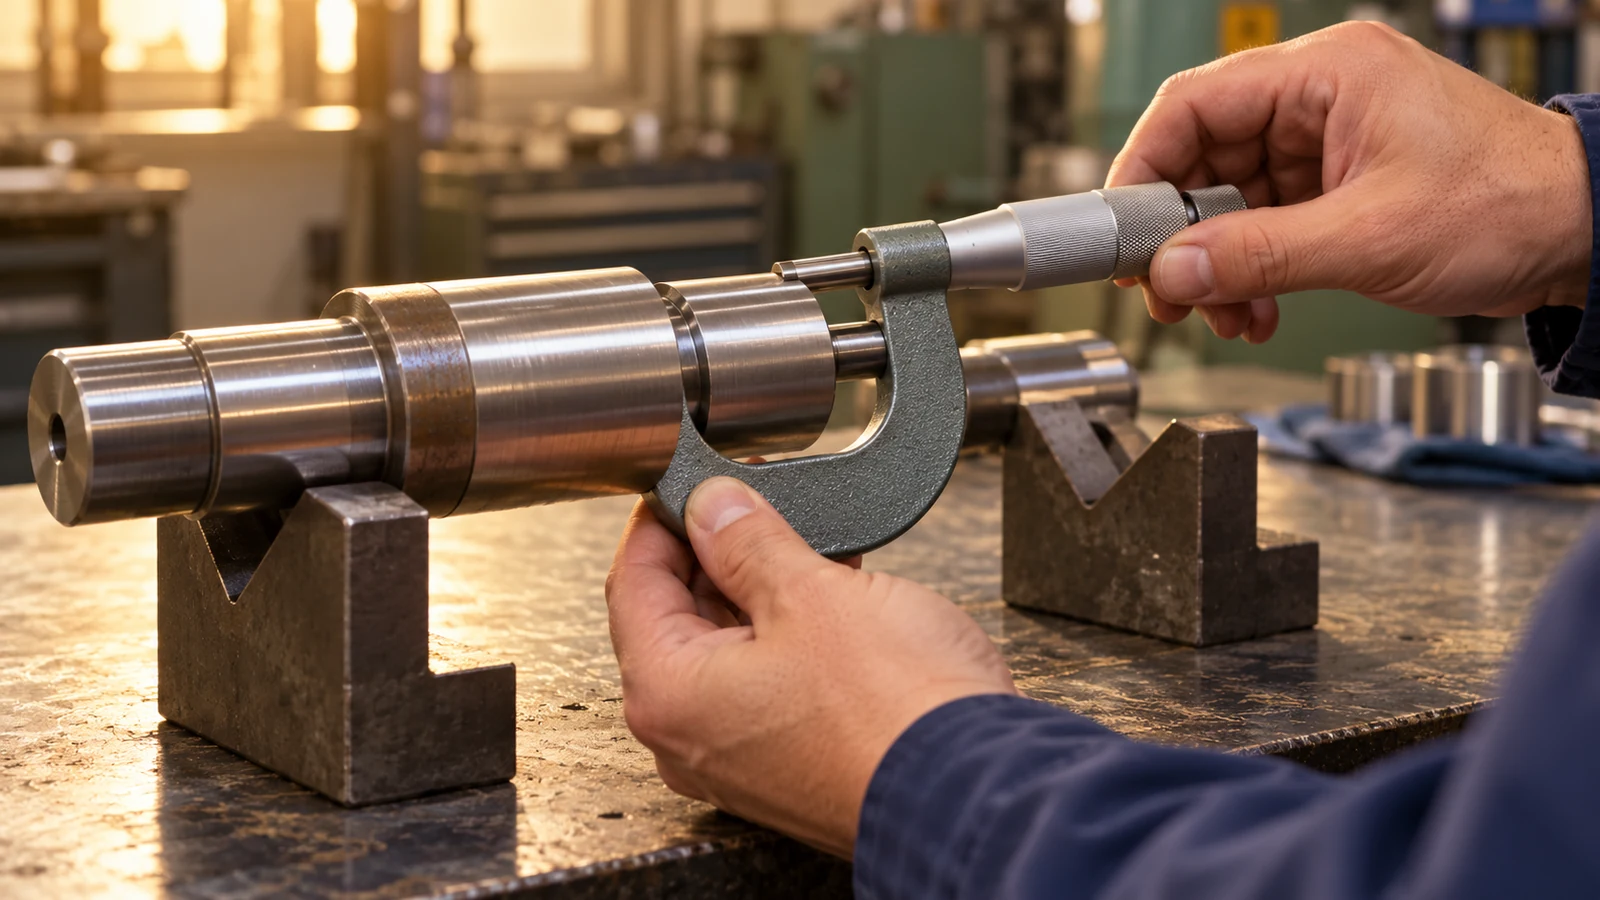
Use uma sequência de decisão simples: identifique o requisito real da característica; meça a peça com um método adequado a esse requisito; confirme a ferramenta, o offset, a compensação e o suporte; depois decida se um caminho de repetição controlado é justificado. Registre a medição antes e depois do passe durante os testes. Para uma característica crítica de ajuste, uma única leitura de diâmetro pode não representar a condição completa, portanto avalie as localizações e a geometria relevantes indicadas no desenho.
Não trate a contagem de passes como critério de aceitação. O desenho e o plano de inspeção definem o que deve ser comprovado; a sequência de usinagem define como o processo chega lá. Se a peça já está conforme, o corte adicional pode consumir sobremetal ou afastar a característica do seu alvo. Se estiver não conforme, determine se existe uma correção permitida antes de cortar novamente.
Para sintomas que aparecem principalmente como marcas de torneamento ou acabamento inconsistente, compare as evidências com problemas comuns de acabamento superficial no torneamento em vez de presumir que o diâmetro precisa de outro passe.
Controles que importam mais do que a contagem de passadas
O torneamento repetível vem de um sistema controlado: fixação adequada da peça, suporte adequado, uma aresta de corte afiada e apropriada, geometria de ferramenta estável, uma folga de acabamento planejada e um método de medição que corresponda à característica. A melhor sequência depende da geometria e da condição do material. Por exemplo, um eixo longo pode precisar de suporte e de uma sequência de corte revisada, enquanto uma característica curta e rígida pode responder mais diretamente à condição da ferramenta ou à verificação do offset.
- Mantenha a projeção da ferramenta e o comprimento não suportado da peça adequados à característica.
- Confirme a aresta do inserto e a geometria da ponta antes de ajustar a compensação.
- Use uma folga de acabamento consistente e evite deixar um remanescente pequeno demais para um corte estável.
- Meça em condições comparáveis e registre onde e como a característica foi verificada.
- Altere uma variável de processo por vez durante os testes para que o resultado permaneça interpretável.
Esses controles ajudam a distinguir a recuperação elástica de outras causas. Um passe de mola pode fazer parte de uma rota validada, mas não deve substituir um processo de torneamento estável.

O que os compradores devem especificar no desenho
Os compradores geralmente não precisam prescrever “um passe de mola”, a menos que a própria sequência do processo seja contratualmente importante. Especifique o resultado mensurável: limites de tamanho, controles geométricos aplicáveis, requisito de acabamento superficial quando necessário, relações de datum e qualquer evidência de inspeção exigida para aceitação. Se uma característica for incomumente esbelta ou crítica de ajuste, forneça o contexto funcional e identifique claramente as superfícies críticas.
Isso deixa ao fornecedor espaço para escolher um processo adequado, tornando a aceitação inequívoca. Quando uma etapa específica do processo for exigida, declare-a explicitamente e alinhe-a com o plano de inspeção; não dependa de uma expectativa informal de que um passe extra garanta uma peça melhor.
Perguntas frequentes
Um passe de mola sempre remove mais material?
Não. Ela repete uma trajetória sem avanço adicional intencional. Dependendo da deflexão, da condição da ferramenta e da rigidez da montagem, pode remover uma pequena quantidade, atritar ou deixar a dimensão essencialmente inalterada.
Uma passada de mola melhora o acabamento superficial?
Não necessariamente. Pode ajudar em um processo validado, mas o atrito, o desgaste da aresta, a vibração ou o calor podem piorar o acabamento. Diagnostique o padrão da superfície e a condição de corte em vez de adicionar passadas por padrão.
Todo diâmetro torneado de precisão deve receber uma passada de mola?
Não. Aplique-a apenas quando as evidências do processo sustentarem a etapa e o recurso resultante permanecer dentro da sua tolerância e dos limites de aceitação exigidos.
Uma passada de mola pode corrigir uma peça abaixo ou acima da medida?
Não de forma confiável. Primeiro identifique se a causa é deflexão, deslocamento, geometria da ferramenta, desgaste, temperatura ou medição. Uma trajetória repetida sem esse diagnóstico pode não mover o recurso na direção necessária.