
Une passe de ressort répète une trajectoire d'outil de finition sans profondeur de coupe programmée supplémentaire. Elle peut être utile lorsque la première passe de finition laisse une petite quantité de reprise élastique, mais ce n'est pas un moyen universel d'améliorer une surface tournée ou de corriger un diamètre. Avant d'en ajouter une, déterminez si le stock restant provient de la déflexion de l'outil ou de la pièce, d'un problème de mesure, d'une arête usée, d'une dérive thermique ou d'un montage instable. La bonne décision repose sur l'état mesuré de la pièce et sur la fonction de la caractéristique — non sur l'hypothèse qu'une autre passe doit enlever davantage de matière.
Ce que fait une passe de ressort — et ce qu'elle ne peut pas faire
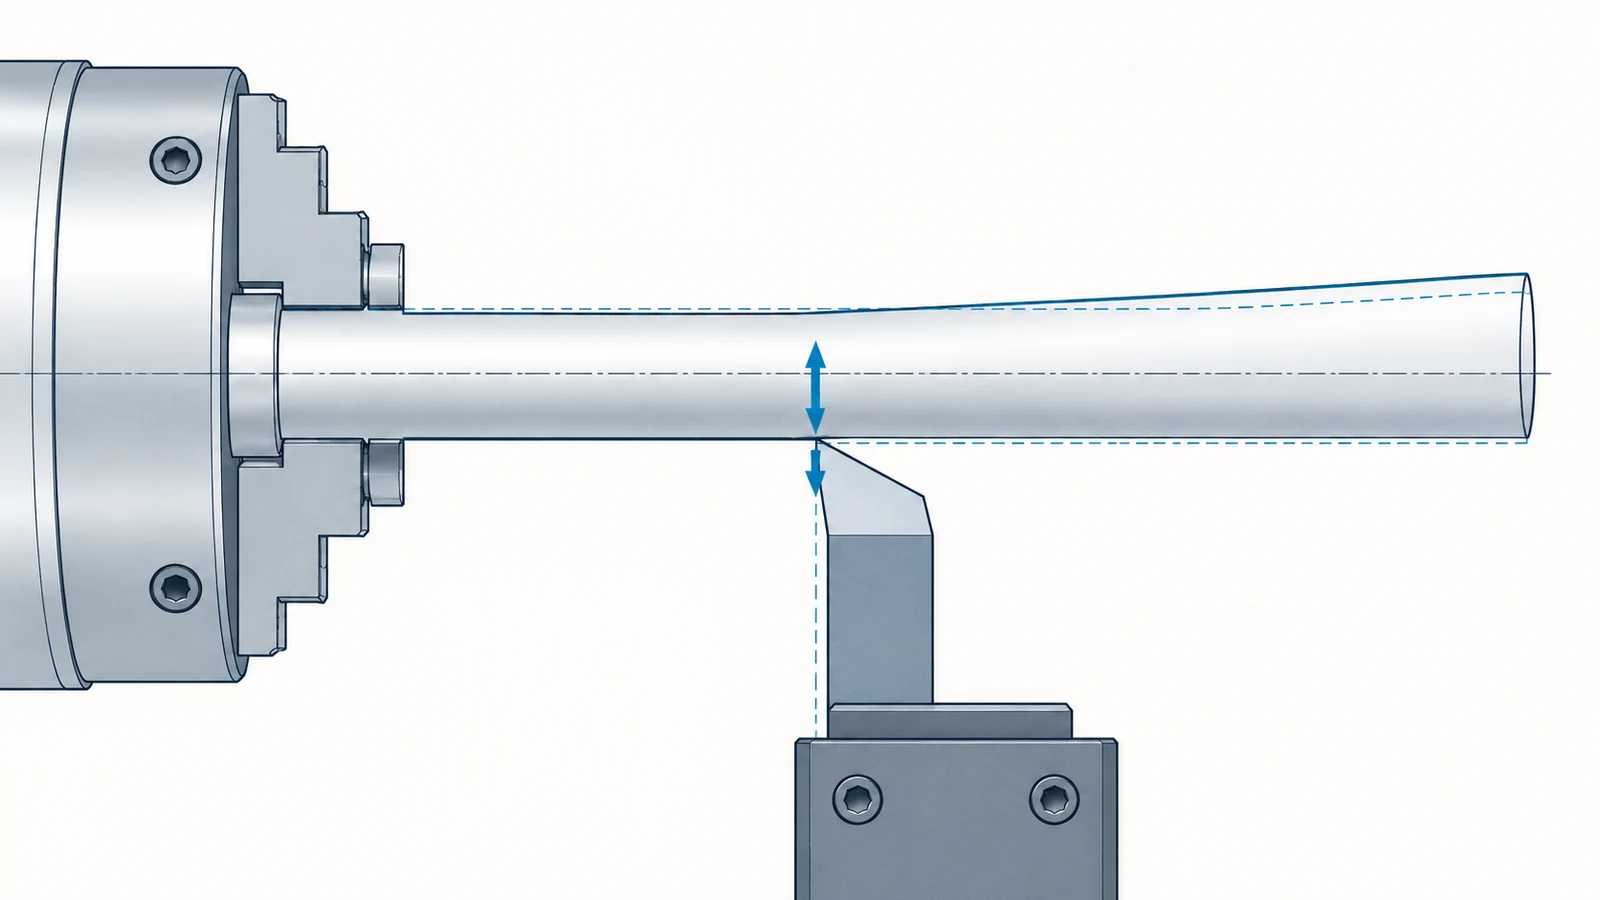
Lors d'une coupe de tournage, les forces de coupe peuvent défléchir l'outil, la pièce, le porte-outil ou la structure de la machine. Lorsque la charge disparaît, une partie de ce mouvement élastique se rétablit. Une passe de ressort reprend la trajectoire de finition, généralement sans ajouter de nouvelle avance radiale, pour voir si l'outil peut enlever la matière restée parce que le système s'est déplacé sous charge.
Cette définition est importante : une passe de ressort n'est pas simplement “ faire une autre coupe ”. Si le programme ajoute une nouvelle profondeur significative, il s'agit d'une autre passe de finition avec surépaisseur. Si l'outil suit la même trajectoire et enlève peu ou rien, le résultat peut rester inchangé. Elle ne peut pas non plus corriger un décalage erroné, un réglage incorrect de la compensation du rayon de bec d'outil, un serrage de pièce desserré ou une méthode de mesure inadaptée.
Sur un diamètre contrôlé par plan, la question pertinente est de savoir si la caractéristique respecte sa tolérance et sa relation fonctionnelle une fois le processus stabilisé. L'aspect de surface seul n'établit ni la taille, ni la circularité, ni la cylindricité, ni l'ajustement. Pour la séquence d'opérations plus large et le contexte de montage, voir la section du site capacité de tournage CNC.
Quand répéter la trajectoire de finition peut aider
Une trajectoire répétée est plus plausible lorsque la première passe de finition a été réalisée dans une condition connue et maîtrisée et que l'erreur restante est cohérente avec une déflexion élastique. Les arbres longs et élancés, un support interrompu, une petite barre d'alésage ou un outil avec un porte-à-faux important peuvent rendre le système de coupe plus flexible. La réponse appropriée peut néanmoins être de raccourcir le porte-à-faux, d'améliorer le support, d'ajuster la stratégie de coupe ou de modifier la surépaisseur de finition ; la passe de ressort n'est qu'un choix de processus possible parmi d'autres.
Elle peut aussi être utile comme étape de vérification lors du développement du processus. Comparez la caractéristique avant et après la trajectoire répétée en utilisant la même méthode d'inspection et une condition de mesure stable. Si la deuxième trajectoire modifie la dimension dans une direction reproductible, c'est une preuve de la réponse du processus. Si ce n'est pas le cas, ajouter répétitivement des passes sans diagnostiquer la cause ne créera probablement pas une méthode de production robuste.
| État observé | Ce qu'une passe de ressort peut vous indiquer | Ce qu'il faut vérifier en premier |
|---|---|---|
| Décalages de dimensions après la première passe de finition sur un montage flexible | Si la reprise liée à la charge a laissé de la matière amovible | Porte-à-faux de l'outil, maintien de la pièce, charge de coupe et répétabilité |
| La dimension est déjà dans la tolérance et stable | Peu de bénéfice ; un contact supplémentaire peut ajouter un risque | Si le plan exige une opération supplémentaire |
| Les résultats varient d'une pièce à l'autre | Peut révéler une incohérence, mais ne permettra pas d'en identifier la source à lui seul | Maintien de la pièce, état du tranchant, température, décalages et contrôle |
| Filetages ou une caractéristique avec un cycle de coupe spécial | Pas un remède universel ; le comportement dépend de la trajectoire d'outil et du guidage de l'outil | Recommandations de processus et critères d'acceptation spécifiques à la caractéristique |
Quand une autre passe rend le résultat moins prévisible
Une passe sans avance programmée peut tout de même frotter, chauffer la surface ou user un tranchant, surtout si l'outil n'a plus de condition de coupe propre. Une passe répétée peut alors modifier l'état de surface sans produire de correction dimensionnelle prévisible. Sur des parois minces ou des surfaces interrompues, le contact répété peut aussi modifier le schéma de charge plutôt que simplement retirer une couche résiduelle uniforme.
Il existe un risque distinct de corriger la mauvaise variable. Si un alésage ou un diamètre extérieur est hors tolérance parce que le décalage d'outil est erroné, la “ compensation par passe élastique ” peut masquer l'erreur de réglage sur une pièce et échouer sur la suivante. Si la mesure a été prise alors que la pièce ou l'instrument était à une température différente, le mouvement apparent peut ne pas représenter un problème d'usinage. Si un tranchant est usé, une passe supplémentaire ne restaure pas sa géométrie.
Le tournage de filetages mérite une prudence particulière. Les cycles de filetage, la géométrie de la plaquette, la matière et les recommandations du fabricant d'outils déterminent si une passe répétée est appropriée. Une règle générale de passe élastique ne doit pas primer sur la recommandation spécifique de l'outillage ni sur la méthode d'acceptation du filetage.
Décider à partir de la mesure, non de l'habitude
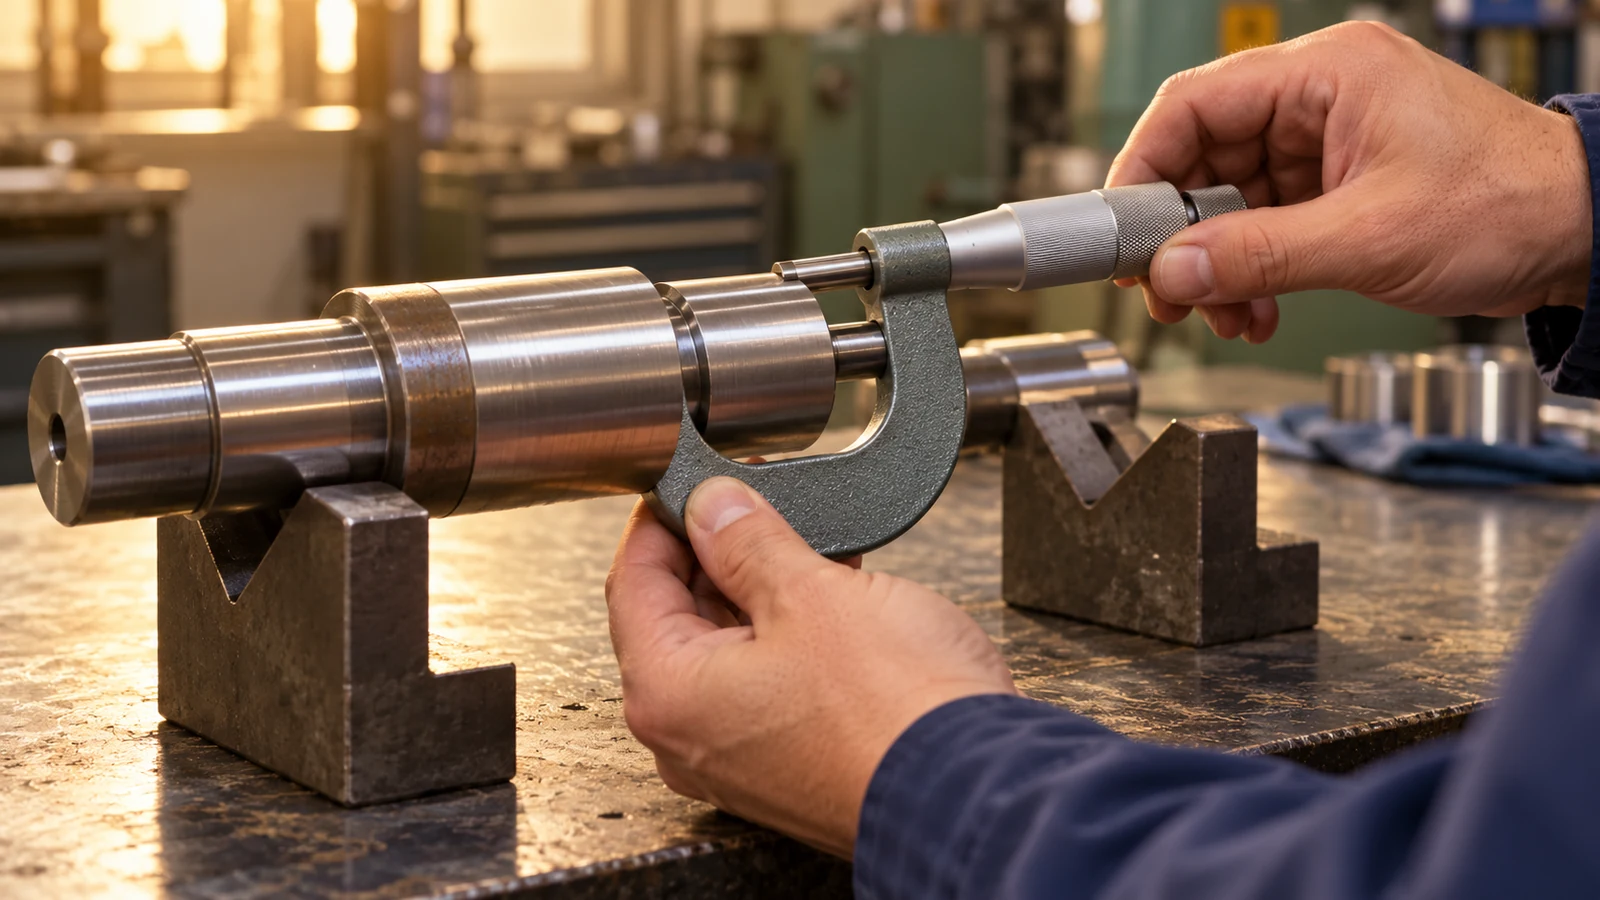
Utilisez une séquence de décision simple : identifiez l'exigence réelle de la caractéristique ; mesurez la pièce avec une méthode adaptée à cette exigence ; confirmez l'outil, le décalage, la compensation et le support ; puis décidez si un chemin de répétition contrôlé est justifié. Enregistrez la mesure avant et après le passage lors des essais. Pour une caractéristique critique d'ajustement, une seule lecture de diamètre peut ne pas représenter l'état complet ; évaluez donc les emplacements et la géométrie pertinents indiqués sur le plan.
Ne traitez pas un nombre de passes comme un critère d'acceptation. Le plan et le plan d'inspection définissent ce qui doit être prouvé ; la séquence d'usinage définit comment le processus y parvient. Si la pièce est déjà conforme, une coupe supplémentaire peut consommer la surépaisseur ou éloigner la caractéristique de sa cible. Si elle est non conforme, déterminez s'il existe une correction autorisée avant de couper à nouveau.
Pour les symptômes qui se manifestent principalement par des marques de tournage ou un état de surface irrégulier, comparez les preuves avec les problèmes courants d'état de surface en tournage plutôt que de supposer que le diamètre nécessite une autre passe.
Des contrôles plus importants que le nombre de passes
Un tournage reproductible provient d'un système maîtrisé : un maintien de pièce adapté, un support adéquat, une arête de coupe affûtée et appropriée, une géométrie d'outil stable, une surépaisseur de finition planifiée et une méthode de mesure correspondant à la caractéristique. La meilleure séquence dépend de la géométrie et de l'état du matériau. Par exemple, un arbre long peut nécessiter un support et une séquence de coupe révisée, tandis qu'une caractéristique courte et rigide peut répondre plus directement à l'état de l'outil ou à la vérification du décalage.
- Maintenez le porte-à-faux de l'outil et la longueur non supportée de la pièce appropriés à la caractéristique.
- Confirmez l'arête de la plaquette et la géométrie de la pointe avant d'ajuster la compensation.
- Utilisez une surépaisseur de finition constante et évitez de laisser un reste trop petit pour une coupe stable.
- Mesurez dans des conditions comparables et enregistrez où et comment la caractéristique a été vérifiée.
- Modifiez une seule variable du processus à la fois lors des essais afin que le résultat reste interprétable.
Ces contrôles aident à distinguer la reprise élastique d'autres causes. Une passe de ressort peut faire partie d'une route validée, mais elle ne doit pas remplacer un processus de tournage stable.

Ce que les acheteurs doivent spécifier sur le plan
Les acheteurs n'ont généralement pas besoin de prescrire “ une passe de ressort ” sauf si la séquence du processus elle-même est contractuellement importante. Spécifiez le résultat mesurable : limites de taille, contrôles géométriques applicables, exigence d'état de surface le cas échéant, relations de référence et toute preuve d'inspection requise pour l'acceptation. Si une caractéristique est exceptionnellement élancée ou critique d'ajustement, fournissez le contexte fonctionnel et identifiez clairement les surfaces critiques.
Cela laisse au fournisseur la latitude de choisir un processus approprié tout en rendant l'acceptation sans ambiguïté. Lorsqu'une étape de processus spécifique est requise, énoncez-la explicitement et alignez-la sur le plan d'inspection ; ne comptez pas sur une attente informelle selon laquelle une passe supplémentaire garantit une meilleure pièce.
Questions fréquentes
Une passe de ressort enlève-t-elle toujours plus de matière ?
Non. Il répète un trajet sans avance supplémentaire intentionnelle. Selon la déformation, l'état de l'outil et la rigidité du montage, il peut enlever une petite quantité de matière, frotter ou laisser la dimension pratiquement inchangée.
Une passe de ressort (spring pass) améliore-t-elle l'état de surface ?
Pas nécessairement. Elle peut aider dans un processus validé, mais le frottement, l'usure de l'arête, les vibrations ou la chaleur peuvent dégrader l'état de surface. Diagnostiquez plutôt le motif de surface et les conditions de coupe au lieu d'ajouter des passes par défaut.
Faut-il faire une passe de ressort sur chaque diamètre tourné de précision ?
Non. Ne l'appliquez que lorsque les preuves du processus soutiennent cette étape et que la caractéristique obtenue reste dans sa tolérance requise et ses limites d'acceptation.
Une passe de ressort peut-elle corriger une pièce sous-dimensionnée ou surdimensionnée ?
Pas de manière fiable. Identifiez d'abord si la cause est la déformation, un décalage, la géométrie de l'outil, l'usure, la température ou la mesure. Un trajet répété sans ce diagnostic peut ne pas déplacer la caractéristique dans la direction souhaitée.