
Una passata elastica ripete un percorso utensile di finitura senza ulteriore profondità di taglio programmata. Può essere utile quando il primo taglio di finitura lascia un piccolo recupero elastico, ma non è un modo universale per migliorare una superficie tornita o correggere un diametro. Prima di aggiungerne una, determinare se il materiale rimanente deriva dalla deflessione dell'utensile o del pezzo, da un problema di misurazione, da un tagliente usurato, da deriva termica o da un setup instabile. La decisione corretta si basa sulla condizione misurata del pezzo e sulla funzione della feature—non sul presupposto che un'altra passata debba rimuovere più materiale.
Cosa fa una passata elastica—e cosa non può fare
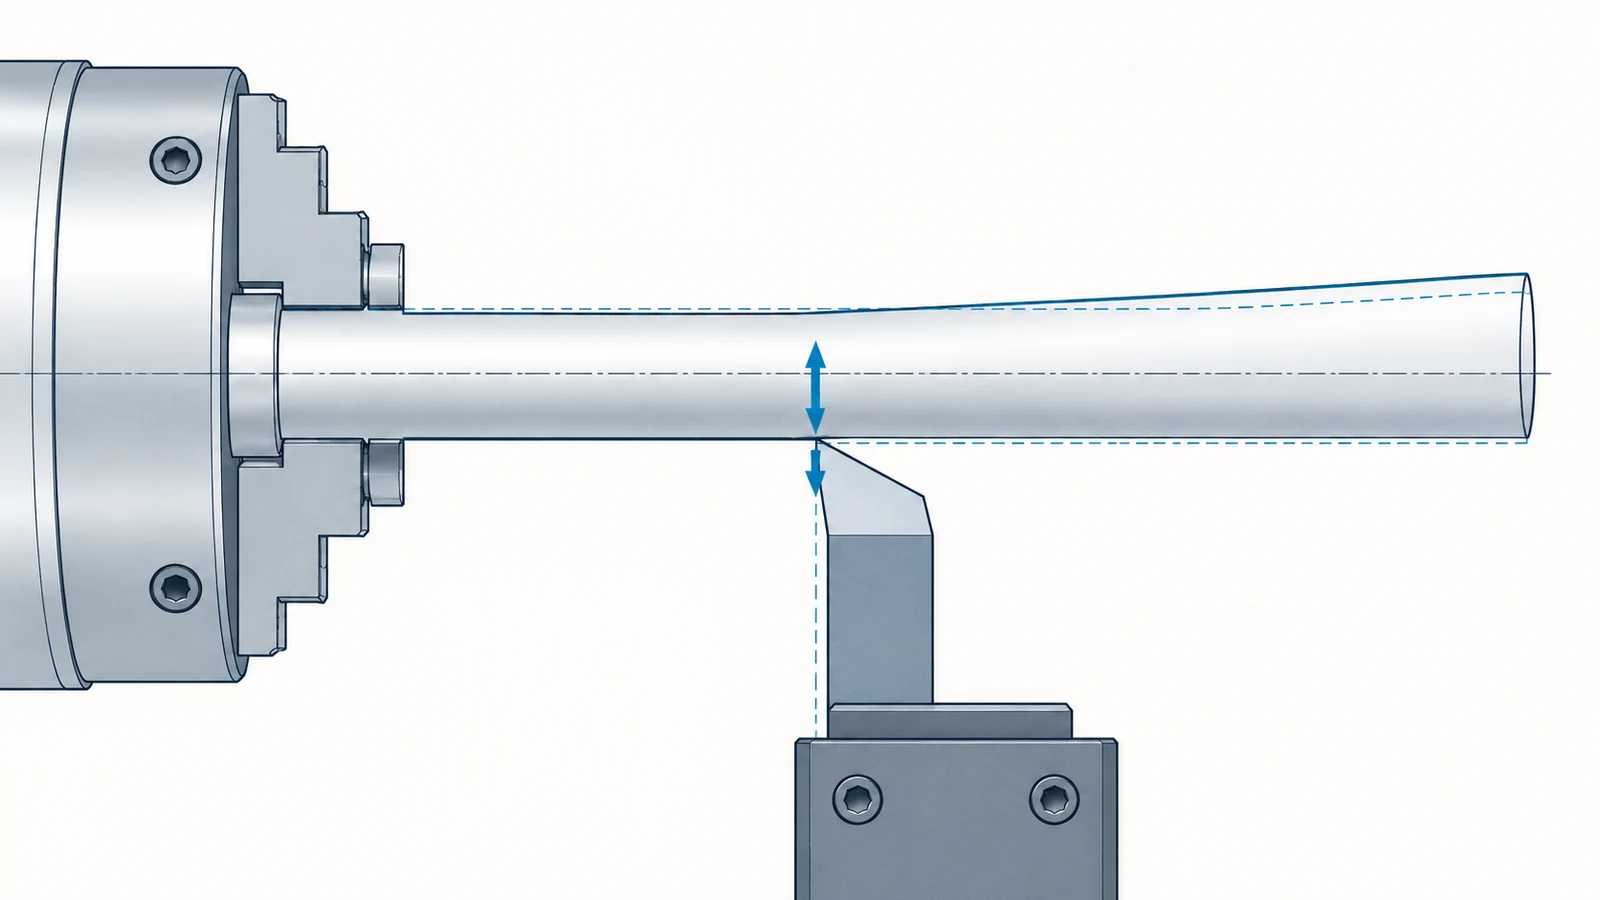
Durante un taglio di tornitura, le forze di taglio possono deflettere l'utensile, il pezzo, il portautensile o la struttura della macchina. Quando il carico viene meno, parte di questo movimento elastico si recupera. Una passata elastica ripercorre il percorso di finitura, di solito senza aggiungere un nuovo avanzamento radiale, per verificare se l'utensile può rimuovere il materiale rimasto perché il sistema si è spostato sotto carico.
Questa definizione è importante: una passata elastica non è semplicemente “fare un altro taglio”. Se il programma aggiunge una nuova profondità significativa, si tratta di un altro taglio di finitura con sovrametallo. Se l'utensile segue lo stesso percorso e rimuove poco o nulla, il risultato può essere invariato. Inoltre non può correggere un offset errato, un'impostazione errata della compensazione del raggio punta utensile, una condizione di serraggio allentata o un metodo di misurazione inadeguato.
Su un diametro controllato da disegno, la domanda rilevante è se la feature soddisfa la sua tolleranza e la relazione funzionale dopo che il processo si è stabilizzato. L'aspetto superficiale da solo non stabilisce dimensione, rotondità, cilindricità o accoppiamento. Per la sequenza operativa più ampia e il contesto del setup, vedere il sito Capacità di tornitura CNC.
Quando ripetere il percorso di finitura può essere utile
Un percorso ripetuto è più plausibile quando il primo taglio di finitura è stato eseguito in una condizione nota e controllata e l'errore residuo è coerente con la deflessione elastica. Alberi lunghi e snelli, supporto interrotto, una barra di alesatura piccola o un utensile con sbalzo notevole possono rendere il sistema di taglio più cedevole. La risposta appropriata può comunque essere accorciare lo sbalzo, migliorare il supporto, regolare la strategia di taglio o modificare il sovrametallo di finitura; la passata elastica è solo una possibile scelta di processo.
Può anche essere utile come fase di verifica durante lo sviluppo del processo. Confrontare la feature prima e dopo il percorso ripetuto usando lo stesso metodo di ispezione e una condizione di misurazione stabile. Se il secondo percorso modifica la dimensione in una direzione ripetibile, questa è una prova della risposta del processo. Se non lo fa, aggiungere ripetutamente passate senza diagnosticare la causa difficilmente creerà un metodo di produzione robusto.
| Condizione osservata | Cosa può dirti una passata elastica | Cosa controllare prima |
|---|---|---|
| Variazioni dimensionali dopo il primo passaggio di finitura su un setup cedevole | Se il recupero legato al carico ha lasciato materiale asportabile | Sbalzo utensile, supporto del pezzo, carico di taglio e ripetibilità |
| La dimensione è già entro tolleranza e stabile | Beneficio scarso; un contatto aggiuntivo può aumentare il rischio | Se il disegno richiede operazioni aggiuntive |
| I risultati variano da pezzo a pezzo | Può evidenziare un'incoerenza, ma da solo non ne identifica la causa | Attrezzaggio, condizione del filo, temperatura, offset e ispezione |
| Filettature o una feature con ciclo di taglio speciale | Non è un rimedio universale; il comportamento dipende dalla traiettoria utensile e dalla guida dell'utensile | Raccomandazioni di processo specifiche per feature e criteri di accettazione |
Quando un'altra passata rende il risultato meno prevedibile
Un passaggio senza avanzamento programmato può comunque strisciare, riscaldare la superficie o usurarsi un filo, soprattutto se l'utensile non ha più una condizione di taglio pulita. Un passaggio ripetuto può quindi modificare la finitura senza produrre una correzione dimensionale prevedibile. Su pareti sottili o superfici interrotte, il contatto ripetuto può anche alterare il pattern di carico anziché rimuovere semplicemente uno strato residuo uniforme.
Esiste un rischio separato di correggere la variabile sbagliata. Se un foro o un diametro esterno è fuori tolleranza perché l'offset dell'utensile è errato, la “compensazione con passaggio a molla” può nascondere l'errore di setup su un pezzo e fallire sul successivo. Se la misurazione è stata effettuata mentre il pezzo o lo strumento erano a una temperatura diversa, il movimento apparente potrebbe non rappresentare un problema di lavorazione. Se un filo di taglio è usurato, un percorso aggiuntivo non ne ripristina la geometria.
La tornitura delle filettature merita particolare cautela. I cicli di filettatura, la geometria dell'inserto, il materiale e le indicazioni del costruttore dell'utensile influenzano l'idoneità di un taglio ripetuto. Una regola generale sul passaggio a molla non deve prevalere sulla raccomandazione specifica dell'utensileria o sul metodo di accettazione della filettatura.
Decidere dalla misurazione, non dall'abitudine
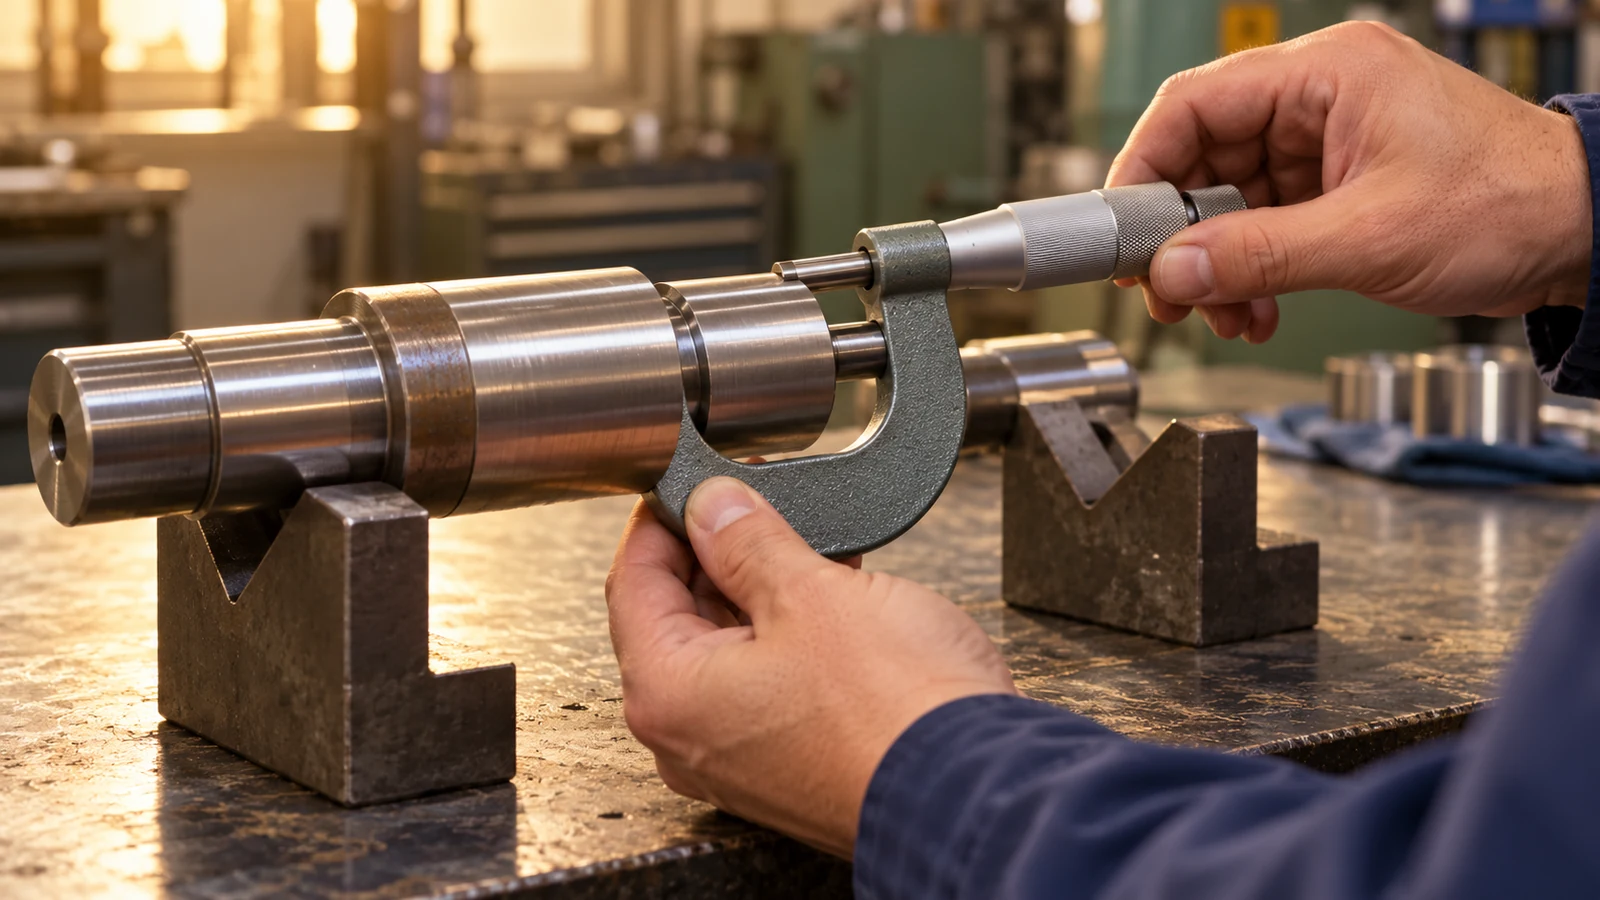
Utilizzare una semplice sequenza decisionale: identificare il requisito effettivo della caratteristica; misurare il pezzo con un metodo adatto a tale requisito; confermare l'utensile, l'offset, la compensazione e il supporto; quindi decidere se un percorso di ripetizione controllato sia giustificato. Registrare la misurazione prima e dopo la passata durante le prove. Per una caratteristica critica per l'accoppiamento, una singola lettura del diametro potrebbe non rappresentare la condizione completa, quindi valutare le posizioni e la geometria rilevanti indicate sul disegno.
Non trattare un conteggio delle passate come criterio di accettazione. Il disegno e il piano di ispezione definiscono ciò che deve essere dimostrato; la sequenza di lavorazione definisce come il processo vi giunge. Se il pezzo è già conforme, un'ulteriore asportazione può consumare il sovrametallo o allontanare la caratteristica dal suo target. Se non è conforme, determinare se esiste una correzione consentita prima di tagliare nuovamente.
Per sintomi che si manifestano principalmente come segni di tornitura o finitura incostante, confrontare l'evidenza con problemi comuni di finitura superficiale nella tornitura invece di presumere che il diametro necessiti di un'altra passata.
Controlli che contano più del numero di passate
Una tornitura ripetibile deriva da un sistema controllato: adeguato serraggio del pezzo, supporto adeguato, un filo di taglio affilato e appropriato, geometria dell'utensile stabile, un sovrametallo di finitura pianificato e un metodo di misurazione che corrisponda alla caratteristica. La sequenza migliore dipende dalla geometria e dalla condizione del materiale. Ad esempio, un albero lungo può richiedere supporto e una sequenza di taglio rivista, mentre una caratteristica corta e rigida può rispondere più direttamente alla condizione dell'utensile o alla verifica dell'offset.
- Mantenere lo sbalzo dell'utensile e la lunghezza non supportata del pezzo adeguati alla caratteristica.
- Confermare il filo della placchetta e la geometria del naso prima di regolare la compensazione.
- Utilizzare un sovrametallo di finitura costante ed evitare di lasciare un residuo troppo piccolo per un taglio stabile.
- Misurare in condizioni comparabili e registrare dove e come è stata verificata la caratteristica.
- Modificare una variabile di processo alla volta durante le prove in modo che il risultato rimanga interpretabile.
Questi controlli aiutano a distinguere il recupero elastico da altre cause. Una passata a molla può far parte di un percorso validato, ma non dovrebbe sostituire un processo di tornitura stabile.

Cosa dovrebbero specificare gli acquirenti sul disegno
Generalmente gli acquirenti non hanno bisogno di prescrivere “una passata a molla” a meno che la sequenza di processo stessa non sia contrattualmente importante. Specificare il risultato misurabile: limiti dimensionali, controlli geometrici applicabili, requisito di finitura superficiale ove necessario, relazioni con i datum e qualsiasi evidenza di ispezione richiesta per l'accettazione. Se una caratteristica è insolitamente snella o critica per l'accoppiamento, fornire il contesto funzionale e identificare chiaramente le superfici critiche.
Ciò lascia al fornitore lo spazio per scegliere un processo adeguato rendendo al contempo l'accettazione inequivocabile. Quando è richiesto un passo di processo specifico, dichiararlo esplicitamente e allinearlo al piano di ispezione; non affidarsi a un'aspettativa informale secondo cui una passata extra garantisca un pezzo migliore.
Domande frequenti
Una passata a molla asporta sempre più materiale?
No. Ripete un percorso senza un'aggiunta intenzionale di avanzamento. A seconda della deflessione, delle condizioni dell'utensile e della rigidità dell'attrezzatura, può asportare una piccola quantità, strisciare o lasciare la dimensione essenzialmente invariata.
Un passaggio a molla migliorerà la finitura superficiale?
Non necessariamente. Può aiutare in un processo validato, ma lo strisciamento, l'usura del tagliente, le vibrazioni o il calore possono peggiorare la finitura. Diagnosticare il pattern superficiale e le condizioni di taglio invece di aggiungere passaggi per impostazione predefinita.
Ogni diametro tornito di precisione dovrebbe ricevere un passaggio a molla?
No. Applicarlo solo quando l'evidenza del processo supporta il passaggio e la caratteristica risultante rimane entro la tolleranza richiesta e i limiti di accettazione.
Un passaggio a molla può correggere un pezzo sottodimensionato o sovradimensionato?
Non in modo affidabile. Prima identificare se la causa è deflessione, offset, geometria dell'utensile, usura, temperatura o misurazione. Un percorso ripetuto senza questa diagnosi potrebbe non spostare la caratteristica nella direzione necessaria.