
Ein Federdurchgang wiederholt eine Schlichtbahn ohne zusätzliche programmierte Schnitttiefe. Er kann helfen, wenn der erste Schlichtschnitt eine geringe elastische Rückfederung hinterlässt, ist aber kein universelles Mittel, um eine gedrehte Oberfläche zu verbessern oder einen Durchmesser zu korrigieren. Bevor Sie einen hinzufügen, stellen Sie fest, ob das verbleibende Aufmaß von Werkzeug- oder Werkstückdurchbiegung, einem Messproblem, einer verschlissenen Schneide, thermischer Drift oder einer instabilen Aufspannung stammt. Die richtige Entscheidung basiert auf dem gemessenen Zustand des Teils und der Funktion des Merkmals – nicht auf der Annahme, dass ein weiterer Durchgang mehr Material abtragen muss.
Was ein Federdurchgang bewirkt – und was er nicht kann
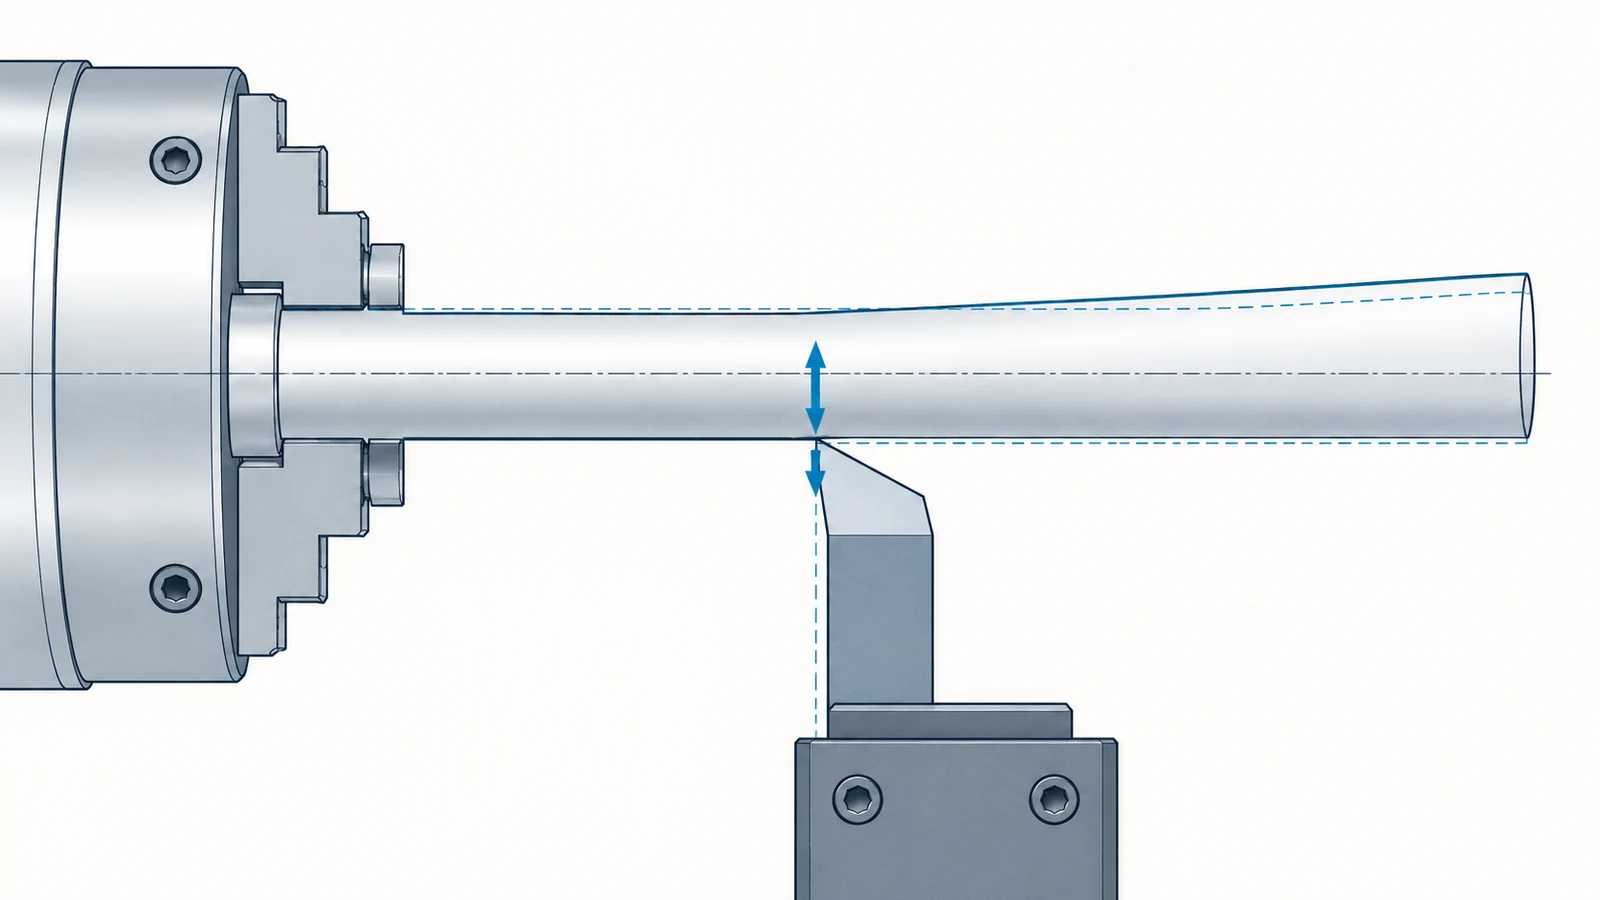
Während eines Drehschnitts können Schnittkräfte das Werkzeug, das Werkstück, den Halter oder die Maschinenstruktur durchbiegen. Wenn die Last wegfällt, erholt sich ein Teil dieser elastischen Bewegung. Ein Federdurchgang fährt die Schlichtbahn erneut ab, üblicherweise ohne einen neuen radialen Vorschub hinzuzufügen, um zu prüfen, ob das Werkzeug Material abtragen kann, das verblieben ist, weil sich das System unter Last bewegt hat.
Diese Definition ist wichtig: Ein Federdurchgang ist nicht einfach “noch einen Schnitt machen”. Wenn das Programm eine nennenswerte neue Tiefe hinzufügt, ist es ein weiterer Schlichtschnitt mit Aufmaß. Wenn das Werkzeug derselben Bahn folgt und wenig oder nichts abträgt, kann das Ergebnis unverändert bleiben. Er kann auch keinen falschen Offset, eine fehlerhafte Einrichtung der Schneideneckenradius-Kompensation, eine lockere Werkstückaufspannung oder eine ungeeignete Messmethode korrigieren.
Bei einem zeichnungsgesteuerten Durchmesser ist die relevante Frage, ob das Merkmal seine Toleranz und funktionale Beziehung erfüllt, nachdem sich der Prozess stabilisiert hat. Das Oberflächenerscheinungsbild allein bestimmt nicht Maß, Rundheit, Zylindrizität oder Passung. Für die übergeordnete Operationsfolge und den Aufspannungskontext siehe die Website von CNC-Drehkapazität.
Wann das Wiederholen der Schlichtbahn helfen kann
Eine wiederholte Bahn ist am plausibelsten, wenn der erste Schlichtschnitt unter einer bekannten, kontrollierten Bedingung ausgeführt wurde und der verbleibende Fehler mit elastischer Durchbiegung übereinstimmt. Lange, schlanke Wellen, unterbrochene Abstützung, eine kleine Ausdrehstange oder ein Werkzeug mit erheblichem Überhang können das Schneidsystem nachgiebiger machen. Die angemessene Reaktion kann dennoch sein, den Überhang zu verkürzen, die Abstützung zu verbessern, die Schnittstrategie anzupassen oder das Schlichtaufmaß zu ändern; der Federdurchgang ist nur eine mögliche Prozesswahl.
Er kann auch als Verifikationsschritt während der Prozessentwicklung nützlich sein. Vergleichen Sie das Merkmal vor und nach der wiederholten Bahn mit derselben Prüfmethode und einer stabilen Messbedingung. Wenn die zweite Bahn die Abmessung in eine reproduzierbare Richtung ändert, ist das ein Beleg für die Prozessreaktion. Wenn nicht, ist das wiederholte Hinzufügen von Durchgängen ohne Diagnose der Ursache unwahrscheinlich, um eine robuste Produktionsmethode zu schaffen.
| Beobachteter Zustand | Was ein Federdurchgang Ihnen sagen kann | Was zuerst zu prüfen ist |
|---|---|---|
| Maßverschiebungen nach dem ersten Schlichtschnitt bei einer nachgiebigen Aufspannung | Ob lastbedingte Rückfederung entfernbares Material hinterlassen hat | Werkzeugüberstand, Werkstückauflage, Schnittlast und Wiederholbarkeit |
| Maß ist bereits innerhalb der Toleranz und stabil | Geringer Nutzen; zusätzlicher Kontakt kann Risiken bergen | Ob die Zeichnung einen zusätzlichen Arbeitsgang erfordert |
| Ergebnisse variieren von Teil zu Teil | Kann Inkonsistenzen aufzeigen, aber allein deren Ursache nicht identifizieren | Werkstückaufnahme, Schneidkanten-Zustand, Temperatur, Offsets und Prüfung |
| Gewinde oder ein Merkmal mit einem speziellen Schneidzyklus | Kein pauschales Mittel; das Verhalten hängt von Werkzeugweg und Werkzeugführung ab | Merkmalspezifische Prozessempfehlungen und Abnahmekriterien |
Wann ein weiterer Durchgang das Ergebnis weniger vorhersehbar macht
Ein Durchlauf ohne programmierten Vorschub kann dennoch reiben, die Oberfläche erwärmen oder eine Schneidkante verschleißen, insbesondere wenn das Werkzeug keine sauberen Schnittbedingungen mehr aufweist. Ein Wiederholungsdurchlauf kann dann die Oberflächengüte verändern, ohne eine vorhersagbare Maßkorrektur zu bewirken. Bei dünnen Wänden oder unterbrochenen Oberflächen kann der wiederholte Kontakt zudem das Lastmuster verändern, statt einfach eine gleichmäßige Restmaterialschicht abzutragen.
Es besteht ein separates Risiko, die falsche Variable zu korrigieren. Wenn eine Bohrung oder ein Außendurchmesser aufgrund eines falschen Werkzeug-Offsets außerhalb der Toleranz liegt, kann eine “Federpass-Kompensation” den Einrichtfehler an einem Teil verbergen und beim nächsten versagen. Wenn die Messung bei einer anderen Temperatur von Werkstück oder Messgerät erfolgte, spiegelt die scheinbare Bewegung möglicherweise kein Bearbeitungsproblem wider. Wenn eine Schneidkante verschlissen ist, stellt ein zusätzlicher Weg ihre Geometrie nicht wieder her.
Das Gewindedrehen erfordert besondere Vorsicht. Gewindeschneidzyklen, Wendeschneidplatten-Geometrie, Werkstoff und Herstellerempfehlungen beeinflussen, ob ein Wiederholungsschnitt geeignet ist. Eine allgemeine Federpass-Regel sollte die spezifische Werkzeugempfehlung oder die Abnahmemethode des Gewindes nicht außer Kraft setzen.
Aus der Messung entscheiden, nicht aus Gewohnheit
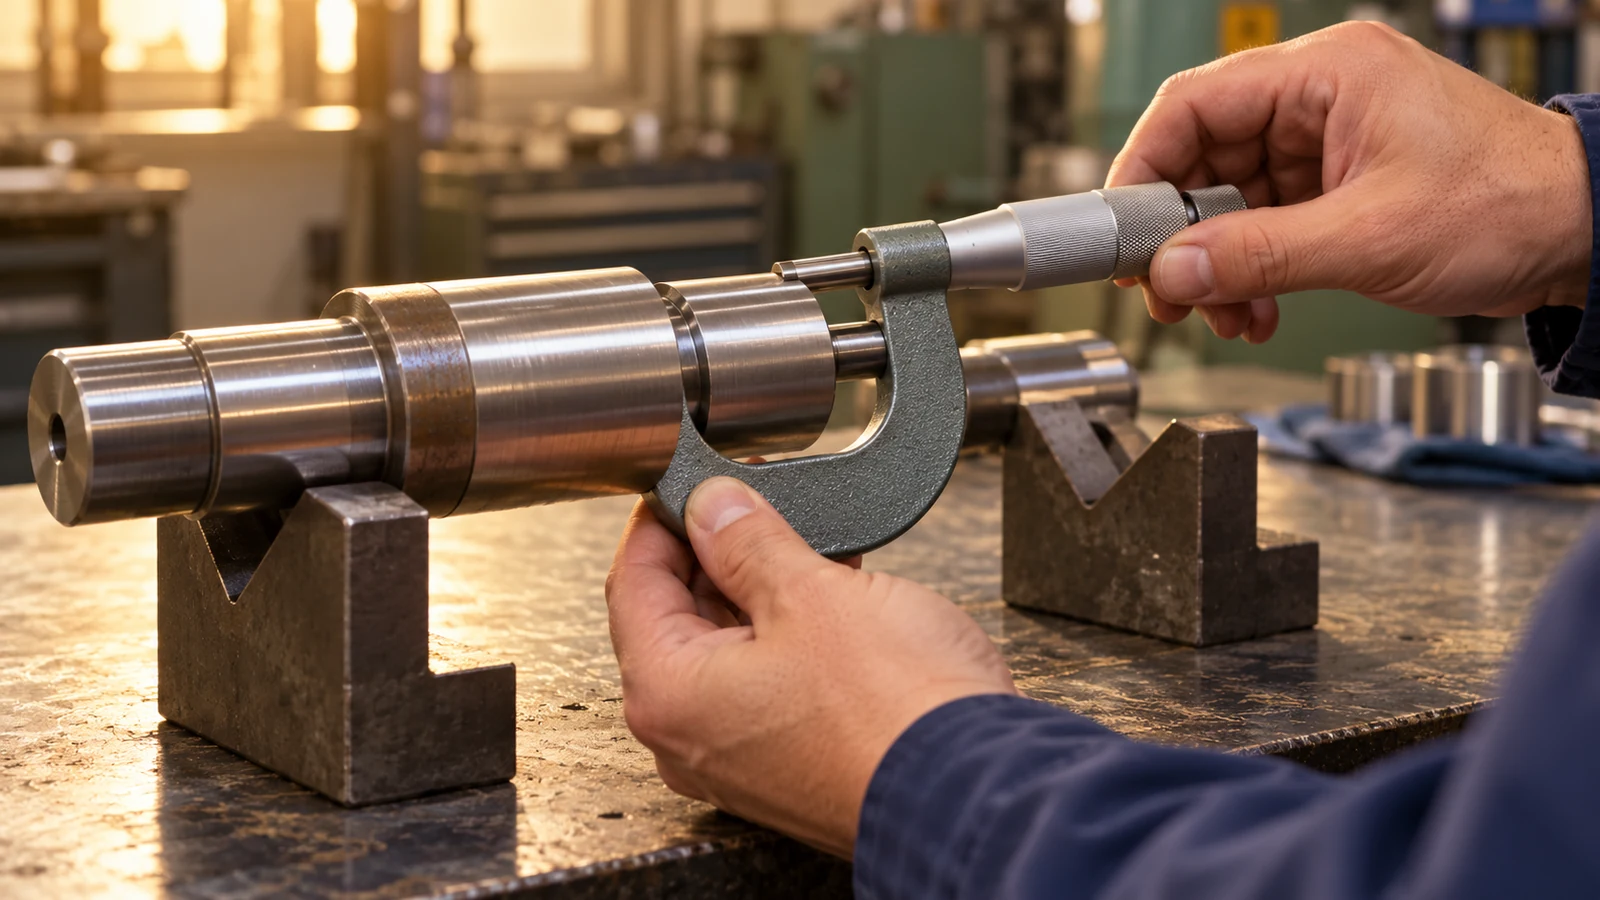
Verwenden Sie eine einfache Entscheidungsfolge: Ermitteln Sie die tatsächliche Merkmalsanforderung; messen Sie das Teil mit einer für diese Anforderung geeigneten Methode; bestätigen Sie Werkzeug, Offset, Kompensation und Auflage; entscheiden Sie dann, ob ein kontrollierter Wiederholungsdurchlauf gerechtfertigt ist. Erfassen Sie die Messung während der Versuche vor und nach dem Durchlauf. Bei einem passungskritischen Merkmal kann eine einzelne Durchmessermessung nicht den gesamten Zustand wiedergeben; beurteilen Sie daher die relevanten Stellen und die in der Zeichnung angegebene Geometrie.
Betrachten Sie eine Durchlaufanzahl nicht als Abnahmekriterium. Zeichnung und Prüfplan legen fest, was nachzuweisen ist; die Bearbeitungsfolge legt fest, wie der Prozess dies erreicht. Ist das Teil bereits konform, kann zusätzliches Schneiden Aufmaß verbrauchen oder das Merkmal von seinem Ziel weg bewegen. Ist es nicht konform, ermitteln Sie, ob eine zulässige Korrektur möglich ist, bevor Sie erneut schneiden.
Bei Symptomen, die sich vorwiegend als Drehriefen oder uneinheitliche Oberfläche zeigen, vergleichen Sie die Befunde mit häufigen Oberflächenproblemen beim Drehen anstatt anzunehmen, dass der Durchmesser einen weiteren Durchlauf benötigt.
Steuerungen, die wichtiger sind als die Anzahl der Durchgänge
Reproduzierbares Drehen entsteht aus einem kontrollierten System: geeignete Werkstückaufnahme, ausreichende Auflage, eine scharfe und passende Schneidkante, stabile Werkzeuggeometrie, ein geplantes Schlichtaufmaß und eine Messmethode, die zum Merkmal passt. Die beste Folge hängt von Geometrie und Materialzustand ab. Beispielsweise kann eine lange Welle Auflage und eine überarbeitete Schnittfolge benötigen, während ein kurzes steifes Merkmal eher direkt auf Werkzeugzustand oder Offsetprüfung reagiert.
- Halten Sie Werkzeugüberhang und nicht unterstützte Werkstücklänge dem Merkmal angemessen.
- Bestätigen Sie Schneidkanten- und Schneidenecken-Geometrie, bevor Sie die Kompensation anpassen.
- Verwenden Sie ein gleichmäßiges Schlichtaufmaß und vermeiden Sie einen zu kleinen Rest für stabiles Schneiden.
- Messen Sie unter vergleichbaren Bedingungen und erfassen Sie, wo und wie das Merkmal geprüft wurde.
- Ändern Sie während der Versuche jeweils nur eine Prozessvariable, damit das Ergebnis interpretierbar bleibt.
Diese Kontrollen helfen, elastische Rückfederung von anderen Ursachen zu unterscheiden. Ein Federdurchlauf kann Teil einer validierten Route sein, sollte aber keinen stabilen Drehprozess ersetzen.

Was Käufer auf der Zeichnung angeben sollten
Käufer müssen im Allgemeinen keinen “einen Federdurchlauf” vorschreiben, es sei denn, die Prozessfolge selbst ist vertraglich wichtig. Geben Sie das messbare Ergebnis an: Maßgrenzen, anwendbare geometrische Toleranzen, Oberflächenanforderung bei Bedarf, Bezugsbeziehungen und alle für die Abnahme erforderlichen Prüfnachweise. Ist ein Merkmal ungewöhnlich schlank oder passungskritisch, geben Sie den funktionalen Kontext an und kennzeichnen Sie die kritischen Flächen eindeutig.
Das lässt dem Lieferanten Spielraum, einen geeigneten Prozess zu wählen, während die Abnahme eindeutig bleibt. Wenn ein bestimmter Prozessschritt erforderlich ist, geben Sie ihn ausdrücklich an und stimmen Sie ihn mit dem Prüfplan ab; verlassen Sie sich nicht auf eine informelle Erwartung, dass ein zusätzlicher Durchlauf ein besseres Teil garantiert.
Häufig gestellte Fragen
Entfernt ein Federdurchlauf immer mehr Material?
Nein. Er wiederholt eine Bahn ohne absichtliche zusätzliche Zustellung. Je nach Durchbiegung, Werkzeugzustand und Steifigkeit der Aufspannung kann er ein kleines Maß abtragen, reiben oder das Maß im Wesentlichen unverändert lassen.
Verbessert ein Federdurchgang die Oberflächengüte?
Nicht unbedingt. Er kann in einem validierten Prozess helfen, aber Reiben, Schneidkantenverschleiß, Vibration oder Wärme können die Oberfläche verschlechtern. Diagnostizieren Sie das Oberflächenmuster und die Schnittbedingungen, anstatt standardmäßig zusätzliche Durchgänge hinzuzufügen.
Sollte jeder präzisionsgedrehte Durchmesser einen Federdurchgang erhalten?
Nein. Wenden Sie ihn nur an, wenn Prozessnachweise den Schritt stützen und das resultierende Merkmal innerhalb seiner geforderten Toleranz und Abnahmegrenzen bleibt.
Kann ein Federdurchgang ein unter- oder übergroßes Teil korrigieren?
Nicht zuverlässig. Stellen Sie zuerst fest, ob die Ursache Durchbiegung, Offset, Werkzeuggeometrie, Verschleiß, Temperatur oder Messung ist. Eine wiederholte Bahn ohne diese Diagnose bewegt das Merkmal möglicherweise nicht in die erforderliche Richtung.