
Una pasada elástica repite una trayectoria de herramienta de acabado sin profundidad de corte programada adicional. Puede ayudar cuando el primer corte de acabado deja una pequeña cantidad de recuperación elástica, pero no es una forma universal de mejorar una superficie torneada ni de corregir un diámetro. Antes de añadir una, determine si el material restante proviene de la deflexión de la herramienta o de la pieza, de un problema de medición, de un filo desgastado, de una deriva térmica o de un montaje inestable. La decisión correcta se basa en la condición medida de la pieza y en la función de la característica, no en la suposición de que otra pasada debe eliminar más material.
Qué hace una pasada elástica y qué no puede hacer
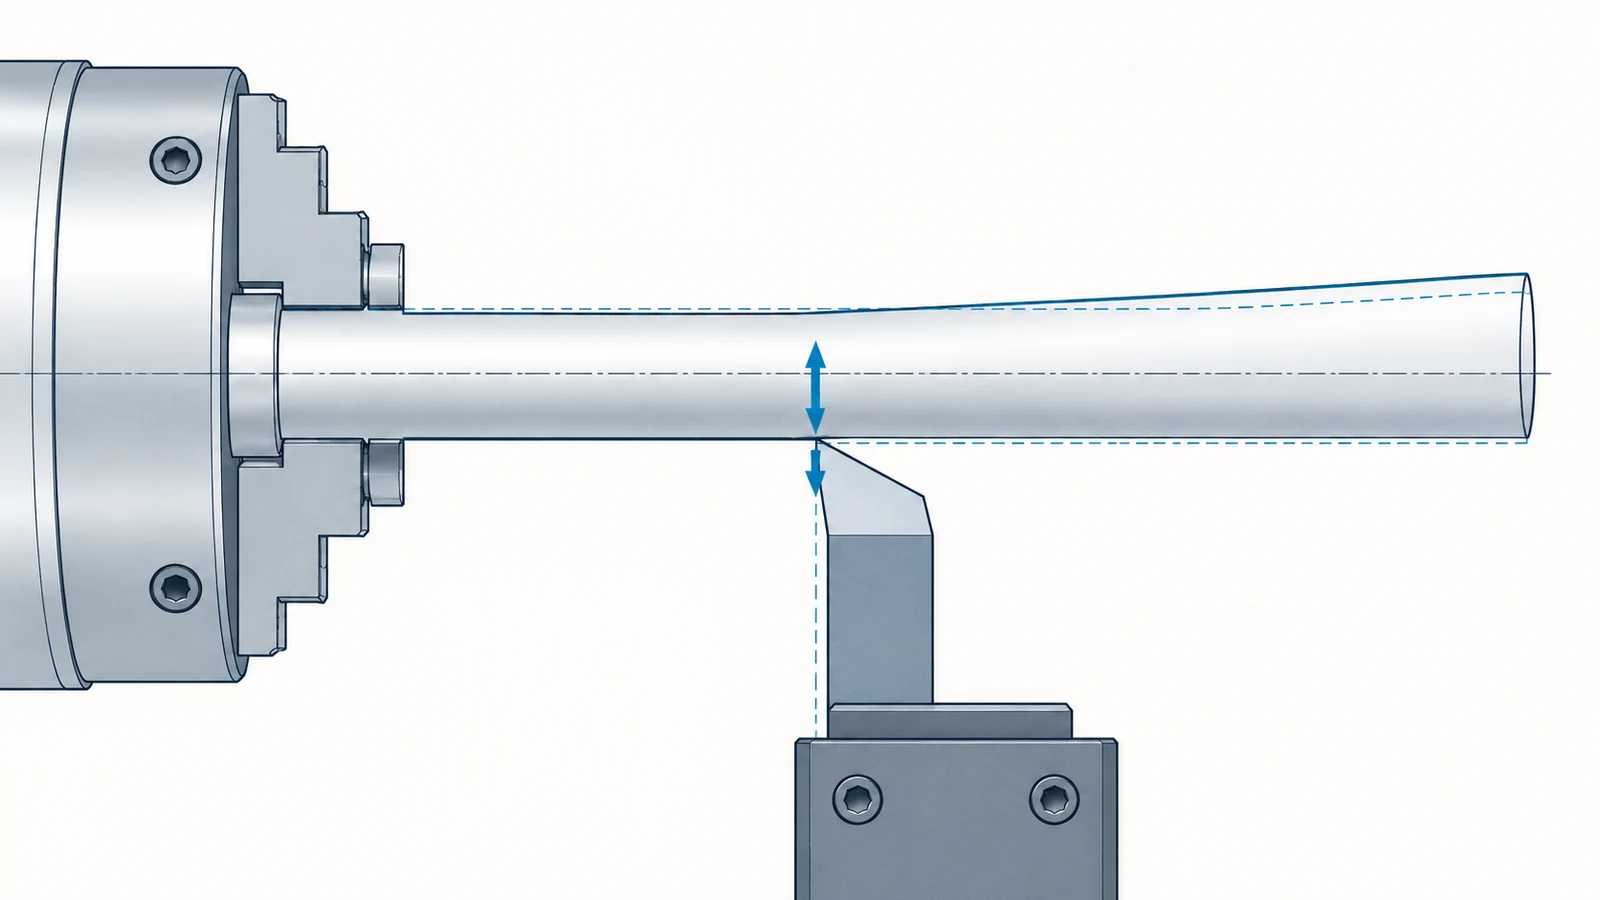
Durante un corte de torneado, las fuerzas de corte pueden deflectar la herramienta, la pieza, el portaherramientas o la estructura de la máquina. Cuando la carga desaparece, parte de ese movimiento elástico se recupera. Una pasada elástica recorre de nuevo la trayectoria de acabado, normalmente sin añadir un nuevo avance radial, para ver si la herramienta puede eliminar material que quedó porque el sistema se movió bajo carga.
Esa definición importa: una pasada elástica no es simplemente “dar otro corte”. Si el programa añade una nueva profundidad significativa, es otro corte de acabado con sobremedida. Si la herramienta sigue la misma trayectoria y elimina poco o nada, el resultado puede no cambiar. Tampoco puede corregir un offset incorrecto, una configuración incorrecta de la compensación del radio de la punta de la herramienta, una condición de sujeción de la pieza floja o un método de medición inadecuado.
En un diámetro controlado por plano, la pregunta relevante es si la característica cumple su tolerancia y su relación funcional una vez que el proceso se estabiliza. La apariencia superficial por sí sola no establece el tamaño, la redondez, la cilindricidad ni el ajuste. Para la secuencia de operaciones más amplia y el contexto de montaje, consulte la Capacidad de torneado CNC.
Cuándo puede ayudar repetir la trayectoria de acabado
Una trayectoria repetida es más plausible cuando el primer corte de acabado se realizó bajo una condición conocida y controlada y el error restante es coherente con la deflexión elástica. Los ejes largos y esbeltos, el soporte interrumpido, una barra de mandrinar pequeña o una herramienta con un voladizo considerable pueden hacer que el sistema de corte sea más flexible. La respuesta adecuada puede seguir siendo acortar el voladizo, mejorar el soporte, ajustar la estrategia de corte o cambiar la sobremedida de acabado; la pasada elástica es solo una posible opción de proceso.
También puede ser útil como paso de verificación durante el desarrollo del proceso. Compare la característica antes y después de la trayectoria repetida utilizando el mismo método de inspección y una condición de medición estable. Si la segunda trayectoria cambia la dimensión en una dirección repetible, eso es evidencia sobre la respuesta del proceso. Si no lo hace, añadir pasadas repetidamente sin diagnosticar la causa probablemente no cree un método de producción robusto.
| Condición observada | Qué puede indicarle una pasada elástica | Qué comprobar primero |
|---|---|---|
| Cambios de tamaño después del primer corte de acabado en un montaje flexible | Si la recuperación relacionada con la carga dejó material removible | Voladizo de la herramienta, soporte de la pieza, carga de corte y repetibilidad |
| El tamaño ya está dentro de tolerancia y es estable | Poco beneficio; el contacto adicional puede añadir riesgo | Si el plano requiere alguna operación adicional |
| Los resultados varían de una pieza a otra | Puede exponer la inconsistencia, pero no identificará su origen por sí solo | Sujeción de la pieza, condición del filo, temperatura, compensaciones e inspección |
| Roscas o una característica con un ciclo de corte especial | No es un remedio general; el comportamiento depende de la trayectoria de la herramienta y de la guía de la herramienta | Recomendaciones de proceso y criterios de aceptación específicos para la característica |
Cuándo otra pasada hace el resultado menos predecible
Una pasada sin avance programado puede aún frotar, calentar la superficie o desgastar un filo, especialmente si la herramienta ya no tiene una condición de corte limpia. Una pasada repetida puede entonces cambiar el acabado sin producir una corrección dimensional predecible. En paredes delgadas o superficies interrumpidas, el contacto repetido también puede alterar el patrón de carga en lugar de simplemente eliminar una capa residual uniforme.
Existe un riesgo separado de corregir la variable equivocada. Si un diámetro interior o exterior está fuera de tolerancia porque la compensación de la herramienta es incorrecta, la “compensación de pasada elástica” puede ocultar el error de configuración en una pieza y fallar en la siguiente. Si la medición se tomó mientras la pieza o el instrumento estaban a una temperatura diferente, el movimiento aparente puede no representar un problema de mecanizado. Si un filo de corte está desgastado, una trayectoria adicional no restaura su geometría.
El torneado de roscas merece especial precaución. Los ciclos de roscado, la geometría de la plaquita, el material y las indicaciones del fabricante de la herramienta afectan a si una pasada repetida es apropiada. Una regla general de pasada elástica no debe prevalecer sobre la recomendación específica de la herramienta ni sobre el método de aceptación de la rosca.
Decida a partir de la medición, no de la costumbre
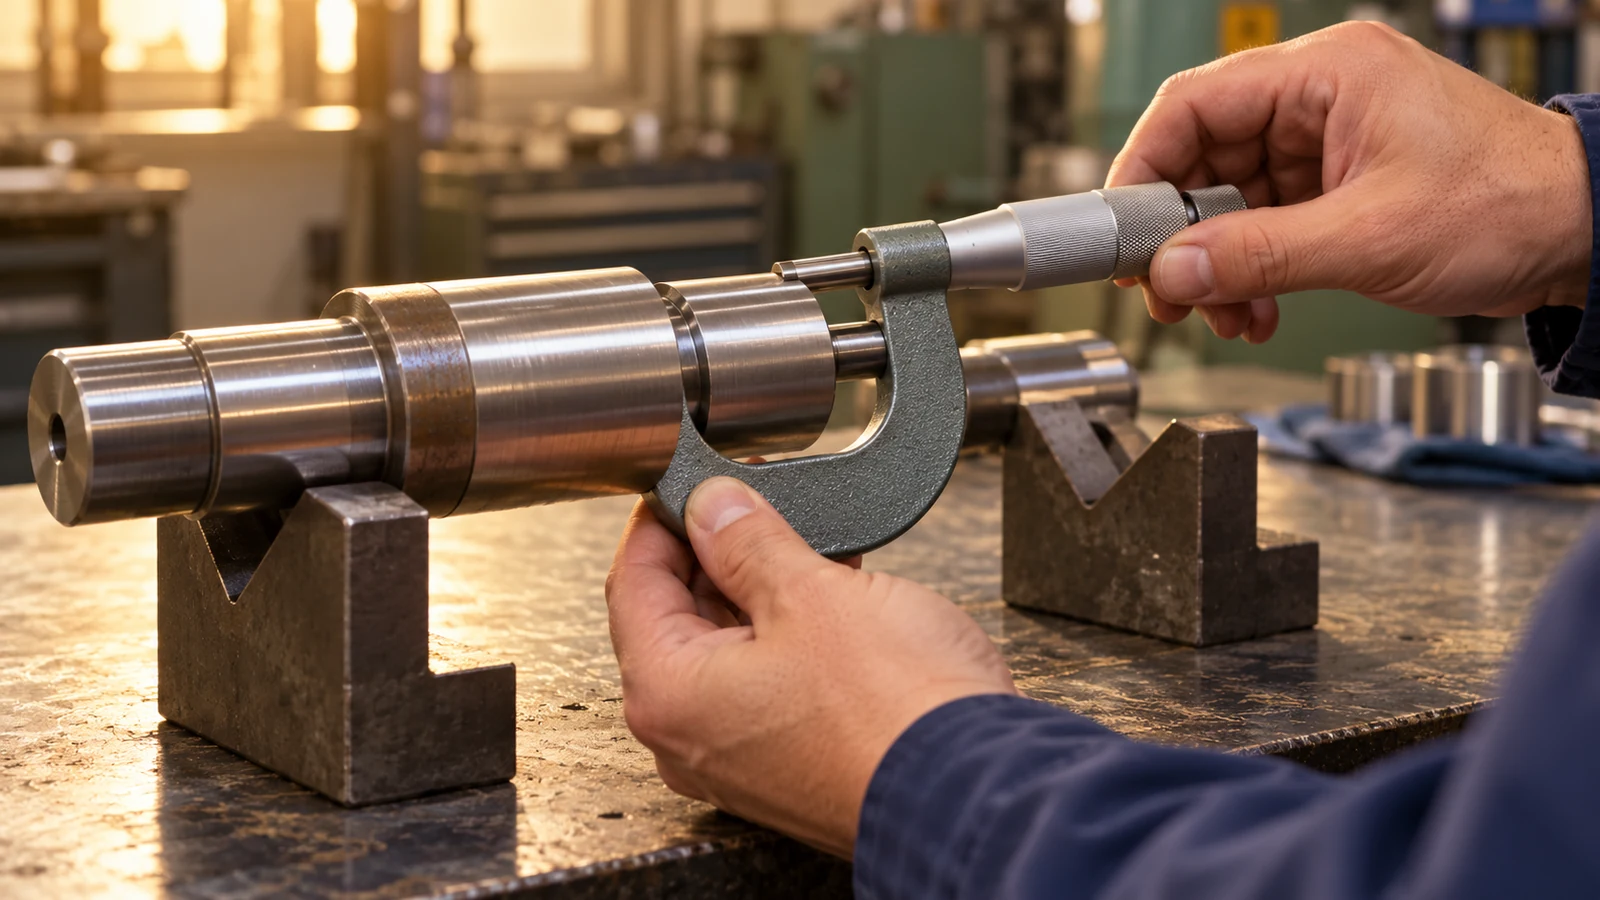
Utilice una secuencia de decisión sencilla: identifique el requisito real de la característica; mida la pieza con un método adecuado a ese requisito; confirme la herramienta, el offset, la compensación y el soporte; luego decida si se justifica una ruta de repetición controlada. Registre la medición antes y después de la pasada durante las pruebas. Para una característica crítica para el ajuste, una sola lectura de diámetro puede no representar la condición completa, por lo que debe evaluar las ubicaciones y la geometría relevantes indicadas en el plano.
No trate un conteo de pasadas como criterio de aceptación. El plano y el plan de inspección definen lo que debe demostrarse; la secuencia de mecanizado define cómo el proceso llega a ello. Si la pieza ya es conforme, el corte adicional puede consumir el sobreespesor o alejar la característica de su objetivo. Si no es conforme, determine si existe una corrección permitida antes de volver a cortar.
Para los síntomas que se manifiestan principalmente como marcas de torneado o un acabado inconsistente, compare la evidencia con problemas comunes de acabado superficial en el torneado en lugar de suponer que el diámetro necesita otra pasada.
Controles que importan más que el número de pasadas
El torneado repetible proviene de un sistema controlado: una sujeción adecuada, un soporte suficiente, un filo de corte afilado y apropiado, una geometría de herramienta estable, un sobreespesor de acabado planificado y un método de medición que coincida con la característica. La mejor secuencia depende de la geometría y de la condición del material. Por ejemplo, un eje largo puede necesitar soporte y una secuencia de corte revisada, mientras que una característica corta y rígida puede responder más directamente a la condición de la herramienta o a la verificación del offset.
- Mantenga el voladizo de la herramienta y la longitud no soportada de la pieza de trabajo apropiados para la característica.
- Confirme el filo de la plaquita y la geometría de la punta antes de ajustar la compensación.
- Utilice un sobreespesor de acabado constante y evite dejar un remanente demasiado pequeño para un corte estable.
- Mida en condiciones comparables y registre dónde y cómo se verificó la característica.
- Cambie una sola variable del proceso a la vez durante las pruebas para que el resultado siga siendo interpretable.
Estos controles ayudan a distinguir la recuperación elástica de otras causas. Una pasada de resorte puede formar parte de una ruta validada, pero no debe sustituir a un proceso de torneado estable.

Qué deberían especificar los compradores en el plano
Por lo general, los compradores no necesitan prescribir “una pasada de resorte” a menos que la secuencia del proceso en sí sea contractualmente importante. Especifique el resultado medible: límites de tamaño, controles geométricos aplicables, requisito de acabado superficial cuando sea necesario, relaciones de datum y cualquier evidencia de inspección requerida para la aceptación. Si una característica es inusualmente esbelta o crítica para el ajuste, proporcione el contexto funcional e identifique claramente las superficies críticas.
Eso deja margen al proveedor para elegir un proceso adecuado y, al mismo tiempo, hace que la aceptación no sea ambigua. Cuando se requiera un paso de proceso específico, indíquelo explícitamente y alinéelo con el plan de inspección; no confíe en una expectativa informal de que una pasada adicional garantice una pieza mejor.
Preguntas frecuentes
¿Una pasada de resorte siempre elimina más material?
No. Repite una trayectoria sin una penetración adicional intencional. Dependiendo de la deflexión, el estado de la herramienta y la rigidez de la configuración, puede eliminar una pequeña cantidad, frotar o dejar la dimensión esencialmente sin cambios.
¿Mejorará el acabado superficial una pasada elástica?
No necesariamente. Puede ayudar en un proceso validado, pero el frotamiento, el desgaste del filo, la vibración o el calor pueden empeorar el acabado. Diagnostique el patrón superficial y la condición de corte en lugar de añadir pasadas por defecto.
¿Debe recibir una pasada elástica cada diámetro torneado de precisión?
No. Aplíquela solo cuando la evidencia del proceso respalde el paso y la característica resultante permanezca dentro de su tolerancia requerida y los límites de aceptación.
¿Puede una pasada elástica corregir una pieza con medida inferior o superior?
No de forma fiable. Primero identifique si la causa es la deflexión, el desfase, la geometría de la herramienta, el desgaste, la temperatura o la medición. Una trayectoria repetida sin ese diagnóstico puede no desplazar la característica en la dirección necesaria.