
Пружинный проход повторяет чистовую траекторию инструмента без дополнительной запрограммированной глубины резания. Он может помочь, когда первый чистовой проход оставляет небольшую величину упругого восстановления, но это не универсальный способ улучшить обработанную поверхность или скорректировать диаметр. Прежде чем добавлять его, определите, вызван ли оставшийся припуск отклонением инструмента или заготовки, проблемой измерения, изношенной кромкой, тепловым дрейфом или нестабильной установкой. Правильное решение основывается на измеренном состоянии детали и функции элемента — а не на предположении, что ещё один проход должен снять больше материала.
Что делает пружинный проход — и чего он не может
Во время токарного резания силы резания могут отклонять инструмент, заготовку, державку или конструкцию станка. Когда нагрузка снимается, часть этого упругого перемещения восстанавливается. Пружинный проход повторяет чистовую траекторию, обычно без добавления новой радиальной подачи, чтобы проверить, может ли инструмент снять материал, оставшийся из-за перемещения системы под нагрузкой.
Это определение важно: пружинный проход — это не просто “снять ещё один слой”. Если программа добавляет значительную новую глубину, это ещё один чистовой проход с припуском. Если инструмент следует по той же траектории и снимает мало или ничего, результат может остаться неизменным. Он также не может исправить неверное смещение, неправильную настройку компенсации радиуса вершины инструмента, ненадёжное закрепление заготовки или неподходящий метод измерения.
Для диаметра, заданного чертежом, важный вопрос — соответствует ли элемент своему допуску и функциональной взаимосвязи после стабилизации процесса. Один только внешний вид поверхности не определяет размер, круглость, цилиндричность или посадку. Для более широкой последовательности операций и контекста настройки см. раздел сайта Возможности токарной обработки на ЧПУ.
Когда повторение чистовой траектории может помочь
Повторная траектория наиболее оправдана, когда первый чистовой проход выполнялся в известных контролируемых условиях, а оставшаяся погрешность соответствует упругому отклонению. Длинные тонкие валы, прерывистая поддержка, небольшой расточной резец или инструмент со значительным вылетом могут сделать систему резания более податливой. Подходящим ответом всё ещё может быть сокращение вылета, улучшение поддержки, корректировка стратегии резания или изменение чистового припуска; пружинный проход — лишь один из возможных технологических вариантов.
Он также может быть полезен как этап проверки при разработке процесса. Сравните элемент до и после повторной траектории, используя один и тот же метод контроля и стабильные условия измерения. Если вторая траектория изменяет размер в повторяемом направлении, это свидетельствует о реакции процесса. Если нет, то многократное добавление проходов без диагностики причины вряд ли создаст надёжный производственный метод.
| Наблюдаемое состояние | Что может показать пружинный проход | Что проверить в первую очередь |
|---|---|---|
| Смещение размеров после первого чистового прохода на нежёсткой системе | Остался ли удаляемый материал из-за упругого восстановления под нагрузкой | Вылет инструмента, поддержка заготовки, нагрузка при резании и повторяемость |
| Размер уже в пределах допуска и стабилен | Незначительная польза; дополнительный контакт может добавить риск | Требует ли чертёж какой-либо дополнительной операции |
| Результаты различаются от детали к детали | Может выявить нестабильность, но сам по себе не определит её источник | Закрепление заготовки, состояние кромки, температура, коррекции и контроль |
| Резьба или элемент со специальным циклом обработки | Не универсальное средство; поведение зависит от траектории инструмента и его направления | Рекомендации по процессу и критерии приёмки для конкретного элемента |
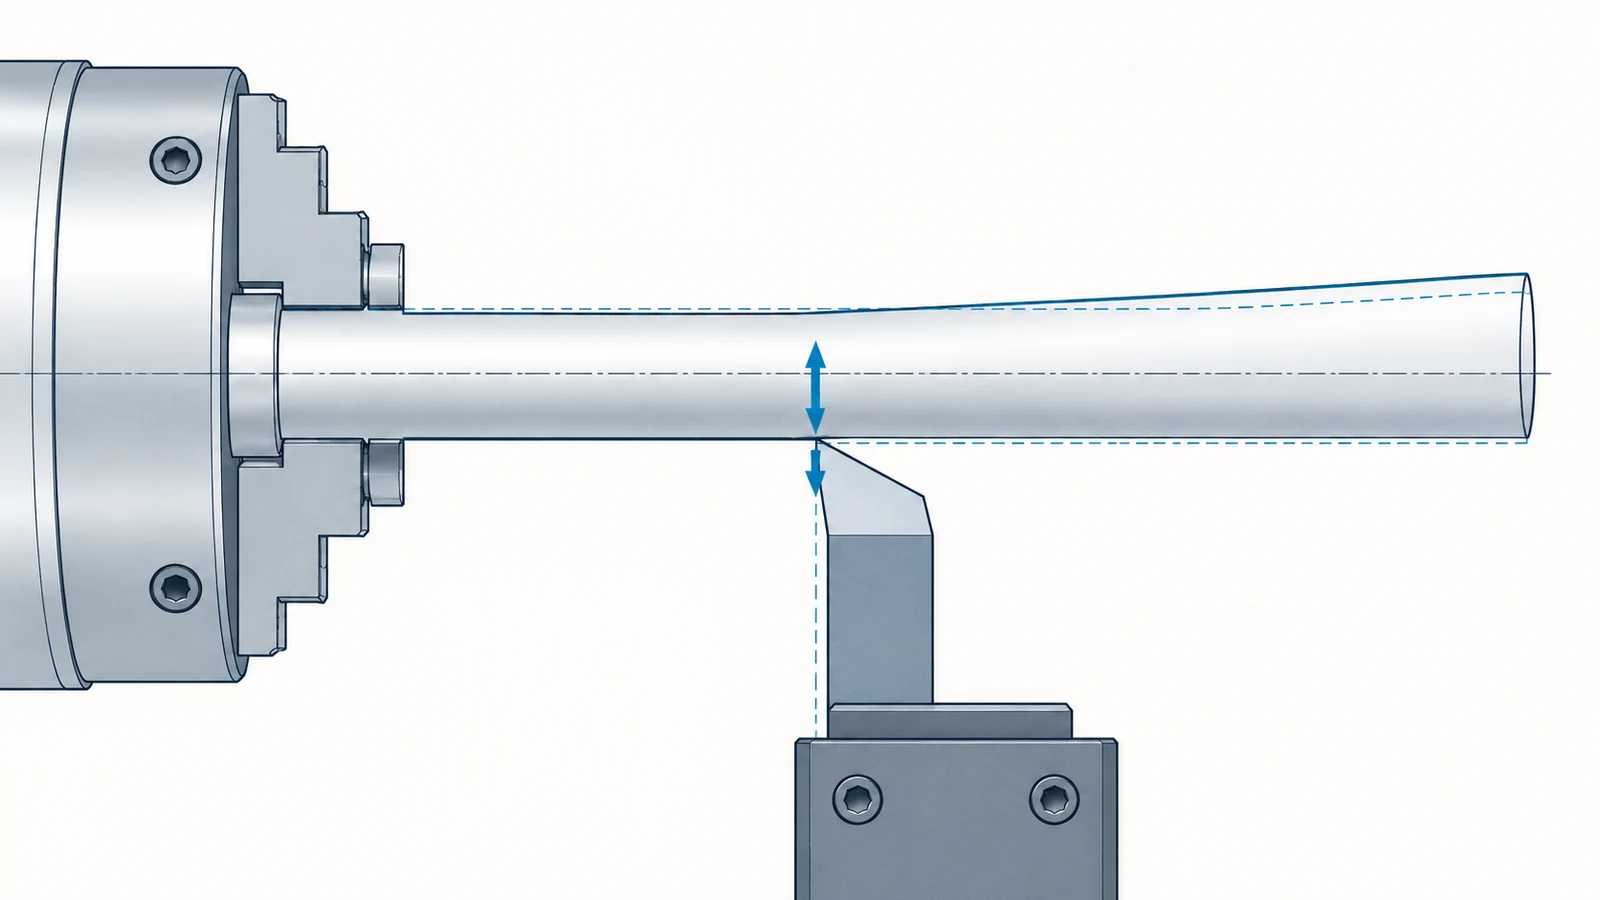
Когда ещё один проход делает результат менее предсказуемым
Проход без запрограммированной подачи всё равно может тереть, нагревать поверхность или изнашивать кромку, особенно если инструмент уже не находится в чистом режущем состоянии. Повторный проход тогда может изменить чистоту обработки, не давая предсказуемой размерной коррекции. На тонких стенках или прерывистых поверхностях повторный контакт также может изменить схему нагрузки, а не просто удалить равномерный остаточный слой.
Существует отдельный риск коррекции не той переменной. Если отверстие или наружный диаметр выходят за допуск из-за неверной коррекции инструмента, “компенсация пружинного прохода” может скрыть ошибку настройки на одной детали и не сработать на следующей. Если измерение выполнялось при другой температуре детали или измерительного средства, кажущееся смещение может не отражать проблему обработки. Если режущая кромка изношена, дополнительный проход не восстановит её геометрию.
Токарная обработка резьбы требует особой осторожности. На уместность повторного прохода влияют циклы нарезания резьбы, геометрия пластины, материал и рекомендации изготовителя инструмента. Общее правило пружинного прохода не должно заменять конкретную рекомендацию по инструменту или метод приёмки резьбы.
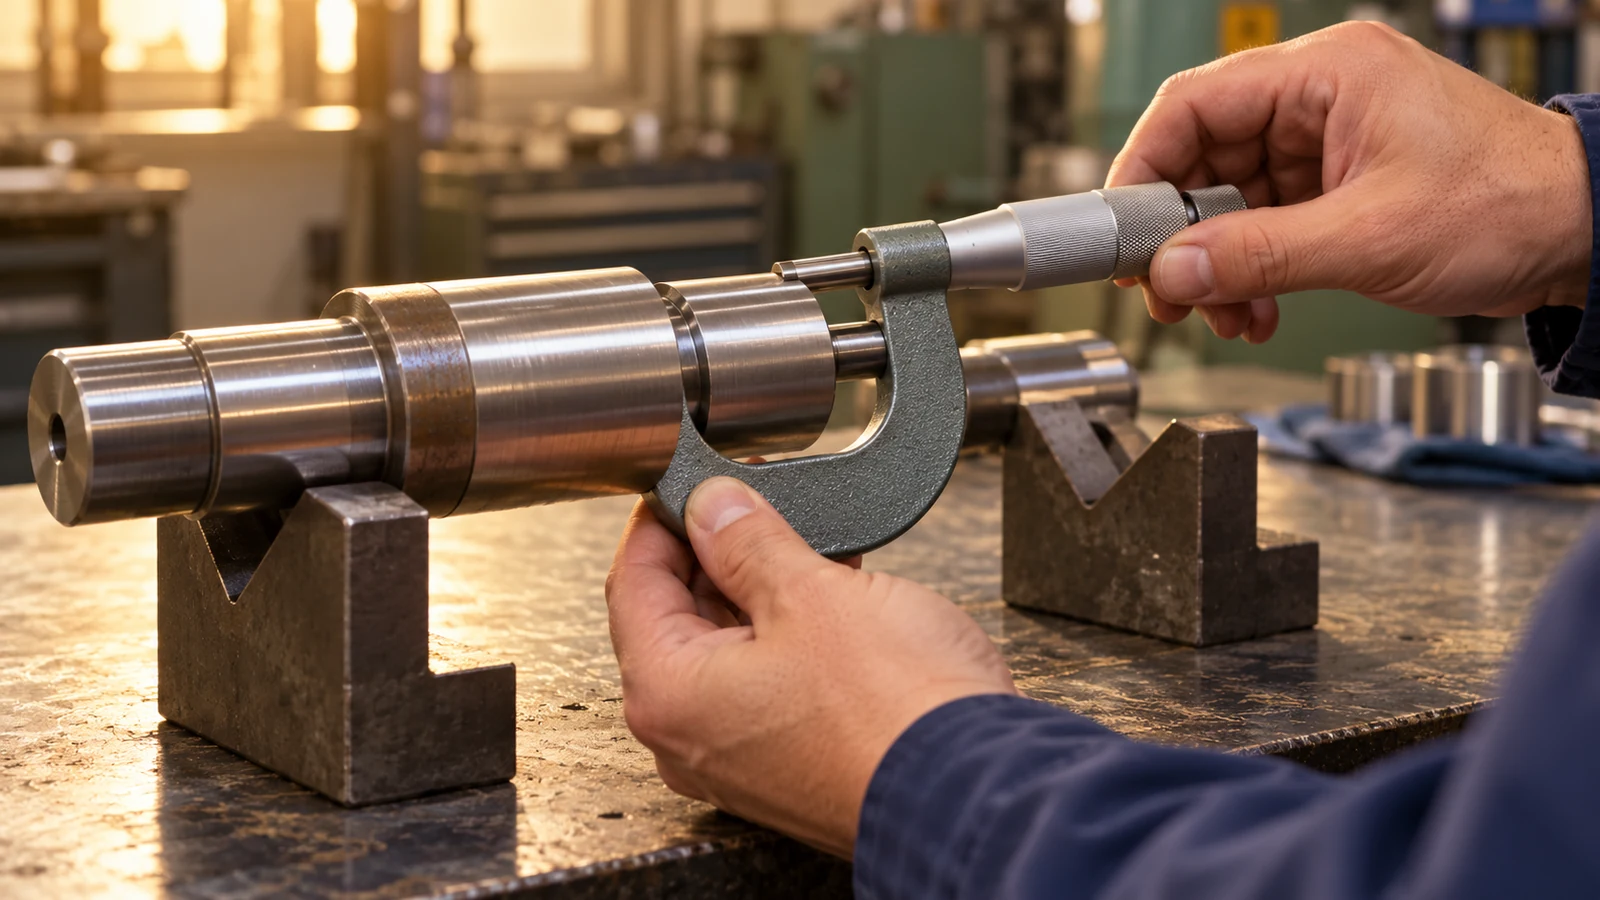
Решайте по измерению, а не по привычке
Используйте простую последовательность решений: определите фактическое требование к элементу; измерьте деталь методом, соответствующим этому требованию; подтвердите инструмент, смещение, компенсацию и поддержку; затем решите, оправдан ли контролируемый повторный проход. При испытаниях записывайте измерение до и после прохода. Для элемента, критичного по посадке, одно измерение диаметра может не отражать полное состояние, поэтому оцените соответствующие места и геометрию, указанные на чертеже.
Не рассматривайте количество проходов как критерий приёмки. Чертеж и план контроля определяют, что должно быть доказано; последовательность обработки определяет, как процесс этого достигает. Если деталь уже соответствует требованиям, дополнительное резание может израсходовать припуск или увести элемент от целевого значения. Если она не соответствует, определите, существует ли допустимая корректировка, прежде чем резать снова.
Для симптомов, проявляющихся главным образом как следы точения или неоднородная чистота обработки, сравните данные с типичными проблемами чистоты поверхности при точении вместо того чтобы предполагать, что диаметру нужен ещё один проход.
Факторы, которые важнее количества проходов
Повторяемость точения обеспечивается контролируемой системой: подходящее закрепление заготовки, достаточная поддержка, острая и подходящая режущая кромка, стабильная геометрия инструмента, запланированный припуск на чистовую обработку и метод измерения, соответствующий элементу. Оптимальная последовательность зависит от геометрии и состояния материала. Например, длинному валу может потребоваться поддержка и пересмотренная последовательность резания, тогда как короткий жёсткий элемент может более непосредственно реагировать на состояние инструмента или проверку смещения.
- Поддерживайте вылет инструмента и длину неподдерживаемой части заготовки соответствующими элементу.
- Перед корректировкой компенсации подтвердите кромку пластины и геометрию вершины.
- Используйте постоянный припуск на чистовую обработку и не оставляйте остаток слишком малым для стабильного резания.
- Измеряйте в сопоставимых условиях и записывайте, где и как проверялся элемент.
- При испытаниях изменяйте по одной переменной процесса за раз, чтобы результат оставался интерпретируемым.
Эти меры контроля помогают отличить упругое восстановление от других причин. Пружинный проход может быть частью проверенного маршрута, но он не должен заменять стабильный процесс точения.

Что покупатели должны указывать на чертеже
Покупателям обычно не нужно предписывать “один пружинный проход”, если только сама последовательность обработки не важна по договору. Указывайте измеримый результат: пределы размеров, применимые геометрические допуски, требование к чистоте поверхности там, где это необходимо, взаимосвязи баз и любые доказательства контроля, требуемые для приёмки. Если элемент необычно тонкий или критичен по посадке, предоставьте функциональный контекст и чётко определите критические поверхности.
Это оставляет поставщику возможность выбрать подходящий процесс, делая приёмку однозначной. Когда требуется конкретный этап процесса, укажите его явно и согласуйте с планом контроля; не полагайтесь на неформальное ожидание, что дополнительный проход гарантирует лучшую деталь.
Часто задаваемые вопросы
Всегда ли пружинный проход удаляет больше материала?
Нет. Он повторяет траекторию без намеренного дополнительного врезания. В зависимости от прогиба, состояния инструмента и жёсткости системы он может снять небольшой слой, вызвать трение или практически не изменить размер.
Улучшит ли «пружинный проход» качество поверхности?
Не обязательно. В проверенном процессе он может помочь, но трение, износ кромки, вибрация или нагрев могут ухудшить качество. Вместо того чтобы по умолчанию добавлять проходы, проанализируйте характер поверхности и условия резания.
Нужно ли выполнять «пружинный проход» для каждого диаметра при точном точении?
Нет. Применяйте его только тогда, когда технологические данные подтверждают необходимость этого шага и полученный элемент остаётся в пределах требуемого припуска и критериев приёмки.
Может ли «пружинный проход» исправить деталь с заниженным или завышенным размером?
Надёжно — нет. Сначала определите причину: прогиб, смещение, геометрия инструмента, износ, температура или измерение. Повторение траектории без такой диагностики может не сместить элемент в нужном направлении.