
機械加工部品の場合、承認は相互に関連する一連の証拠に依存します。すなわち、リリース済みの設計記録、承認された変更、材料および外部プロセス文書、プロセスフロー、PFMEA、管理計画、測定システムの証拠、寸法結果、能力データ、そしてPart Submission Warrantです。正確なパッケージは顧客要件に従います。「PPAP required」だけでは、完全なRFQ指示とはなりません。.
PPAPは生産リリースの論証である
AIAGはPPAPを、実際の生産実行時に生産速度でエンジニアリング設計記録および仕様要件が一貫して満たされることを確実にするために用いられる業界標準と定義しています。実務的なCNCの観点では、提出物は次の4つの主張を結び付ける必要があります。
- チームが現在の製品定義を理解していること。.
- 計画された製造ルートがその製品を創出できること。.
- 測定システムが適合とばらつきを区別できること。.
- 継続的な管理が、不適合部品が流出する前にドリフトを検出できること。.
これによりPPAPは、より広範な CNC machining standards, の枠組みの中に位置付けられますが、その役割は限定されています。すなわち、定義された生産部品およびプロセスに対する顧客承認です。これは自動車サプライチェーンと最も関連付けられていますが、一部の顧客は他の大量生産またはリスクに敏感なプログラム向けにこの論理を応用しています。.
なぜFAIはPPAPを代替できないのか
FAIとPPAPは寸法証拠において重複しますが、異なるリリース上の問いに答えます。FAIは、代表部品が定義された要件に適合するかどうかを確認します。PPAPは、生産システム全体が反復可能な供給のために十分に計画され、裏付けられていることを実証します。.
| 質問 | FAIの重点 | PPAPの重点 |
|---|---|---|
| 何がリリースされるのか? | 代表的な初品または変更された特性 | 生産部品とその定義されたプロセス |
| 中核的証拠 | 特性の説明責任と測定結果 | 設計、リスク、プロセス、測定、能力、および提出の証拠 |
| 変動に関する問い | この代表部品は適合していましたか? | 通常生産は管理された状態を維持できますか? |
| 承認 | 顧客または業界のFAIルールに準拠 | PPAP提出に対する顧客の処置 |
詳細な 初品検査ガイド を使用してください。当面の問いが特性の検証である場合。買い手が継続的生産システムへの信頼を必要とする場合はPPAPを使用してください。.
CNCの証拠チェーン—図面から管理計画まで
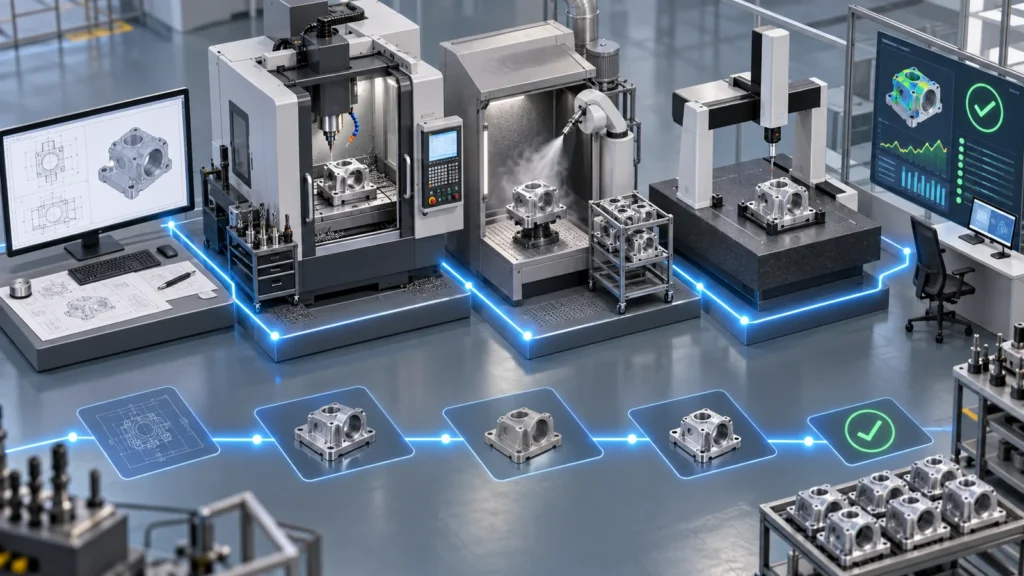
強力なPPAPパッケージは内部的に一貫しています。図面は重要なボアを特定します。プロセスフローは、それが粗加工され、該当する場合は熱処理され、仕上げ加工され、洗浄され、検査される場所を示します。PFMEAは、工具摩耗、熱成長、治具の汚染、および歪みを考慮します。管理計画は、ゲージ、頻度、反応計画、および責任工程を割り当てます。そして、寸法および能力の結果は、同じ定義を使用します。.
これらの文書が独立して作成されると、矛盾が現れます。管理計画に特別特性が欠けている、能力調査が異なるデータムアライメントを使用している、または材料証明書が生産ロットまで追跡できない、といったことです。証拠がもはや一貫したプロセスを裏付けないため、承認が停滞します。.
AIAGの公式 PPAP概要 は、実際の生産実行中に一貫した適合性を実証する目的を説明しています。顧客固有の要件は、依然として要求されるフォーム、提出レベル、サンプルサイズ、および許容基準を規定します。.
機械加工部品では何が変わるか
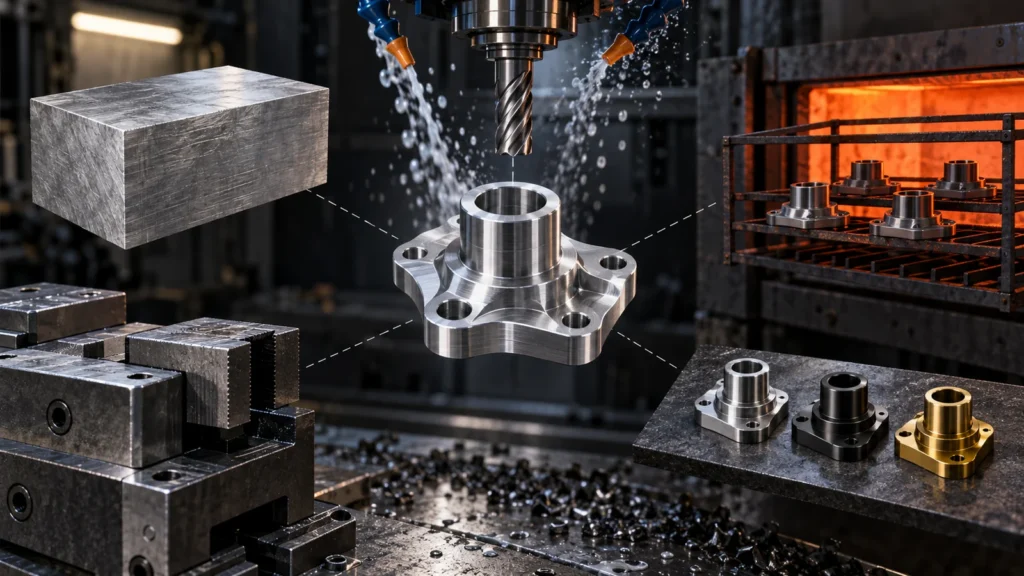
CNC生産には、汎用的なPPAPチェックリストが隠し得る変動メカニズムがあります。提出では、関連するものを可視化する必要があります。
- 素材および材料ロット: グレード、状態、ヒート、ミル供給元、および素材形態は、寸法、工具寿命、強度、およびトレーサビリティに影響を与え得ます。.
- 機械および治具のルート: データム転送、ジョーの状態、治具ステーション、および機械ファミリーは、位置および形状に影響を与え得ます。.
- 工具寿命: 工具交換後の最初の部品と交換前の最後の部品は、同じ挙動を示さない場合があります。.
- 熱状態: ウォームアップ、クーラント状態、工場温度、および部品の平衡化は、測定サイズを変化させ得ます。.
- 外部プロセス: 熱処理、陽極酸化処理、めっき、不動態化、研削、またはコーティングは寸法を変化させる可能性があり、サプライヤーによる管理が必要です。.
- 検査の位置合わせ: CMM戦略、機能ゲージ、サンプリング、および測定の不確かさは、指定された公差を裏付けるものでなければなりません。.
トレーサビリティ設計については、次のガイドを参照してください: 材料および寸法のトレーサビリティ. PPAPは、無関係な証明書をまとめて添付するのではなく、関連する各インプットおよびプロセスについて保持される記録を特定すべきです。.
能力データは、承認対象となるプロセスを表している必要があります
能力指数は、データが安定した代表的なシーケンスから得られた場合にのみ説得力を持ちます。分析前に不良品を選別すること、識別なしに複数のキャビティや治具ステーションを統合すること、記録されないオフセット調整を行うこと、または手直し後にすべての部品を測定することは、通常の生産を表さない安心感のある数値を生み出す可能性があります。.
Cp、Cpk、Pp、またはPpkを計算する前に、特性、サブグループのロジック、生産シーケンス、サンプルサイズ、測定方法、分布の仮定、および既知の調整の扱いを定義します。値を時系列順にプロットします。目に見える工具摩耗の傾斜を伴う高い指数は、依然としてオフセットまたは交換ルールを必要とする場合があります。.
別記事 CNCプロセス能力とCpk では、これらの調査をどのように解釈するかを説明しています。PPAPはその証拠を使用するものであり、弱いデータを有効にするものではありません。.
購買担当者がすぐに使えるPPAP要求はRFQから始まります
PPAPの後期における不意の事態は、回避可能なコストを生み出します。見積前に、購買担当者は最新の図面とモデル、年間数量、予想生産率、特殊特性の定義、提出レベル、顧客固有のテンプレート、能力要件、承認済みの材料またはプロセス供給元、包装試験、ラベリング規則、およびポータルのワークフローを提供すべきです。.
サプライヤーは、高リスク公差、検査困難な特徴、破壊試験、購入部品、外部プロセス、ゲージのリードタイム、能力の制約、および提案されたルートでは作成できない証拠を特定する実現可能性レビューを返すべきです。このレビューにおいて、管理コンセプトが現実のものとなります。.
| 機械加工前 | 試運転時 | 提出前 |
|---|---|---|
| リビジョンと要件を凍結する | 実際の生産条件を記録する | すべての特性を照合する |
| 提出範囲に合意する | 順序とステーションの識別を維持する | 逸脱と証拠不足を解消する |
| 実現可能性とリスクレビューを完了する | 計画された管理計画を適用する | PSWの詳細がパッケージと一致することを検証する |
承認後も変更にはガバナンスが必要
PPAP承認は、報告されていない変更を許可するものではありません。新しい材料供給元、機械の移設、治具の改訂、主要なツールパスの変更、外部処理業者の変更、長期の生産中断、またはエンジニアリング改訂は、顧客への通知および部分的または完全な再提出を引き起こす可能性があります。顧客固有のルールがしきい値を決定します。.
実用的な変更ログは、何が変更されたか、なぜか、どの製品およびプロセスのリスクが影響を受けるか、どのような検証が実施されたか、および出荷前に承認が必要であったかどうかを記録します。これにより、繰り返し注文が当初承認されたプロセスから知らず知らずのうちに逸脱することを防ぎます。.
CNCバイヤーからのPPAPに関する質問
18個のPPAP要素は常にすべて必要ですか?
いいえ。提出レベルおよびどの記録を提出または保管するかは顧客が定義します。一般的なオンラインチェックリストだけに基づいて要素を省略しないでください。.
試作部品はPPAPに使用できますか?
顧客がそれらを受け入れ、それらが意図された生産プロセスを表す場合に限ります。試作用ツーリングや特別な取り扱いは、生産準備完了を証明できない場合があります。.
PPAP承認はゼロ欠陥を保証しますか?
いいえ。定義されたプロセスが要求事項を満たすことができ、管理が計画されているという確信を支えるものです。継続的な監視と対応は引き続き必要です。.
部品提出保証書に署名するのは誰ですか?
サプライヤーの権限を持つ代表者が顧客の規則に従って提出し、顧客が処置を記録します。署名は裏付けとなる証拠の代わりにはなりません。.
有用なPPAPパッケージは、最も分厚いものではありません。. 図面、リスク、プロセス、測定、能力の証拠、および継続的な管理が同じ生産の実態を表しているパッケージです。.