
Для обработанных деталей одобрение зависит от связанной совокупности доказательств: выпущенных проектных записей, санкционированных изменений, документов на материалы и внешние процессы, схемы процесса, PFMEA, плана управления, доказательств измерительной системы, результатов размерного контроля, данных о воспроизводимости и гарантийного листа поставки детали (Part Submission Warrant). Точный пакет определяется требованиями заказчика; одного указания “требуется PPAP” недостаточно для полного запроса предложения.
PPAP — это обоснование выпуска в производство
AIAG определяет PPAP как отраслевой стандарт, используемый для обеспечения того, чтобы проектные записи и требования спецификаций неизменно соблюдались во время фактического производственного прогона при производственных темпах. В практических терминах ЧПУ подача должна связать четыре утверждения:
- Команда понимает текущее определение продукта.
- Запланированный производственный маршрут может создать этот продукт.
- Измерительная система может отличить соответствие от вариации.
- Постоянные средства контроля могут обнаружить дрейф до того, как несоответствующие детали уйдут.
Это помещает PPAP в более широкое семейство Стандарты обработки на ЧПУ, но отводит ему узкую роль: одобрение заказчиком определённой производственной детали и процесса. Он наиболее связан с цепочками поставок автомобильной промышленности, хотя некоторые заказчики адаптируют эту логику для других крупносерийных или чувствительных к риску программ.
Почему контроль первой детали не может заменить PPAP
FAI и PPAP пересекаются в размерных доказательствах, но отвечают на разные вопросы выпуска. Контроль первой детали проверяет, соответствует ли представительная деталь определённым требованиям. PPAP демонстрирует, что вся производственная система была спланирована и обеспечена достаточно хорошо для воспроизводимых поставок.
| Вопрос | Акцент FAI | Акцент на PPAP |
|---|---|---|
| Что выпускается? | Репрезентативная первая деталь или изменённые характеристики | Серийная деталь и её определённый процесс |
| Ключевые доказательства | Ответственность за характеристики и измеренные результаты | Доказательства проектирования, рисков, процесса, измерений, возможностей и подачи |
| Вопрос вариации | Соответствовала ли эта репрезентативная деталь? | Может ли нормальное производство оставаться контролируемым? |
| Утверждение | Согласно правилам FAI заказчика или отрасли | Решение заказчика по подаче PPAP |
Используйте подробное руководство по входному контролю первой детали когда непосредственный вопрос — это верификация характеристик. Используйте PPAP, когда покупателю нужна уверенность в непрерывной производственной системе.
Цепочка доказательств CNC — от чертежа до плана управления
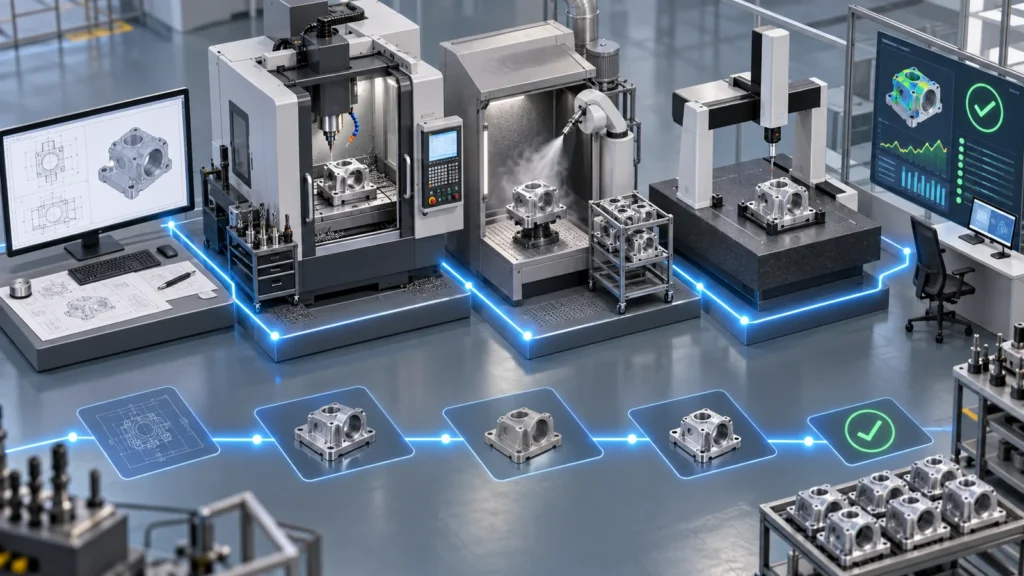
A strong PPAP package is internally consistent. The drawing identifies a critical bore. The process flow shows where it is rough-machined, heat-treated if applicable, finished, cleaned, and inspected. The PFMEA considers tool wear, thermal growth, fixture contamination, and distortion. The control plan assigns the gauge, frequency, reaction plan, and responsible operation. The dimensional and capability results then use that same definition.
When these documents are created independently, contradictions appear: a special characteristic is missing from the control plan, the capability study uses a different datum alignment, or the material certificate is not traceable to the production lot. Approval stalls because the evidence no longer supports one coherent process.
The AIAG’s official обзор PPAP AIAG описывает цель демонстрации стабильного соответствия во время фактического производственного прогона. Требования конкретного заказчика по-прежнему определяют необходимые формы, уровень подачи, размер выборки и пороги приемки.
Что меняется для механически обработанной детали
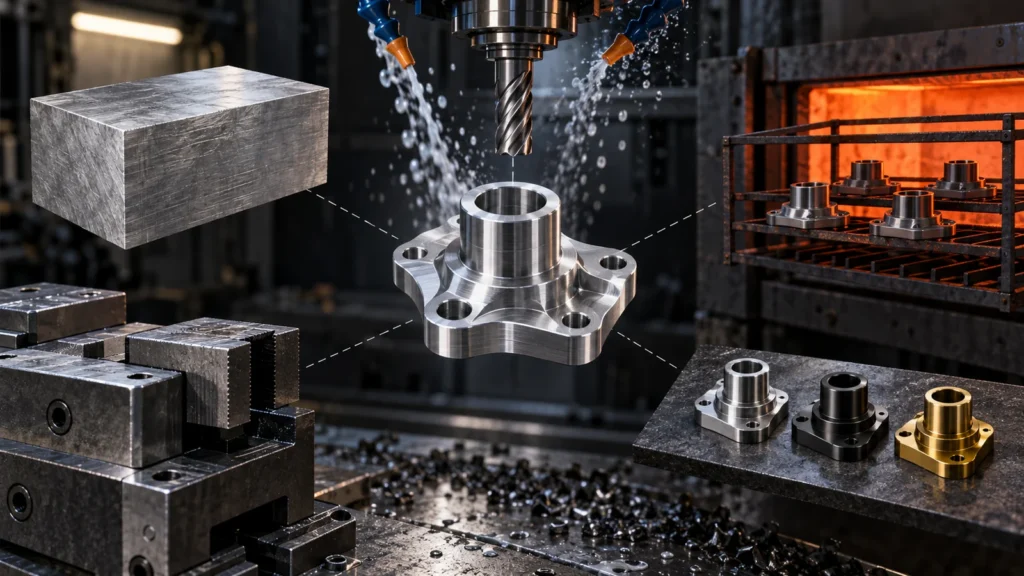
В производстве на станках с ЧПУ действуют механизмы вариации, которые могут скрывать типовые контрольные списки PPAP. В подаче следует сделать видимыми соответствующие из них:
- Заготовка и партия материала: марка, состояние, плавка, источник проката и форма заготовки могут влиять на размеры, стойкость инструмента, прочность и прослеживаемость.
- Маршрут станка и приспособления: передача баз, состояние кулачков, позиция приспособления и семейство станков могут влиять на расположение и форму.
- Стойкость инструмента: первые детали после смены инструмента и последние детали перед заменой могут вести себя по-разному.
- Тепловое состояние: прогрев, состояние СОЖ, температура в цехе и выравнивание температуры детали могут смещать измеренный размер.
- Внешние процессы: термообработка, анодирование, гальваническое покрытие, пассивация, шлифование или нанесение покрытия могут изменять размеры и требуют контроля со стороны поставщика.
- Согласование контроля: стратегия КИМ, функциональные калибры, выборочный контроль и неопределённость измерений должны обеспечивать соблюдение заданного допуска.
О проектировании прослеживаемости см. руководство по прослеживаемости материалов и размеров. PPAP должен определять записи, сохраняемые для каждого соответствующего входного параметра и процесса, а не прилагать не относящиеся к делу сертификаты массово.
Данные о воспроизводимости должны отражать процесс, подлежащий одобрению
A capability index is persuasive only when the data come from a stable, representative sequence. Sorting out bad parts before analysis, combining multiple cavities or fixture stations without identification, making unrecorded offset adjustments, or measuring every part after rework can produce a reassuring number that does not describe normal production.
Before calculating Cp, Cpk, Pp, or Ppk, define the characteristic, subgroup logic, production sequence, sample size, measurement method, distribution assumptions, and treatment of known adjustments. Plot the values in time order. A high index with a visible tool-wear slope may still need an offset or replacement rule.
The separate article on воспроизводимости процесса ЧПУ и Cpk объясняет, как интерпретировать такие исследования. PPAP использует доказательства; он не делает слабые данные достоверными.
Готовый к отправке покупателю запрос PPAP начинается на этапе RFQ
Поздние сюрпризы с PPAP создают издержки, которых можно избежать. Перед выставлением предложения покупатель должен предоставить текущий чертёж и модель, годовой объём, ожидаемую производительность, определения особых характеристик, уровень представления, шаблоны конкретного заказчика, требования к воспроизводимости, одобренные источники материалов или процессов, испытания упаковки, правила маркировки и любые рабочие процессы портала.
Поставщик должен вернуть анализ осуществимости, в котором указаны допуски высокого риска, недоступные для контроля элементы, разрушающие испытания, покупные комплектующие, внешние процессы, срок поставки калибров, ограничения мощности и доказательства, которые невозможно получить при предлагаемом маршруте. Именно в этом анализе концепция контроля становится реальной.
| Перед обработкой | Во время пробного запуска | Перед подачей |
|---|---|---|
| Заморозить редакцию и требования | Зафиксировать фактические условия производства | Сверить каждую характеристику |
| Согласовать объём подачи | Сохранить последовательность и идентичность станции | Закрыть отклонения и недостающие доказательства |
| Завершить анализ осуществимости и рисков | Применить запланированный план управления | Проверить соответствие деталей PSW пакету |
После утверждения изменения всё равно требуют управления
PPAP approval does not authorize unreported changes. A new material source, machine transfer, fixture revision, major toolpath change, external processor change, long production interruption, or engineering revision may trigger customer notification and partial or full resubmission. The customer-specific rules determine the threshold.
A practical change log records what changed, why, which product and process risks are affected, what validation was performed, and whether approval was required before shipment. This protects repeat orders from silently drifting away from the process originally approved.
Вопросы покупателей CNC о PPAP
Все ли 18 элементов PPAP всегда обязательны?
Нет. Заказчик определяет уровень подачи и то, какие записи подаются или хранятся. Не опускайте элемент только на основании общего онлайн-чеклиста.
Можно ли использовать прототипные детали для PPAP?
Только если заказчик их принимает и они отражают предполагаемый производственный процесс. Прототипная оснастка или специальная обработка могут не подтвердить готовность к производству.
Гарантирует ли одобрение PPAP отсутствие дефектов?
Нет. Это подтверждает уверенность в том, что определённый процесс может соответствовать требованиям и имеет запланированные средства контроля. Постоянный мониторинг и реагирование остаются необходимыми.
Кто подписывает гарантийный лист поставки детали?
Уполномоченный представитель поставщика подаёт его в соответствии с правилами заказчика, а заказчик фиксирует решение. Подпись не заменяет подтверждающие доказательства.
Полезный пакет PPAP — не самый толстый. Это пакет, в котором чертёж, риски, процесс, измерения, доказательства воспроизводимости и постоянные средства контроля описывают одну и ту же производственную реальность.