
Para componentes usinados, a aprovação depende de um conjunto conectado de evidências: registros de projeto liberados, alterações autorizadas, documentos de materiais e processos externos, fluxo de processo, PFMEA, plano de controle, evidências do sistema de medição, resultados dimensionais, dados de capacidade e o Termo de Submissão de Peça. O pacote exato segue os requisitos do cliente; “PPAP obrigatório” por si só não é uma instrução completa de RFQ.
O PPAP é um argumento de liberação de produção
A AIAG define o PPAP como o padrão da indústria usado para garantir que os registros de projeto de engenharia e os requisitos de especificação sejam atendidos de forma consistente durante uma execução de produção real nas taxas de produção. Em termos práticos de CNC, a submissão deve conectar quatro afirmações:
- A equipe entende a definição atual do produto.
- A rota de fabricação planejada pode criar esse produto.
- O sistema de medição pode distinguir conformidade de variação.
- Os controles contínuos podem detectar desvios antes que peças não conformes escapem.
Isso coloca o PPAP dentro da família mais ampla de normas de usinagem CNC, mas lhe dá um papel restrito: aprovação do cliente de uma peça e processo de produção definidos. Está mais associado às cadeias de suprimentos automotivas, embora alguns clientes adaptem a lógica para outros programas de alto volume ou sensíveis a risco.
Por que a inspeção da primeira peça não pode substituir o PPAP
FAI e PPAP se sobrepõem em evidências dimensionais, mas respondem a diferentes questões de liberação. Uma inspeção da primeira peça verifica se uma peça representativa está em conformidade com os requisitos definidos. O PPAP demonstra que todo o sistema de produção foi planejado e apoiado suficientemente para um fornecimento repetível.
| Pergunta | Ênfase da FAI | Ênfase do PPAP |
|---|---|---|
| O que está sendo liberado? | Uma primeira peça representativa ou características alteradas | A peça de produção e seu processo definido |
| Evidência central | Responsabilidade pelas características e resultados medidos | Evidências de projeto, risco, processo, medição, capacidade e submissão |
| Questão de variação | Esta peça representativa estava conforme? | A produção normal pode permanecer controlada? |
| Aprovação | Conforme as regras de FAI do cliente ou do setor | Disposição do cliente sobre a submissão do PPAP |
Use o detalhado guia de inspeção da primeira peça quando a questão imediata for a verificação de características. Use o PPAP quando o comprador precisar de confiança no sistema de produção contínua.
A cadeia de evidências do CNC — do desenho ao plano de controle
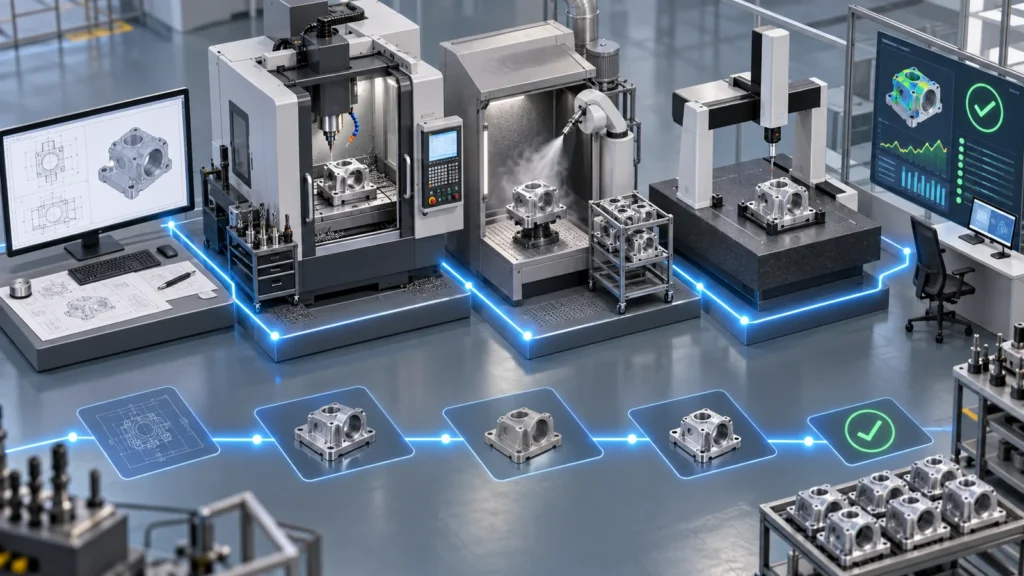
A strong PPAP package is internally consistent. The drawing identifies a critical bore. The process flow shows where it is rough-machined, heat-treated if applicable, finished, cleaned, and inspected. The PFMEA considers tool wear, thermal growth, fixture contamination, and distortion. The control plan assigns the gauge, frequency, reaction plan, and responsible operation. The dimensional and capability results then use that same definition.
When these documents are created independently, contradictions appear: a special characteristic is missing from the control plan, the capability study uses a different datum alignment, or the material certificate is not traceable to the production lot. Approval stalls because the evidence no longer supports one coherent process.
The AIAG’s official PPAP overview describes the purpose of demonstrating consistent conformity during an actual production run. Customer-specific requirements still govern the required forms, submission level, sample size, and acceptance thresholds.
What changes for a machined component
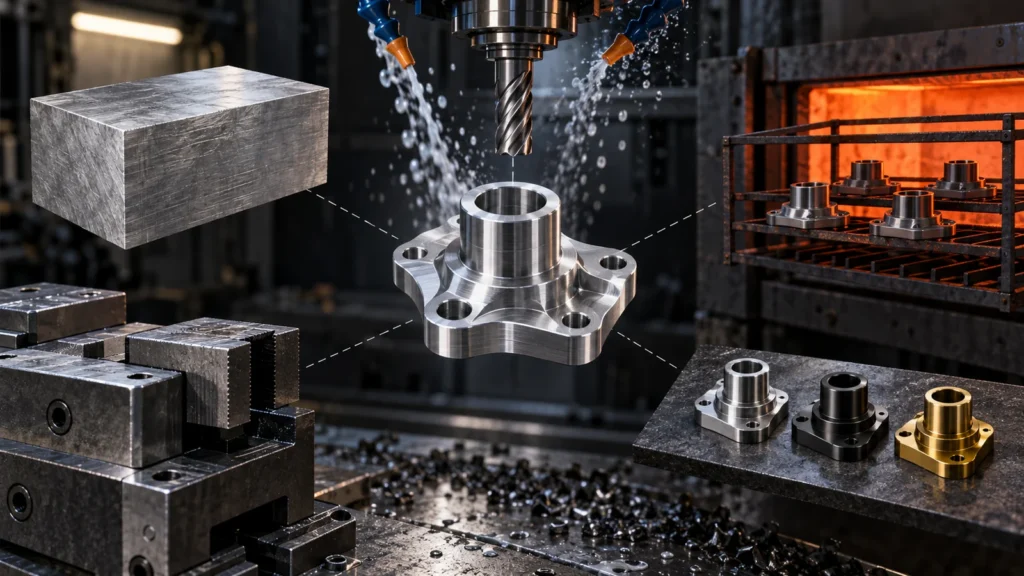
CNC production has variation mechanisms that generic PPAP checklists can hide. The submission should make the relevant ones visible:
- Stock and material lot: grade, condition, heat, mill source, and stock form can affect dimensions, tool life, strength, and traceability.
- Machine and fixture route: datum transfer, jaw condition, fixture station, and machine family can influence location and form.
- Tool life: the first pieces after a tool change and the final pieces before replacement may not behave alike.
- Thermal state: warm-up, coolant condition, shop temperature, and part equilibration can shift measured size.
- Processos externos: tratamento térmico, anodização, galvanoplastia, passivação, retificação ou revestimento podem alterar dimensões e exigir controles de fornecedores.
- Alinhamento de inspeção: A estratégia de CMM, os calibres funcionais, a amostragem e a incerteza de medição devem suportar a tolerância especificada.
Para o design de rastreabilidade, consulte o guia de rastreabilidade de materiais e dimensional. O PPAP deve identificar os registos retidos para cada entrada e processo relevante, em vez de anexar certificados não relacionados em bloco.
Os dados de capacidade devem representar o processo que está a ser aprovado
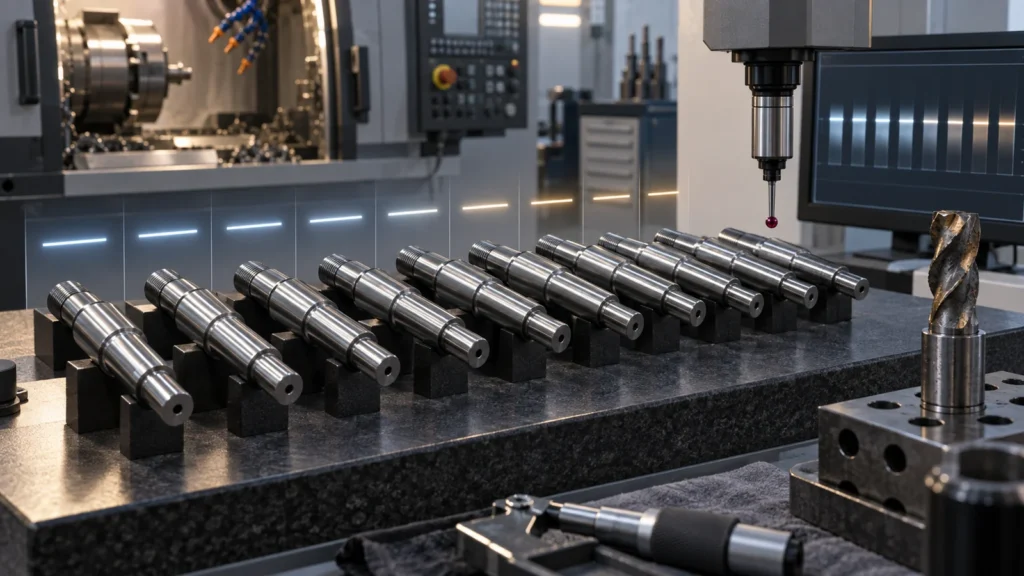
Um índice de capacidade só é persuasivo quando os dados provêm de uma sequência estável e representativa. Separar peças defeituosas antes da análise, combinar múltiplas cavidades ou estações de fixação sem identificação, fazer ajustes de offset não registados ou medir cada peça após retrabalho pode produzir um número tranquilizador que não descreve a produção normal.
Antes de calcular Cp, Cpk, Pp ou Ppk, defina a característica, a lógica de subgrupos, a sequência de produção, o tamanho da amostra, o método de medição, as premissas de distribuição e o tratamento de ajustes conhecidos. Represente os valores por ordem temporal. Um índice elevado com uma inclinação visível de desgaste da ferramenta pode ainda exigir uma regra de offset ou de substituição.
O artigo separado sobre capacidade de processo CNC e Cpk explica como interpretar esses estudos. O PPAP utiliza as evidências; não torna válidos dados fracos.
Um pedido de PPAP pronto para o comprador começa no RFQ
Surpresas tardias no PPAP criam custos evitáveis. Antes da cotação, o comprador deve fornecer o desenho e o modelo atuais, o volume anual, a taxa de produção esperada, as definições de características especiais, o nível de submissão, os modelos específicos do cliente, os requisitos de capacidade, as fontes aprovadas de materiais ou processos, os testes de embalagem, as regras de rotulagem e qualquer fluxo de trabalho do portal.
O fornecedor deve retornar uma revisão de viabilidade que identifique tolerâncias de alto risco, características de inspeção inacessíveis, testes destrutivos, componentes comprados, processos externos, prazo de entrega de dispositivos de medição, restrições de capacidade e evidências que não podem ser produzidas a partir da rota proposta. É nesta revisão que o conceito de controle se torna real.
| Antes da usinagem | Durante o teste inicial | Antes da submissão |
|---|---|---|
| Congelar revisão e requisitos | Registrar as condições reais de produção | Conciliar cada característica |
| Acordar o escopo da submissão | Manter a sequência e a identidade da estação | Encerrar desvios e evidências faltantes |
| Concluir a revisão de viabilidade e riscos | Aplicar o plano de controle planejado | Verificar se os detalhes do PSW correspondem ao pacote |
Após a aprovação, as mudanças ainda precisam de governança
A aprovação do PPAP não autoriza mudanças não reportadas. Uma nova fonte de material, transferência de máquina, revisão de dispositivo, mudança importante de trajetória de ferramenta, mudança de processador externo, longa interrupção de produção ou revisão de engenharia pode acionar a notificação ao cliente e a ressubmissão parcial ou total. As regras específicas do cliente determinam o limite.
Um registro de alterações prático documenta o que mudou, por quê, quais riscos de produto e processo são afetados, qual validação foi realizada e se era necessária aprovação antes do embarque. Isso protege os pedidos recorrentes de se afastarem silenciosamente do processo originalmente aprovado.
Perguntas sobre PPAP de compradores de CNC
Todos os 18 elementos do PPAP são sempre obrigatórios?
Não. O cliente define o nível de submissão e quais registros são enviados ou retidos. Não omita um elemento apenas com base em uma lista de verificação genérica da internet.
Peças protótipo podem ser usadas para PPAP?
Somente se o cliente os aceitar e eles representarem o processo de produção pretendido. Ferramental de protótipo ou manuseio especial podem não comprovar a prontidão para produção.
A aprovação do PPAP garante zero defeitos?
Não. Isso sustenta a confiança de que o processo definido pode atender aos requisitos e conta com controles planejados. O monitoramento contínuo e a reação permanecem necessários.
Quem assina o Part Submission Warrant?
O representante autorizado do fornecedor o submete de acordo com as regras do cliente, e o cliente registra a disposição. A assinatura não substitui as evidências de suporte.
O pacote PPAP útil não é o mais volumoso. É o pacote em que o desenho, os riscos, o processo, as medições, as evidências de capacidade e os controles contínuos descrevem a mesma realidade de produção.