
بالنسبة للمكونات المشغلة آلياً، يعتمد الاعتماد على مجموعة مترابطة من الأدلة: سجلات التصميم الصادرة، التغييرات المعتمدة، وثائق المواد والعمليات الخارجية، مخطط سير العملية، PFMEA، خطة التحكم، أدلة نظام القياس، النتائج الأبعادية، بيانات القدرة، ومذكرة تقديم الجزء. تتبع الحزمة الدقيقة متطلبات العميل؛ عبارة “PPAP مطلوب” وحدها ليست تعليمات RFQ كاملة.
PPAP هو حجة إطلاق الإنتاج
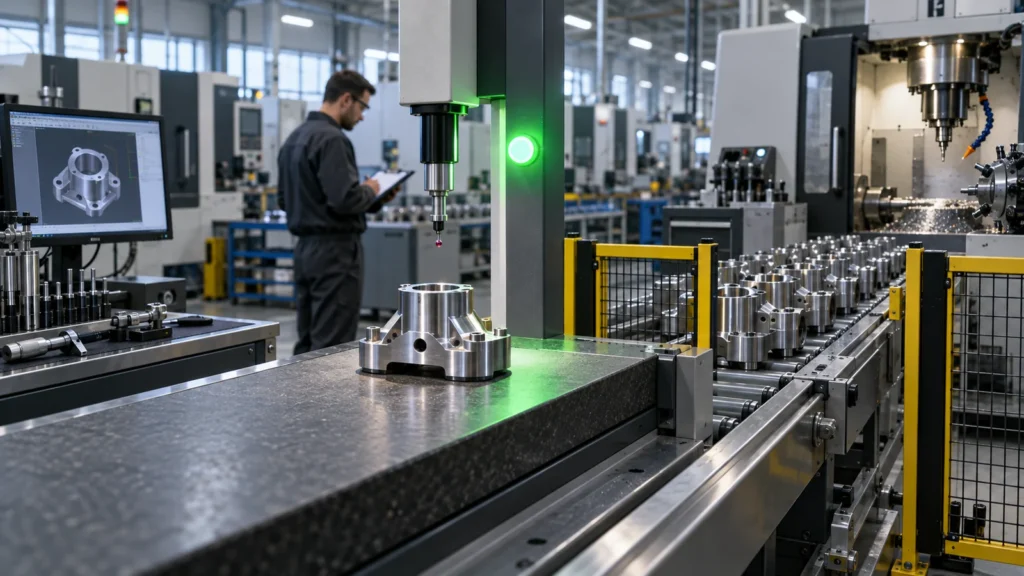 تعرف AIAG PPAP كمعيار صناعي يُستخدم لضمان تلبية سجلات التصميم الهندسي ومتطلبات المواصفات باستمرار أثناء تشغيل إنتاج فعلي بمعدلات الإنتاج. بمصطلحات CNC العملية، يجب أن يربط التقديم أربعة ادعاءات:
هذا يضع PPAP داخل العائلة الأوسع من معايير تصنيع CNC, لكنه يمنحه دوراً ضيقاً: موافقة العميل على جزء وعملية إنتاج محددين. يرتبط في الغالب بسلاسل توريد السيارات، رغم أن بعض العملاء يكيفون المنطق لبرامج أخرى عالية الحجم أو حساسة للمخاطر.
لماذا لا يمكن فحص القطعة الأولى أن يحل محل PPAP
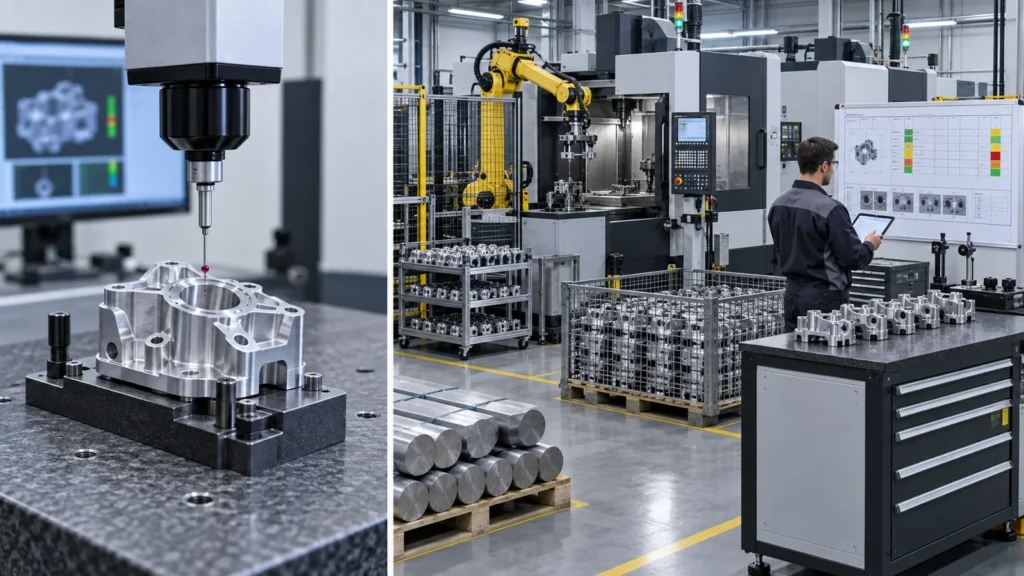 FAI و PPAP يتداخلان في الأدلة الأبعادية لكنهما يجيبان على أسئلة إطلاق مختلفة. فحص القطعة الأولى يتحقق مما إذا كانت قطعة تمثيلية مطابقة للمتطلبات المحددة. PPAP يثبت أن نظام الإنتاج بأكمله قد تم التخطيط له ودعمه بما يكفي لتوريد قابل للتكرار.
استخدم الدليل المفصل لفحص العينة الأولية عندما يكون السؤال المباشر هو التحقق من الخصائص. استخدم PPAP عندما يحتاج المشتري إلى الثقة في نظام الإنتاج المستمر.
سلسلة أدلة CNC — من الرسم إلى خطة التحكم
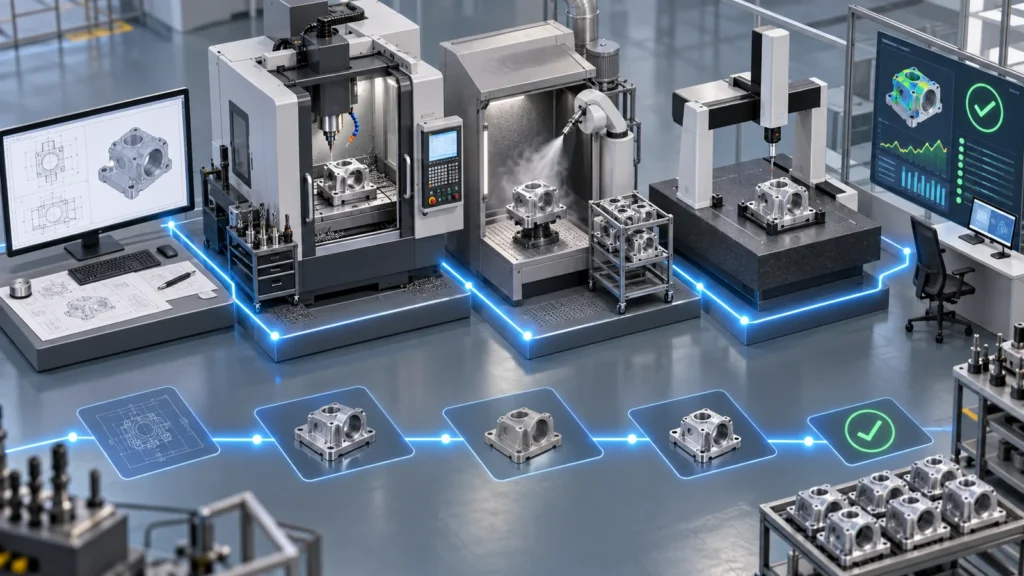 حزمة PPAP القوية متسقة داخليًا. يحدد الرسم تجويفًا حرجًا. يُظهر مخطط سير العملية مكان التخشين، والمعالجة الحرارية إن وجدت، والتشطيب، والتنظيف، والفحص. تنظر PFMEA في تآكل الأداة، والتمدد الحراري، وتلوث التثبيت، والتشوه. تُسند خطة التحكم مقياس القياس، والتكرار، وخطة الاستجابة، والعملية المسؤولة. ثم تستخدم نتائج الأبعاد والقدرة نفس التعريف.
عندما تُنشأ هذه الوثائق بشكل مستقل، تظهر التناقضات: خاصية خاصة مفقودة من خطة التحكم، أو أن دراسة القدرة تستخدم محاذاة مرجعية مختلفة، أو أن شهادة المادة غير قابلة للتتبع إلى دفعة الإنتاج. يتوقف الاعتماد لأن الأدلة لم تعد تدعم عملية واحدة متماسكة.
الوثيقة الرسمية لـ AIAG نظرة عامة على PPAP تصف الغرض من إثبات المطابقة المتسقة أثناء تشغيل إنتاج فعلي. لا تزال المتطلبات الخاصة بالعميل تحكم النماذج المطلوبة، ومستوى التقديم، وحجم العينة، وحدود القبول.
ما الذي يتغير بالنسبة لمكوّن مُشغَّل آليًا
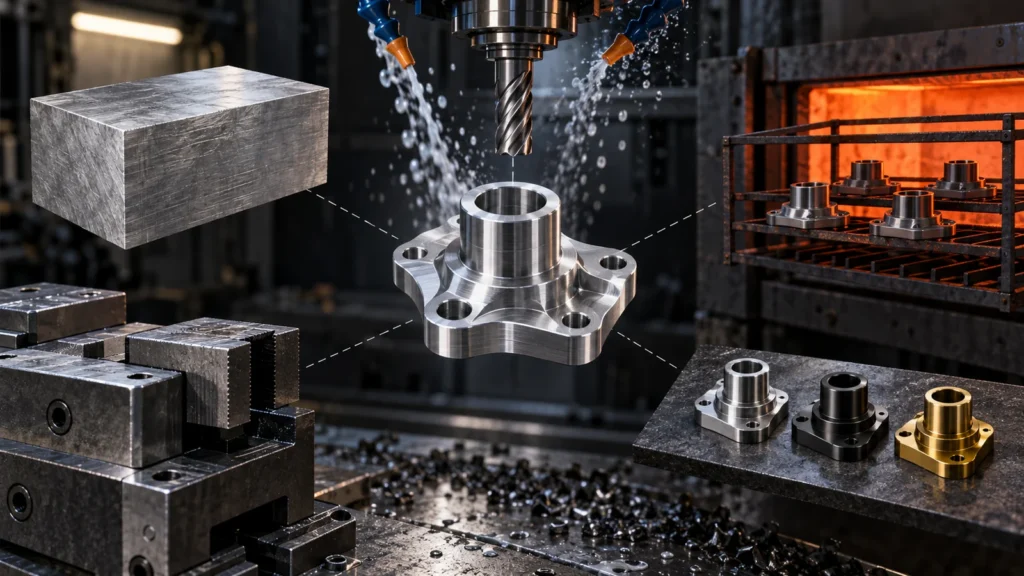 يحتوي إنتاج CNC على آليات تباين يمكن أن تخفيها قوائم التحقق العامة لـ PPAP. يجب أن يجعل التقديم الآليات ذات الصلة مرئية:
لتصميم التتبع، راجع الدليل الخاص بـ تتبع المواد والأبعاد. يجب أن يحدد PPAP السجلات المحتفظ بها لكل مدخل وعملية ذات صلة، بدلاً من إرفاق شهادات غير ذات صلة بكميات كبيرة.
يجب أن تمثل بيانات القدرة العملية التي يتم اعتمادها
 مؤشر القدرة يكون مقنعاً فقط عندما تأتي البيانات من تسلسل مستقر وتمثيلي. إن فرز الأجزاء السيئة قبل التحليل، أو دمج عدة تجاويف أو محطات تثبيت دون تحديد، أو إجراء تعديلات إزاحة غير مسجلة، أو قياس كل جزء بعد إعادة العمل يمكن أن ينتج رقماً مطمئناً لا يصف الإنتاج الطبيعي.
قبل حساب Cp أو Cpk أو Pp أو Ppk، حدد الخاصية، ومنطق المجموعات الفرعية، وتسلسل الإنتاج، وحجم العينة، وطريقة القياس، وافتراضات التوزيع، ومعالجة التعديلات المعروفة. ارسم القيم بترتيب زمني. قد يظل المؤشر المرتفع مع ميل ظاهر لتآكل الأداة بحاجة إلى قاعدة إزاحة أو استبدال.
المقال المنفصل عن قدرة عملية CNC وCpk يشرح كيفية تفسير تلك الدراسات. يستخدم PPAP الأدلة؛ ولا يجعل البيانات الضعيفة صالحة.
طلب PPAP الجاهز للمشتري يبدأ من طلب عرض السعر (RFQ)
المفاجآت المتأخرة في PPAP تخلق تكلفة يمكن تجنبها. قبل عرض السعر، يجب على المشتري تقديم الرسم والنموذج الحاليين، والحجم السنوي، ومعدل الإنتاج المتوقع، وتعريفات الخصائص الخاصة، ومستوى التقديم، وقوالب خاصة بالعميل، ومتطلبات القدرة، ومصادر المواد أو العمليات المعتمدة، واختبارات التعبئة والتغليف، وقواعد وضع الملصقات، وأي سير عمل عبر البوابة الإلكترونية.
يجب أن يعيد المورد مراجعة جدوى تحدد التفاوتات عالية المخاطر، وميزات الفحص التي يتعذر الوصول إليها، والاختبارات التدميرية، والمكونات المشتراة، والعمليات الخارجية، ومهلة تسليم المقاييس، وقيود الطاقة الإنتاجية، والأدلة التي لا يمكن إنتاجها من المسار المقترح. في هذه المراجعة يصبح مفهوم التحكم واقعياً.
| قبل التصنيع الآلي | أثناء التشغيل التجريبي | قبل التقديم |
|---|---|---|
| تجميد المراجعة والمتطلبات | تسجيل ظروف الإنتاج الفعلية | مطابقة كل خاصية |
| الاتفاق على نطاق التقديم | الحفاظ على التسلسل وهوية المحطة | إغلاق الانحرافات والأدلة المفقودة |
| إكمال مراجعة الجدوى والمخاطر | تطبيق خطة التحكم المخططة | التحقق من تطابق تفاصيل PSW مع الحزمة |
بعد الموافقة، لا تزال التغييرات بحاجة إلى حوكمة
 موافقة PPAP لا تُجيز التغييرات غير المُبلَّغ عنها. قد يؤدي مصدر مادة جديد، أو نقل آلة، أو مراجعة أداة تثبيت، أو تغيير كبير في مسار الأداة، أو تغيير معالج خارجي، أو انقطاع طويل في الإنتاج، أو مراجعة هندسية إلى إشعار العميل وإعادة تقديم جزئية أو كاملة. تحدد القواعد الخاصة بالعميل الحد الفاصل.
يسجّل سجل التغييرات العملي ما الذي تغيّر، ولماذا، وأي مخاطر المنتج والعملية تتأثر، وما التحقق الذي أُجري، وما إذا كانت الموافقة مطلوبة قبل الشحن. وهذا يحمي الطلبات المتكررة من الانحراف بصمت عن العملية المعتمدة أصلاً.
هل تكون جميع عناصر PPAP الـ 18 مطلوبة دائمًا؟
لا. يحدد العميل مستوى التقديم وأي السجلات تُقدَّم أو تُحتفظ بها. لا تحذف أي عنصر استنادًا فقط إلى قائمة تحقق عامة على الإنترنت.
هل يمكن استخدام أجزاء النموذج الأولي لـ PPAP؟
فقط إذا قبلها العميل وكانت تمثل عملية الإنتاج المقصودة. قد لا تثبت أدوات النماذج الأولية أو المعالجة الخاصة جاهزية الإنتاج.
هل يضمن اعتماد PPAP خلو المنتج من العيوب؟
لا. إنه يدعم الثقة بأن العملية المحددة يمكنها تلبية المتطلبات ولديها ضوابط مخطط لها. تظل المراقبة المستمرة والاستجابة ضروريتين.
من يوقّع على مذكرة تقديم الجزء؟
يقدمه الممثل المعتمد للمورد وفقًا لقواعد العميل، ويسجل العميل القرار. لا تحل التوقيعات محل الأدلة الداعمة.
حزمة PPAP المفيدة ليست الأكثر سماكة. إنها الحزمة التي يصف فيها الرسم والمخاطر والعملية والقياسات وأدلة القدرة والضوابط المستمرة نفس واقع الإنتاج.