
Bei bearbeiteten Komponenten hängt die Genehmigung von einer zusammenhängenden Beweiskette ab: freigegebene Konstruktionsunterlagen, autorisierte Änderungen, Material- und Fremdprozessdokumente, Prozessablauf, PFMEA, Control Plan, Nachweise des Messsystems, dimensionale Ergebnisse, Fähigkeitsdaten und den Part Submission Warrant. Das genaue Paket richtet sich nach den Kundenanforderungen; “PPAP erforderlich” allein ist keine vollständige RFQ-Anweisung.
PPAP ist ein Argument für die Produktionsfreigabe
 AIAG definiert PPAP als den Industriestandard, der verwendet wird, um sicherzustellen, dass Konstruktionsunterlagen und Spezifikationsanforderungen während eines tatsächlichen Produktionslaufs bei Produktionsraten konsequent erfüllt werden. In praktischen CNC-Begriffen muss die Einreichung vier Aussagen miteinander verbinden:
Dies stellt PPAP in die breitere Familie der CNC-Bearbeitungsstandards, gibt ihm aber eine enge Rolle: Kundenfreigabe eines definierten Produktionsteils und -prozesses. Es wird am häufigsten mit Automobil-Lieferketten in Verbindung gebracht, obwohl einige Kunden die Logik für andere Programme mit hohem Volumen oder Risikoempfindlichkeit anpassen.
Warum die Erstmusterprüfung PPAP nicht ersetzen kann
 FAI und PPAP überschneiden sich bei dimensionalen Nachweisen, beantworten aber unterschiedliche Freigabefragen. Eine Erstmusterprüfung prüft, ob ein repräsentatives Teil den definierten Anforderungen entspricht. PPAP zeigt, dass das gesamte Produktionssystem ausreichend geplant und unterstützt wurde, um eine wiederholbare Lieferung zu gewährleisten.
Verwenden Sie den detaillierten Erstmusterprüfungsleitfaden wenn die unmittelbare Frage die Merkmalsverifizierung ist. Verwenden Sie PPAP, wenn der Käufer Vertrauen in das fortlaufende Produktionssystem benötigt.
Die CNC-Nachweiskette – von der Zeichnung zum Kontrollplan
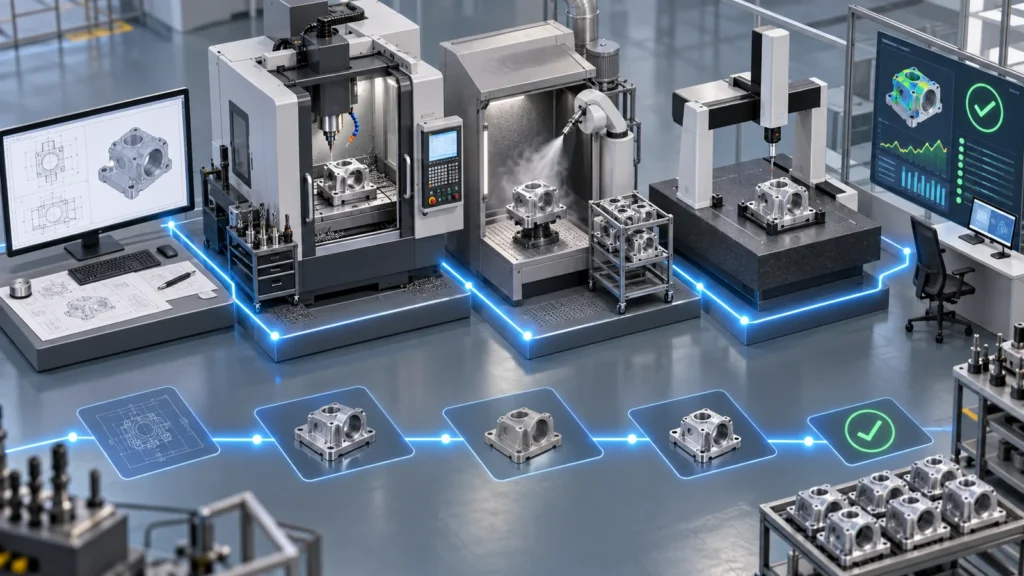 Ein starkes PPAP-Paket ist intern konsistent. Die Zeichnung identifiziert eine kritische Bohrung. Der Prozessablauf zeigt, wo sie schruppbearbeitet, gegebenenfalls wärmebehandelt, fertigbearbeitet, gereinigt und geprüft wird. Die PFMEA berücksichtigt Werkzeugverschleiß, thermisches Wachstum, Vorrichtungskontamination und Verzug. Der Kontrollplan weist das Messmittel, die Häufigkeit, den Reaktionsplan und den verantwortlichen Arbeitsgang zu. Die Dimensions- und Fähigkeitsergebnisse verwenden dann dieselbe Definition.
Wenn diese Dokumente unabhängig voneinander erstellt werden, treten Widersprüche auf: Ein besonderes Merkmal fehlt im Kontrollplan, die Fähigkeitsstudie verwendet eine andere Bezugsausrichtung, oder das Materialzertifikat ist nicht auf die Produktionscharge zurückführbar. Die Freigabe stockt, weil die Nachweise keinen zusammenhängenden Prozess mehr stützen.
Die offizielle PPAP-Übersicht der AIAG beschreibt den Zweck, während eines tatsächlichen Produktionslaufs eine gleichbleibende Konformität nachzuweisen. Kundenspezifische Anforderungen bestimmen weiterhin die erforderlichen Formulare, die Einreichungsstufe, den Stichprobenumfang und die Abnahmegrenzen.
Was sich bei einem bearbeiteten Bauteil ändert
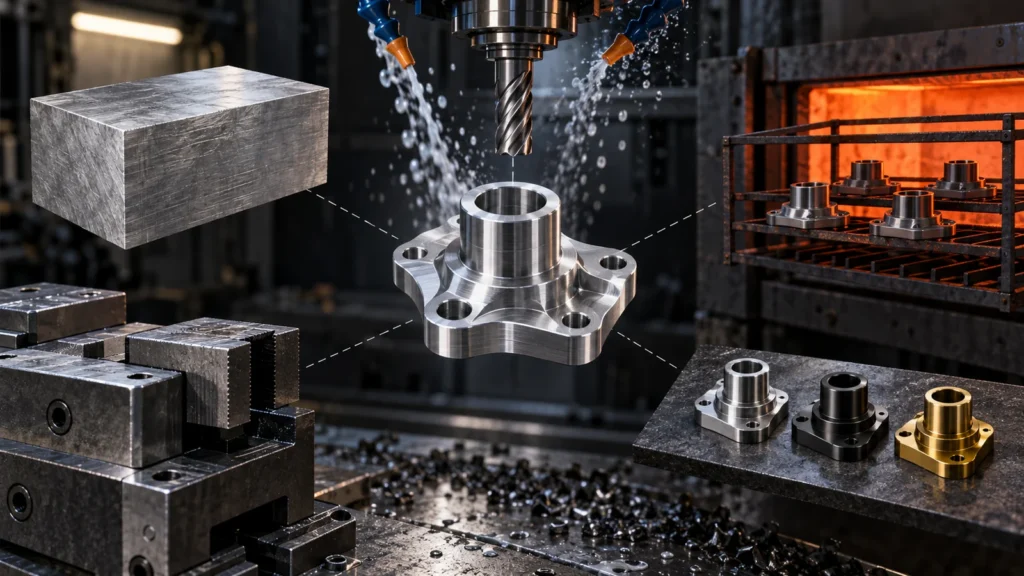 Die CNC-Produktion hat Variationsmechanismen, die generische PPAP-Checklisten verdecken können. Die Einreichung sollte die relevanten sichtbar machen:
Informationen zur Rückverfolgbarkeit finden Sie im Leitfaden zur Material- und Maßrückverfolgbarkeit. PPAP sollte die für jeden relevanten Input und Prozess aufbewahrten Aufzeichnungen benennen, anstatt unzusammenhängende Zertifikate in großen Mengen beizufügen.
Fähigkeitsdaten müssen den Prozess repräsentieren, der freigegeben wird
 Ein Fähigkeitsindex ist nur überzeugend, wenn die Daten aus einer stabilen, repräsentativen Sequenz stammen. Das Aussortieren fehlerhafter Teile vor der Analyse, das Zusammenfassen mehrerer Kavitäten oder Vorrichtungsstationen ohne Identifikation, nicht dokumentierte Offset-Anpassungen oder das Messen jedes Teils nach der Nacharbeit können eine beruhigende Zahl erzeugen, die die normale Produktion nicht beschreibt.
Bevor Cp, Cpk, Pp oder Ppk berechnet werden, sind das Merkmal, die Untergruppenlogik, die Produktionssequenz, der Stichprobenumfang, die Messmethode, die Verteilungsannahmen und der Umgang mit bekannten Anpassungen zu definieren. Tragen Sie die Werte in zeitlicher Reihenfolge auf. Ein hoher Index mit sichtbarem Werkzeugverschleißtrend kann dennoch eine Offset- oder Austauschregel erfordern.
Der separate Artikel über CNC-Prozessfähigkeit und Cpk erläutert, wie diese Studien zu interpretieren sind. PPAP verwendet die Nachweise; es macht schwache Daten nicht gültig.
Eine kaufbereite PPAP-Anfrage beginnt beim RFQ
Späte PPAP-Überraschungen verursachen vermeidbare Kosten. Vor der Angebotsabgabe sollte der Käufer die aktuelle Zeichnung und das Modell, das Jahresvolumen, die erwartete Produktionsrate, Definitionen besonderer Merkmale, die Einreichungsstufe, kundenspezifische Vorlagen, Fähigkeitsanforderungen, freigegebene Material- oder Prozessquellen, Verpackungstests, Kennzeichnungsregeln und etwaige Portal-Workflows bereitstellen.
Der Lieferant sollte eine Machbarkeitsprüfung zurückgeben, die risikoreiche Toleranzen, unzugängliche Prüfmerkmale, zerstörende Prüfungen, Zukaufteile, externe Prozesse, Vorlaufzeit für Lehren, Kapazitätsengpässe und Nachweise identifiziert, die mit der vorgeschlagenen Route nicht erbracht werden können. In dieser Prüfung wird das Steuerungskonzept konkret.
| Vor der Bearbeitung | Während des Probelaufs | Vor der Einreichung |
|---|---|---|
| Revision und Anforderungen einfrieren | Tatsächliche Produktionsbedingungen aufzeichnen | Jedes Merkmal abgleichen |
| Einreichungsumfang vereinbaren | Reihenfolge und Stationsidentität beibehalten | Abweichungen und fehlende Nachweise schließen |
| Machbarkeits- und Risikoprüfung abschließen | Den geplanten Kontrollplan anwenden | PSW-Details mit dem Paket abgleichen |
Nach der Genehmigung müssen Änderungen weiterhin gelenkt werden
 Eine PPAP-Genehmigung berechtigt nicht zu nicht gemeldeten Änderungen. Eine neue Materialquelle, Maschinenverlagerung, Vorrichtungsrevision, wesentliche Werkzeugwegänderung, Wechsel des externen Bearbeiters, lange Produktionsunterbrechung oder technische Revision kann eine Kundenbenachrichtigung und eine teilweise oder vollständige Wiedereinreichung auslösen. Die kundenspezifischen Regeln bestimmen den Schwellenwert.
Ein praktisches Änderungsprotokoll hält fest, was geändert wurde, warum, welche Produkt- und Prozessrisiken betroffen sind, welche Validierung durchgeführt wurde und ob vor dem Versand eine Genehmigung erforderlich war. Dies schützt Wiederholungsbestellungen davor, stillschweigend vom ursprünglich genehmigten Prozess abzuweichen.
Sind immer alle 18 PPAP-Elemente erforderlich?
Nein. Der Kunde legt die Einreichungsstufe und fest, welche Unterlagen eingereicht oder aufbewahrt werden. Lassen Sie ein Element nicht allein aufgrund einer allgemeinen Online-Checkliste weg.
Können Prototypenteile für PPAP verwendet werden?
Only if the customer accepts them and they represent the intended production process. Prototype tooling or special handling may not prove production readiness.
Garantiert die PPAP-Genehmigung null Fehler?
No. It supports confidence that the defined process can meet requirements and has planned controls. Ongoing monitoring and reaction remain necessary.
Wer unterzeichnet den Teilevorlage-Schein?
The supplier’s authorized representative submits it according to customer rules, and the customer records the disposition. The signature does not replace the supporting evidence.
The useful PPAP package is not the thickest one. It is the package in which the drawing, risks, process, measurements, capability evidence, and continuing controls describe the same production reality.